
Réduisez l'affaissement de la paraison en utilisant un PEHD présentant une résistance à l'état fondu adéquate, en contrôlant la température de fusion, en diminuant le temps de suspension sans support et en programmant une épaisseur de paroi supplémentaire aux endroits où l'étirage est le plus important. Pour les grands fûts, les réservoirs et les pièces techniques, une tête d'accumulation est souvent le choix d'équipement décisif car elle permet une évacuation rapide de la paraison, évitant ainsi la suspension d'une paraison chaude et prolongée lors d'une extrusion continue.
N’augmentez pas le poids des pièces ni ne modifiez de nombreux paramètres du programme. Stabilisez d’abord la résine, la température de fusion et la séquence de la machine. Mesurez ensuite la paraison de moulage par soufflage au fil du temps et ajustez une variable à la fois.
Qu'est-ce que l'affaissement du pectoral ?
La paraison est le tube creux chaud extrudé avant la fermeture du moule. Suspendue sans support, elle subit l'étirement du métal en fusion sous l'effet de la gravité. Cet allongement, qui varie avec le temps, est également appelé étirage de la paraison. Il peut engendrer une partie supérieure ou un épaulement trop fin, un poids excessif à la base, un pincement irrégulier et une mauvaise répartition de l'épaisseur des parois.
L'affaissement et le gonflement à la sortie de la filière sont deux phénomènes distincts. L'affaissement correspond à la déformation due à la gravité après la sortie de la pièce fondue de la filière ; le gonflement à la sortie de la filière est une reprise élastique qui augmente les dimensions de la paraison. Ces deux phénomènes affectent la longueur, le diamètre et l'épaisseur de paroi, et varient en fonction de la résine, de la température, de l'écartement de la filière ou du débit d'extrusion.
1. Utiliser un PEHD de qualité suffisante en termes de résistance à la fusion.
Le moulage par soufflage de pièces de grande taille en PEHD requiert généralement un PEHD de haute masse moléculaire capable de supporter une paraison importante. L'indice de fluidité est utile pour comparer les matériaux dans des conditions d'essai spécifiées, mais il ne décrit pas entièrement la viscosité extensionnelle, la distribution des masses moléculaires, le gonflement à la filière ni le comportement à long terme en matière d'affaissement.
Comparez les résines candidates à température de fusion, poids d'injection et temps de décharge identiques. Demandez au fournisseur de résine des recommandations pour le moulage par soufflage, des données sur le gonflement et l'affaissement, la résistance à la fissuration sous contrainte environnementale et les éventuelles limites concernant le contenu recyclé.
Lors de l'utilisation de granulés recyclés, il est essentiel de contrôler leur provenance, leur granulométrie, leur contamination, leur humidité et leur proportion de mélange. La rhéologie variable des granulés recyclés peut entraîner une dérive d'un lot à l'autre d'un programme de paraison initialement stable. Il est fortement déconseillé d'introduire un modificateur inconnu dans le seul but de réduire l'affaissement sans avoir préalablement validé la résistance aux chocs, la résistance chimique, la résistance des soudures et la conformité réglementaire.
2. Contrôler la température de fusion réelle
Le PEHD plus chaud a généralement une viscosité à l'état fondu plus faible et s'affaisse plus rapidement. Il convient de réduire la charge thermique inutile tout en assurant une fusion complète, une pression stable et une qualité de surface acceptable. La valeur pertinente est la température du polymère à la sortie de la tête d'extrusion, et non seulement les points de consigne du régulateur de cylindre.
Vérifier:
- Température de fusion réelle mesurée par une méthode appropriée
- Stabilité du canon, de l'adaptateur et de la zone de la tête
- Position et étalonnage du thermocouple
- Contact et isolation de la bande chauffante
- Vitesse de la vis, charge du moteur et chauffage par cisaillement
- Temps de trempage après un changement de température important
Une zone chaude circonférentielle peut créer un côté mince et donner l'impression d'un affaissement général. Corrigez le déséquilibre du chauffage ou du débit avant de modifier la programmation de la paraison axiale. Évitez de réduire la température de chaque zone jusqu'à l'apparition de zones non fondues, d'une charge moteur élevée, d'une rupture du bain de fusion ou de soudures fragiles. L'objectif est d'atteindre la condition thermique stable la plus basse, et non la consigne la plus basse possible.
3. Minimiser le temps de suspension sans support
L'affaissement dépend de la température et du temps. Mesurez l'intervalle entre la sortie de la matière fondue de la filière et le moment où le moule saisit ou pince la paraison. Une extrusion lente, les déplacements du chariot, la fermeture du moule et les délais de la séquence de contrôle allongent le temps d'étirage.
Pour les petites pièces extrudées en continu, une augmentation contrôlée du débit peut réduire l'intervalle. Cependant, une vitesse de vis accrue peut générer de la chaleur de cisaillement et dégrader le résultat. Les grandes pièces nécessitent une injection importante ; l'architecture de l'équipement est donc primordiale.
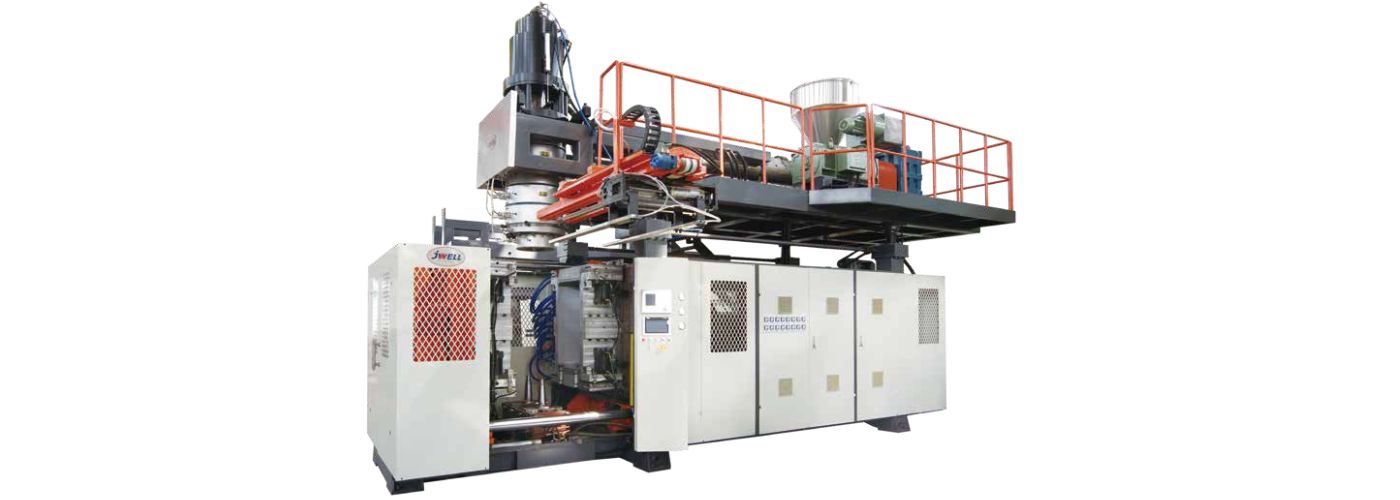
Une tête d'accumulation plastifie le matériau pendant d'autres étapes du cycle, puis éjecte rapidement le produit stocké à travers la filière. La machine de soufflage JWELL JWZ-BM160/230 utilise une tête d'accumulation pour les grands contenants industriels.
4. Mesurez le retrait du Parison avant de l'ajuster.
Créer un test de flèche reproductible dans des conditions de production stables :
- Utilisez le même lot de résine, le même taux de broyage et le même poids de grenaille.
- Marquez une référence fixe sous le dé.
- Enregistrer la longueur de la paraison à intervalles de temps égaux.
- Enregistrer la durée totale de décharge et la durée de capture des moisissures.
- Mesurez le diamètre supérieur, médian et inférieur de la paraison ou posez-la à plat lorsque c'est possible.
- Pièces moulées et épaisseur de paroi cartographiée à des emplacements fixes.
Une comparaison utile consiste à mesurer la variation de longueur de la paraison par unité de temps. Une vidéo avec un repère temporel visible permet de repérer les accélérations d'allongement, les oscillations du tube ou les retards évitables causés par les mouvements du moule. Répétez cette mesure après chaque changement important de résine, de température ou de tête d'injection.
5. Appliquer la programmation de l'épaisseur des parois de Parison
La programmation de Parison modifie l'écartement de la matrice pendant l'injection. Elle dépose davantage de matière dans les zones qui s'étireront davantage dans le moule ou qui perdront de l'épaisseur par étirage, et élimine l'excédent de matière des zones à faible étirage.
Élaborer le programme à partir des mesures des pièces finies :
- Commencez par un profil conservateur, quasiment uniforme.
- Laisser le processus atteindre l'équilibre thermique.
- Cartographier l'épaisseur minimale et moyenne de la paroi à des points répétables.
- Associez chaque emplacement de pièce à l'heure de paraison correspondante.
- Modifiez uniquement un groupe limité de points du programme.
- Utilisez des transitions fluides et répétez l'essai.
Une variation brusque de pression peut engendrer une instabilité d'écoulement, un repliement ou une transition d'épaisseur visible. Vérifiez que l'actionneur de l'entrefer suit bien sa commande sous la pression réelle. Pour plus d'informations, consultez le guide JWELL sur l' uniformité d'épaisseur des parois en moulage par soufflage.
6. Équilibrer l'écartement de la matrice, le diamètre et le poids des billes
Un écartement plus important entre les filières produit une paraison plus épaisse, mais augmente également le poids des plombs et la charge gravitationnelle supportée par la partie supérieure. Un écartement réduit accroît le cisaillement et peut modifier le gonflement. Par conséquent, l'écartement entre les filières ne constitue pas une correction de flèche indépendante.
Le diamètre de la matrice doit offrir une circonférence suffisante pour le moule, sans gonflement excessif ni bavures. Centrez le mandrin, inspectez les surfaces de la matrice et vérifiez l'homogénéité du chauffage. Si une face reste mince, corrigez le centrage de la matrice, la température ou la répartition du flux avant de tenter de masquer le défaut par un programme axial.
7. Coordonner le moule et le timing de la machine
Le moule doit retenir la paraison à une longueur et une position constantes. Vérifiez la vitesse de fermeture du moule, la synchronisation du chariot, les dispositifs de pré-pincement, le mouvement de la broche de soufflage et l'évacuation des gaz. Un courant d'air peut entraîner un balancement important de la paraison ; un écran thermique peut être utile s'il ne provoque pas d'échauffement excessif.
Le pré-soufflage permet de maintenir le tube ouvert, mais une pression excessive ou un mauvais timing peuvent le déformer. Les pièces très longues ou asymétriques peuvent nécessiter des supports de paraison, une manutention robotisée, un préformage par aspiration ou un moulage par soufflage tridimensionnel plutôt qu'une paraison verticale suspendue librement.
Tableau de dépannage de l'affaissement de la paraison
| Symptôme | Vérifiez d'abord | À éviter en première intention |
|---|---|---|
| Parison devient trop long | température de fusion, qualité de la résine, temps de décharge | Ajout du poids total des plombs |
| Paroi supérieure mince, fond épais | Durée de la période de retrait, planification du programme | Modifier chaque point du programme |
| Un côté est constamment plus fin | Centrage de la matrice, uniformité du chauffage | Compensation axiale |
| Variation d'un tir à l'autre | Rebroyage, température de fusion, contrôle de l'accumulateur | Augmenter la vitesse de la vis à l'aveugle |
| Replier lors de la fermeture | Diamètre, gonflement, durée du moulage, pré-soufflage | Baisser toutes les températures |
| Coin moulé mince uniquement | Ratio d'étirement local et programme | Le traiter comme un simple affaissement |
Questions fréquemment posées
Une température de fusion plus basse réduit-elle toujours l'affaissement de la paraison ?
En règle générale, mais uniquement dans une plage de températures de traitement stable. Une température trop basse peut entraîner une mauvaise fusion, une charge moteur élevée, des surfaces rugueuses et des lignes de soudure fragiles.
La programmation par paraison peut-elle compenser entièrement une faible force de fusion ?
Non. La programmation redistribue la matière ; elle ne supprime pas l'instabilité causée par une résine inadaptée, une température de fusion excessive ou une injection lente.
Une tête d'accumulation est-elle nécessaire pour chaque produit en PEHD ?
Non. Son principal intérêt réside dans la nécessité de délivrer une grosse quantité de produit plus rapidement qu'une vis d'extrusion continue ne peut le faire sans temps d'attente excessif.
Configurer le processus autour du produit
Un contrôle fiable de la paraison combine la rhéologie de la résine, une fusion uniforme, une injection rapide, une géométrie de tête optimale, un calage de moule reproductible et une programmation basée sur des données probantes. Consultez la gamme de machines de soufflage JWELL ou contactez JWELL en leur fournissant le dessin du produit, la qualité du PEHD, le ratio vierge/recyclé, le poids cible, les dimensions, la carte d'épaisseur de paroi et le temps de cycle souhaité. Ces informations permettent de dimensionner la tête, la capacité de l'accumulateur et le système de contrôle en fonction du produit.





