
مناسب پگھلنے والی طاقت کے ساتھ ایچ ڈی پی ای گریڈ کا استعمال کرکے، اصل پگھلنے والے درجہ حرارت کو کنٹرول کرکے، غیر تعاون یافتہ پھانسی کے وقت کو کم کرکے اور دیوار کی اضافی موٹائی کو پروگرام کرکے جہاں ڈرا ڈاؤن سب سے زیادہ ہو، پیرسن سیگ کو کم کریں۔ بڑے ڈرموں، ٹینکوں اور تکنیکی پرزوں کے لیے، ایک جمع کرنے والا ہیڈ اکثر سازوسامان کا فیصلہ کن انتخاب ہوتا ہے کیونکہ یہ مسلسل اخراج کے دوران لمبے، گرم پیرسن کو لٹکنے کی اجازت دینے کے بجائے تیزی سے شاٹ خارج کرتا ہے۔
حصہ وزن شامل کرکے یا بہت سے پروگرام پوائنٹس کو تبدیل کرکے شروع نہ کریں۔ سب سے پہلے رال کو مستحکم کریں، درجہ حرارت اور مشین کی ترتیب کو پگھلیں۔ پھر وقت کے ساتھ بلو مولڈنگ پیریسن کی پیمائش کریں اور ایک وقت میں ایک متغیر کو ایڈجسٹ کریں۔
پیرسن ساگ کیا ہے؟
پیریسن گرم کھوکھلی ٹیوب ہے جو اس کے ارد گرد سڑنا بند ہونے سے پہلے نکالی جاتی ہے۔ جب کہ یہ غیر تعاون یافتہ لٹکتا ہے، کشش ثقل پگھلنے کو پھیلا دیتی ہے۔ اس وقت پر منحصر طوالت کو پیریسن ڈرا ڈاؤن بھی کہا جاتا ہے۔ یہ اوپری یا کندھے کا پتلا خطہ، ضرورت سے زیادہ نیچے کا وزن، متضاد چوٹکی بند اور دیوار کی ناقص تقسیم پیدا کر سکتا ہے۔
جھکنا مرنا سوجن جیسا نہیں ہے۔ پگھلنے سے مرنے کے بعد سیگ کشش ثقل کی خرابی ہے۔ ڈائی سوول لچکدار ریکوری ہے جو پیریسن کے طول و عرض کو بڑھاتی ہے۔ دونوں لمبائی، قطر اور دیوار کی موٹائی کو متاثر کرتے ہیں، اور جب رال، درجہ حرارت، ڈائی گیپ یا اخراج کی شرح میں تبدیلی آتی ہے تو دونوں تبدیل ہوتے ہیں۔
1. کافی پگھلنے والی طاقت کے ساتھ HDPE گریڈ کا استعمال کریں۔
بڑے حصے کی ایچ ڈی پی ای بلو مولڈنگ کے لیے عام طور پر ایک اعلی مالیکیولر-ویٹ بلو مولڈنگ گریڈ کی ضرورت ہوتی ہے جو بھاری پیرسن کو سہارا دینے کے قابل ہو۔ پگھلنے کا اشاریہ مخصوص ٹیسٹ کی شرائط کے تحت مواد کا موازنہ کرنے کے لیے مفید ہے، لیکن یہ توسیعی چپکنے والی، مالیکیولر-وزن کی تقسیم، مرنے کے سوجن یا طویل مدتی جھکاؤ کے رویے کو مکمل طور پر بیان نہیں کرتا ہے۔
امیدوار رال کا ایک ہی پگھلنے والے درجہ حرارت، شاٹ وزن اور خارج ہونے والے وقت پر موازنہ کریں۔ رال فراہم کرنے والے سے بلو مولڈنگ کی سفارشات، سوجن اور سیگ ڈیٹا، ماحولیاتی تناؤ کے خلاف مزاحمت اور ری سائیکل مواد پر کسی بھی حد کے بارے میں پوچھیں۔
جب ریگرینڈ استعمال کیا جائے تو اس کے ماخذ، ذرات کے سائز، آلودگی، نمی اور ملاوٹ کے تناسب کو کنٹرول کریں۔ متغیر ری گرائنڈ ریولوجی پہلے سے مستحکم پیریسن پروگرام کو بیچ سے بیچ میں بڑھا سکتا ہے۔ اثر کی طاقت، کیمیائی مزاحمت، ویلڈ کی طاقت اور ریگولیٹری مناسبیت کو دوبارہ درست کیے بغیر صرف ساگ کو کم کرنے کے لیے نامعلوم موڈیفائر متعارف نہ کریں۔
2. اصل پگھلنے والے درجہ حرارت کو کنٹرول کریں۔
گرم HDPE میں عام طور پر کم پگھلنے والی واسکاسیٹی ہوتی ہے اور تیزی سے جھک جاتی ہے۔ مکمل پگھلنے، مستحکم دباؤ اور قابل قبول سطح کے معیار کو برقرار رکھتے ہوئے غیر ضروری تھرمل بوجھ کو کم کریں۔ متعلقہ قدر پولیمر کا درجہ حرارت ہے جو سر سے نکلتا ہے، نہ صرف بیرل کنٹرولر سیٹ پوائنٹس۔
چیک کریں:
- ایک مناسب پیمائش کے طریقہ کار کے ساتھ اصل پگھل درجہ حرارت
- بیرل، اڈاپٹر اور ہیڈ زون استحکام
- تھرموکوپل پوزیشن اور انشانکن
- ہیٹر بینڈ کا رابطہ اور موصلیت
- سکرو کی رفتار، موٹر لوڈ اور قینچ ہیٹنگ
- درجہ حرارت میں بڑی تبدیلی کے بعد بھگونے کا وقت
ایک گھماؤ والا گرم زون ایک پتلی طرف بنا سکتا ہے اور عام ساگ کی طرح نظر آتا ہے۔ محوری پیریسن پروگرامنگ میں ترمیم کرنے سے پہلے ہیٹر یا بہاؤ کے عدم توازن کو درست کریں۔ ہر زون کو اس وقت تک نیچے کرنے سے گریز کریں جب تک کہ پگھل نہ جائے، موٹر کا زیادہ بوجھ، پگھلنے والے فریکچر یا کمزور ویلڈز ظاہر نہ ہوں۔ ہدف سب سے کم مستحکم تھرمل حالت ہے، سب سے کم ممکنہ سیٹ پوائنٹ نہیں۔
3. غیر تعاون یافتہ پھانسی کے وقت کو کم سے کم کریں۔
ساگ درجہ حرارت اور وقت دونوں پر منحصر ہے۔ ڈائی سے باہر نکلنے کے پہلے پگھلنے سے لے کر اس وقت تک وقفہ ریکارڈ کریں جب تک کہ سڑنا پیریسن کو پکڑ لے یا چوٹکی نہ لگا لے۔ سست اخراج، کیریج ٹریول، مولڈ بند ہونا اور کنٹرول سیکوینس میں تاخیر سبھی ڈرا ڈاؤن ٹائم میں اضافہ کرتے ہیں۔
چھوٹے مسلسل نکالے گئے حصوں کے لیے، آؤٹ پٹ میں ایک کنٹرول شدہ اضافہ وقفہ کو کم کر سکتا ہے۔ تاہم، سکرو کی رفتار میں اضافہ قینچ کی گرمی کو بڑھا سکتا ہے اور نتیجہ بدتر بنا سکتا ہے۔ بڑی مصنوعات کو بھاری شاٹ کی ضرورت ہوتی ہے، لہذا سازوسامان کی تعمیر زیادہ اہمیت رکھتی ہے۔
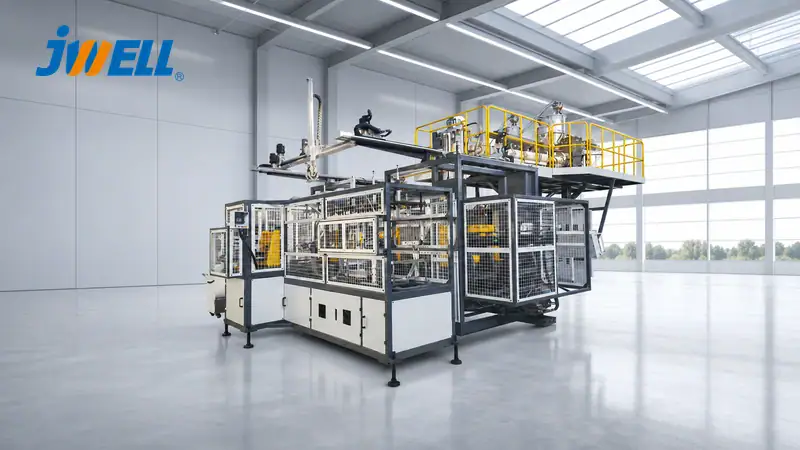
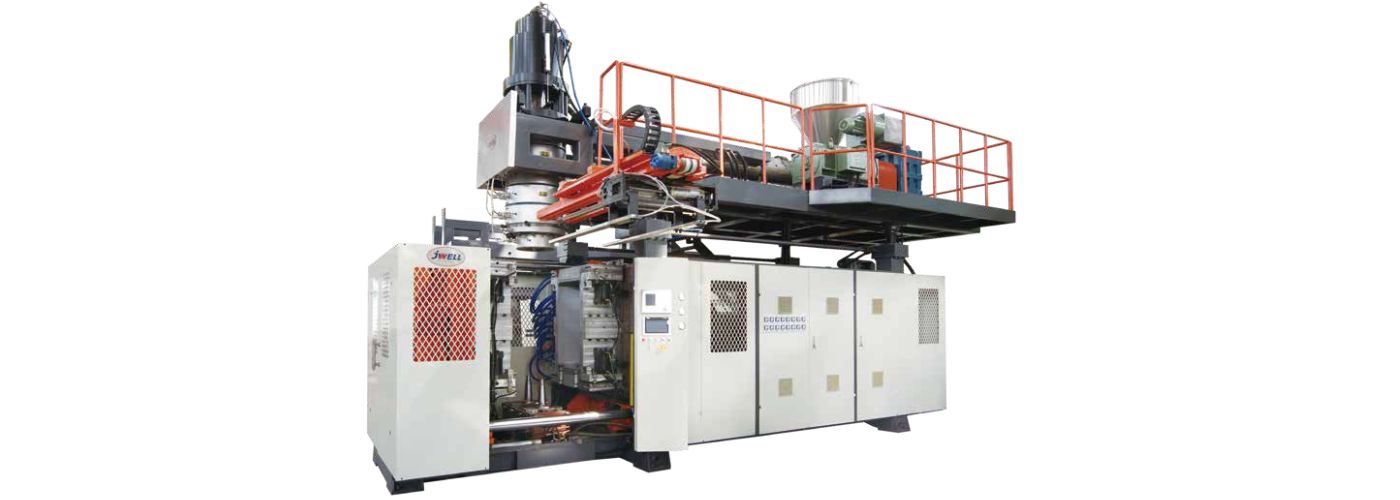
ایک جمع کرنے والا سر سائیکل کے دوسرے حصوں کے دوران مواد کو پلاسٹکائز کرتا ہے اور پھر ذخیرہ شدہ شاٹ کو تیزی سے ڈائی کے ذریعے خارج کرتا ہے۔ JWELL JWZ-BM160/230 بلو مولڈنگ مشین بڑے صنعتی کنٹینرز کے لیے جمع ہونے والے سر کا استعمال کرتی ہے۔
4. پیرسن ڈرا ڈاؤن کو ایڈجسٹ کرنے سے پہلے اس کی پیمائش کریں۔
مستحکم پیداوار کے حالات میں دوبارہ قابل تکرار ٹیسٹ بنائیں:
- ایک ہی رال لاٹ، ری گرائنڈ ریشو اور شاٹ ویٹ استعمال کریں۔
- ڈائی کے نیچے ایک مقررہ حوالہ نشان زد کریں۔
- مساوی وقت کے وقفوں پر پیریزن کی لمبائی ریکارڈ کریں۔
- کل ڈسچارج ٹائم اور مولڈ کیپچر ٹائم ریکارڈ کریں۔
- اوپری، درمیانی اور نچلے پیریژن قطر یا لی فلیٹ کی پیمائش کریں جہاں عملی ہو۔
- مقررہ جگہوں پر مولڈ پارٹس اور نقشے کی دیوار کی موٹائی۔
ایک مفید موازنہ فی یونٹ وقت میں پیریسن کی لمبائی میں تبدیلی ہے۔ ایک مرئی وقت کے حوالہ کے ساتھ ویڈیو یہ دکھا سکتا ہے کہ کب بڑھانا تیز ہوتا ہے، کب ٹیوب جھولتی ہے یا مولڈ کی حرکت قابل گریز تاخیر پیدا کرتی ہے۔ ہر بڑی رال، درجہ حرارت یا سر کی تبدیلی کے بعد اسی پیمائش کو دہرائیں۔
5. پیرسن وال موٹائی پروگرامنگ کا اطلاق کریں۔
پیرسن پروگرامنگ شاٹ کے دوران ڈائی گیپ کو تبدیل کرتی ہے۔ یہ ان خطوں میں زیادہ مواد رکھتا ہے جو سڑنا میں دور تک پھیل جائے گا یا ڈرا ڈاؤن کے ذریعے موٹائی کھو دے گا اور کم کھنچاؤ والے علاقوں سے اضافی مواد کو ہٹا دیتا ہے۔
مکمل حصے کی پیمائش سے پروگرام بنائیں:
- ایک قدامت پسند، تقریبا یکساں پروفائل کے ساتھ شروع کریں۔
- عمل کو تھرمل توازن تک پہنچنے دیں۔
- دہرائے جانے والے پوائنٹس پر دیوار کی کم از کم اور اوسط موٹائی کا نقشہ بنائیں۔
- ہر حصے کی جگہ کو متعلقہ پیریژن ٹائم سے جوڑیں۔
- پروگرام پوائنٹس کے صرف ایک محدود گروپ کو ایڈجسٹ کریں۔
- ہموار ٹرانزیشن کا استعمال کریں اور ٹرائل کو دہرائیں۔
ایک جارحانہ قدم کی تبدیلی بہاؤ میں عدم استحکام، فولڈ اوور یا نظر آنے والی موٹائی کی منتقلی پیدا کر سکتی ہے۔ اس بات کی تصدیق کریں کہ ڈائی گیپ ایکچیویٹر اصل ہیڈ پریشر کے تحت اپنی کمانڈ کی پیروی کرتا ہے۔ متعلقہ جانچ کے لیے، بلو مولڈنگ میں دیوار کی موٹائی کی یکسانیت کے لیے JWELL کی گائیڈ دیکھیں ۔
6. بیلنس ڈائی گیپ، قطر اور شاٹ ویٹ
ایک وسیع ڈائی گیپ ایک موٹا پیریزن پیدا کرتا ہے، لیکن یہ شاٹ کے وزن اور اوپری حصے کے ذریعے اٹھائے جانے والے کشش ثقل کے بوجھ کو بھی بڑھاتا ہے۔ ایک تنگ فرق قینچ کو بڑھاتا ہے اور سوجن کو بدل سکتا ہے۔ لہذا، ڈائی گیپ ایک آزاد جھکاؤ کی اصلاح نہیں ہے۔
ڈائی میٹر کو ضرورت سے زیادہ افراط یا فلیش کے بغیر مولڈ کے لیے کافی فریم فراہم کرنا چاہیے۔ مینڈریل کو بیچ میں رکھیں، ڈائی سطحوں کا معائنہ کریں اور یکساں حرارتی نظام کی تصدیق کریں۔ اگر ایک طرف پتلا رہتا ہے تو، محوری پروگرام کے ساتھ خرابی کو چھپانے کی کوشش کرنے سے پہلے ڈائی سینٹرنگ، درجہ حرارت یا بہاؤ کی تقسیم کو درست کریں۔
7. مولڈ اور مشین ٹائمنگ کوآرڈینیٹ کریں۔
مولڈ کو پیریسن کو دوبارہ قابل لمبائی اور پوزیشن پر پکڑنا چاہئے۔ مولڈ کلوز اسپیڈ، کیریج ٹائمنگ، پری پنچ ڈیوائسز، بلو پن موشن اور ایگزاسٹ چیک کریں۔ ہوا کی نقل و حرکت ایک لمبا پیرسن سوئنگ بنا سکتی ہے۔ شیلڈنگ مدد کر سکتی ہے اگر یہ غیر محفوظ گرمی پیدا نہیں کرتی ہے۔
پری بلو ٹیوب کو کھلا رکھ سکتا ہے، لیکن ضرورت سے زیادہ دباؤ یا خراب ٹائمنگ اسے بگاڑ سکتی ہے۔ بہت لمبے یا غیر متناسب حصوں کو آزادانہ طور پر لٹکائے ہوئے عمودی پیریژن کی بجائے پیریسن سپورٹ، روبوٹک ہینڈلنگ، سکشن پریفارمنگ یا تھری ڈائمینشنل بلو مولڈنگ کی ضرورت ہو سکتی ہے۔
پیرسن ساگ ٹربل شوٹنگ ٹیبل
| علامات | پہلے چیک کریں۔ | پہلے جواب کے طور پر گریز کریں۔ |
|---|---|---|
| پیرسن بہت لمبا ہو جاتا ہے۔ | پگھل درجہ حرارت، رال گریڈ، خارج ہونے کا وقت | شاٹ کا کل وزن شامل کرنا |
| پتلی اوپری دیوار، بھاری نیچے | ڈرا ڈاون ٹائم، پروگرام ٹائمنگ | ہر پروگرام پوائنٹ کو تبدیل کرنا |
| ایک طرف مسلسل پتلا | ڈائی سینٹرنگ، ہیٹر کی یکسانیت | محوری معاوضہ |
| شاٹ ٹو شاٹ تغیر | ریگرائنڈ، پگھل درجہ حرارت، جمع کرنے والا کنٹرول | سکرو کی رفتار کو آنکھیں بند کرکے بڑھانا |
| بند ہونے کے دوران فولڈ اوور | قطر، سوجن، مولڈ ٹائمنگ، پری بلو | تمام درجہ حرارت کو کم کرنا |
| صرف پتلا مولڈ کونے | مقامی اسٹریچ ریشو اور پروگرام | اکیلے sag کے طور پر اس کا علاج |
اکثر پوچھے گئے سوالات
کیا پگھلنے کا کم درجہ حرارت ہمیشہ پیرسن ساگ کو کم کرتا ہے؟
عام طور پر، لیکن صرف ایک مستحکم پروسیسنگ ونڈو کے اندر۔ ضرورت سے زیادہ کم درجہ حرارت خراب پگھلنے، زیادہ موٹر بوجھ، کھردری سطحوں اور کمزور ویلڈ لائنوں کا سبب بن سکتا ہے۔
کیا پیرسن پروگرامنگ کمزور پگھلنے والی طاقت کی مکمل تلافی کر سکتی ہے؟
نمبر۔ پروگرامنگ مواد کو دوبارہ تقسیم کرتا ہے۔ یہ غیر موزوں رال، ضرورت سے زیادہ پگھلنے والے درجہ حرارت یا سست شاٹ کی وجہ سے پیدا ہونے والی عدم استحکام کو دور نہیں کرتا ہے۔
کیا ہر HDPE پروڈکٹ کے لیے ایک جمع کرنے والا سر ضروری ہے؟
نہیں، یہ سب سے زیادہ قیمتی ہے جب ایک بڑے شاٹ کو اس سے زیادہ تیزی سے پہنچایا جائے جو مسلسل باہر نکلنے والے اسکرو کو زیادہ وقت کے بغیر پیدا کر سکتا ہے۔
پروڈکٹ کے ارد گرد عمل کو ترتیب دیں۔
قابل اعتماد پیرسن کنٹرول رال ریولوجی، یکساں پگھلنے، تیز شاٹ ڈیلیوری، درست ہیڈ جیومیٹری، دوبارہ قابل مولڈ ٹائمنگ اور شواہد پر مبنی پروگرامنگ کو یکجا کرتا ہے۔ JWELL بلو مولڈنگ مشین رینج کا جائزہ لیں یا JWELL سے پروڈکٹ ڈرائنگ، HDPE گریڈ، ورجن/ریگرائنڈ تناسب، ہدف کا وزن، طول و عرض، دیوار کی موٹائی کا نقشہ اور سائیکل ٹائم گول کے ساتھ رابطہ کریں۔ یہ ان پٹ سر، جمع کرنے کی صلاحیت اور کنٹرول سسٹم کو اصل پروڈکٹ کے گرد سائز کرنے کی اجازت دیتے ہیں۔





