
Ongelijke wanden veroorzaken zwakke plekken, materiaalverspilling en producten van slechte kwaliteit. U kunt de wanddikte gelijkmatig houden door de parisontemperatuur, timing van de luchtdruk, positie van de rekstaaf en het matrijsontwerp te regelen.
U leert praktische oplossingen op basis van engineeringprincipes en oplossingen uit de praktijk.
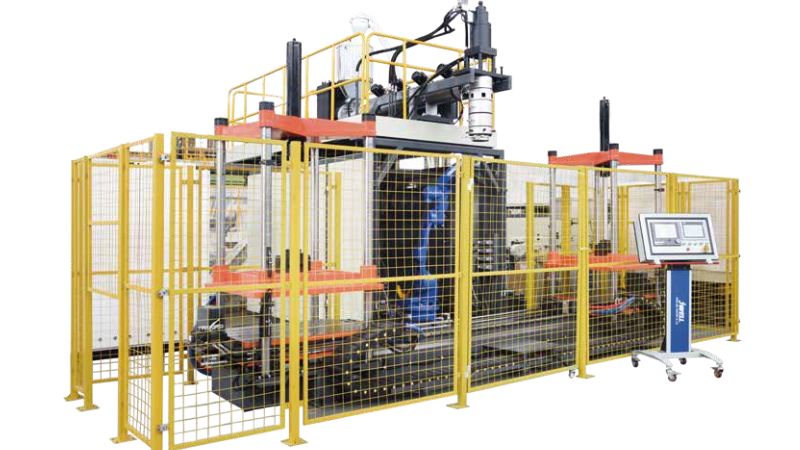
Factoren die de uniformiteit van de wanddikte beïnvloeden
Drie hoofdfactoren beïnvloeden de uniformiteit van de wanddikte: parisonvorming, procesregeling en kwaliteit van de grondstof.
Parisonvorming en begindikte
De parison vormt de basis voor de regeling van de wanddikte. Als de parison al met een ongelijke dikte begint, blijft die variatie in het eindproduct aanwezig. De matrijsspleet bepaalt de begindikte van de parison. Zelfs kleine afwijkingen veroorzaken zwakke of juist te dikke plekken.
Een consistente parison vereist een stabiele smeltstroming en een gelijkmatige matrijstemperatuur. Hete plekken in de matrijs veroorzaken daar dunnere wanden. Ook het ontwerp van de extrusiekop speelt een grote rol. Moderne machines gebruiken programmeerbare matrijssystemen om de parisondikte realtime aan de flesvorm aan te passen.
Invloed van procesparameters
Temperatuurinstellingen bepalen hoe het materiaal stroomt en rekt. Een hoge parison-temperatuur veroorzaakt overmatige doorzakking en een dunne bodem. Een lage temperatuur verhindert gelijkmatige rek.
De extrusiesnelheid moet overeenkomen met de blaastiming. Snelle extrusie in combinatie met langzaam blazen veroorzaakt diktevariatie doordat de zwaartekracht de parison naar beneden trekt. Ook blaasdruk en timing zijn belangrijk. Bij onvoldoende druk zet het materiaal niet volledig uit tegen de matrijs en blijven dikke plekken achter.
Materiaalkeuze en kwaliteit van de preform
De hars heeft rechtstreeks invloed op de gelijkmatigheid van de dikte. Materialen met een smalle smeltstroomrange zijn beter te beheersen. Gerecycled materiaal kan viscositeitsvariaties veroorzaken die tot ongelijke wanden leiden.
Bij rekblaasvormen moet de wanddikte van de preform al vóór het blazen consistent zijn. Een slechte preform maakt gelijkmatige eindwanden moeilijk te realiseren.
Technische oplossingen en besturingstechnologieën
Moderne blaasvormmachines hebben slimme functies voor een betere regeling van de wanddikte, waaronder automatische aanpassingen, nauwkeurige bewaking en geavanceerde parisonprogrammering.
Geavanceerde functies van blaasvormmachines
Moderne blaasvormmachines beschikken over automatische parisonbesturingssystemen die de materiaalverdeling tijdens de extrusie aanpassen. Deze systemen wijzigen de matrijsspleet realtime om doorzakken en uitrekken van het materiaal te compenseren.
Daarnaast zijn er programmeerbare matrijskoppen die tot 100 of meer diktepunten over de lengte van de parison kunnen creëren. Zo kunt u precies bepalen waar het materiaal in het eindproduct terechtkomt.
Axiale en radiale regeling van de wanddikte
Axiale wanddikteregeling beheert de materiaalverdeling over de verticale lengte van de parison. Het systeem past tijdens de extrusie de matrijsopening aan en voegt meer materiaal toe aan zones met hoge sterkte-eisen.
Radiale regeling betreft de dikte rondom de omtrek. De machine gebruikt meerdere regelpunten rond de matrijs voor een gelijkmatige materiaalstroming in alle richtingen.
Realtimebewaking en diktemeting
Ultrasone diktemeters meten de wanddikte zonder het product te beschadigen. Deze sensoren geven tijdens de productie direct feedback, zodat u problemen kunt opsporen voordat er afval ontstaat.
Realtime systemen volgen diktegegevens en waarschuwen bij afwijkende metingen. Zo kunnen procescorrecties onmiddellijk worden uitgevoerd.
Matrijs- en procesontwerp voor uniformiteit
Een gelijkmatige wanddikte vereist een slim matrijsontwerp en zorgvuldige procesaanpassingen. De juiste matrijsgeometrie, koeling en drukinstellingen werken samen om het materiaal gelijkmatig over het onderdeel te verdelen.
Matrijsgeometrie optimaliseren
Het matrijsontwerp beïnvloedt rechtstreeks hoe kunststof stroomt en rekt tijdens het vormen. Een excentrische aanspuiting kan de materiaalverdeling voor bepaalde onderdeelvormen verbeteren. De holtediepte mag niet groter zijn dan de breedte om overmatige verdunning te voorkomen.
Besteed speciale aandacht aan de positie van de deellijn en afknijpzones, zodat de parison goed wordt vastgehouden. Houd de juiste blaasverhoudingen aan; bij holteontwerpen is de breedte doorgaans groter dan de diepte.
Matrijzen met speciale vormen en koelkanalen
A een matrijs met speciale vorm helpt de parisondikte te regelen voordat het vormen begint. Turbulente koelkanalen voeren warmte gelijkmatig af en voorkomen kromtrekken.
Richt de koeling op dikkere wanddelen om de krimp te balanceren. Meerdere inlaten en uitlaten in een afwisselend patroon houden de temperatuur op het matrijsoppervlak consistent.
Rekstaven en aanpassing van de blaasdruk
Rekstaven regelen de verlenging van de preform en verdelen zo het materiaal. Het aanpassen van snelheid van de rekstaaf verandert het patroon van de wanddikteverdeling.
Blaasdruk en timing moeten aansluiten op de eisen van het onderdeel. Blazen onder hoge druk op het juiste moment duwt het materiaal in details van de matrijs, terwijl een geleidelijk opgebouwde druk voorkomt dat dunne delen openscheuren.
Probleemoplossing en best practices
Vroege detectie van defecten en regelmatige wanddiktemetingen waarborgen de kwaliteit en voorkomen kostbare problemen.
Defecten in parison en preform
Let op veelvoorkomende parisonproblemen die ongelijke wanddiktes veroorzaken. Als de parison doorzakt of krult, controleer dan eerst de temperatuurinstellingen. Hoge temperaturen verzachten de kunststof en veroorzaken doorzakking.
Dunne plekken in de parison leiden tot zwakke zones in het eindproduct. Pas de matrijsspleet aan om probleemgebieden dikker te maken. Gebruik parisonprogrammering om de dikte over de hele lengte te regelen.
Zwarte spikkels of bellen in de parison wijzen op verontreiniging of vocht. Reinig de apparatuur en droog de hars goed vóór verwerking.
Methoden voor wanddiktemeting
Meet uw blaasvormproducten regelmatig met diktemeters. Ultrasone meters leveren snel nauwkeurige metingen zonder het onderdeel te beschadigen.
Meet meerdere punten op elk product: boven, midden en onder. Zo ontdekt u patronen in diktevariatie. Registreer de metingen om trends in de tijd te volgen.
Strategieën voor productconsistentie
Stel een regelmatig inspectieschema op. Test monsters van elke productierun om problemen vroeg te ontdekken.
Documenteer procesparameters van geslaagde runs. Registreer temperatuur, druk en timing. Train operators om defecten te herkennen en snel bij te sturen.
Verbeter de wanddikteregeling met geavanceerde blaasvormoplossingen
Een consistente wanddikte vereist de juiste apparatuur, intelligente besturingssystemen en deskundige ondersteuning. Bij Jwellanhui, leveren we hoogwaardige blaasvormmachines die zijn ontworpen voor precisie, stabiliteit en herhaalbaarheid in veeleisende productieomgevingen. Bekijk onze blaasvormtechnologieën en neem contact op met onze specialisten om het juiste systeem voor uw productiedoelen te vinden.
- Geavanceerde parisonprogrammering voor nauwkeurige materiaalverdeling
- Nauwkeurige matrijskopregeling om diktevariatie te minimaliseren
- Realtimebewakingssystemen voor directe procesaanpassingen
- Geoptimaliseerde integratie van matrijs en koeling voor uniforme productkwaliteit
- Betrouwbare oplossingen voor complexe, meerlaagse toepassingen en productie in grote volumes
Neem vandaag contact met ons op Bespreek uw toepassing, vraag een oplossing op maat aan of ontvang deskundig technisch advies.
Veelgestelde vragen
Waardoor ontstaat meestal een ongelijke wanddikte in blaasgevormde onderdelen?
Temperatuurvariaties zorgen voor ongelijkmatige rek: een inconsistente parison-temperatuur laat sommige zones verder uitrekken. Een te hoge of te lage luchtdruk beïnvloedt de materiaalverdeling. Een niet-gecentreerde blaaspen maakt één zijde dunner. Versleten onderdelen veroorzaken al vóór het blazen een inconsistente parisondikte.
Hoe pas ik de verwerkingsinstellingen aan voor een consistentere wanddikte?
Controleer de smelttemperatuur en houd deze gelijkmatig. Pas de valtijd van de parison aan om de koeling te regelen; sneller laten vallen betekent minder doorzakking. Stel de blaasdruk geleidelijk bij: kleine veranderingen van 5–10 PSI kunnen de materiaalverdeling sterk beïnvloeden.
Welke wijzigingen in de parisonprogrammering helpen dunne en dikke plekken te verminderen?
Met parisonprogrammering varieert u de wanddikte vóór het blazen. Maak secties dikker waar meer materiaal nodig is, vooral in zones die tijdens het blazen het sterkst rekken; bodemdelen hebben vaak extra materiaal nodig.
Welke invloed hebben ontwerpkenmerken van de matrijs op de dikteverdeling van een blaasgevormd product?
De matrijstemperatuur beïnvloedt de koeling: koelere zones stollen sneller en beperken de rek. Het ontwerp van de afknijpzone beïnvloedt de materiaalstroming; een slechte afknijping veroorzaakt dunne plekken bij de naden. De matrijsgeometrie bepaalt het rekpatroon; scherpe hoeken en diepe trekkingen vragen speciale aandacht.
Welke kwaliteitscontroles of metingen zijn het meest geschikt om de consistentie van de wanddikte te controleren?
Ultrasone meters geven direct een meting zonder het onderdeel door te snijden; plaats de sonde op het oppervlak. Hall-effectmeters zijn geschikt voor flessen en dunne onderdelen (klein stalen kogeltje binnenin, sonde aan de buitenkant). Snijd monsters door om meerdere punten te controleren, maar vermijd snijranden waar bramen ontstaan.
Welke prestatie- of uiterlijke problemen kunnen ontstaan als de wanddikte te veel varieert?
Dunne delen vormen zwakke plekken die onder druk of bij een botsing bezwijken; flessen kunnen tijdens het vullen of transport barsten. Ongelijke dikte veroorzaakt kromtrekken en onnauwkeurige afmetingen, waardoor onderdelen niet goed stapelen of passen. Zichtbare defecten zijn golvende oppervlakken, ingezakte zones en duidelijke dikteverschillen.





