
De geometrie van de schroefelementen bepaalt hoe grondig additieven worden opgebroken en hoe gelijkmatig ze door het materiaal worden verdeeld. Verschillende schroefontwerpen zorgen voor verschillende mengeffecten. Sommige zijn gericht op het afbreken van klonten additieven, terwijl andere deze gelijkmatig verspreiden.
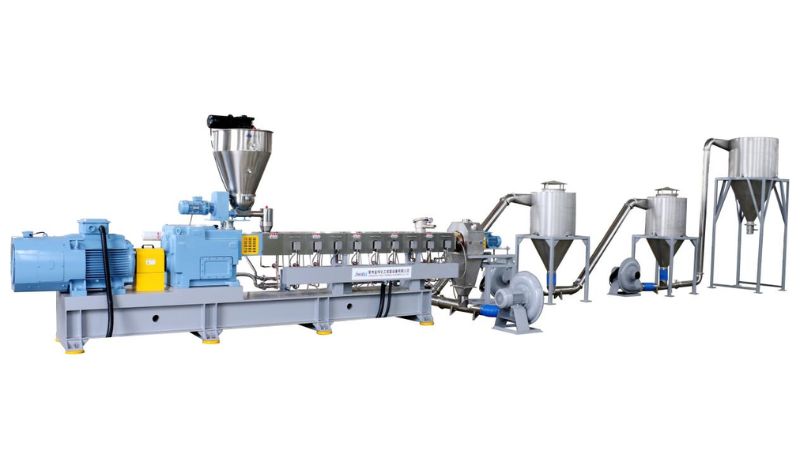
Belangrijke mengmechanismen bij schroefextrusie
Bij schroefextrusie worden twee hoofdmechanismen gebruikt. Dispersief mengen breekt deeltjes af; distributief mengen verdeelt ze gelijkmatig.
Dispersief mengen en de invloed ervan
Bij dispersief mengen worden hoge schuifkrachten toegepast om samengeklonterde deeltjes in de polymeersmelt uiteen te halen. Dit is cruciaal bij additieven die gemakkelijk samenklonteren, zoals pigmenten of vulstoffen.
De mengelementen in de schroef wekken intense spanning op die deze klonten uit elkaar trekt. Dit proces bepaalt de uiteindelijke smeltkwaliteit. Slecht gedispergeerde deeltjes veroorzaken zwakke plekken en inconsistente eigenschappen.
Dispersief mengen werkt het best in knedende blokken en andere beperkende schroefelementen. Deze zones genereren de schuifkrachten die nodig zijn om de deeltjesgrootte te verkleinen en de mengprestaties te verbeteren.
Distributief mengen in polymeersmelten
Distributief mengen verplaatst materialen zodat de samenstelling overal in de smelt uniform wordt. In tegenstelling tot dispersief mengen gebruikt dit proces zacht uitrekken en vouwen in plaats van intense schuifkracht.
Het schroefontwerp moet elementen bevatten die de smeltstroom herhaaldelijk splitsen en weer samenvoegen. Zo worden additieven gelijkmatig door de hele polymeermatrix verspreid.
Goed distributief mengen voorkomt strepen en zorgt voor een consistente kleur en eigenschappen. De mengefficiëntie hangt af van het aantal verdelingen en herverdelingen langs de extruder.
Mengzones en dynamiek van de smeltstroom
Mengzones zijn specifieke delen van de schroef waarin verschillende elementen de stromingspatronen van de smelt regelen. Elke zone heeft een eigen functie binnen de totale mengstrategie.
Belangrijkste functies van de mengzones:
Smeltzone: Zet vaste korrels om in polymeersmelt
Mengzone: Combineert dispersieve en distributieve mengelementen
Doseerzone: Homogeniseert de uiteindelijke smelt vóór het uitstromen
De dynamiek van de smeltstroom verandert afhankelijk van de schroefgeometrie, rotatiesnelheid en materiaaleigenschappen. Een goed zoneontwerp brengt de verblijftijd en mengintensiteit in balans, zodat de mengkwaliteit optimaal is zonder het polymeer aan te tasten.
Kenmerken van het schroefontwerp die de dispersie van additieven beïnvloeden
De geometrie en rangschikking van schroefelementen bepalen rechtstreeks hoe goed additieven in de polymeersmelt worden gemengd. Specifieke zones en onderdelen dragen elk op hun eigen manier bij aan een gelijkmatige verdeling.
Schroefconfiguraties en elementtypen
De keuze tussen een extruder met één schroef en een dubbelschroefsextruder beïnvloedt hoe additieven met kunststof worden gemengd. Dubbelschroefsextruders mengen beter. Het materiaal stroomt tussen twee roterende schroeven door, wat meer schuifkracht en beweging oplevert.
Verschillende schroefelementen hebben specifieke functies. Transportelementen voeren materiaal langs de cilinder naar voren. Mengelementen veroorzaken turbulentie en schuifkracht om klonten additieven af te breken. De rotatiesnelheid van de schroeven bepaalt hoeveel dispersief en distributief mengen plaatsvindt.
Kneedblokken en mengelementen
Kneedblokken zijn belangrijke onderdelen die de polymeersmelt vouwen en heroriënteren. Ze wekken hoge schuifkrachten op die samengeklonterde deeltjes afbreken. De hoek en verspringing van de kneedschijven bepalen de mengintensiteit.
Functie van de compressie-, invoer- en doseerzones
De schroef is verdeeld in drie hoofdzones. De invoerzone neemt grondstoffen op. De compressiezone vermindert luchtinsluitingen en smelt het polymeer. De doseerzone regelt de doorvoer en de uiteindelijke smeltkwaliteit.
Schroefontwerp voor gevulde en versterkte polymeren
Materialen met glasvezels of minerale vulstoffen vereisen gespecialiseerde schroefconfiguraties. De verwerking moet voorzichtig verlopen om vezelbreuk te voorkomen en toch een goede vezeldispersie.
Procesoptimalisatie met simulatie en kwaliteitscontrole
Met simulatiesoftware kunt u de prestaties van een schroefontwerp voorspellen voordat u het bouwt. Kwaliteitsmetingen laten zien hoe goed het systeem additieven mengt en de temperatuur stabiel houdt.
Numerieke simulatie bij schroefontwerp
Met numerieke simulaties kunt u verschillende schroefontwerpen op de computer testen voordat u geld uitgeeft aan fysieke prototypes. Deze programma’s laten zien hoe kunststof stroomt door de schroefkanalen en waar warme of koude zones kunnen ontstaan.
Met simulaties kunt u snel verschillende schroefgeometrieën vergelijken. De software berekent de mengefficiëntie en voorspelt thermische patronen in de smelt. Zo kunt u problemen zoals onvolledig smelten of een slechte verdeling van additieven vroeg in het ontwerpproces opsporen.
De mengkwaliteit meten en verbeteren
Volg de verspreiding van additieven en de temperatuuruniformiteit. Betere mengprestaties leveren consistentere onderdelen met betrouwbare eigenschappen op.
Testmethoden omvatten het controleren van smeltmonsters op de additiefconcentratie en het meten van temperatuurverschillen. Als u zwakke plekken vindt, kunt u schroefkenmerken aanpassen, zoals de vlucht diepte, of mengelementen toevoegen.
Thermische geleidbaarheid en consistentie van de smelt
Een goede thermische geleidbaarheid van de schroef helpt temperatuurverschillen in de smeltende kunststof te vereffenen. Warme zones kunnen materialen aantasten, terwijl koude zones ongesmolten brokken achterlaten.
De smeltkwaliteit moet van begin tot eind constant blijven. Controleer cilindertemperaturen en pas verwarmingszones aan op basis van het verschil tussen de simulatievoorspelling en de werkelijke resultaten.
Vooruitgang in extrusiegebaseerd 3D-printen
Recente innovaties in schroefextrusiesystemen verbeteren het mengen en hechten van materialen tijdens het printen. Nieuwe schroefontwerpen verhogen bovendien de doorvoer en materiaalkwaliteit.
3D-printsysteem met schroefextrusie
Met 3D-printen via schroefextrusie kunt u kunststofkorrels gebruiken in plaats van filament. Dat biedt meer materiaalkeuze en verlaagt de kosten.
Het systeem voert korrels naar een verwarmde cilinder. Een roterende schroef smelt het materiaal en perst het door een nozzle. U kunt de temperatuur en druk beter regelen dan met traditionele methoden.
Dubbelschroefsextruders bieden nog meer voordelen. Ze mengen beter en kunnen composietmaterialen met versterkende vezels verwerken. De twee samenwerkende schroeven zorgen voor een uniformere smelt, waardoor geprinte onderdelen sterker en consistenter worden.
Vezeldispersie en hechting tussen lagen optimaliseren
Goed mengen in de mengzone is essentieel voor onderdelen met toegevoegde vezels. Nieuwe schroefontwerpen verspreiden vezels gelijkmatig door het materiaal.
Een betere vezeldispersie levert sterkere onderdelen op. Een gelijkmatige vezelverdeling verbetert de mechanische eigenschappen in alle richtingen.
Ook de hechting tussen lagen verbetert met geoptimaliseerde schroefsystemen. De constante temperatuur en druk zorgen ervoor dat elke laag beter hecht aan de laag eronder.
Trends in additieve productie met schroeven
Fabrikanten ontwikkelen gespecialiseerde schroefgeometrieën voor specifieke materialen. Deze ontwerpen zijn gericht op een hogere doorvoer zonder kwaliteitsverlies.
Ultrasone ondersteuning komt op als een methode om verstopping te verminderen en de materiaalstroom te verbeteren.
Er komen ook meer systemen waarmee u snel tussen verschillende materialen kunt wisselen, zodat printen met meerdere materialen praktischer wordt voor productieomgevingen.
Klaar om uw extrusielijn te upgraden?
Jwellanhui Jwell-engineers bouwen nauwkeurige enkel- en dubbelschroefsextrusiesystemen, geoptimaliseerd voor een uitstekende additiefdispersie, constante smeltkwaliteit en maximale doorvoer. Wereldwijde fabrikanten vertrouwen erop voor toepassingen met buizen, platen, panelen, profielen en recycling. Neem vandaag contact met ons op voor extrusieoplossingen.
Veelgestelde vragen
Hoe beïnvloedt de keuze van schroefgeometrie de gelijkmatige verspreiding van additieven in de smelt?
De schroefgeometrie regelt de schuifkracht en stroming. Kleinere spelingen breken klonten af met hoge schuifkracht. Bredere kanalen verspreiden additieven voorzichtig. De steek en hoek van de winding beïnvloeden materiaalbeweging en verblijftijd, en daarmee hoe vaak additieven door de mengzones gaan.
Welke schroefelementen verbeteren het mengen zonder overmatige hitte of aantasting te veroorzaken?
Distributieve mengelementen verspreiden additieven met weinig warmte. Ze splitsen en voegen de smelt op milde wijze weer samen. Kneedblokken met een neutrale of licht voorwaartse hoek zorgen voor matige menging en bieden zo een balans tussen dispersie en warmte. Vermijd agressieve omkeerelementen bij warmtegevoelige additieven.
Welke invloed hebben schroefsnelheid en doorvoerinstellingen op de consistentie van de additiefverdeling?
Een hogere schroefsnelheid verhoogt de schuifkracht en smelttemperatuur. Stem de snelheid af op de koelcapaciteit. Een lagere doorvoer verlengt de verblijftijd, zodat additieven grondiger kunnen mengen.





