
การหดตัวของ PVC คือการเปลี่ยนแปลงขนาดที่เกิดขึ้นเมื่อวัสดุเย็นตัวและแข็งตัวหลังการขึ้นรูปหรือการอัดรีด อุณหภูมิ ประเภทวัสดุ สภาวะการแปรรูป และแม้แต่วิธีจัดเก็บผลิตภัณฑ์สำเร็จรูปล้วนส่งผลต่อระดับการหดตัวของ PVC
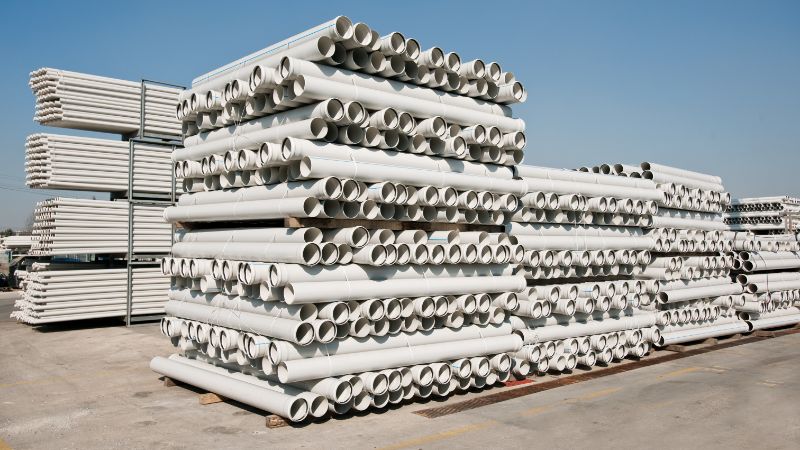
แนวคิดพื้นฐานเกี่ยวกับการหดตัวของ PVC
PVC (พอลิไวนิลคลอไรด์) จะหดตัวเมื่อเย็นลงหลังการขึ้นรูปหรือการอัดรีด หากคุณไม่คำนึงถึงการหดตัว ชิ้นงานอาจประกอบไม่พอดีหรือผลิตภัณฑ์อาจไม่เป็นไปตามข้อกำหนด
คำจำกัดความและความสำคัญ
การหดตัวของ PVC คือการเปลี่ยนแปลงขนาดที่เกิดขึ้นเมื่อผลิตภัณฑ์พอลิไวนิลคลอไรด์เย็นตัวและแข็งตัวหลังการแปรรูป การเปลี่ยนแปลงนี้สำคัญเพราะส่งผลต่อขนาดและรูปร่างสุดท้ายของชิ้นงาน
เมื่อขึ้นรูปหรืออัดรีด PVC วัสดุจะร้อนและขยายตัว เมื่อเย็นลง วัสดุจะหดตัว
ภาพรวมเปอร์เซ็นต์การหดตัว
เปอร์เซ็นต์การหดตัวแสดงว่าชิ้นงาน PVC เล็กลงเพียงใดหลังเย็นตัว โดยคำนวณได้จากสูตรนี้:
เปอร์เซ็นต์การหดตัว = [(Initial Dimension – Final Dimension) / Initial Dimension] × 100
ผลิตภัณฑ์ PVC ส่วนใหญ่หดตัวระหว่าง 0.2% ถึง 2% ขึ้นอยู่กับสูตรผสมและสภาวะการแปรรูป
เปรียบเทียบ: PVC กับพลาสติกชนิดอื่น
PVC โดยทั่วไป PVC แข็งหดตัวน้อยกว่าพลาสติกชนิดอื่นหลายชนิด โดยเฉพาะเมื่อเทียบกับพลาสติกชนิดอสัณฐาน PP (โพลิโพรพิลีน) หดตัว 1.5-2.5% ขณะที่ HDPE หดตัว 2-4% ABS มีอัตราการหดตัว 0.4-0.8% ซึ่งใกล้เคียงกับ PVC
ประเภทของ PVC: ชนิดแข็งเทียบกับชนิดยืดหยุ่น
PVC แข็ง หดตัวน้อยกว่าชนิดยืดหยุ่น โดยทั่วไปอยู่ที่ประมาณ 0.2-0.6% PVC อ่อน มีสารทำให้ยืดหยุ่น ซึ่งเพิ่มการหดตัวเป็น 1-2%
ปัจจัยที่มีผลต่อการหดตัวของ PVC
การหดตัวของ PVC ขึ้นอยู่กับองค์ประกอบของวัสดุ วิธีการผลิต สถานที่จัดเก็บ และการออกแบบ ปัจจัยแต่ละด้านส่งผลต่อระดับการหดตัวของผลิตภัณฑ์ PVC ระหว่างและหลังการผลิต
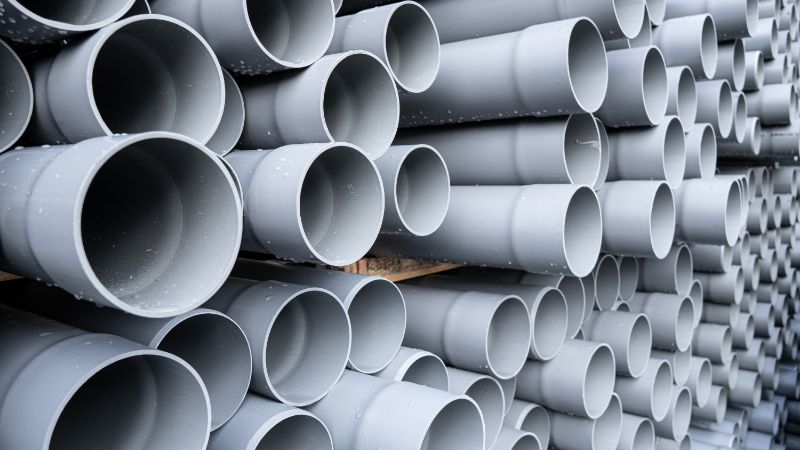
องค์ประกอบของวัสดุพลาสติกและสารเติมแต่ง
ชนิดของ PVC ส่งผลอย่างมากต่ออัตราการหดตัวในแม่พิมพ์ PVC แข็งหดตัวน้อยกว่า PVC ยืดหยุ่น เนื่องจากกระบวนการผลิต เมื่อเติมพลาสติไซเซอร์เพื่อให้ PVC มีความยืดหยุ่นมากขึ้น การหดตัวก็จะเพิ่มขึ้น
คุณภาพของ วัตถุดิบ สูตรผสมก็มีความสำคัญเช่นกัน สูตรที่มีความหนาแน่นสูงกว่า (ความถ่วงจำเพาะระหว่าง 1.40-1.50) มักหดตัวน้อยกว่าสูตรที่เบากว่า การเติมสารตัวเติมสามารถช่วยลดการหดตัวได้
พลาสติกชนิดอื่นหดตัวแตกต่างจาก PVC โดย CPVC อะซีทัล และโพลิโพรพิลีนต่างมีรูปแบบการหดตัวของตนเอง ส่วน PLA และ PMMA ก็ตอบสนองต่ออุณหภูมิและแรงเค้นแตกต่างกันเช่นกัน
สภาวะการแปรรูปและการผลิต
การควบคุมอุณหภูมิระหว่างการผลิตส่งผลโดยตรงต่อขนาดของผลิตภัณฑ์ขั้นสุดท้าย หาก อุณหภูมิการแปรรูป สูงเกินไป หรือทำให้เย็นเร็วเกินไป จะทำให้เกิดการหดตัวมากขึ้น
การตั้งค่าแรงดันก็สำคัญระหว่างการขึ้นรูปและการอัดรีด แรงดันการแปรรูปที่ต่ำมักทำให้เกิดการหดตัวมากกว่าพอลิเมอร์อสัณฐาน ขนาดเกตและความยาวทางไหลก็มีผลต่อการหดตัวของชิ้นงานเช่นกัน
สภาพแวดล้อมและการจัดเก็บ
สถานที่จัดเก็บ PVC ส่งผลต่อการหดตัว อุณหภูมิสูงอาจทำให้ท่อ PVC หดตัวตามความยาวประมาณ 0.7% ความชื้นและการเปลี่ยนแปลงอุณหภูมิในพื้นที่จัดเก็บจะส่งผลต่อการหดตัวของวัสดุพลาสติกในผลิตภัณฑ์เมื่อเวลาผ่านไป
การสัมผัสรังสี UV ทำให้วัสดุเสื่อมสภาพและหดตัวมากขึ้น ผลิตภัณฑ์ PVC จึงต้องได้รับการปกป้องจากแสงแดดโดยตรงและความร้อนจัด
ข้อควรพิจารณาด้านการออกแบบผลิตภัณฑ์
รูปทรงซับซ้อนเย็นตัวไม่สม่ำเสมอ จึงทำให้การหดตัวไม่เท่ากัน โดยทั่วไป การออกแบบที่เรียบง่ายมักให้ผลดีกว่า ด้วยการหดตัวน้อยกว่าและคาดการณ์ได้มากกว่า
แรงเค้นทางกลระหว่างใช้งานอาจทำให้เกิดการเสียรูป เมื่อมีการรับน้ำหนัก ผลิตภัณฑ์ PVC อาจหดตัวมากกว่าที่คาดไว้
การวัดอัตราและการควบคุมการหดตัวของ PVC
การวัดอย่างแม่นยำช่วยให้คุณคาดการณ์ขนาดชิ้นงานขั้นสุดท้ายและปรับการออกแบบแม่พิมพ์ได้อย่างเหมาะสม การทดสอบเป็นไปตามมาตรฐานเฉพาะ และข้อมูลอ้างอิงช่วยแนะนำการเลือกวัสดุ
วิธีทดสอบและคำนวณอัตราการหดตัว &
คุณสามารถวัดการหดตัวของ PVC ด้วยวิธีทดสอบมาตรฐาน ซึ่งติดตามการเปลี่ยนแปลงขนาดระหว่างชิ้นงานเย็นตัว วิธีที่ใช้กันทั่วไปประกอบด้วยการ ขึ้นรูปชิ้นทดสอบ, วัดขนาดตามช่วงเวลาที่กำหนด และคำนวณเปอร์เซ็นต์การหดตัว
ISO 294-4 และ ASTM D955 เป็นมาตรฐานหลัก วิธีเหล่านี้วัดการหดตัวเชิงเส้นโดยเปรียบเทียบขนาดแม่พิมพ์กับขนาดชิ้นงานหลังผ่านไป 24 ชั่วโมง คำนวณเปอร์เซ็นต์การหดตัวด้วยสูตร: (ขนาดแม่พิมพ์ – ขนาดชิ้นงาน) / ขนาดแม่พิมพ์ × 100%
มาตรฐานและแนวทางอุตสาหกรรม
ISO 2577 ให้แนวทางสำหรับการหาค่าอัตราการหดตัวเชิงเส้น สำหรับ PVC และวัสดุอื่น เช่น PBT, PET และ PC ISO 294-3 ครอบคลุมการวัดการหดตัวหลังการขึ้นรูป มาตรฐานเหล่านี้ช่วยให้เงื่อนไขการทดสอบมีความสม่ำเสมอ ทั้งด้านอุณหภูมิ แรงดัน และเวลาทำให้เย็น
ตารางการหดตัว
ตารางอ้างอิงแสดงช่วงการหดตัวโดยทั่วไปของพลาสติกแต่ละชนิด PVC มักหดตัว 0.2-2.0% ขณะที่วัสดุอย่างพอลิออกซีเมทิลีน (POM) และพอลิบิวทิลีนเทเรฟทาเลต (PBT) มีอัตราสูงกว่า พลาสติกวิศวกรรม เช่น PSU, PPS และ PC ต่างมีลักษณะการหดตัวเฉพาะตัว ซึ่งคุณควรตรวจสอบกับซัพพลายเออร์วัสดุ
การใช้งาน ความท้าทาย และแนวทางปฏิบัติที่ดีที่สุด
การหดตัวของ PVC ส่งผลต่อสมรรถนะในหลายอุตสาหกรรม ตั้งแต่งานก่อสร้างไปจนถึงอุปกรณ์การแพทย์ ความคงตัวของขนาดเป็นสิ่งสำคัญที่สุด การแก้ปัญหาการหดตัวช่วยให้คุณเลือกวัสดุและกระบวนการให้เหมาะกับความต้องการเฉพาะ
การใช้งานที่สำคัญของ PVC
ผู้ผลิตอุปกรณ์การแพทย์พึ่งพาท่อและบรรจุภัณฑ์ PVC ซึ่งการหดตัวส่งผลต่อความปลอดเชื้อและการทำงาน ในงานก่อสร้าง โปรไฟล์ PVC ต้องคงขนาดอย่างแม่นยำเพื่อให้ปิดผนึกได้ถูกต้องและมีความแข็งแรงของโครงสร้าง
งานฉนวนไฟฟ้าต้องมีขนาดคงที่เพื่อปกป้องส่วนประกอบ การหดตัวในกรณีนี้อาจทำให้สายไฟโผล่หรือก่อให้เกิดอันตรายด้านความปลอดภัย งานบรรจุภัณฑ์ก็ต้องการความสม่ำเสมอเช่นกัน เนื่องจากผลิตภัณฑ์ห่อฟิล์มหดต้องมีอัตราการหดตัวที่คาดการณ์ได้เมื่อให้ความร้อน
ปัญหาการหดตัวของวัสดุ PVC ที่พบบ่อยและแนวทางแก้ไข
การควบคุมอุณหภูมิระหว่างการผลิตเป็นความท้าทายข้อแรก การเย็นตัวไม่สม่ำเสมอทำให้ผลิตภัณฑ์หดตัวแตกต่างกัน ควรตรวจสอบอุณหภูมิการอัดรีดหรือการขึ้นรูปอย่างใกล้ชิด และรักษาอัตราการทำให้เย็นให้คงที่
สภาพแวดล้อมในการจัดเก็บก็สำคัญเช่นกัน ความชื้นสูงและอุณหภูมิที่ผันผวนเพิ่มการหดตัวเมื่อเวลาผ่านไป ควรจัดเก็บผลิตภัณฑ์ PVC ในพื้นที่ควบคุมสภาพอากาศที่อุณหภูมิ 60-80°F
แรงเค้นทางกลระหว่างใช้งานอาจทำให้เกิดการหดตัวเพิ่มเติม หลีกเลี่ยงการรับน้ำหนักเกินขีดจำกัดที่ระบุไว้สำหรับเกรด PVC ของคุณ การเติมสารทำให้เสถียรต่อรังสี UV และสารต้านอนุมูลอิสระลงในสูตรช่วยป้องกันการหดตัวจากการเสื่อมสภาพเมื่อผลิตภัณฑ์ใช้งานกลางแจ้ง
การเลือก PVC และวัสดุที่เกี่ยวข้องเพื่อให้ขนาดคงตัว
โดยทั่วไป PVC แข็งหดตัวน้อยกว่าสูตรผสมชนิดยืดหยุ่นที่มีพลาสติไซเซอร์ สำหรับงานที่ต้องการความคงตัวสูงยิ่งขึ้น ให้พิจารณาทางเลือกอย่าง ABS ซึ่งมีอัตราการหดตัวต่ำกว่า PVC ทั่วไป
พอลิเอไมด์ 66 และพอลิฟีนิลีนซัลไฟด์ให้ความคงตัวของขนาดที่เหนือกว่าในสภาพแวดล้อมอุณหภูมิสูง ASA เหมาะกับงานกลางแจ้งที่ต้องการทนรังสี UV โดยไม่หดตัวมากเกินไป สำหรับงานแบบยืดหยุ่น TPE มักควบคุมขนาดได้ดีกว่า PVC ที่เติมพลาสติไซเซอร์
เปรียบเทียบข้อกำหนดของคุณกับคุณสมบัติวัสดุ PET ให้ความคงตัวดีเยี่ยมสำหรับงานบรรจุภัณฑ์ ส่วน HIPS มีความแข็งแกร่งดีและมีการหดตัวที่คาดการณ์ได้ PP และ EVA เหมาะกับความต้องการเฉพาะทาง โดยลักษณะการหดตัวของแต่ละชนิดสอดคล้องกับการใช้งานที่แตกต่างกัน
เชี่ยวชาญการแปรรูป PVC และควบคุมการหดตัวด้วย Jwell
คำถามที่พบบ่อย
ปัจจัยใดทำให้ชิ้นส่วนพลาสติกมีขนาดเล็กกว่าที่คาดไว้หลังเย็นตัว?
ประเภทของ PVC มีความสำคัญ PVC แบบยืดหยุ่นหดตัวมากกว่าชนิดแข็ง การเปลี่ยนแปลงอุณหภูมิระหว่างการทำให้เย็นก็มีบทบาทสำคัญเช่นกัน
วิธีที่ชิ้นงานเย็นตัวก็ทำให้เกิดความแตกต่าง การทำให้เย็นเร็วอาจให้ผลการหดตัวต่างจากการทำให้เย็นช้า รูปร่างและความหนาของชิ้นงานก็มีผลเช่นกัน
ฉันจะประเมินขนาดสุดท้ายของชิ้นงานขึ้นรูปก่อนเริ่มการผลิตได้อย่างไร?
ใช้ข้อมูลอัตราการหดตัวของวัสดุ PVC เฉพาะที่คุณใช้ ผู้ผลิตส่วนใหญ่ระบุตัวเลขเหล่านี้เป็นเปอร์เซ็นต์ โดยทั่วไป PVC แข็งหดตัวระหว่าง 0.2% ถึง 0.6%
การทดสอบชิ้นงานตัวอย่างให้ผลแม่นยำที่สุด และช่วยให้คุณปรับขนาดแม่พิมพ์ก่อนเริ่มการผลิตเต็มรูปแบบ
ปริมาณพลาสติไซเซอร์หรือสารตัวเติมเปลี่ยนระดับการหดตัวของชิ้นงานหรือไม่?
เปลี่ยน สารเติมแต่งทำให้อัตราการหดตัวเปลี่ยนไป โดยทั่วไปพลาสติไซเซอร์ที่เพิ่มขึ้นทำให้หดตัวมากขึ้น ส่วนสารตัวเติมมักช่วยลดการหดตัว
เกรดที่มีสารตัวเติมสูงและมีความถ่วงจำเพาะระหว่าง 1.40-1.50 หดตัวน้อยกว่าวัสดุที่ไม่มีสารตัวเติม
การตั้งค่าการแปรรูป เช่น อุณหภูมิหลอมเหลว อุณหภูมิแม่พิมพ์ และแรงดันอัด จะส่งผลต่อขนาดชิ้นงานอย่างไร?
การควบคุมอุณหภูมิเป็นสิ่งสำคัญต่อการหดตัวที่สม่ำเสมอ อุณหภูมิหลอมเหลวที่สูงขึ้นอาจเพิ่มการหดตัว แรงดันอัดที่สูงขึ้นช่วยลดการหดตัวได้ด้วยการอัดวัสดุเข้าไปในแม่พิมพ์มากขึ้น
อุณหภูมิแม่พิมพ์ส่งผลต่ออัตราการเย็นตัว แม่พิมพ์ที่อุ่นกว่าจะทำให้เย็นช้าลงและอาจเปลี่ยนขนาดสุดท้าย
เหตุใดชิ้นงานบางชิ้นจึงหดตัวไม่สม่ำเสมอ บิดงอ หรือดึงตัวออกจากรูปทรงแม่พิมพ์?
การเย็นตัวไม่สม่ำเสมอทำให้อัตราการหดตัวแตกต่างกันทั่วทั้งชิ้นงาน ส่วนที่หนาจะเย็นช้ากว่าส่วนที่บาง จึงเกิดแรงเค้นและนำไปสู่การบิดงอ
รูปทรงซับซ้อนที่มีความหนาผนังหลากหลายมีแนวโน้มบิดงอมากกว่า ตำแหน่งและขนาดเกตก็ส่งผลต่อความสม่ำเสมอของการไหลและการเย็นตัวของวัสดุ
มีวิธีปฏิบัติใดบ้างในการลดความแปรปรวนของขนาดและรักษาค่าความคลาดเคลื่อนให้สม่ำเสมอในแต่ละชุดการผลิต?
ตรวจสอบพารามิเตอร์กระบวนการอย่างใกล้ชิด รักษาอุณหภูมิหลอมเหลว อุณหภูมิแม่พิมพ์ และเวลาในแต่ละรอบให้สม่ำเสมอระหว่างชุดการผลิต
ใช้วัตถุดิบคุณภาพดีจากซัพพลายเออร์ที่เชื่อถือได้เพื่อลดปัญหาการฉีดขึ้นรูป ตรวจสอบวัสดุเป็นประจำเพื่อค้นหาความแปรปรวนตั้งแต่เนิ่น ๆ จัดเก็บ PVC ในสภาพแวดล้อมที่ควบคุมได้และห่างจากอุณหภูมิสุดขั้วกับความชื้น





