
การหยุดทำงานโดยไม่คาดคิดจากดายอุดตันหรือสกรูสึกหรออาจทำให้สายการอัดรีดหยุดชะงักและเพิ่มต้นทุน คู่มือฉบับกระชับนี้แนะนำการตรวจสอบประจำวัน วิธีแยกชิ้นส่วนดายและทำความสะอาด & ขั้นตอนการไล่ล้างวัสดุ รวมถึงการปิดเครื่องในฤดูหนาว เพื่อให้การผลิตฟิล์ม แผ่น โปรไฟล์ และท่อดำเนินไปอย่างราบรื่น
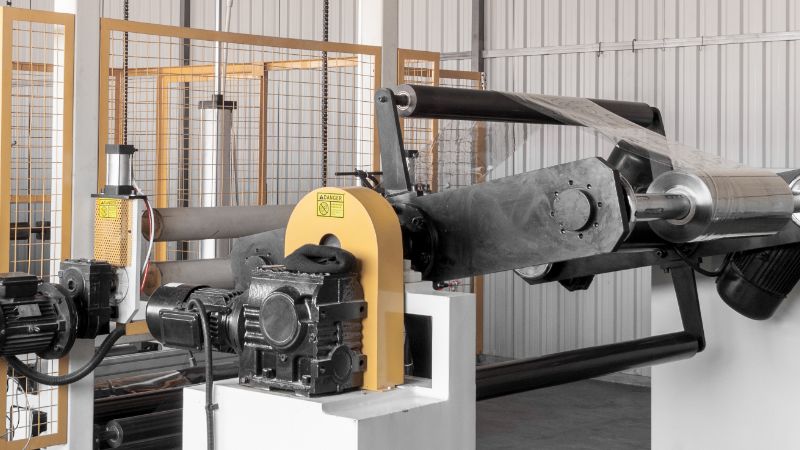
ส่วนประกอบหลักของเครื่องอัดรีดที่ต้องบำรุงรักษา
ระบบป้อนวัสดุ (ฮอปเปอร์ คอป้อน และระบบลำเลียงวัสดุ) ต้องสะอาดอยู่เสมอ เพราะการปนเปื้อนในขั้นตอนนี้จะทำให้กระบวนการทั้งหมดหลังจากนั้นเสียหาย
สกรูและกระบอก ทำหน้าที่หลอม ผสม และปั๊มพอลิเมอร์ การสึกหรอทำให้อุณหภูมิพลาสติกหลอมเหลวไม่สม่ำเสมอ ผลผลิตลดลง และเกิดข้อบกพร่องด้านคุณภาพ
ดาย ทำหน้าที่ขึ้นรูปผลิตภัณฑ์ คราบสะสมบนพื้นผิวทางไหลทำให้เกิดรอยเส้น เจล และข้อบกพร่องของพื้นผิว ซึ่งต้องทำความสะอาดอย่างทั่วถึงเป็นระยะ
ระบบควบคุมอุณหภูมิ (แถบฮีตเตอร์ เทอร์โมคัปเปิล และระบบหล่อเย็น) ช่วยป้องกันการเสื่อมสภาพ การเปลี่ยนสี และปัญหาด้านขนาด
ระบบขับเคลื่อน (ชุดเกียร์ มอเตอร์ ข้อต่อ และแบริ่ง) มักไม่ได้รับการดูแลจนกว่าจะเกิดความเสียหาย ซึ่งมักเกิดขึ้นในเวลาที่แย่ที่สุด
การตรวจสอบประจำวันแต่ละกะ: ตรวจพบปัญหาแต่เนิ่น ๆ
การเดินตรวจรอบเครื่องอย่างรวดเร็วเมื่อเริ่มกะช่วยป้องกันปัญหาใหญ่ได้
รายการตรวจสอบด้วยสายตา:
- ตรวจดูฮอปเปอร์ว่ามีสิ่งปนเปื้อน ความชื้น หรือวัสดุค้างเป็นสะพานหรือไม่
- ตรวจหารอยรั่วของวัสดุบริเวณคอป้อนและซีลกระบอก
- ตรวจดูปากดายว่ามีคราบสะสมหรือความเสียหายหรือไม่
- ตรวจหารอยรั่วของน้ำมันหรือจาระบีบริเวณชุดเกียร์และระบบไฮดรอลิก
- ตรวจสอบการไหลของน้ำหล่อเย็น (ควรเห็นน้ำไหลที่ทางออกของลูกกลิ้งทำความเย็น)
ฟังเสียงเครื่องจักร ผู้ปฏิบัติงานที่รู้จักอุปกรณ์ของตนจะฟังออกเมื่อมีสิ่งผิดปกติ เช่น เสียงบดจากชุดเกียร์ การเกิดโพรงไอในปั๊ม หรือเสียงสั่นจากสกรู เสียงที่ผิดปกติควรได้รับการตรวจสอบทันที
ตรวจติดตามเครื่องมือวัด:
- ตรวจสอบว่าอุณหภูมิทุกโซนอยู่ที่ค่าที่ตั้งไว้
- ตรวจสอบกระแสมอเตอร์เป็นแอมป์และเปรียบเทียบกับค่าปกติ (กระแสที่สูงขึ้นอาจบ่งชี้ว่าสกรูสึกหรอหรือมีปัญหากับวัสดุ)
- ยืนยันว่าความเร็วสายการผลิตคงที่
- ตรวจดูสัญญาณเตือนหรือรหัสข้อผิดพลาดบนแผงควบคุม
หากพบอุณหภูมิผิดปกติ ภาระมอเตอร์สูง หรือวัสดุเสื่อมสภาพ ให้แก้ไขทันที อย่ารอจนสิ้นสุดกะ เพราะปัญหาเล็ก ๆ ในกระบวนการอัดรีดจะลุกลามอย่างรวดเร็ว
ตารางการบำรุงรักษาเชิงป้องกัน
| งานประจำสัปดาห์ (ชั่วโมงการทำงาน 40+) |
|
| งานประจำเดือน |
|
| งานประจำปีหรือทุก 4,000-5,000 ชั่วโมง |
|
การบำรุงรักษาดาย: ขั้นตอนการแยกชิ้นส่วน & ทำความสะอาดอย่างทั่วถึง
ดายอัดรีดเป็นส่วนสุดท้ายที่พลาสติกหลอมเหลวสัมผัสก่อนกลายเป็นผลิตภัณฑ์ ดังนั้นสภาพของดายจึงควบคุมคุณภาพพื้นผิวโดยตรง เมื่อเวลาผ่านไป พอลิเมอร์ วัสดุที่เสื่อมสภาพ และสิ่งปนเปื้อนจะสะสมในช่องทางไหลและบนปากดาย ผลที่เกิดขึ้นคืออะไร? รอยเส้น เจล รอยดาย และผลิตภัณฑ์ที่ไม่เป็นไปตามข้อกำหนด
ควรทำความสะอาดดายเมื่อใด
สังเกตสัญญาณด้านคุณภาพต่อไปนี้:
- เห็นรอยเส้นหรือแนวเส้นบนฟิล์ม แผ่น หรือโปรไฟล์
- พื้นผิวหยาบ (มีลักษณะคล้ายผิวส้ม)
- มีจุดเจลหรือการปนเปื้อนจากคาร์บอน
- ความหนาหรือความกว้างของผนังไม่สม่ำเสมอ
แม้ยังไม่พบข้อบกพร่อง ควรวางแผนทำความสะอาดอย่างทั่วถึงทุก 3,000 ถึง 5,000 ชั่วโมงการทำงาน หรืออย่างน้อยปีละครั้ง
เครื่องมือที่จำเป็น
- รอกหรืออุปกรณ์ยกเหนือศีรษะ (ดายมีน้ำหนักมาก)
- สลักเกลียวแม่แรงสำหรับแยกชิ้นส่วน
- เกรียงทองเหลืองหรือทองแดง (ห้ามใช้เหล็ก เพราะจะทำให้พื้นผิวทางไหลเป็นรอย)
- สารประกอบทำความสะอาดดายและแผ่นตาข่ายทองแดง
- สารป้องกันการติดยึด
- ประแจวัดแรงบิด
- ถุงมือทนความร้อนและแผ่นคลุมป้องกัน
- เทอร์โมมิเตอร์อินฟราเรด
ข้อควรระวังด้านความปลอดภัย: ดายสะสมความร้อนไว้นาน แม้ปิดฮีตเตอร์แล้ว โลหะภายในก็ยังอาจร้อนจนเป็นอันตรายได้ ก่อนสัมผัสสิ่งใด ให้ตรวจสอบอุณหภูมิพื้นผิวด้วยเทอร์โมมิเตอร์อินฟราเรด
ขั้นตอนการทำความสะอาดดายทีละขั้น
- คลายโบลต์ขณะเครื่องเดินและดายยังร้อน (คลายออก 1-2 รอบ)
- ปิดเครื่องและไล่วัสดุออก จนวัสดุที่ไหลออกสะอาด แล้วปล่อยให้เย็นลงถึง ~150°F (65°C)
- ถอดโบลต์และแยกดายออกเป็นสองส่วน โดยใช้สลักเกลียวแม่แรงอย่างสม่ำเสมอ
- ปกป้องปากดายทันที ด้วยกระดาษแข็งหรือฝาครอบ
- ขูดและทำความสะอาดพื้นผิวทางไหลทั้งหมด ด้วยเกรียงทองเหลือง สบู่ทำความสะอาดดาย และแผ่นตาข่ายทองแดง พร้อมตรวจหารอยบิ่น
- ทำความสะอาดพื้นผิวซีล และเปลี่ยนปะเก็นหรือโอริงที่สึกหรอ
- เป่าทำความสะอาดช่องทางไหล ด้วยลมอัด
- ประกอบกลับโดยใช้สารป้องกันการติดยึด; ขันตามลำดับแรงบิดเป็นขั้น (30%, 60%, 100%)
- ตั้งระยะช่องว่างที่ปากดายใหม่ โดยใช้ฟิลเลอร์เกจ
- เริ่มเดินเครื่องอย่างค่อยเป็นค่อยไป; เดินเครื่องโดยใช้วัสดุทิ้งจนกระบวนการเสถียร
การทำความสะอาดดายอย่างเหมาะสมใช้เวลา 3-6 ชั่วโมง และช่วยปรับปรุงคุณภาพได้ทันที
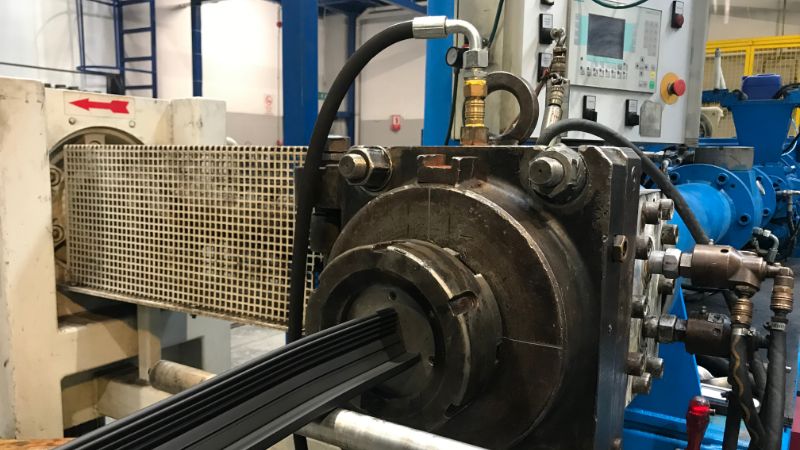
แนวทางปฏิบัติที่ดีที่สุดในการไล่วัสดุและเปลี่ยนงาน
การไล่วัสดุที่ไม่ดีทำให้สิ้นเปลืองวัสดุ เพิ่มเวลาหยุดเครื่อง และปนเปื้อนการผลิตครั้งถัดไป
ก่อนเริ่มไล่วัสดุ ให้ทำความสะอาดอุปกรณ์เสริม: ดูดฝุ่นฮอปเปอร์ เช็ดคอป้อน และเป่าวัสดุออกจากท่อลำเลียง
ขั้นตอนการไล่วัสดุ:
- ถอดแผ่นกรอง ออกจากชุดแผ่นกรอง (หากมี)
- เพิ่มอุณหภูมิกระบอก 10-20°F หากสารไล่วัสดุแนะนำให้ทำเช่นนั้น
- ป้อนสารไล่วัสดุ ผ่านคอป้อน แล้วเดินเครื่องจนวัสดุที่ไหลออกสะอาด
- เปิดช่องดายให้กว้าง หรือถอดแผ่นจำกัดการไหลออกเพื่อให้ไหลได้สูงสุด
- ไล่วัสดุออกจากดาย/อะแดปเตอร์แยกกัน หากจำเป็น
- ติดตั้งแผ่นกรองกลับและตั้งอุณหภูมิใหม่, ป้อนเรซินใหม่ แล้วเดินเครื่องจนได้ผลิตภัณฑ์ตามข้อกำหนด
เคล็ดลับจากผู้เชี่ยวชาญ: ติดตั้งข้อต่อแบบต่อเร็วกับอุปกรณ์เสริมเพื่อเปลี่ยนงานได้รวดเร็ว
การควบคุมอุณหภูมิและเวลาคงอยู่ของวัสดุ
การควบคุมอุณหภูมิอย่างแม่นยำช่วยป้องกันการเสื่อมสภาพ ความแปรปรวนเพียง 10°F ก็ทำให้เกิดข้อบกพร่องได้
- ปรับเทียบเซนเซอร์ทุกปี—เทอร์โมคัปเปิลมีค่าคลาดเคลื่อนเพิ่มขึ้นเมื่อเวลาผ่านไป
- ตรวจสอบการทำงานของฮีตเตอร์ โดยตรวจสอบกระแสไฟที่แต่ละโซน
- ติดตามความเสถียรของอุณหภูมิพลาสติกหลอมเหลว โดยใช้ไพโรมิเตอร์หรือการเก็บตัวอย่างพลาสติกหลอมเหลว
- ปรับอัตราการผลิตให้เหมาะกับการออกแบบสกรู—ความเร็วต่ำเกินไปทำให้เวลาคงอยู่เพิ่มขึ้น ส่วนความเร็วสูงเกินไปทำให้หลอมไม่สมบูรณ์
การหล่อลื่น ชุดเกียร์ และแบริ่ง
ความขัดข้องทางกลอาจทำให้เครื่องหยุดหลายวันและมีค่าใช้จ่ายหลายหมื่น
- ปฏิบัติตามกำหนดการหล่อลื่นชุดเกียร์: เปลี่ยนน้ำมันทุก 2,000-5,000 ชั่วโมง และตรวจหาเศษโลหะ
- อย่าอัดจาระบีแบริ่งมากเกินไป—จาระบีส่วนเกินก่อให้เกิดความร้อนและดึงดูดสิ่งปนเปื้อน
- ฟังหาเสียงหรือการสั่นสะเทือนที่ผิดปกติ—สัญญาณเตือนล่วงหน้าช่วยป้องกันความเสียหายของชุดเกียร์
- ตรวจสอบแนวศูนย์ของข้อต่อทุกปี โดยใช้ไดอัลอินดิเคเตอร์หรือเครื่องมือเลเซอร์
ระบบหล่อเย็นและการขจัดตะกรัน
การหล่อเย็นเป็นตัวกำหนดขนาดสุดท้ายและความเป็นผลึก
- ขจัดตะกรันในวงจรหล่อเย็น ทุก 6-12 เดือน หากใช้น้ำกระด้าง
- ระบายน้ำออกจากท่อก่อนช่วงอากาศเย็นจัดจนเกิดน้ำแข็ง; เป่าท่อด้วยลมอัด
- เติมสารป้องกันการแข็งตัวโพรพิลีนไกลคอล หากไม่สามารถระบายน้ำออกได้หมด
- ตรวจสอบคุณภาพน้ำ เพื่อเลือกสารเติมแต่งที่เหมาะสม (สารยับยั้ง สารฆ่าชีวินทรีย์ และสารปรับค่า pH)
การบำรุงรักษาตู้ไฟฟ้า
- ทำความสะอาดตู้ทุกปี: เป่าฝุ่นออกและดูดเศษสิ่งสกปรก (ปิดไฟก่อน)
- ตรวจสอบความแน่นของขั้วต่อ—การสั่นสะเทือนทำให้จุดเชื่อมต่อคลายตัว
- ตรวจสอบอินเวอร์เตอร์ PLC และคอนแทคเตอร์ เพื่อหาสัญญาณความร้อนสูงเกินไป
- จัดทำบันทึกดิจิทัล ของค่าที่ตั้งไว้ สูตรการผลิต และประวัติสัญญาณเตือน
การแก้ไขข้อบกพร่องจากการอัดรีดที่พบบ่อย
ปิดท้ายด้วยข้อมูลอ้างอิงฉบับย่อสำหรับผู้ปฏิบัติงาน หากพบปัญหาเหล่านี้ จุดแรกที่ควรตรวจสอบมีดังนี้
รอยเส้นหรือรอยดายบนฟิล์ม/แผ่น:
- สาเหตุที่เป็นไปได้: คราบสะสมบนดายหรือปากดายเสียหาย
- การแก้ไขทันที: ตรวจสอบปากดาย ทำความสะอาดขณะเครื่องเดินหากทำได้ หรือกำหนดเวลาถอดแยกและทำความสะอาด
ผิวส้ม หรือพื้นผิวหยาบ:
- สาเหตุที่เป็นไปได้: อุณหภูมิพลาสติกหลอมเหลวต่ำเกินไป อุณหภูมิดายไม่สม่ำเสมอ หรือเรซินมีความชื้น
- การแก้ไขทันที: ตรวจสอบว่าทุกโซนอยู่ที่ค่าที่ตั้งไว้ และตรวจสอบความแห้งของวัสดุ
เจลหรือจุดดำ:
- สาเหตุที่เป็นไปได้: วัสดุเสื่อมสภาพในจุดอับ สกรูสึกหรอ หรือมีสิ่งปนเปื้อน
- การแก้ไขทันที: ไล่วัสดุออกอย่างทั่วถึง หากยังเกิดปัญหา ให้ตรวจสอบการสึกหรอหรือความเสียหายของสกรูและกระบอก
ขนาดแปรปรวน (ความหนา ความกว้าง):
- สาเหตุที่เป็นไปได้: การไหลหรือตัวแปรอุณหภูมิของน้ำหล่อเย็น หรือความเร็วสายการผลิตไม่สม่ำเสมอ
- การแก้ไขทันที: ตรวจสอบการไหลและอุณหภูมิน้ำของลูกกลิ้งทำความเย็น และยืนยันว่าอัตราความเร็วชุดดึงคงที่
การแตกของพลาสติกหลอมเหลวหรือผิวหนังฉลาม:
- สาเหตุที่เป็นไปได้: อัตราเฉือนสูงเกินไป (อัตราการผลิตสูงเกินกว่าการออกแบบดายจะรองรับ) หรืออุณหภูมิพลาสติกหลอมเหลวต่ำเกินไป
- การแก้ไขทันที: ลดความเร็วสายการผลิตหรือเพิ่มอุณหภูมิพลาสติกหลอมเหลว
หากยังพบข้อบกพร่องหลังการตรวจสอบเหล่านี้ ให้ส่งต่อเรื่องไปยังวิศวกรกระบวนการหรือผู้จำหน่ายอุปกรณ์ ปัญหาบางอย่าง เช่น สกรูสึกหรอหรือการออกแบบดายไม่ตรงกับงาน ต้องได้รับการแก้ไขโดยวิศวกร
การบันทึกข้อมูลและการฝึกอบรมผู้ปฏิบัติงาน
- เก็บบันทึกการบำรุงรักษา โดยระบุว่าเมื่อใด ใครทำอะไร และพบสิ่งใดบ้าง รูปแบบที่เกิดซ้ำช่วยให้เห็นแนวโน้มการสึกหรอและปรับตารางบำรุงรักษาให้เหมาะสม
- ฝึกอบรมผู้ปฏิบัติงาน เกี่ยวกับการทำความสะอาดดาย เทคนิคการไล่วัสดุ การยกอย่างปลอดภัย ขั้นตอน lockout/tagout และสัญญาณเตือนล่วงหน้า
รายการตรวจสอบก่อนปิดเครื่องช่วงฤดูหนาว
- ระบายน้ำออกจากท่อทั้งหมดให้หมด—เป่าด้วยลมอัดเพื่อป้องกันความเสียหายจากการแข็งตัว
- นำวัสดุออกจากสกรูและกระบอก—เดินเครื่องไล่วัสดุจนสะอาด
- เคลือบพื้นผิวโลหะที่เปิดโล่ง ด้วยน้ำมันกันสนิม แล้วคลุมอุปกรณ์
- ตัดและล็อกแหล่งจ่ายไฟ; ติดป้ายกำกับจุดตัดไฟทั้งหมด
- ปกป้องตู้ไฟฟ้า จากการควบแน่นด้วยสารดูดความชื้นหรือฮีตเตอร์
ยกระดับการอัดรีดพลาสติกของคุณด้วย Jwell
ด้วยทีม R&D ที่ทุ่มเทและการสนับสนุนทางเทคนิคอย่างครบวงจร Jwell ช่วยให้เครื่องจักรของคุณทำงานได้เต็มสมรรถนะ ลดเวลาหยุดเครื่องให้น้อยที่สุดและเพิ่มผลผลิตให้สูงสุด ติดต่อเราวันนี้ และสำรวจโซลูชันของเราเพื่อเตรียมกระบวนการอัดรีดให้พร้อมรับอนาคต





