
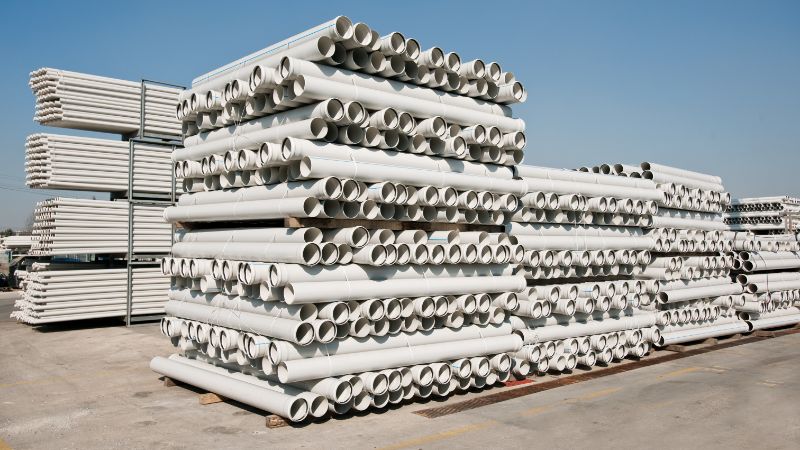
PVC çekmesi kalıplama veya ekstrüzyon sonrasında malzeme soğuyup katılaşırken meydana gelen boyutsal değişimdir. Sıcaklık, malzeme türü, işleme koşulları ve hatta bitmiş ürünleri nasıl depoladığınız, PVC’nin ne kadar çekeceğini etkiler.
PVC Çekmesinin Temel Kavramları
PVC (polivinil klorür) kalıplama veya ekstrüzyon sonrasında soğurken çekme yapar. Çekmeyi hesaba katmazsanız parçalar birbirine düzgün oturmayabilir veya ürünler teknik özellikleri karşılamayabilir.
Tanım ve Önemi
PVC çekmesi, polivinil klorür ürünleriniz işlendikten sonra soğuyup katılaşırken meydana gelen boyutsal değişimdir. Bu değişim, bitmiş parçalarınızın nihai boyutunu ve şeklini etkilediğinden önem taşır.
PVC’yi kalıplarken veya ekstrüde ederken malzeme ısınır ve genleşir. Soğudukça büzülür.
Çekme Yüzdesine Genel Bakış
Çekme yüzdesi, PVC parçanızın soğuduktan sonra ne kadar küçüldüğünü gösterir. Bu oranı şu formülle hesaplarsınız:
Çekme Yüzdesi = [(Initial Dimension – Final Dimension) / Initial Dimension] × 100
Formülasyona ve işleme koşullarına bağlı olarak çoğu PVC ürünü %0.2 ile %2 arasında çeker.
Karşılaştırma: PVC ve Diğer Plastikler
PVC Sert PVC, özellikle amorf türlerle karşılaştırıldığında, genellikle diğer birçok plastikten daha az çeker. ve (polipropilen) %1.5-2.5 oranında çekme gösterirken HDPE %2-4 oranında çeker. ABS PVC’ye benzer şekilde %0.4-0.8 oranında çekme gösterir.
PVC Türleri: Sert ve Esnek
Rijit PVC esnek türlerden daha az, genellikle %0.2-0.6 oranında çeker. Esnek PVC çekmeyi %1-2 oranına çıkaran plastikleştiriciler içerir.
PVC Çekmesini Etkileyen Faktörler
PVC çekmesi; malzemenin bileşimine, nasıl üretildiğine, nerede depolandığına ve nasıl tasarlandığına bağlıdır. Bu alanların her biri, PVC ürünlerinizin üretim sırasında ve sonrasında ne kadar çekeceğini etkiler.
Plastik Malzeme Bileşimi ve Katkı Maddeleri
PVC türü, kalıptaki çekme oranını büyük ölçüde etkiler. Sert PVC, esnek PVC türüne göre üretim süreci nedeniyle daha az çeker. PVC’yi daha esnek hâle getirmek için plastikleştirici eklediğinizde çekme artar.
ham maddeleriyle kalitesi de önemlidir. Özgül ağırlığı 1.40-1.50 arasında olan daha yüksek yoğunluklu formülasyonlar genellikle daha az çeker. Dolgu maddeleri eklemek çekmeyi azaltmaya yardımcı olabilir.
Diğer plastikler PVC’den farklı oranlarda çeker. CPVC, asetal ve polipropilenin her birinin kendine özgü çekme davranışı vardır. PLA ve PMMA da sıcaklığa ve gerilime farklı tepki verir.
İşleme ve Üretim Koşulları
Üretim sırasındaki sıcaklık kontrolü, nihai ürün boyutlarınızı doğrudan etkiler. Eğer işleme sıcaklıkları çok yüksekse veya soğutma çok hızlı gerçekleşirse daha fazla çekme görülür.
Kalıplama ve ekstrüzyon sırasında basınç ayarları önemlidir. Düşük işleme basınçları çoğu zaman amorf polimerlere kıyasla daha fazla çekmeye yol açar. Kapı boyutu ve akış yolu uzunluğu da parçalarınızın ne kadar çekeceğini etkiler.
Çevre ve Depolama Koşulları
PVC’yi depoladığınız yer çekme davranışını etkiler. Yüksek sıcaklıklar PVC boruların uzunluğunun yaklaşık %0.7 kısalmasına neden olabilir. Depolama alanınızdaki nem ve sıcaklık değişimleri, plastik malzemenin zaman içindeki çekmesini etkiler.
UV ışığına maruz kalma yaşlanmaya ve çekmenin artmasına neden olur. PVC ürünleri doğrudan güneş ışığına ve aşırı sıcağa karşı korunmalıdır.
Ürün Tasarımına İlişkin Hususlar
Karmaşık şekiller eşit olmayan biçimde soğur ve bu da tutarsız çekmeye yol açar. Basit tasarımlar genellikle daha az büzülme ve daha öngörülebilir çekme ile daha iyi sonuç verir.
Kullanım sırasındaki mekanik gerilim deformasyona neden olabilir. PVC ürünlere yük uygulandığında beklenenden fazla çekme görülebilir.
PVC Çekme Oranının Ölçülmesi ve Kontrolü
Doğru ölçüm, nihai parça boyutlarını tahmin etmenize ve kalıp tasarımlarını buna göre ayarlamanıza yardımcı olur. Testler belirli standartlara göre yapılır; referans verileri malzeme seçiminize yön verir.
Çekme Oranı Testi & Hesaplama Yöntemleri
PVC çekmesini standartlaştırılmış test yöntemleriyle ölçebilirsiniz. Bu yöntemler, parçalar soğurken boyutsal değişimleri izler. En yaygın yaklaşım, test numunelerinin kalıplanmasını, belirli aralıklarla ölçülmesini ve çekme yüzdesinin hesaplanmasını içerir.
ISO 294-4 ve ASTM D955 başlıca standartlardır. Bu yöntemler, kalıp boyutları ile 24 saat sonra parçanın boyutlarını karşılaştırarak doğrusal çekmeyi ölçer. Çekme yüzdesi şu formülle hesaplanır: (kalıp boyutu – parça boyutu) / kalıp boyutu × 100%.
Endüstri Standartları ve Kılavuzlar
ISO 2577 doğrusal çekme değerlerinin belirlenmesi için kılavuzlar sunar. PVC ve PBT, PET ve PC gibi diğer malzemeler için ISO 294-3 kalıplama sonrası çekme ölçümlerini kapsar. Bu standartlar; sıcaklık, basınç ve soğutma süresi dahil tutarlı test koşulları sağlar.
Çekme Tabloları
Referans tabloları, farklı plastikler için tipik çekme aralıklarını gösterir. PVC genellikle %0.2-2.0 oranında çekerken poliasetal (POM) ve polibütilen tereftalat (PBT) gibi malzemelerde oran daha yüksektir. PSU, PPS ve PC gibi mühendislik plastiklerinin her biri, malzeme tedarikçilerinden doğrulamanız gereken farklı çekme özelliklerine sahiptir.
Uygulamalar, Zorluklar ve En İyi Uygulamalar
PVC çekmesi, inşaattan tıbbi cihazlara kadar birçok sektörde performansı etkiler. Boyutsal kararlılık en önemli unsurdur. Çekme sorunlarını ele almak, özel ihtiyaçlarınıza uygun malzeme ve süreçleri seçmenize yardımcı olur.
PVC’nin Kritik Kullanım Alanları
Tıbbi cihaz üreticileri, çekmenin steriliteyi ve işlevi etkilediği PVC borulara ve ambalajlara güvenir. İnşaatta PVC profiller, doğru sızdırmazlık ve yapısal bütünlük için kesin ölçülerini korumalıdır.
Elektrik yalıtımında bileşenleri korumak için boyutsal kararlılık gerekir. Çekme, kabloları açığa çıkarabilir veya güvenlik tehlikesi yaratabilir. Isıyla daralan ambalajlar, ısı uygulanırken öngörülebilir çekme oranları gerektirir.
Yaygın PVC Çekme Sorunları ve Çözümleri
Üretimde sıcaklık kontrolü ilk zorluktur. Düzensiz soğutma ürün genelinde tutarsız çekmeye neden olur. Ekstrüzyon veya kalıplama sıcaklıklarını yakından izleyin ve sabit soğutma hızlarını koruyun.
Depolama koşulları da önemlidir. Yüksek nem ve sıcaklık dalgalanmaları zamanla çekmeyi artırır. PVC ürünlerinizi 60-80°F arasında sıcaklık kontrollü alanlarda depolayın.
Kullanım sırasındaki mekanik gerilim ek çekmeyi tetikleyebilir. PVC sınıfı için belirtilen yük sınırlarını aşmayın. Dış ortamda kullanılan ürünlerde formülasyona UV stabilizatörleri ve antioksidanlar eklemek, yaşlanmaya bağlı çekmeyi önler.
Boyutsal Kararlılık için PVC ve İlgili Malzemelerin Seçimi
Sert PVC, plastikleştirici içeren esnek formülasyonlardan genellikle daha az çeker. Daha yüksek kararlılık gerektiren uygulamalar için standart PVC’den daha düşük çekme oranlarına sahip ABS gibi alternatifleri değerlendirin.
Poliamid 66 ve polifenilen sülfür, yüksek sıcaklıklı ortamlarda üstün boyutsal kararlılık sağlar. ASA, aşırı çekme olmadan UV direnci gerektiren dış ortam uygulamalarında uygundur. Esnek uygulamalarda TPE, plastikleştirilmiş PVC’den genellikle daha iyi boyutsal kontrol sunar.
Gereksinimlerinizi malzeme özellikleriyle karşılaştırın. PET ambalajda mükemmel kararlılık sunarken HIPS, öngörülebilir çekmeyle iyi rijitlik sağlar. PP ve EVA özel gereksinimlere uygundur.
Jwell ile PVC İşleme ve Çekme Kontrolünde Uzmanlaşın
Sık Sorulan Sorular
Soğuduktan sonra plastik parçaların beklenenden küçük çıkmasına hangi faktörler yol açabilir?
PVC türü önemlidir: esnek PVC, sert türlerden daha fazla çeker. Soğutma sırasındaki sıcaklık değişimleri de önemli rol oynar.
Soğutma yöntemi fark yaratır. Hızlı soğutma, yavaş soğutmadan farklı çekmeye yol açabilir. Parçanın şekli ve kalınlığı da önemlidir.
Üretim başlamadan önce kalıplanmış parçanın nihai boyutlarını nasıl tahmin edebilirim?
Kullandığınız PVC malzemeye özgü çekme oranı verilerini kullanın. Üreticilerin çoğu bu değerleri yüzde olarak verir. Sert PVC genellikle %0.2 ile %0.6 arasında çeker.
Numune parçalarla test yapmak en doğru sonucu verir. Böylece tam üretimden önce kalıp boyutlarını ayarlayabilirsiniz.
Plastikleştirici veya dolgu miktarı parçanın çekmesini değiştirir mi?
Evet, katkı maddeleri çekme oranlarını değiştirir. Daha fazla plastikleştirici genellikle daha fazla çekme demektir. Dolgu maddeleri genellikle çekmeyi azaltır.
Özgül ağırlığı 1.40-1.50 arasında olan daha yüksek dolgulu sınıflar, dolgusuz malzemelerden daha az çeker.
Erime sıcaklığı, kalıp sıcaklığı ve ütüleme basıncı gibi işlem ayarları parça boyutunu nasıl etkiler?
Tutarlı çekme için sıcaklık kontrolü kritiktir. Yüksek erime sıcaklıkları çekmeyi artırabilir. Yüksek ütüleme basıncı, kalıba daha fazla malzeme iterek çekmeyi azaltır.
Kalıp sıcaklığı soğuma hızını etkiler. Daha sıcak kalıplar soğumayı yavaşlatır ve nihai boyutları değiştirebilir.
Bazı parçalar neden düzensiz çekerek eğrilir veya kalıp şeklinden uzaklaşır?
Düzensiz soğutma, parçanın farklı bölgelerinde farklı çekme oranlarına neden olur. Kalın bölümler ince bölümlerden daha yavaş soğur ve eğrilmeye yol açan gerilim oluşturur.
Duvar kalınlığı değişken karmaşık şekillerin eğrilme olasılığı daha yüksektir. Kapı konumu ve boyutu da malzemenin akış ve soğuma düzenini etkiler.
Boyutsal değişkenliği azaltmak ve partiler arasında toleransları tutarlı tutmak için hangi pratik yöntemler kullanılabilir?
Süreç parametrelerinizi yakından izleyin. Partiler arasında erime sıcaklığını, kalıp sıcaklığını ve çevrim süresini tutarlı tutun.
Enjeksiyon kalıplama sorunlarını en aza indirmek için güvenilir tedarikçilerden kaliteli hammaddeler alın. Değişimleri erken fark etmek için malzemeleri düzenli test edin. PVC’yi aşırı sıcaklık ve nemden uzak, kontrollü ortamlarda depolayın.





