
مناسب میلٹ اسٹرینتھ والا HDPE گریڈ استعمال کرکے، اصل پگھلے مواد کا درجۂ حرارت قابو میں رکھ کر، بغیر سہارے لٹکنے کا وقت کم کرکے اور جہاں ڈرا ڈاؤن زیادہ ہو وہاں اضافی دیوار کی موٹائی پروگرام کرکے پیریسن کا جھکاؤ کم کریں۔ بڑے ڈرمز، ٹینکس اور تکنیکی پرزوں کے لیے اکیومولیٹر ہیڈ اکثر فیصلہ کن انتخاب ہوتا ہے، کیونکہ یہ شاٹ کو تیزی سے خارج کرتا ہے، بجائے اس کے کہ مسلسل ایکسٹروژن کے دوران لمبے گرم پیریسن کو لٹکنے دیا جائے۔
پرزے کا وزن بڑھانے یا پروگرام کے کئی پوائنٹس بدلنے سے آغاز نہ کریں۔ پہلے ریزن، پگھلے مواد کا درجۂ حرارت اور مشین کی ترتیب مستحکم کریں۔ پھر وقت کے ساتھ بلو مولڈنگ پیریسن ناپیں اور ایک وقت میں ایک متغیر ایڈجسٹ کریں۔
پیریسن کا جھکاؤ کیا ہے؟
پیریسن وہ گرم کھوکھلی ٹیوب ہے جو مولڈ بند ہونے سے پہلے ایکسٹروڈ کی جاتی ہے۔ بغیر سہارے لٹکنے کے دوران کششِ ثقل پگھلے مواد کو کھینچتی ہے۔ وقت کے ساتھ یہ لمبا ہونا پیریسن ڈرا ڈاؤن بھی کہلاتا ہے۔ اس سے اوپری یا شولڈر حصہ پتلا، نیچے زیادہ وزن، پنچ آف غیر یکساں اور دیوار کی تقسیم ناقص ہو سکتی ہے۔
جھکاؤ ڈائی سوئل جیسا نہیں۔ جھکاؤ ڈائی سے پگھلا مواد نکلنے کے بعد کششِ ثقل سے ہونے والی بگاڑ ہے؛ ڈائی سوئل لچکیلی واپسی ہے جو پیریسن کے ابعاد بڑھاتی ہے۔ دونوں لمبائی، قطر اور دیوار کی موٹائی پر اثر ڈالتے ہیں، اور ریزن، درجۂ حرارت، ڈائی گیپ یا ایکسٹروژن کی شرح بدلنے سے دونوں تبدیل ہوتے ہیں۔
1. کافی میلٹ اسٹرینتھ والا HDPE گریڈ استعمال کریں
بڑے پرزوں کی HDPE بلو مولڈنگ میں عموماً زیادہ سالماتی وزن والا ایسا گریڈ درکار ہوتا ہے جو بھاری پیریسن کو سہارا دے سکے۔ متعین ٹیسٹ حالات میں مواد کا موازنہ کرنے کے لیے میلٹ انڈیکس مفید ہے، مگر یہ ایکسٹینشنل وسکوسٹی، سالماتی وزن کی تقسیم، ڈائی سوئل یا طویل مدتی جھکاؤ کے رویے کی مکمل وضاحت نہیں کرتا۔
امیدوار ریزنز کا ایک ہی میلٹ درجۂ حرارت، شاٹ وزن اور اخراج کے وقت پر موازنہ کریں۔ ریزن سپلائر سے بلو مولڈنگ سفارشات، سوئل اور جھکاؤ کا ڈیٹا، ماحولیاتی اسٹریس کریک مزاحمت اور ری سائیکل شدہ مواد کی حدود طلب کریں۔
ری گرائنڈ استعمال کرتے وقت اس کا ماخذ، ذرات کا سائز، آلودگی، نمی اور بلینڈ تناسب کنٹرول کریں۔ ری گرائنڈ کی غیر یکساں رھیالوجی ایک مستحکم پیریسن پروگرام کو بیچ بہ بیچ بدل سکتی ہے۔ صرف جھکاؤ کم کرنے کے لیے کوئی نامعلوم موڈیفائر شامل نہ کریں، جب تک امپیکٹ اسٹرینتھ، کیمیائی مزاحمت، ویلڈ اسٹرینتھ اور ضابطہ جاتی موزونیت کی دوبارہ توثیق نہ ہو۔
2. اصل پگھلے مواد کا درجۂ حرارت کنٹرول کریں
زیادہ گرم HDPE کی میلٹ وسکوسٹی عموماً کم ہوتی ہے اور یہ تیزی سے جھکتا ہے۔ مکمل پگھلاؤ، مستحکم دباؤ اور قابل قبول سطحی معیار برقرار رکھتے ہوئے غیر ضروری حرارتی بوجھ کم کریں۔ اہم قدر ہیڈ سے نکلنے والے پولیمر کا درجۂ حرارت ہے، صرف بیرل کنٹرولر کے سیٹ پوائنٹس نہیں۔
یہ چیک کریں:
- موزوں پیمائشی طریقے سے پگھلے مواد کا اصل درجۂ حرارت
- بیرل، اڈاپٹر اور ہیڈ زونز کا استحکام
- تھرموکپل کی جگہ اور کیلیبریشن
- ہیٹر بینڈ کا رابطہ اور انسولیشن
- سکرو کی رفتار، موٹر لوڈ اور شیئر ہیٹنگ
- درجۂ حرارت میں بڑی تبدیلی کے بعد سوک ٹائم
محیط میں یکساں نہ ہونے والا گرم زون ایک طرف پتلا حصہ بنا سکتا ہے اور عمومی جھکاؤ جیسا دکھائی دے سکتا ہے۔ محوری پیریسن پروگرامنگ بدلنے سے پہلے ہیٹر یا بہاؤ کا عدم توازن درست کریں۔ تمام زونز کا درجۂ حرارت اتنا کم نہ کریں کہ غیر پگھلا مواد، زیادہ موٹر لوڈ، میلٹ فریکچر یا کمزور ویلڈز ظاہر ہوں۔ ہدف کم ترین مستحکم حرارتی حالت ہے، نہ کہ کم ترین ممکنہ سیٹ پوائنٹ۔
3. بغیر سہارے لٹکنے کا وقت کم کریں
جھکاؤ درجۂ حرارت اور وقت، دونوں پر منحصر ہے۔ ڈائی سے پہلا پگھلا مواد نکلنے سے لے کر مولڈ کے پیریسن پکڑنے یا چٹکی سے بند کرنے تک کا وقفہ ریکارڈ کریں۔ سست ایکسٹروژن، کیریج کی حرکت، مولڈ بند ہونے اور کنٹرول ترتیب میں تاخیر—سب ڈرا ڈاؤن کا وقت بڑھاتے ہیں۔
مسلسل ایکسٹروڈ ہونے والے چھوٹے پرزوں میں کنٹرول کے ساتھ آؤٹ پٹ بڑھانے سے وقفہ کم ہو سکتا ہے۔ تاہم، سکرو کی رفتار بڑھانے سے شیئر ہیٹ بڑھ سکتی ہے اور نتیجہ بدتر ہو سکتا ہے۔ بڑی مصنوعات کو بھاری شاٹ درکار ہوتا ہے، اس لیے آلات کی ساخت زیادہ اہم ہے۔
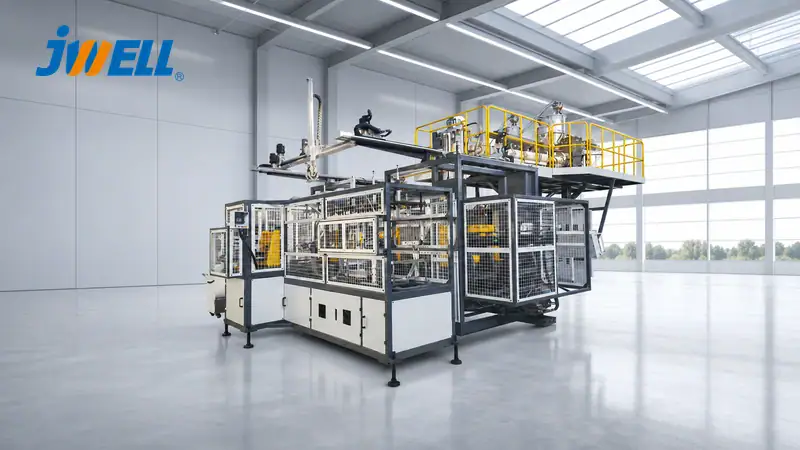
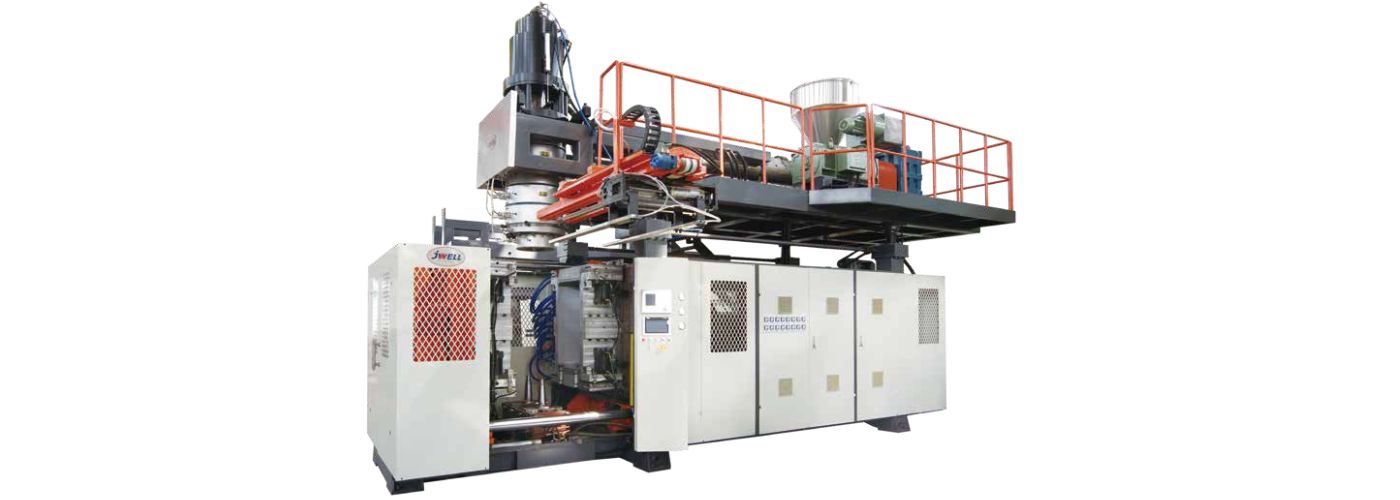
اکیومولیٹر ہیڈ سائیکل کے دوسرے حصوں میں مواد کو پلاسٹکائز کرتا اور پھر ذخیرہ شدہ شاٹ کو تیزی سے ڈائی سے خارج کرتا ہے۔ JWELL JWZ-BM160/230 بلو مولڈنگ مشین بڑے صنعتی کنٹینرز کے لیے اکیومولیٹنگ ہیڈ استعمال کرتی ہے۔
4. پیریسن ڈرا ڈاؤن کو ایڈجسٹ کرنے سے پہلے ناپیں
مستحکم پیداواری حالات میں جھکاؤ کا دہرایا جا سکنے والا ٹیسٹ بنائیں:
- ایک ہی ریزن لاٹ، ری گرائنڈ تناسب اور شاٹ وزن استعمال کریں۔
- ڈائی کے نیچے ایک مقررہ حوالہ نشان لگائیں۔
- برابر وقت کے وقفوں پر پیریسن کی لمبائی ریکارڈ کریں۔
- کل اخراج کا وقت اور مولڈ کے پیریسن پکڑنے کا وقت درج کریں۔
- جہاں عملی ہو، اوپری، درمیانی اور نچلے حصے کے پیریسن کا قطر یا لیٹ فلیٹ ناپیں۔
- مولڈ کے حصوں کی نشاندہی کریں اور مقررہ مقامات پر دیوار کی موٹائی کا نقشہ بنائیں۔
ایک مفید موازنہ وقت کی فی اکائی پیریسن کی لمبائی میں تبدیلی ہے۔ واضح وقت کے حوالہ والی ویڈیو دکھا سکتی ہے کہ لمبا ہونا کب تیز ہوتا ہے، ٹیوب کب جھولتی ہے یا مولڈ کی حرکت سے کون سی قابل اجتناب تاخیر پیدا ہوتی ہے۔ ہر بڑی ریزن، درجۂ حرارت یا ہیڈ کی تبدیلی کے بعد یہی پیمائش دہرائیں۔
5. پیریسن کی دیوار کی موٹائی کی پروگرامنگ کریں
پیریسن پروگرامنگ شاٹ کے دوران ڈائی گیپ بدلتی ہے۔ اس سے ان حصوں میں زیادہ مواد رکھا جاتا ہے جو مولڈ میں زیادہ کھنچیں گے یا ڈرا ڈاؤن سے پتلے ہوں گے، اور کم کھنچنے والے حصوں سے اضافی مواد نکالا جاتا ہے۔
تیار پرزے کی پیمائش سے پروگرام بنائیں:
- ایک محتاط، تقریباً یکساں پروفائل سے آغاز کریں۔
- عمل کو حرارتی توازن تک پہنچنے دیں۔
- بار بار ناپے جا سکنے والے پوائنٹس پر کم سے کم اور اوسط دیوار کی موٹائی کا نقشہ بنائیں۔
- ہر پرزہ مقام کو متعلقہ پیریسن وقت سے جوڑیں۔
- پروگرام پوائنٹس کے صرف محدود گروپ کو ایڈجسٹ کریں۔
- ہموار تبدیلیاں استعمال کریں اور آزمائش دہرائیں۔
قدم وار جارحانہ تبدیلی بہاؤ میں عدم استحکام، تہہ چڑھنے یا موٹائی کی نمایاں منتقلی پیدا کر سکتی ہے۔ تصدیق کریں کہ اصل ہیڈ پریشر کے تحت ڈائی گیپ ایکچیویٹر اپنی ہدایت پر عمل کرتا ہے۔ متعلقہ جانچ کے لیے JWELL کی رہنمائی دیکھیں: بلو مولڈنگ میں یکساں دیوار کی موٹائی.
6. ڈائی گیپ، قطر اور شاٹ وزن میں توازن رکھیں
زیادہ چوڑا ڈائی گیپ موٹا پیریسن بناتا ہے، لیکن اس سے شاٹ وزن اور اوپری حصے پر پڑنے والا کششِ ثقل کا بوجھ بھی بڑھتا ہے۔ تنگ گیپ شیئر بڑھاتا اور سوئل بدل سکتا ہے۔ اس لیے ڈائی گیپ جھکاؤ کو درست کرنے کا الگ تھلگ طریقہ نہیں۔
ڈائی کا قطر ضرورت سے زیادہ پھیلاؤ یا فلیش کے بغیر مولڈ کے لیے کافی محیط فراہم کرے۔ مینڈرل کو مرکز میں رکھیں، ڈائی کی سطحیں دیکھیں اور یکساں حرارت کی تصدیق کریں۔ اگر ایک طرف مسلسل پتلی رہے تو محوری پروگرام سے نقص چھپانے کے بجائے ڈائی کی سینٹرنگ، درجۂ حرارت یا بہاؤ کی تقسیم درست کریں۔
7. مولڈ اور مشین کی ٹائمنگ میں ہم آہنگی کریں
مولڈ کو پیریسن ایک ہی قابل تکرار لمبائی اور پوزیشن پر پکڑنا چاہیے۔ مولڈ بند ہونے کی رفتار، کیریج کی ٹائمنگ، پری پنچ آلات، بلو پن کی حرکت اور ایگزاسٹ چیک کریں۔ ہوا کی حرکت سے لمبا پیریسن جھول سکتا ہے؛ اگر حفاظتی طور پر حرارت جمع نہ ہو تو شیلڈنگ مدد دے سکتی ہے۔
پری بلو ٹیوب کو کھلا رکھ سکتی ہے، لیکن زیادہ دباؤ یا خراب ٹائمنگ اسے بگاڑ سکتی ہے۔ بہت لمبے یا غیر متوازن پرزوں میں آزادانہ لٹکتے عمودی پیریسن کے بجائے پیریسن سپورٹس، روبوٹک ہینڈلنگ، سکشن پری فارمنگ یا سہ جہتی بلو مولڈنگ درکار ہو سکتی ہے۔
پیریسن کے جھکاؤ کی خرابیوں کا ازالہ جدول
| علامت | پہلے یہ چیک کریں | پہلے ردعمل کے طور پر اس سے بچیں |
|---|---|---|
| پیریسن ضرورت سے زیادہ لمبا ہو جاتا ہے | پگھلے مواد کا درجۂ حرارت، ریزن گریڈ، اخراج کا وقت | کل شاٹ وزن بڑھانا |
| اوپری دیوار پتلی، نیچے بھاری | ڈرا ڈاؤن کا وقت، پروگرام کی ٹائمنگ | پروگرام کے ہر پوائنٹ کو بدلنا |
| ایک طرف مسلسل زیادہ پتلی | ڈائی کی سینٹرنگ، ہیٹر کی یکسانیت | محوری تلافی |
| شاٹ بہ شاٹ فرق | ری گرائنڈ، پگھلے مواد کا درجۂ حرارت، اکیومولیٹر کنٹرول | اندھا دھند سکرو کی رفتار بڑھانا |
| مولڈ بند ہوتے وقت تہہ چڑھنا | قطر، سوئل، مولڈ ٹائمنگ، پری بلو | تمام درجۂ حرارت کم کرنا |
| صرف مولڈ شدہ کونا پتلا | مقامی اسٹریچ ریشو اور پروگرام | اسے صرف جھکاؤ سمجھنا |
اکثر پوچھے جانے والے سوالات
کیا پگھلے مواد کا کم درجۂ حرارت ہمیشہ پیریسن کا جھکاؤ کم کرتا ہے؟
عموماً، لیکن صرف مستحکم پروسیسنگ حد کے اندر۔ حد سے کم درجۂ حرارت ناقص پگھلاؤ، زیادہ موٹر لوڈ، کھردری سطح اور کمزور ویلڈ لائنز پیدا کر سکتا ہے۔
کیا پیریسن پروگرامنگ کمزور میلٹ اسٹرینتھ کی مکمل تلافی کر سکتی ہے؟
نہیں۔ پروگرامنگ مواد کو دوبارہ تقسیم کرتی ہے؛ ناموزوں ریزن، حد سے زیادہ گرم پگھلے مواد یا سست شاٹ کی وجہ سے پیدا ہونے والا عدم استحکام ختم نہیں کرتی۔
کیا ہر HDPE مصنوعات کے لیے اکیومولیٹر ہیڈ ضروری ہے؟
نہیں۔ اس کا فائدہ خاص طور پر اس وقت ہوتا ہے جب بڑا شاٹ اس رفتار سے دینا ہو جو مسلسل چلنے والا سکرو زیادہ دیر لٹکائے بغیر پیدا نہ کر سکے۔
پروڈکٹ کے مطابق عمل کی ترتیب بنائیں
قابل اعتماد پیریسن کنٹرول میں ریزن کی رھیالوجی، یکساں پگھلاؤ، تیز شاٹ کی فراہمی، ہیڈ کی درست جیومیٹری، دہرائی جا سکنے والی مولڈ ٹائمنگ اور شواہد پر مبنی پروگرامنگ شامل ہیں۔ جائزے کے لیے JWELL بلو مولڈنگ مشینوں کی رینج یا JWELL سے رابطہ کریں اور مصنوعات کی ڈرائنگ، HDPE گریڈ، ورجن/ری گرائنڈ تناسب، مطلوبہ وزن، ابعاد، دیوار کی موٹائی کا نقشہ اور سائیکل ٹائم کا ہدف فراہم کریں۔ یہ معلومات ہیڈ، اکیومولیٹر کی گنجائش اور کنٹرول سسٹم کو اصل مصنوعات کے مطابق سائز کرنے میں مدد دیتی ہیں۔





