
Die meisten Extrusionsprobleme entstehen durch Wechselwirkungen zwischen Materialeigenschaften, Anlageneinstellungenund Prozessbedingungen. Schon geringe Änderungen von Temperatur, Druck oder Zuführmenge können Fehler verursachen, die erst später in der Produktion sichtbar werden.
Dieser Leitfaden erläutert die Diagnose häufiger Fehler, die Prozessvariablen mit Einfluss auf den Ausstoß und die Ursachen in Material, Anlagen oder Linienauslegung.
Häufige Extrusionsfehler diagnostizieren
Behandeln Sie bei der Fehlersuche nicht nur die sichtbaren Symptome. Untersuchen Sie vielmehr das Zusammenspiel von Materialverhalten, Prozessbedingungen und Anlagenauslegung. Die meisten Fehler weisen auf bestimmte Ungleichgewichte bei Temperatur, Druck oder Materialfluss hin, die sich zurückverfolgen und korrigieren lassen.
Ungleichmäßige Wanddicke und Maßabweichungen
Dickenabweichungen zeigen sich als ungleichmäßige Wandstärken oder Teile außerhalb der Maßtoleranzen. Ursache sind häufig eine ungleichmäßige Schmelzetemperatur über die Düsenbreite oder unterschiedliche Kühlgeschwindigkeiten. Prüfen Sie zuerst die Düsenkonstruktion. Ungleichgewichte im Fluss erzeugen wiederkehrende dicke und dünne Stellen in vorhersehbaren Mustern. Auch Temperaturgradienten im Zylinder führen zu ungleichmäßigem Materialfluss.
Häufige Ursachen:
- Ungleichmäßige Düsentemperaturen
- Verschlissene oder beschädigte Werkzeuge
- Unbeständige Liniengeschwindigkeit
- Unzureichende Temperaturregelung in den Kühlzonen
Auch die Materialeigenschaften sind wichtig. Schwankt der MFI zwischen Chargen, ändert sich der Fluss selbst bei unveränderten Einstellungen. Dadurch entstehen mit der Zeit Maßabweichungen.
Oberflächenfehler: Schmelzebruch, Haifischhaut und Rauheit
Schmelzebruch erzeugt spiralförmige Muster oder Wellen. Er tritt auf, wenn die Schmelzgeschwindigkeit die Grenze des Polymers überschreitet.
Haifischhaut zeigt sich als feine Längsrippen. Dieser Fehler entsteht am Düsenaustritt durch übermäßige Oberflächenspannung. Häufig lässt er sich durch Anpassung der Düsentemperatur oder Verringerung der Extrusionsgeschwindigkeit beheben.
Eine raue Oberfläche ohne klares Muster deutet oft auf Verunreinigungen oder schwankende Schmelzequalität hin. Auch Materialabbau durch übermäßige Erwärmung verursacht Unregelmäßigkeiten an der Oberfläche.
Blasen, Brandspuren und Vergilbung
Blasen weisen auf eingeschlossene Feuchtigkeit oder Luft im Material hin. Prüfen Sie, ob das Harz richtig gelagert wurde und die Entgasung ordnungsgemäß funktioniert.
Vergilbung und Brandspuren deuten auf thermischen Abbau hin. Dies tritt auf, wenn das Material zu lange hohen Temperaturen ausgesetzt ist oder sich heiße Stellen im Zylinder bilden. Prüfen Sie Verweilzeit und Temperaturprofil des Zylinders.
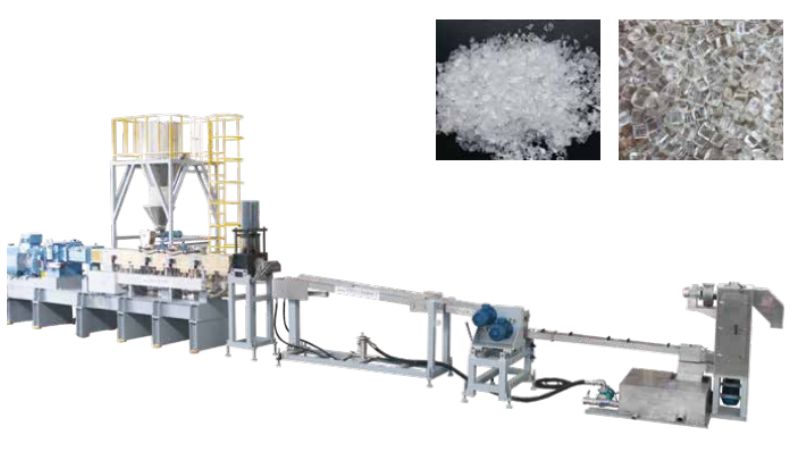
Wichtige Hinweise:
- Dunkle Punkte = Materialabbau
- Gelblicher Farbton = Oxidation oder Überhitzung
- Klar Blasen= Feuchtigkeitsgehalt
Materialverunreinigungen verursachen zufällige, keinem Muster folgende Fehler. Reinigen Sie Ihre Anlage gründlich und prüfen Sie die Qualität des angelieferten Materials.
Druck- und Ausstoßinstabilität
Schwankungen des Schmelzedrucks verursachen Qualitätsprobleme in der Nachfolge. Druckstöße verändern unmittelbar Abmessungen und Oberflächenqualität.
Überwachen Sie die Druckanzeigen während der Produktion. Gleichmäßiger Druck steht für stabilen Materialfluss. Zyklische oder driftende Druckwerte deuten auf Probleme bei der Zuführung, Temperaturungleichgewichte oder ein verstopftes Filtersiebpaket hin.
Schwankender Ausstoß verschwendet Material und verursacht Ausschuss. Typische Ursachen sind unregelmäßige Zuführung, verunreinigtes Material oder falsche Schneckendrehzahl im Verhältnis zur Viskosität des Materials.
Prozessvariablen und ihre Auswirkungen
Die Kontrolle Ihrer Prozessvariablen entscheidet darüber, ob die Produktion reibungslos läuft oder ständig Fehler behoben werden müssen. Temperatureinstellungen, Schneckenbetrieb, Kühlbalanceund Zeitsteuerung wirken zusammen. Sie bestimmen Folienqualität und Prozessstabilität.
Regelung von Zylinder- und Schmelzetemperatur
Die Temperaturzonen des Zylinders müssen sorgfältig eingestellt werden, damit das Polymer aufschmilzt, ohne abzubauen. Jede Zone erfüllt eine bestimmte Aufgabe: Die Einzugszone hält das Harz in Bewegung, die Übergangszone schmilzt das Material und die Dosierzone stabilisiert die Schmelzetemperatur.
Die meisten modernen Extruder verfügen über Temperaturregler mit Thermoelementen in jeder Zylinderzone. Überwachen Sie die tatsächliche Schmelzetemperatur an der Extruderdüse und nicht nur die Sollwerte des Zylinders. Ein Schmelze-Thermoelement liefert direkte Rückmeldung über die Vorgänge im Inneren.
Bei zu hoher Schmelzetemperatur drohen Polymerabbau und Spezifikationsabweichungen. Bei zu niedriger Temperatur sind Mischung und Aufschmelzung unzureichend; es können ungelöste Partikel auftreten.
Auswirkungen von Schneckendrehzahl (rpm) und Gegendruck
Die Schneckendrehzahl in rpm steuert direkt den Ausstoß. Sie beeinflusst außerdem die mechanische Energie, die in die Schmelze eingebracht wird. Eine höhere Drehzahl steigert den Durchsatz, erhöht durch Schererwärmung jedoch auch die Schmelzetemperatur.
Der Gegendruck beeinflusst Mischqualität und Schmelzetemperatur. Er entsteht durch den Widerstand der Düse und den Strömungswiderstand des Kühlsystems.
Abstimmung von Kühlsystem und Düsentemperatur
Die Düsentemperatur beeinflusst die Flussverteilung über die Folienbreite. Ungleichmäßige Düsentemperaturen verursachen Dickenabweichungen und Dickenstreifen, die sich in der Nachfolge zeigen.
Das Kühlsystem muss Wärme gleichmäßig abführen, um Verzug oder Maßabweichungen zu verhindern.
Anpassung von Verweilzeit, L/D-Verhältnis und Liniengeschwindigkeit
Die Verweilzeit hängt vom L/D-Verhältnis des Extruders und der Liniengeschwindigkeit ab. Eine längere Verweilzeit verbessert die Mischung, erhöht bei wärmeempfindlichen Materialien jedoch das Risiko des thermischen Abbaus.
Ursachen: Material, Anlage und Auslegungsfaktoren
Die meisten Extrusionsprobleme lassen sich auf drei Kernbereiche zurückführen: verwendete Materialien, Anlagenfunktion und Linienauslegung.
Rohmaterialqualität und Verunreinigungen
Die Qualität des Rohmaterials wirkt sich unmittelbar auf das Endprodukt aus. Verunreinigtes Material verursacht Fehler wie Fischaugen und Verfärbungen in extrudierten Teilen. Prüfen Sie eingehende Harze vor der Verarbeitung stets auf Fremdpartikel und Polymerabbau.
Feuchtigkeit ist ein weiteres großes Problem. Wird das Harz nicht entsprechend den Herstellervorgaben getrocknet, entstehen Blasen und Oberflächenfehler. Lagern Sie Ihre Materialien sachgerecht, damit sie nicht durch Staub, Metallfragmente oder gemischte Polymere verunreinigt werden.
Schneckenauslegung und Verschleißbilder
Die Schneckenauslegung muss zum verarbeiteten Material passen. Falsche Verdichtungsverhältnisse oder Kanaltiefen führen zu unzureichendem Aufschmelzen und Mischen. Schneckenverschleiß verändert den Materialfluss durch den Extruder und verursacht Probleme beim Ausstoß und bei der Qualität.
Prüfen Sie die Schnecke regelmäßig auf Verschleiß an den Schneckenstegen und Zylinderoberflächen. Abgenutzte Schnecken verringern die Mischeffizienz und führen zu schwankenden Schmelzetemperaturen.
Düsenausrichtung und Einrichtung der Extrusionslinie
Die Ausrichtung der Düse beeinflusst Produktabmessungen und Oberflächenqualität. Ist die Düse nicht korrekt auf die Schneckenachse zentriert, entstehen ungleichmäßige Wanddicken und verzogene Teile.
Der Kühltank muss parallel zum Düsenaustritt stehen. Eine schlechte Ausrichtung erzeugt innere Spannungen, die sich als Verzug oder Maßabweichung im Endprodukt zeigen.
Mischung, Materialabbau und vorbeugende Wartung
Eine gute Mischung verhindert den Materialabbau während der Verarbeitung. Lange Verweilzeiten im Extruder führen zu Polymerabbau und Gelbildung. Senken Sie Schmelzetemperatur und Verweilzeit, um die Materialintegritätzu schützen.
Erstellen Sie einen vorbeugenden Wartungsplan für Ihre Extrusionslinie. Reinigen Sie die Anlagen vor Produktionsläufen und prüfen Sie Filtersiebpakete auf abgebautes Material. Regelmäßige Wartung verhindert, dass kleine Probleme zu größeren Produktionsstörungen werden.
Bewährte Lösungen und Best Practices
Erfolgreiche Extrusionsprozesse hängen von intelligenter Prozessregelung, gezielter Fehlerbehebung und Strategien zur Abfallreduzierung ab.
Prozessregelung und Optimierung in Echtzeit
Die Echtzeitüberwachung Ihres Extrusionsprozesses hilft, Probleme zu erkennen, bevor sie kostspielig werden. Verfolgen Sie während des gesamten Produktionslaufs wichtige Variablen wie Temperatur, Druck und Schneckendrehzahl.
Die Installation von digitalen Sensoren an kritischen Stellen liefert Ihnen unmittelbare Rückmeldungen. Erkennen Sie Temperaturspitzen oder Druckabfälle frühzeitig, können Sie schnell nachregeln. Dadurch sinkt die Fehlerquote und der Ausstoß bleibt gleichmäßig.
Zu den wichtigsten Überwachungspunkten gehören:
- Düsentemperatur und -druck
- Schneckendrehzahl und Drehmoment
- Stabilität der Zuführmenge
- Gleichmäßigkeit der Schmelzetemperatur
Fehlerbehebung bei der PVC-Extrusion und Spezialanwendungen
Bei der PVC-Extrusion muss die Verarbeitungstechnik besonders beachtet werden, da das Material empfindlich auf Temperaturänderungenreagiert. Achten Sie auf Probleme bei der Zuführung von Trockenmischungen, die Drehmomentschwankungen und schlechte Mischung verursachen.
Halten Sie das Zuführsystem stabil, indem Sie Trichterfüllstände regelmäßig prüfen und einen gleichmäßigen Materialfluss sicherstellen.
Produktionsstillstände verringern und Effizienz steigern
Weniger Produktionsstillstände beginnen mit vorbeugender Wartung. Reinigen Sie Siebe und Düsen planmäßig, um unerwartete Ausfälle zu vermeiden.
Verfolgen Sie den Energieverbrauch, um Ineffizienzen zu erkennen.
Materialverschwendung vermeiden und Produktentwicklung verbessern
Materialverschwendung schmälert den Gewinn. Trocknen Sie das Harz gemäß den Herstellervorgaben, um feuchtigkeitsbedingte Fehler zu vermeiden. Führen Sie Farbspülungen zwischen Produktwechseln effizient durch, um Ausschuss zu minimieren.
Extrusionsprobleme mit JWELL-Engineeringkompetenz an der Ursache beheben
Extrusionsfehler weisen auf tiefer liegende Probleme mit Material, Anlagen oder Prozesssteuerung hin. Am schnellsten lassen sich Produktqualität verbessern und Stillstände verringern, wenn Sie mit einem Partner zusammenarbeiten, der das gesamte Extrusionssystem versteht. Bei Jwellanhuiverbinden wir fortschrittliche Anlagen mit praktischer Engineering-Erfahrung. Gemeinsam ermitteln wir die Ursachen Ihrer Extrusionsprobleme und entwickeln nachhaltige Lösungen.
Kontaktieren Sie uns noch heute für eine fachkundige Beratung, Anlagenempfehlungen oder eine maßgeschneiderte Extrusionslösung.
Häufig gestellte Fragen
Welche Extrusionsfehler treten am häufigsten auf, und wie lassen sie sich schnell erkennen?
Häufige Fehler sind raue Oberflächen, Streifen, Blasen, Verzug und ungleichmäßige Dicke. Prüfen Sie die Oberfläche visuell und durch Abtasten, um Fehler rasch zu erkennen.
Wie behebe ich Schmelzebruch, Haifischhaut und Oberflächenrauheit an einem extrudierten Produkt?
Bei Schmelzebruch die Geschwindigkeit verringern und die Düsentemperatur erhöhen. Zur Behebung von Haifischhaut den Ausstoß senken oder das Harz wechseln. Bei rauer Oberfläche die Erwärmung anpassen.
Was verursacht üblicherweise Düsenlinien, Dickenabweichungen und Maßinstabilität während der Extrusion?
Eine verschmutzte oder zerkratzte Düse führt zu Linienmarkierungen. Unstetiger Fluss und schwankende Geschwindigkeit verursachen ungleichmäßige Dicke. Unregelmäßige Kühlung führt zu instabilen Produktabmessungen.
Wie lassen sich Extrusionsprobleme auf Werkstoffursachen wie Feuchtigkeit, Verunreinigungen oder unzureichende Schmelzefestigkeit zurückführen?
Feuchte Rohmaterialien trocknen, um Blasen zu vermeiden. Materialien sauber halten, um Flecken zu verhindern. Qualifiziertes Harz verwenden, damit die Schmelzefestigkeit stabil bleibt.
Welche Prozesseinstellungen (Temperaturprofil, Schneckendrehzahl, Gegendruck, Abzug) sollte ich zuerst anpassen, wenn die Extrusionsqualität nachlässt?
Zuerst Temperatur, dann Schneckendrehzahl und Abzugsgeschwindigkeit anpassen. Den Gegendruck zuletzt feinjustieren.
Welche technischen Änderungen an Schnecke, Düse oder Kühl- und Kalibriersystem können wiederkehrende Extrusionsfehler dauerhaft verhindern?
Schneckenstruktur für besseres Mischen optimieren. Düse für einen gleichmäßigen Materialfluss neu auslegen. Kühleinrichtungen verbessern, um Produktabmessungen zu stabilisieren.





