
Ungeplante Ausfallzeiten durch eine verstopfte Düse oder verschlissene Schnecke können Ihre Extrusionslinie stoppen und die Kosten erhöhen. Dieser kompakte Leitfaden enthält praktische tägliche Kontrollen, Schritte zum Öffnen & Reinigen der Düse, Spülhinweise und Maßnahmen für die Winterstilllegung, damit Folien-, Platten-, Profil- und Rohrproduktion reibungslos weiterläuft.
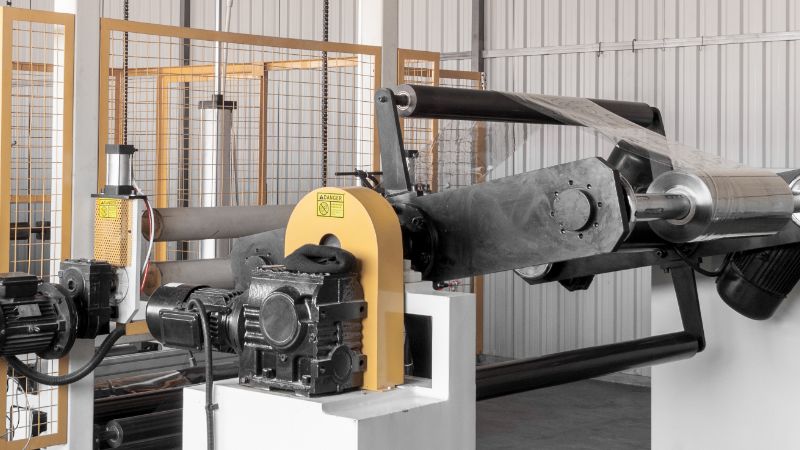
Wichtige Extrusionskomponenten warten
Das Zuführsystem (Trichter, Einzugszone und Materialhandhabung) muss sauber bleiben – Verunreinigungen an dieser Stelle beeinträchtigen alle nachgelagerten Prozesse.
Schnecke und Zylinder schmelzen, mischen und fördern das Polymer. Verschleiß führt zu schwankender Schmelzetemperatur, geringerem Ausstoß und Qualitätsmängeln.
Die Düse formt Ihr Produkt. Ablagerungen auf den Fließflächen verursachen Streifen, Gele und Oberflächenfehler und machen eine regelmäßige gründliche Reinigung erforderlich.
Temperaturregelung (Heizbänder, Thermoelemente, Kühlsysteme) verhindert Materialabbau, Farbverschiebungen und Maßprobleme.
Antriebssysteme (Getriebe, Motoren, Kupplungen, Lager) erhalten oft erst Aufmerksamkeit, wenn sie ausfallen – meist zum ungünstigsten Zeitpunkt.
Tägliche Schichtkontrollen: Probleme früh erkennen
Ein kurzer Rundgang zu Schichtbeginn verhindert größere Störungen.
Checkliste für Sichtprüfungen:
- Prüfen Sie den Trichter auf Verunreinigungen, Feuchtigkeit oder Brückenbildung.
- Achten Sie auf Materialaustritt im Bereich des Einzugs und der Zylinderdichtungen.
- Prüfen Sie die Düsenlippen auf Ablagerungen oder Beschädigungen.
- Kontrollieren Sie Getriebe und Hydrauliksystem auf Öl- oder Schmierstofflecks.
- Prüfen Sie den Kühlwasserdurchfluss (an den Auslässen der Kühlwalzen sollte Wasser fließen).
Hören Sie auf Ihre Maschine. Bediener, die ihre Anlage kennen, bemerken ungewöhnliche Geräusche – etwa Schleifen im Getriebe, Kavitation in einer Pumpe oder Klappern in der Schnecke. Auffällige Geräusche müssen sofort untersucht werden.
Überwachen Sie die Messgeräte:
- Prüfen Sie, ob alle Temperaturzonen ihren Sollwert erreicht haben.
- Kontrollieren Sie die Motorstromaufnahme und vergleichen Sie sie mit dem normalen Basiswert (höhere Werte können auf Schneckenverschleiß oder Materialprobleme hinweisen).
- Vergewissern Sie sich, dass die Liniengeschwindigkeit stabil ist.
- Achten Sie auf Alarme und Fehlercodes am Bedienfeld.
Beheben Sie ungewöhnliche Temperaturen, hohe Motorlast oder Materialabbau sofort. Warten Sie nicht bis zum Schichtende – kleine Probleme verschärfen sich bei der Extrusion schnell.
Vorbeugender Wartungsplan
| Wöchentliche Aufgaben (40+ Betriebsstunden) |
|
| Monatliche Aufgaben |
|
| Jährliche Aufgaben oder nach 4,000-5,000 Betriebsstunden |
|
Düsenwartung: vollständiges Zerlegen & Reinigen
Die Extrusionsdüse ist das letzte Bauteil, das die Schmelze berührt, bevor daraus das Produkt entsteht. Ihr Zustand bestimmt daher unmittelbar die Oberflächenqualität. Mit der Zeit sammeln sich Polymerablagerungen, abgebautes Material und Verunreinigungen in den Fließkanälen und an den Düsenlippen. Das führt zu Streifen, Gelen, Düsenlinien und Produkten außerhalb der Spezifikation.
Wann sollte die Düse gereinigt werden?
Achten Sie auf folgende Qualitätssignale:
- Sichtbare Streifen oder Linien in Folie, Platte oder Profil
- Raue Oberfläche (Orangenhautstruktur)
- Gelpartikel oder Kohlenstoffverunreinigungen
- Ungleichmäßige Wandstärke oder Breite
Auch wenn noch keine Fehler erkennbar sind, sollten Sie alle 3,000 bis 5,000 Betriebsstunden oder mindestens einmal jährlich eine gründliche Reinigung einplanen.
Benötigte Werkzeuge
- Hebezeug oder Deckenkran (Düsen sind schwer)
- Abdrückschrauben zum Trennen der Hälften
- Schaber aus Messing oder Kupfer (niemals Stahl – er zerkratzt die Fließflächen)
- Düsenreinigungsmittel und Kupfergaze-Pads
- Montagepaste gegen Festfressen
- Drehmomentschlüssel
- Hitzebeständige Handschuhe und Schutzabdeckungen
- Infrarotthermometer
Sicherheitshinweis: Düsen speichern Restwärme lange. Auch nach dem Abschalten der Heizungen kann das Metall im Inneren gefährlich heiß bleiben. Prüfen Sie die Oberflächentemperatur vor jeder Berührung mit einem Infrarotthermometer.
Schrittweise Düsenreinigung
- Schrauben bei laufender, heißer Anlage lösen (um 1-2 Umdrehungen zurückdrehen)
- Abschalten und spülen bis das austretende Material sauber ist; auf etwa 150°F (65°C) abkühlen lassen
- Schrauben entfernen und Hälften trennen mit gleichmäßig angezogenen Abdrückschrauben
- Düsenlippen sofort schützen mit Karton oder Abdeckkappen
- Alle Fließflächen abkratzen und reinigen mit Messingschabern, Düsenreiniger und Kupfergaze; auf Kerben prüfen
- Dichtflächen reinigen und verschlissene Dichtungen/O-Ringe ersetzen
- Kanäle ausblasen mit Druckluft
- Mit Montagepaste gegen Festfressen wieder zusammenbauen; Drehmomentreihenfolge stufenweise einhalten (30%, 60%, 100%)
- Düsenlippenabstände neu einstellen mit Fühlerlehren
- Anlage schrittweise anfahren; Ausschussmaterial fahren, bis der Prozess stabil ist
Eine gründliche Düsenreinigung dauert 3-6 Stunden und verbessert die Qualität unmittelbar.
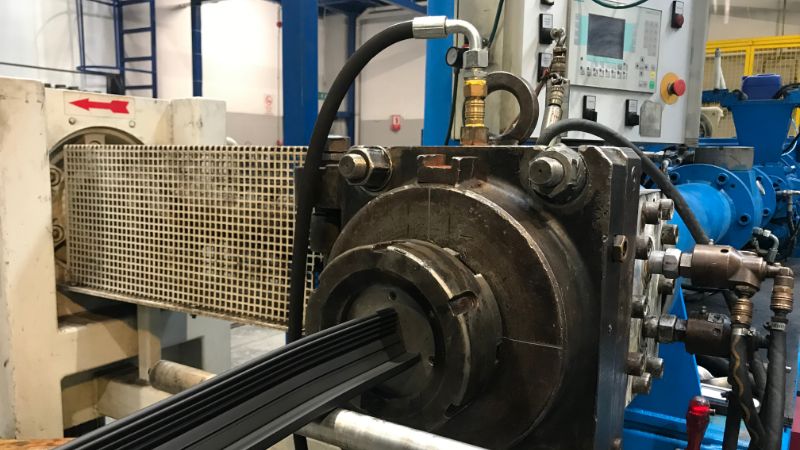
Bewährte Verfahren zum Spülen und Umrüsten
Unzureichendes Spülen verschwendet Material, verlängert Stillstandszeiten und verunreinigt den nächsten Produktionslauf.
Vor dem Spülen Hilfsaggregate reinigen: Vakuumtrichter absaugen, Einzug abwischen und Materialleitungen ausblasen.
Spülvorgang:
- Siebpaket entfernen (falls vorhanden)
- Zylindertemperatur erhöhen um 10-20°F, sofern vom Spülmittel empfohlen
- Spülmittel zuführen über den Einzug; so lange fördern, bis das austretende Material sauber ist
- Düsenabstände weit öffnen oder Drosselplatten entfernen, um maximalen Durchfluss zu erreichen
- Düse/Adapter bei Bedarf separat spülen falls erforderlich
- Siebe wieder einsetzen und Temperaturen einstellen, neues Harz zuführen und bis zum Erreichen der Spezifikation laufen lassen
Praxistipp: Verwenden Sie Schnellkupplungen an Hilfsanlagen, um Umrüstungen zu beschleunigen.
Temperaturregelung und Materialverweilzeit
Präzise Temperaturregelung verhindert Materialabbau. Schon eine Abweichung von 10°F kann Fehler verursachen.
- Sensoren jährlich kalibrieren— Thermoelemente driften mit der Zeit
- Heizfunktion prüfen durch Kontrolle der Stromaufnahme jeder Zone
- Stabilität der Schmelzetemperatur überwachen mit Pyrometer oder Schmelzeproben
- Durchsatz auf die Schneckenauslegung abstimmen— zu niedriger Durchsatz verlängert die Verweilzeit; zu hoher Durchsatz führt zu unvollständigem Aufschmelzen
Schmierung, Getriebe und Lager
Mechanische Ausfälle legen die Anlage tagelang still und verursachen Kosten in Höhe von mehreren zehntausend.
- Wartungsplan für die Getriebeschmierung einhalten: Ölwechsel alle 2,000-5,000 Stunden; auf Metallpartikel prüfen
- Lager nicht überfetten— überschüssiges Fett erzeugt Wärme und zieht Verunreinigungen an
- Auf ungewöhnliche Geräusche oder Vibrationen achten— frühzeitige Warnzeichen schützen Getriebe
- Kupplungsausrichtung jährlich prüfen mit Messuhr oder Laserwerkzeug
Kühlsysteme und Entkalkung
Die Kühlung bestimmt Endmaße und Kristallinität.
- Kühlkreisläufe entkalken alle 6-12 Monate bei hartem Wasser
- Wasserleitungen vor Frostperioden entleeren; mit Druckluft ausblasen
- Propylenglykol-Frostschutzmittel zugeben wenn sich die Leitungen nicht vollständig entleeren lassen
- Wasserqualität prüfen um geeignete Zusätze (Inhibitoren, Biozide, pH-Regulatoren) auszuwählen
Wartung des Schaltschranks
- Schaltschränke jährlich reinigen: Staub ausblasen und Rückstände absaugen (zuerst Strom abschalten)
- Klemmen auf festen Sitz prüfen— Vibrationen können Verbindungen lockern
- Frequenzumrichter, SPS und Schütze prüfen auf Anzeichen von Überhitzung
- Digitales Protokoll führen zu Sollwerten, Rezepturen und Alarmverlauf
Fehlersuche bei häufigen Extrusionsmängeln
Zum Abschluss eine kurze Referenz für Bediener: Wenn diese Probleme auftreten, prüfen Sie zuerst die folgenden Punkte.
Streifen oder Düsenlinien in Folie/Platte:
- Wahrscheinliche Ursache: Ablagerungen an der Düse oder beschädigte Lippen
- Sofortmaßnahme: Düsenlippen prüfen, möglichst während des Betriebs reinigen oder Zerlegen und Reinigen einplanen
Orangenhaut oder raue Oberfläche:
- Wahrscheinliche Ursache: Schmelzetemperatur zu niedrig, ungleichmäßige Düsentemperatur oder Feuchtigkeit im Harz
- Sofortmaßnahme: Prüfen, ob alle Zonen ihren Sollwert erreicht haben, und Materialtrockenheit kontrollieren
Gele oder schwarze Punkte:
- Wahrscheinliche Ursache: Abgebautes Material in Toträumen, verschlissene Schnecke oder Verunreinigung
- Sofortmaßnahme: Gründlich spülen; bleibt das Problem bestehen, Schnecke und Zylinder auf Verschleiß oder Beschädigung prüfen
Maßabweichungen (Dicke, Breite):
- Wahrscheinliche Ursache: Schwankender Kühlwasserdurchfluss oder schwankende Temperatur, wechselnde Liniengeschwindigkeit
- Sofortmaßnahme: Kühlwasserdurchfluss und -temperatur der Kühlwalze prüfen und stabile Abzugsgeschwindigkeit sicherstellen
Schmelzebruch oder Haifischhaut:
- Wahrscheinliche Ursache: Schergeschwindigkeit zu hoch (Durchsatz für die Düsenauslegung zu hoch) oder Schmelzetemperatur zu niedrig
- Sofortmaßnahme: Liniengeschwindigkeit verringern oder Schmelzetemperatur erhöhen
Bleiben die Fehler nach diesen Prüfungen bestehen, wenden Sie sich an Ihren Verfahrenstechniker oder Anlagenlieferanten. Manche Probleme – etwa Schneckenverschleiß oder eine ungeeignete Düsenauslegung – erfordern technische Eingriffe.
Dokumentation und Bedienerschulung
- Wartungsprotokolle führen und dokumentieren Sie Zeitpunkt, ausführende Person, Maßnahme und Befunde. Muster zeigen Verschleißtrends und helfen, Wartungsintervalle zu optimieren.
- Bediener schulen in Düsenreinigung, Spültechnik, sicherem Heben, Lockout/Tagout und dem Erkennen früher Warnzeichen.
Checkliste für die Winterstilllegung
- Alle Wasserleitungen vollständig entleeren— mit Druckluft ausblasen, um Frostschäden zu verhindern
- Material aus Schnecke und Zylinder entfernen— Spülmittel zuführen, bis die Anlage sauber ist
- Freiliegende Metallflächen mit Rostschutzöl behandeln und Anlagen abdecken
- Stromversorgung trennen und gegen Wiedereinschalten sichern; alle Trennschalter kennzeichnen
- Schaltschrank vor Kondensation schützen mit Trockenmittel oder Heizung
Modernisieren Sie Ihre Kunststoffextrusion mit Jwell
Mit einem eigenen F&E-Team und umfassendem technischem Support sorgt Jwell dafür, dass Ihre Anlagen mit Spitzenleistung arbeiten, Stillstandszeiten minimiert und Ausstoß maximiert werden. Kontaktieren Sie uns noch heute und entdecken Sie unsere Lösungen für zukunftssichere Extrusionsprozesse.





