
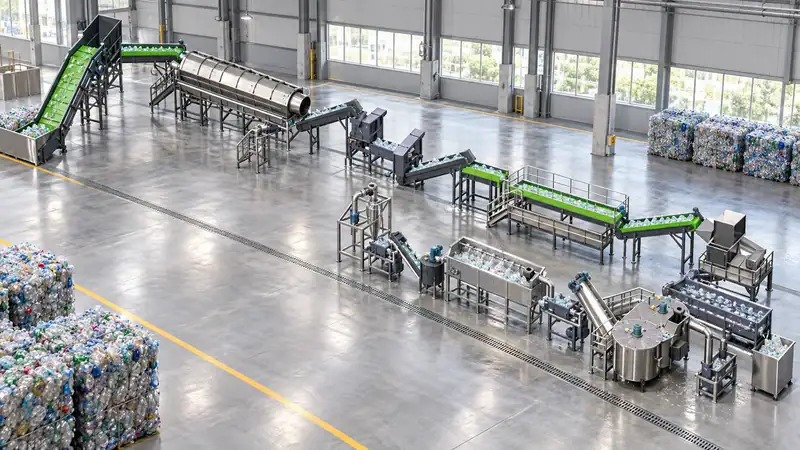
Una La línea de lavado y granulación de botellas PET convierte las botellas posconsumo compactadas en un material reciclado de PET estable. El proceso completo incluye: apertura de fardos, preclasificación, separación de etiquetas y tapones, reducción de tamaño, lavado en caliente y en frío, limpieza por fricción, enjuague, secado mecánico, secado térmico, extrusión, filtración de la masa fundida, granulación en hebras o con anillo de agua y control de calidad final. Las escamas limpias son adecuadas para algunas aplicaciones; la granulación añade una etapa controlada de procesamiento de la masa fundida que facilita una manipulación y mezcla más uniformes.
1. Apertura de fardos y preclasificación
El proceso comienza con fardos de botellas comprimidos. Un abridor de fardos afloja el material para que los operarios y los separadores automáticos puedan retirar los contaminantes antes de que lleguen al molino. Las decisiones de clasificación de mayor valor se toman al principio: el PET transparente, azul claro y de color, las botellas de PVC, los metales, el papel, las piedras y los residuos orgánicos deben separarse en la medida que exija la especificación del producto. El PVC es especialmente importante porque incluso una pequeña cantidad puede decolorar el PET o degradarse durante el calentamiento. La detección de metales y la separación magnética protegen las cuchillas, las mallas y la extrusora. La especificación del proyecto debe indicar la composición prevista de los fardos, la humedad, el porcentaje de material distinto del PET y la mezcla de colores; el rendimiento del equipo depende de la materia prima entrante.
2. Separación de etiquetas, tapones y materiales extraños
Las líneas de botellas enteras suelen combinar clasificación manual, clasificación por aire, retirada de etiquetas, separación magnética y clasificación óptica. Los tapones y anillos de poliolefina son subproductos valiosos, pero no deben tratarse como PET. Los separadores de aire pueden retirar etiquetas y películas ligeras, mientras que los clasificadores ópticos detectan diferencias de color o polímero a mayor caudal. El objetivo no es retirar todas las etiquetas con una sola máquina. Se trata de crear un sistema de separación por etapas para que cada equipo posterior reciba una materia prima más uniforme. Esto reduce el desgaste de las cuchillas, la demanda de productos químicos de lavado y la cantidad de escamas fuera de especificación.
3. Trituración y reducción de tamaño
Un granulador húmedo o seco reduce las botellas a escamas. La granulación húmeda puede reducir el polvo e iniciar la limpieza, mientras que la granulación seca puede simplificar la gestión del agua. La geometría de las cuchillas, el tamaño de la malla y la velocidad del rotor influyen en las dimensiones de las escamas y la generación de finos. Un exceso de finos aumenta la carga de secado y puede perderse con las aguas residuales; las piezas sobredimensionadas reducen la eficacia del lavado. Instale un detector de metales antes del granulador y planifique una zona accesible para cambiar las cuchillas. La holgura de las cuchillas, el equilibrado del rotor y el estado de la malla deben incluirse en el mantenimiento preventivo, ya que un corte deficiente se refleja rápidamente en una densidad aparente inestable y más polvo.
4. Lavado en caliente y limpieza intensiva
El lavado por fricción en frío elimina la suciedad suelta y los restos de bebida. El lavado en caliente utiliza una temperatura controlada y detergentes o productos alcalinos para desprender adhesivos, aceites y residuos orgánicos. La receta exacta depende de la antigüedad de las botellas, el adhesivo de las etiquetas, la contaminación y la calidad requerida de viscosidad intrínseca o color. El tiempo de residencia, la temperatura, la concentración química y la fricción mecánica deben controlarse conjuntamente. Más calor no siempre es mejor: unas condiciones agresivas pueden aumentar la hidrólisis del PET si la humedad y el tiempo de residencia no se gestionan bien. Por ello, una línea moderna incluye control de temperatura, filtración, recirculación de agua y una estrategia definida de tratamiento de aguas residuales.
5. Enjuague, deshidratación y secado
Tras el lavado, las escamas pasan por tanques de enjuague y lavadoras por fricción para retirar los productos químicos residuales y la suciedad. La deshidratación mecánica elimina el agua libre; el secado térmico reduce la humedad superficial al nivel requerido para la siguiente etapa. La humedad es una variable de calidad crítica. Si el PET húmedo entra en una extrusora, la hidrólisis puede reducir el peso molecular y la viscosidad intrínseca. Mida la humedad después del secado en lugar de confiar únicamente en los ajustes del secador. Registre la humedad por lote y vincule el resultado con la calidad final del pellet. La recuperación de calor del sistema de secado y extrusión puede reducir los costes operativos, pero deben mantenerse el equilibrio del aire y el control del polvo.
6. Control de calidad de las escamas
Antes de granular, inspeccione la pureza, el color, la humedad, la densidad aparente, el arrastre de PVC y poliolefinas, el contenido de metales y la viscosidad intrínseca de las escamas. Un plan básico de laboratorio puede incluir ensayos de humedad, comprobaciones de cenizas o contaminación, medición del color y análisis de IV. Los límites adecuados dependen del uso final: fibra, flejes, láminas, termoformado o aplicaciones en contacto con alimentos tienen requisitos distintos. No prometa conformidad para contacto alimentario ni reciclaje de botella a botella solo porque el material se denomine rPET. Estas afirmaciones exigen un proceso de descontaminación adecuado, trazabilidad, ensayos y autorizaciones reglamentarias para el mercado de destino.
7. Extrusión, filtración de la masa fundida y granulación
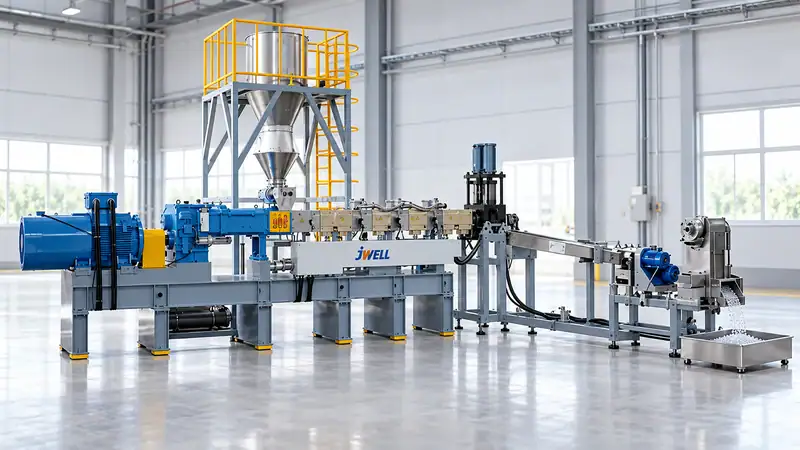
La granulación comienza con un sistema de alimentación controlado. Una extrusora compatible con PET funde las escamas secas y los aditivos o componentes de mezcla aprobados. La desgasificación al vacío ayuda a retirar la humedad y los contaminantes volátiles. Un cambiador continuo de mallas filtra las partículas sólidas; el área filtrante, el grado de filtración y el método de cambio afectan a la estabilidad de presión y a las pérdidas de polímero. A continuación, la masa fundida se granula en hebras, con anillo de agua o bajo el agua, según el caudal, las especificaciones del pellet y los objetivos de automatización. Los pellets se enfrían, se secan, se criban para eliminar los finos y se embalan en sacos o silos limpios y etiquetados. La granuladora debe ajustarse a la producción estable de la extrusora; un desajuste provoca fluctuaciones, pellets húmedos o exceso de finos.
8. Servicios auxiliares que debe incluir el proyecto
Una línea completa de lavado y granulación de botellas PET necesita más que las máquinas enumeradas en un folleto. Presupueste la energía eléctrica, el agua de proceso, la generación de agua caliente, el aire comprimido, el tratamiento de aguas residuales, la captación de polvo, la ventilación, el drenaje, el almacenamiento de resina y el equipo de laboratorio. Revise el conjunto gama de máquinas de reciclaje de plástico al definir la clasificación previa y la granulación posterior. El balance de agua es especialmente importante. Defina la demanda de agua dulce, la tasa de recirculación, la retirada de lodos y los límites de vertido antes de finalizar la sección de lavado. La distribución debe mantener separada la manipulación de fardos sucios de las zonas de escamas limpias y pellets. Prevea rutas para carretillas elevadoras, espacios de mantenimiento, almacenamiento seguro de productos químicos, control del ruido y acceso a mallas, cuchillas, filtros y secadores. La zona de producto limpio debe tener sus propias normas de limpieza y embalaje.
9. Cómo evaluar a un proveedor
Envíe fardos representativos o una especificación detallada de la materia prima y solicite un informe de ensayo. Compare el rendimiento de PET recuperado, la humedad de las escamas, el color, la eliminación de PVC, el consumo de agua y energía, la IV de los pellets y los residuos totales, no solo las toneladas nominales por hora. El ensayo de aceptación debe definir la calidad de la materia prima, las condiciones operativas, los límites del producto y el método para calcular el rendimiento. Los proyectos más fiables tratan el lavado y la granulación como un único proceso. Si la sección de lavado genera humedad o contaminación irregular, la extrusora no puede compensarlo indefinidamente. A la inversa, una extrusora y un sistema de filtración bien diseñados no pueden recuperar una materia prima con PVC sin controlar o un exceso de finos. Jwell Anhui puede ayudar a definir la configuración de línea desde la calidad de los fardos y las especificaciones objetivo de escamas o pellets hasta los requisitos de agua, energía, distribución y puesta en marcha. Solicite un flujo de proceso y un plan de ensayo basados en materia prima PET representativa.
Solicite una propuesta para una línea de reciclaje de PET
Comparta la composición de los fardos de botellas, la producción objetivo, las especificaciones de escamas o pellets y los requisitos locales de tratamiento de agua a través de la página de contacto de Jwell . Jwell puede configurar la línea de lavado de botellas PET según su materia prima real y el producto final.
Preguntas frecuentes
¿Siempre es necesario granular?
No. Las escamas limpias y secas pueden venderse o utilizarse directamente en algunas aplicaciones. La granulación mejora la alimentación, la mezcla, el almacenamiento y la uniformidad cuando el proceso posterior se beneficia de una materia prima uniforme procesada en estado fundido.
¿Cuál es el mayor riesgo en una línea de lavado de PET?
La variabilidad de la calidad de los fardos. La línea debe diseñarse en función de la contaminación, la mezcla de colores y la humedad reales, no de una muestra idealizada.
¿Cómo puedo proteger la viscosidad intrínseca del PET?
Controle la humedad antes de la extrusión, evite un tiempo de residencia y calentamiento innecesarios y verifique la IV antes y después del procesamiento.
¿También se pueden reciclar los tapones y las etiquetas?
Sí, pero deben separarse como fracciones de poliolefina o fracciones ligeras mixtas y procesarse como productos distintos, en lugar de mezclarse con el PET.





