
Uma Linha de lavagem e granulação de garrafas PET transforma fardos de garrafas pós-consumo numa matéria-prima estável de PET reciclado. O processo completo é: abertura dos fardos, pré-triagem, separação de rótulos e tampas, redução de tamanho, lavagem a quente e a frio, limpeza por fricção, enxaguamento, secagem mecânica, secagem térmica, extrusão, filtração do fundido, granulação por fios ou anel de água e controlo final da qualidade.
As escamas limpas são adequadas para algumas aplicações; a granulação acrescenta uma etapa controlada de processamento do fundido para um manuseamento e uma mistura mais consistentes.
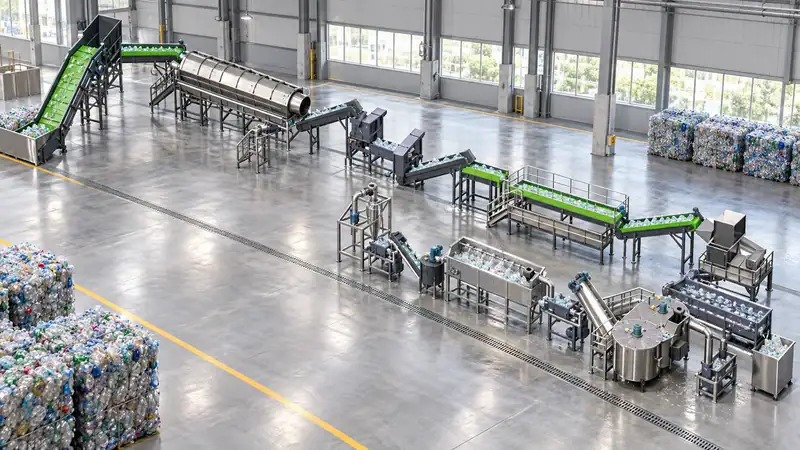
1. Abertura dos fardos e pré-triagem
O processo começa com fardos comprimidos de garrafas. Um abre-fardos solta o material para que os trabalhadores e os separadores automáticos possam remover contaminantes antes de estes chegarem ao moinho. As decisões de triagem mais importantes ocorrem numa fase inicial: PET transparente, PET azul-claro, PET colorido, garrafas de PVC, metais, papel, pedras e resíduos orgânicos devem ser separados na medida exigida pela especificação do produto.
O PVC é particularmente importante, porque mesmo uma pequena quantidade pode descolorar o PET ou degradar-se durante o aquecimento. A deteção de metais e a separação magnética protegem as facas, os crivos e a extrusora. A especificação do projeto deve indicar a composição prevista dos fardos, a humidade, a percentagem de materiais que não sejam PET e a mistura de cores; o desempenho do equipamento depende da matéria-prima recebida.
2. Separação de rótulos, tampas e materiais estranhos
As linhas para garrafas inteiras utilizam normalmente uma combinação de triagem manual, classificação por ar, remoção de rótulos, separação magnética e triagem ótica. As tampas e anéis de poliolefinas são subprodutos valiosos, mas não devem ser tratados como PET. Os separadores de ar podem remover rótulos e películas leves, enquanto os separadores óticos identificam diferenças de cor ou polímero com maior capacidade de processamento.
O objetivo não é remover todos os rótulos com uma única máquina. É criar um sistema de separação por etapas, para que cada máquina a jusante receba uma matéria-prima mais uniforme. Isto reduz o desgaste das facas, a necessidade de produtos químicos de lavagem e a quantidade de escamas fora de especificação.
3. Trituração e redução de tamanho
Um granulador húmido ou seco reduz as garrafas a escamas. A granulação húmida pode reduzir o pó e iniciar a limpeza, enquanto a granulação seca pode simplificar a gestão da água. A geometria das facas, a dimensão do crivo e a velocidade do rotor afetam as dimensões das escamas e a formação de finos. O excesso de finos aumenta a carga de secagem e pode perder-se nas águas residuais; peças demasiado grandes reduzem a eficiência da lavagem.
Instale um detetor de metais antes do granulador e planeie uma zona acessível para a substituição das facas. A folga das facas, o equilíbrio do rotor e o estado do crivo devem ser incluídos na manutenção preventiva, porque uma má qualidade de corte manifesta-se rapidamente numa densidade aparente instável e num aumento do pó.
4. Lavagem a quente e limpeza intensiva
A lavagem por fricção a frio remove sujidade solta e resíduos de bebidas. A lavagem a quente utiliza temperatura controlada, detergente ou produtos alcalinos para soltar adesivos, óleos e resíduos orgânicos. A receita exata depende da idade das garrafas, do adesivo dos rótulos, da contaminação e da viscosidade intrínseca ou qualidade de cor exigida.
O tempo de permanência, a temperatura, a concentração química e a fricção mecânica devem ser controlados em conjunto. Mais calor não é automaticamente melhor: condições agressivas podem aumentar a hidrólise do PET se a humidade e o tempo de permanência não forem bem geridos. Por isso, uma linha moderna inclui controlo da temperatura, filtração, circulação de água e uma estratégia definida de tratamento de águas residuais.
5. Enxaguamento, desidratação e secagem
Após a lavagem, as escamas passam por tanques de enxaguamento e máquinas de lavagem por fricção para remover produtos químicos residuais e sujidade. A desidratação mecânica remove a água livre; a secagem térmica reduz a humidade superficial ao nível necessário para a etapa seguinte.
A humidade é uma variável crítica da qualidade. Se o PET húmido entrar numa extrusora, a hidrólise pode reduzir o peso molecular e baixar a viscosidade intrínseca. Meça a humidade após a secagem em vez de confiar apenas nas definições do secador. Registe a humidade por lote e associe o resultado à qualidade final dos grânulos. A recuperação de calor do sistema de secagem e extrusão pode reduzir os custos operacionais, mas é necessário manter o equilíbrio do ar e o controlo do pó.
6. Controlo da qualidade das escamas
Antes da granulação, verifique a pureza, a cor, a humidade, a densidade aparente, o PVC e o arrastamento de poliolefinas, o teor de metais e a viscosidade intrínseca das escamas. Um plano laboratorial básico pode incluir ensaios de humidade, verificações de cinzas ou contaminação, medição da cor e ensaios de IV. Os limites adequados dependem da utilização final: fibra, cintas, chapa, termoformagem ou aplicações em contacto com alimentos têm requisitos diferentes.
Não prometa conformidade para contacto alimentar ou reciclagem de garrafa a garrafa apenas porque o material é designado rPET. Estas alegações exigem um processo de descontaminação adequado, rastreabilidade, ensaios e aprovações regulamentares para o mercado de destino.
7. Extrusão, filtração do fundido e granulação
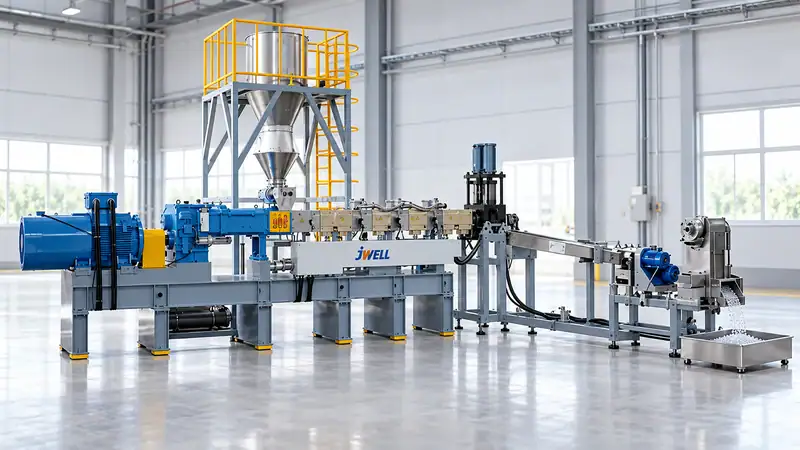
A granulação começa com um sistema de alimentação controlada. Uma extrusora compatível com PET funde as escamas secas e quaisquer aditivos ou componentes de mistura aprovados. A desgaseificação por vácuo ajuda a remover humidade e contaminantes voláteis. Um permutador contínuo de crivos filtra partículas sólidas; a área de filtração, a classificação dos crivos e o método de substituição afetam a estabilidade da pressão e as perdas de polímero.
Em seguida, o fundido é granulado por tecnologia de fios, anel de água ou submersa, consoante a capacidade, a especificação dos grânulos e os objetivos de automação. Os grânulos são arrefecidos, secos, separados dos finos e embalados em sacos ou silos limpos e identificados. O granulador deve ser ajustado à produção estável da extrusora; uma incompatibilidade provoca oscilações, grânulos húmidos ou excesso de finos.
8. Serviços auxiliares a incluir no projeto
Uma linha completa de lavagem e granulação de garrafas PET precisa de mais do que as máquinas indicadas numa brochura. Inclua no orçamento energia elétrica, água de processo, produção de água quente, ar comprimido, tratamento de águas residuais, recolha de pó, ventilação, drenagem, armazenamento de resina e equipamento laboratorial.
Analise o conjunto mais amplo gama de máquinas de reciclagem de plástico ao definir a triagem a montante e a granulação a jusante. O balanço hídrico é particularmente importante. Defina a necessidade de água doce, a taxa de recirculação, a remoção de lamas e os limites de descarga antes de finalizar a secção de lavagem.
A disposição deve manter o manuseamento de fardos sujos separado das zonas de escamas limpas e grânulos. Preveja percursos para empilhadores, espaços livres para manutenção, armazenamento seguro de produtos químicos, controlo do ruído e acesso a crivos, facas, filtros e secadores. A zona de produto limpo deve ter regras próprias de limpeza e embalagem.
9. Como avaliar um fornecedor
Envie fardos representativos ou uma especificação detalhada da matéria-prima e solicite um relatório de ensaio. Compare o rendimento de PET recuperado, a humidade das escamas, a cor, a remoção de PVC, o consumo de água e energia, a IV dos grânulos e os resíduos totais — não apenas as toneladas nominais por hora. O ensaio de aceitação deve definir a qualidade da alimentação, as condições de funcionamento, os limites do produto e o método de cálculo do rendimento.
Os projetos mais fiáveis tratam a lavagem e a granulação como um único processo. Se a secção de lavagem fornecer humidade ou contaminação inconsistentes, a extrusora não consegue compensar indefinidamente. Do mesmo modo, uma extrusora e um sistema de filtração bem concebidos não conseguem recuperar uma corrente de matéria-prima com PVC não controlado ou excesso de finos.
A Jwell Anhui pode ajudar a definir a configuração da linha desde a qualidade dos fardos e as especificações pretendidas para escamas ou grânulos até aos requisitos de água, energia, disposição e colocação em funcionamento. Solicite um fluxograma do processo e um plano de ensaios com base em matéria-prima PET representativa.
Solicite uma proposta para uma linha de reciclagem de PET
Partilhe a composição dos seus fardos de garrafas, a capacidade pretendida, a especificação das escamas ou dos grânulos e os requisitos locais de tratamento da água através do página de contacto da Jwell. A Jwell pode configurar a linha de lavagem de garrafas PET em função da matéria-prima e do produto final reais.
Perguntas frequentes
A granulação é sempre necessária?
Não. As escamas limpas e secas podem ser vendidas ou utilizadas diretamente em algumas aplicações. A granulação melhora a alimentação, a mistura, o armazenamento e a consistência quando o processo a jusante beneficia de uma matéria-prima uniforme processada no estado fundido.
Qual é o maior risco numa linha de lavagem de PET?
A variabilidade da qualidade dos fardos. A linha deve ser concebida com base na contaminação, mistura de cores e humidade reais, e não numa amostra de alimentação idealizada.
Como posso proteger a viscosidade intrínseca do PET?
Controle a humidade antes da extrusão, evite tempo de permanência e calor desnecessários e verifique a IV antes e depois do processamento.
Também é possível reciclar tampas e rótulos?
Sim, mas devem ser separados como poliolefinas ou frações leves mistas e tratados como produtos distintos, em vez de serem misturados com o PET.





