
Una linea di lavaggio e pellettizzazione delle bottiglie PET trasforma le bottiglie post-consumo imballate in balle in una materia prima stabile di PET riciclato. Il percorso completo è: apertura delle balle, preselezione, separazione di etichette e tappi, riduzione dimensionale, lavaggio a caldo e a freddo, pulizia per attrito, risciacquo, asciugatura meccanica, essiccazione termica, estrusione, filtrazione del fuso, pellettizzazione a fili o ad anello d’acqua e controllo qualità finale.
Le scaglie pulite sono adatte ad alcune applicazioni; la pellettizzazione aggiunge una fase controllata di lavorazione del fuso, per una movimentazione e una miscelazione più uniformi.
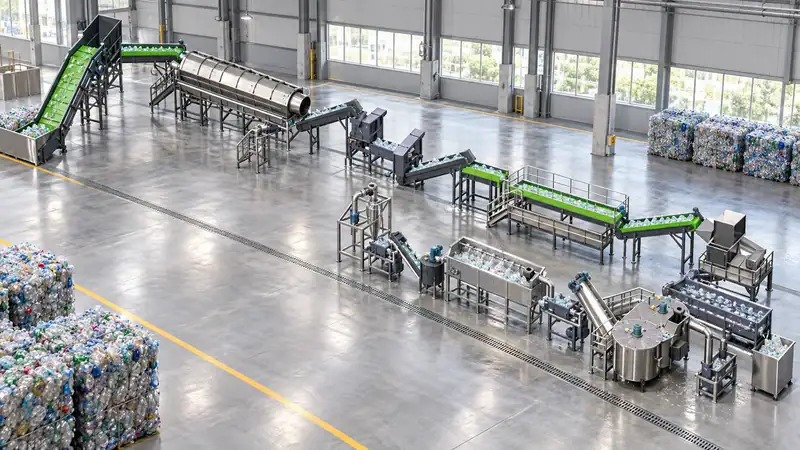
1. Apertura delle balle e preselezione
Il processo inizia con balle compresse di bottiglie. Un apriballe allenta il materiale, consentendo agli operatori e ai separatori automatici di rimuovere i contaminanti prima che raggiungano il trituratore. Le decisioni di selezione di maggior valore avvengono nelle prime fasi: PET trasparente, PET azzurro chiaro, PET colorato, bottiglie in PVC, metalli, carta, pietre e residui organici vanno separati secondo i requisiti delle specifiche del prodotto.
Il PVC è particolarmente importante perché anche piccole quantità possono scolorire il PET o degradarsi durante il riscaldamento. Rilevatori di metalli e separatori magnetici proteggono lame, griglie ed estrusore. Le specifiche del progetto dovrebbero indicare composizione prevista delle balle, umidità, percentuale di materiale non PET e miscela di colori; le prestazioni delle attrezzature dipendono dal materiale in ingresso.
2. Separazione di etichette, tappi e materiali estranei
Le linee per bottiglie intere impiegano comunemente una combinazione di selezione manuale, classificazione ad aria, rimozione delle etichette, separazione magnetica e selezione ottica. Tappi e anelli in poliolefine sono sottoprodotti preziosi, ma non vanno trattati come PET. I separatori ad aria possono rimuovere etichette e film leggeri, mentre i selezionatori ottici identificano differenze di colore o polimero a portate più elevate.
L’obiettivo non è rimuovere ogni etichetta con una sola macchina. Si tratta di creare un sistema di separazione a più stadi, così ogni macchina a valle riceve un materiale più uniforme. Ciò riduce usura delle lame, consumo di prodotti chimici per il lavaggio e quantità di scaglie fuori specifica.
3. Triturazione e riduzione dimensionale
Un granulatore a umido o a secco riduce le bottiglie in scaglie. La granulazione a umido può ridurre la polvere e avviare la pulizia; quella a secco può semplificare la gestione dell’acqua. Geometria delle lame, dimensione delle griglie e velocità del rotore influiscono sulle dimensioni delle scaglie e sulla formazione di fini. Una quantità eccessiva di fini aumenta il carico di essiccazione e può disperdersi nelle acque reflue; pezzi sovradimensionati riducono l’efficienza del lavaggio.
Installa un rilevatore di metalli prima del granulatore e prevedi un’area accessibile per il cambio delle lame. Gioco delle lame, bilanciamento del rotore e condizioni delle griglie vanno inclusi nella manutenzione preventiva, perché una cattiva qualità di taglio si manifesta rapidamente con densità apparente instabile e maggiore quantità di polvere.
4. Lavaggio a caldo e pulizia intensiva
Il lavaggio a freddo per attrito rimuove sporco libero e residui di bevande. Il lavaggio a caldo usa temperatura controllata, detergenti o prodotti chimici alcalini per staccare adesivi, oli e residui organici. La ricetta precisa dipende da età delle bottiglie, adesivo delle etichette, contaminazione e qualità richiesta di viscosità intrinseca o colore.
Tempo di permanenza, temperatura, concentrazione chimica e attrito meccanico vanno controllati insieme. Più calore non è automaticamente meglio: condizioni aggressive possono aumentare l’idrolisi del PET se umidità e tempo di permanenza sono gestiti male. Una linea moderna include quindi controllo della temperatura, filtrazione, ricircolo dell’acqua e una strategia definita per il trattamento delle acque reflue.
5. Risciacquo, disidratazione ed essiccazione
Dopo il lavaggio, le scaglie attraversano vasche di risciacquo e lavatrici a frizione per rimuovere residui chimici e sporco. La disidratazione meccanica elimina l’acqua libera; l’essiccazione termica riduce l’umidità superficiale al livello richiesto dalla fase successiva.
L’umidità è una variabile di qualità critica. Se il PET umido entra nell’estrusore, l’idrolisi può ridurre il peso molecolare e abbassare la viscosità intrinseca. Misura l’umidità dopo l’essiccazione invece di fare affidamento soltanto sulle impostazioni dell’essiccatore. Registra l’umidità per lotto e collega il risultato alla qualità finale dei pellet. Il recupero del calore dal sistema di essiccazione ed estrusione può ridurre i costi operativi, ma vanno mantenuti bilanciamento dell’aria e controllo delle polveri.
6. Controllo qualità delle scaglie
Prima della pellettizzazione, controlla purezza, colore, umidità e densità apparente delle scaglie, presenza di PVC e poliolefine residue, contenuto di metalli e viscosità intrinseca. Un piano di laboratorio di base può includere prove dell’umidità, controlli di ceneri o contaminazione, misure del colore e test IV. I limiti corretti dipendono dall’uso finale: fibra, reggetta, lastra, termoformatura o applicazioni a contatto con alimenti hanno requisiti diversi.
Non promettere conformità per il contatto alimentare o per il riciclo da bottiglia a bottiglia soltanto perché il materiale è denominato rPET. Tali dichiarazioni richiedono un processo di decontaminazione adeguato, tracciabilità, prove e autorizzazioni normative per il mercato di destinazione.
7. Estrusione, filtrazione del fuso e pellettizzazione
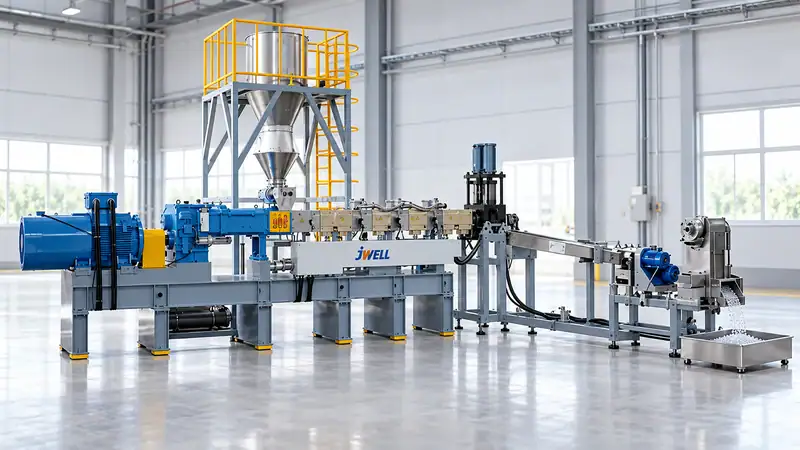
La pellettizzazione inizia con un sistema di alimentazione controllata. Un estrusore compatibile con PET fonde le scaglie essiccate e gli eventuali additivi o componenti di miscela approvati. Il degasaggio sotto vuoto aiuta a rimuovere umidità e contaminanti volatili. Un cambiafiltri continuo trattiene le particelle solide; superficie filtrante, grado del filtro e metodo di commutazione influiscono su stabilità della pressione e perdita di polimero.
Il fuso viene quindi pellettizzato con tecnologia a fili, ad anello d’acqua o sott’acqua, in base a portata, specifica dei pellet e obiettivi di automazione. I pellet vengono raffreddati, asciugati, setacciati per eliminare i fini e confezionati in sacchi o silos puliti ed etichettati. Il pellettizzatore deve essere dimensionato in base alla portata stabile dell’estrusore; un disallineamento provoca pulsazioni, pellet umidi o quantità eccessiva di fini.
8. Utenze da includere nel progetto
Una linea completa di lavaggio e pellettizzazione di bottiglie PET richiede più delle sole macchine elencate in una brochure. Prevedi budget per alimentazione elettrica, acqua di processo, produzione di acqua calda, aria compressa, trattamento delle acque reflue, raccolta delle polveri, ventilazione, drenaggio, stoccaggio della resina e attrezzature di laboratorio.
Esamina il quadro più ampio gamma di macchine per il riciclo della plastica quando definisci la selezione a monte e la granulazione a valle. Il bilancio idrico è particolarmente importante. Definisci fabbisogno di acqua fresca, tasso di ricircolo, rimozione dei fanghi e limiti di scarico prima di finalizzare la sezione di lavaggio.
Il layout dovrebbe tenere separate la movimentazione delle balle sporche e le aree per scaglie pulite e pellet. Prevedi percorsi per carrelli elevatori, spazi di manutenzione, stoccaggio sicuro dei prodotti chimici, controllo del rumore e accesso a griglie, lame, filtri ed essiccatori. L’area del prodotto pulito dovrebbe avere proprie regole di ordine e imballaggio.
9. Come valutare un fornitore
Invia balle rappresentative o una specifica dettagliata della materia prima e richiedi un rapporto di prova. Confronta resa di PET recuperato, umidità e colore delle scaglie, rimozione del PVC, consumo d’acqua, consumo energetico, IV dei pellet e scarti totali, non soltanto le tonnellate nominali all’ora. La prova di accettazione dovrebbe definire qualità del materiale in ingresso, condizioni operative, limiti del prodotto e metodo usato per calcolare la resa.
I progetti più affidabili considerano lavaggio e pellettizzazione come un unico processo. Se la sezione di lavaggio fornisce umidità o contaminazione variabili, l’estrusore non può compensare all’infinito. Al contrario, un estrusore e un sistema di filtrazione ben progettati non possono recuperare un flusso di materia prima con PVC non controllato o quantità eccessiva di fini.
Jwell Anhui può aiutare a definire la configurazione della linea, dalla qualità delle balle e dalle specifiche obiettivo di scaglie o pellet fino a requisiti di acqua, potenza, layout e messa in servizio. Richiedi un diagramma di processo e un piano di prova basati su materie prime PET rappresentative.
Richiedi una proposta per una linea di riciclo PET
Condividi la composizione delle balle di bottiglie, la portata obiettivo, le specifiche di scaglie o pellet e i requisiti locali di trattamento dell’acqua tramite la pagina contatti di Jwell. Jwell può configurare la linea di lavaggio di bottiglie PET in base alla tua materia prima effettiva e al prodotto finale.
Domande frequenti
La pellettizzazione è sempre necessaria?
No. Scaglie pulite e asciutte possono essere vendute o utilizzate direttamente in alcune applicazioni. La pellettizzazione migliora alimentazione, miscelazione, stoccaggio e uniformità quando il processo a valle trae beneficio da una materia prima uniforme, lavorata allo stato fuso.
Qual è il rischio maggiore in una linea di lavaggio PET?
La variabilità della qualità delle balle. La linea dovrebbe essere progettata in base a contaminazione, miscela di colori e umidità effettive, non a un campione di alimentazione idealizzato.
Come proteggo la viscosità intrinseca del PET?
Controlla l’umidità prima dell’estrusione, evita tempo di permanenza e calore non necessari e verifica l’IV prima e dopo la lavorazione.
È possibile riciclare anche tappi ed etichette?
Sì, ma vanno separati come frazioni di poliolefine o frazioni leggere miste e gestiti come prodotti distinti, invece di essere miscelati nel PET.





