
PETボトル洗浄・ペレット化ライン は、使用済み圧縮ボトルベールを安定した再生PET原料に変える設備です。全工程は、ベール開梱、事前選別、ラベル・キャップ分離、減容、温水・冷水洗浄、摩擦洗浄、すすぎ、機械脱水、熱乾燥、押出、溶融ろ過、ストランドまたは水中カットによるペレット化、最終品質管理です。
清浄なフレークをそのまま使用できる用途もあります。ペレット化を行うと、溶融加工が制御され、取扱いと混合の一貫性が高まります。
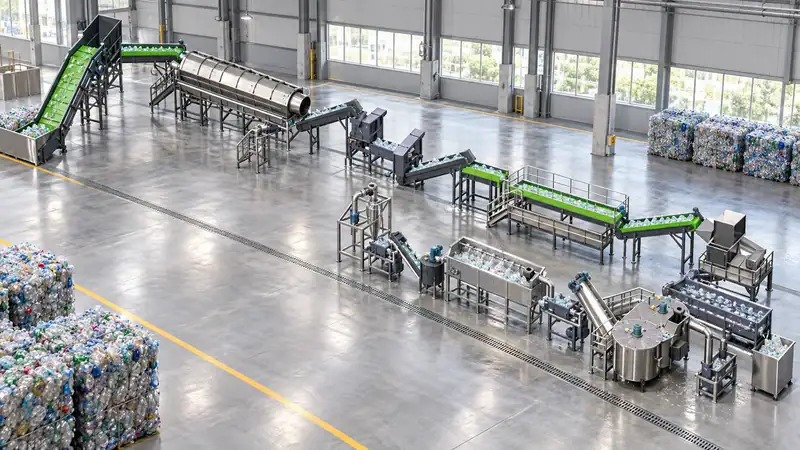
1. ベールの開梱と事前選別
工程は圧縮ボトルベールから始まります。ベールブレーカーで材料をほぐし、粉砕機に入る前に作業者や自動選別機が汚染物を除去できるようにします。価値を左右する選別判断の多くは初期段階で行われます。製品仕様に応じて、透明PET、淡青色PET、着色PET、PVCボトル、金属、紙、石、有機残渣をできるだけ分別してください。
PVCは、わずかな混入でもPETの変色や加熱時の劣化を招くため、特に重要です。金属検出と磁力選別により、刃、スクリーン、押出機を保護します。プロジェクト仕様には、予想されるベール構成、水分、非PET比率、色の混合比を記載してください。設備性能は投入原料によって変わります。
2. ラベル、キャップ、異物の分離
ボトル全体を処理するラインでは、通常、手選別、風力選別、ラベル除去、磁力選別、光学選別を組み合わせます。ポリオレフィン製のキャップやリングも価値ある副産物ですが、PETとして扱ってはいけません。風力選別機は軽いラベルやフィルムを除去でき、光学選別機は処理量を高めながら色やポリマーの違いを識別できます。
目的は、一台の機械だけでラベルを完全に除去することではありません。各下流機械により均一な原料が届くよう、段階的な分離システムを構築します。これにより、刃の摩耗、洗浄薬品の使用量、規格外フレークの量を抑えられます。
3. 破砕・減容
湿式または乾式の造粒機でボトルをフレークにします。湿式造粒は粉じんを抑え、洗浄を開始できる一方、乾式造粒は水管理を簡素化できる場合があります。刃の形状、スクリーンサイズ、ローター速度がフレーク寸法と微粉の発生量に影響します。微粉が多いと乾燥負荷が増え、排水とともに失われることもあります。大きすぎる破片は洗浄効率を下げます。
造粒機の前に金属検出器を設置し、刃を交換しやすいスペースを計画します。刃のクリアランス、ローターのバランス、スクリーンの状態を予防保全に含めてください。切断品質が低いと、かさ密度の不安定化や粉じんの増加としてすぐに現れます。
4. 温水洗浄と集中的な洗浄
冷水摩擦洗浄で、付着した汚れや飲料残渣を除去します。温水洗浄では、温度を制御しながら洗剤またはアルカリ性薬剤を用いて、接着剤、油、有機残渣を浮かせて落とします。適切な配合は、ボトルの経年、ラベル接着剤、汚染状況、必要な固有粘度または色品質によって異なります。
滞留時間、温度、薬剤濃度、機械的摩擦を合わせて管理する必要があります。加熱すれば必ず良くなるわけではありません。水分や滞留時間の管理が不十分なまま厳しい条件を適用すると、PETの加水分解が進む可能性があります。そのため、最新のラインには、温度制御、ろ過、水循環、明確な排水処理方針が必要です。
5. すすぎ、脱水、乾燥
洗浄後、フレークをすすぎ槽と摩擦洗浄機に通し、残留薬品や汚れを除去します。機械脱水で遊離水を取り除き、熱乾燥で次工程に必要な表面水分まで下げます。
水分は重要な品質管理項目です。濡れたPETを押出機に投入すると、加水分解によって分子量と固有粘度が低下する可能性があります。乾燥機の設定だけに頼らず、乾燥後に水分を測定してください。バッチごとに水分を記録し、最終ペレット品質と関連付けます。乾燥・押出システムから熱を回収すれば運転コストを下げられますが、空気バランスと粉じん管理を維持する必要があります。
6. フレークの品質管理
ペレット化の前に、フレークの純度、色、水分、かさ密度、PVC・ポリオレフィンの混入、金属含有量、固有粘度を検査します。基本的な試験計画には、水分測定、灰分または汚染物の確認、色測定、IV試験などがあります。適切な基準値は最終用途によって異なり、繊維、ストラップ、シート、熱成形、食品接触用途では要件が異なります。
rPETという名称だけを理由に、食品接触適合やボトル・ツー・ボトル適合を保証してはいけません。これらの主張には、対象市場に適した除染プロセス、トレーサビリティ、試験、規制当局の承認が必要です。
7. 押出、溶融ろ過、ペレット化
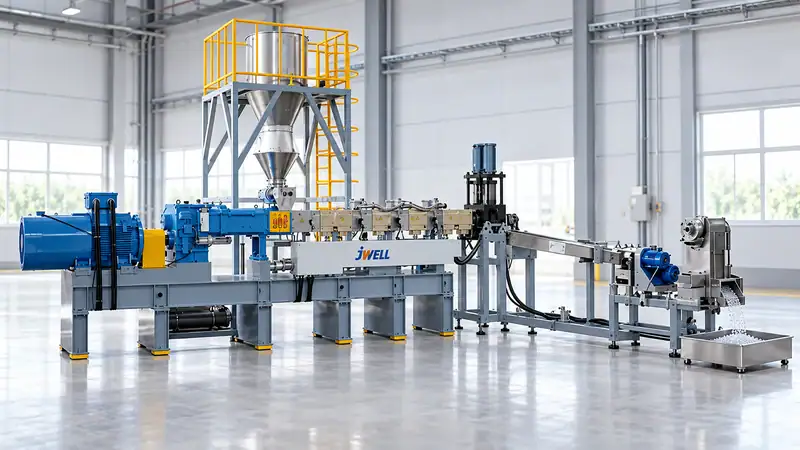
ペレット化は、制御された供給システムから始まります。PETに適した押出機で、乾燥フレークと承認済み添加剤またはブレンド成分を溶融します。真空脱気で水分や揮発性汚染物を除去します。連続式スクリーンチェンジャーで固形粒子をろ過します。ろ過面積、スクリーンの目開き、交換方法は、圧力の安定性とポリマー損失に影響します。
その後、処理量、ペレット仕様、自動化目標に応じて、ストランド、水リング、または水中方式でペレット化します。ペレットを冷却、乾燥し、微粉を選別して、清潔でラベル付きの袋またはサイロに保管します。ペレタイザーは押出機の安定吐出量に合わせる必要があります。不一致があると、吐出変動、濡れたペレット、過剰な微粉が発生します。
8. プロジェクトで考慮すべきユーティリティ
完全なPETボトル洗浄・ペレット化ラインには、カタログ掲載の機械だけでなく、電力、工程用水、温水生成、圧縮空気、排水処理、集じん、換気、排水設備、樹脂保管、試験室設備の予算が必要です。
さらに、上流の選別と下流の造粒を決める際は、 プラスチックリサイクル機械の製品群 も併せて検討してください。特に重要なのは水収支です。洗浄部を確定する前に、補給水需要、循環率、汚泥除去、排水上限を定めてください。
汚れたベールの取扱い場所と、清浄フレーク・ペレットの区域をレイアウト上で分離します。フォークリフト経路、保全クリアランス、安全な薬品保管、防音、スクリーン、刃、フィルター、乾燥機へのアクセスも確保してください。清浄な製品区域では、独自の清掃および包装ルールを設けます。
9. 供給元の評価方法
代表的なベールサンプルまたは詳細な原料仕様を送り、試験報告書を依頼してください。名目上の毎時トン数だけでなく、回収PET歩留まり、フレーク水分、色、PVC除去率、水消費量、エネルギー消費量、ペレットIV、総廃棄量を比較します。受入試験では、原料品質、運転条件、製品上限値、歩留まり算出方法を定義してください。
信頼性の高いプロジェクトでは、洗浄とペレット化を一つの工程として扱います。洗浄部から一貫しない水分や汚染物が出てくれば、押出機でいつまでも補正することはできません。一方、設計の優れた押出機やろ過システムでも、PVC混入や微粉が管理されていない原料は改善できません。
Jwell安徽は、ベール品質と目標フレーク・ペレット仕様から、水、電力、レイアウト、試運転の要件まで、ライン構成の策定を支援できます。代表的なPET原料に基づく工程フローと試験計画をご依頼ください。
PETリサイクルラインの提案を依頼する
ボトルベールの構成、目標処理量、フレークまたはペレット仕様、現地の水処理要件を、 Jwellお問い合わせページからお送りください。Jwellは、 PETボトル洗浄ライン を実際の原料と最終製品に合わせて構成できます。
よくある質問
ペレット化は常に必要ですか?
いいえ。清浄で乾燥したフレークは、一部用途ではそのまま販売または使用できます。下流工程で均一な溶融加工原料が求められる場合、ペレット化によって供給、混合、保管、一貫性を改善できます。
PET洗浄ラインで最大のリスクは何ですか?
ベール品質のばらつきです。理想化されたサンプルではなく、実際の汚染、色の混合、水分に合わせてラインを設計してください。
PETの固有粘度を保護するにはどうすればよいですか?
押出前の水分を管理し、不必要な滞留時間や加熱を避け、加工前後のIVを確認してください。
キャップやラベルもリサイクルできますか?
はい。ただし、ポリオレフィンまたは混合軽量物として分離し、PETに混ぜず、別製品として処理してください。





