
Лінія миття та гранулювання ПЕТ-пляшок перетворює тюковані пляшки після споживання на стабільну перероблену ПЕТ-сировину. Повний процес включає: розкриття тюків, попереднє сортування, розділення етикеток та кришок, подрібнення, гаряче та холодне миття, фрикційне очищення, промивання, механічне сушіння, термічне сушіння, екструзія, фільтрація розплаву, гранулювання у пасмах або водяних кільцях та кінцевий контроль якості.
Чисті пластівці підходять для деяких застосувань; гранулювання додає контрольований етап плавлення для більш рівномірної обробки та змішування.
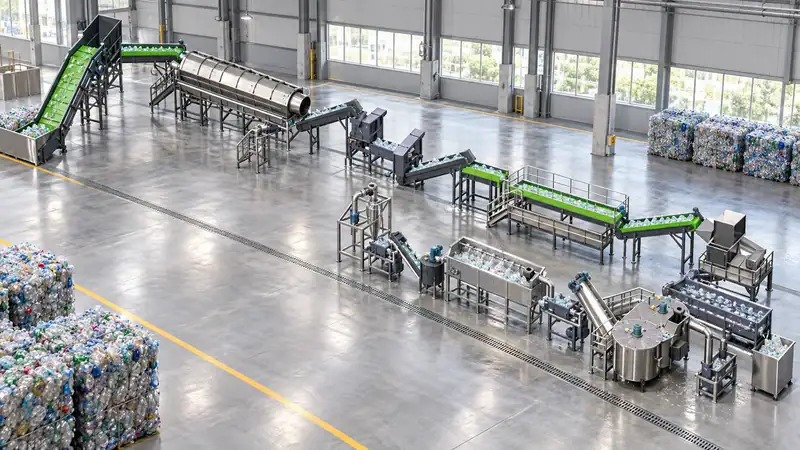
1. Розкриття тюків та попереднє сортування
Процес починається зі стиснення тюків пляшок. Рубка тюків розпушує матеріал, щоб працівники та автоматичні сепаратори могли видалити забруднювачі, перш ніж вони потраплять до подрібнювача. Найважливіші рішення щодо сортування приймаються на ранній стадії: прозорий ПЕТ, світло-блакитний ПЕТ, кольоровий ПЕТ, ПВХ-пляшки, метали, папір, каміння та органічні залишки слід розділяти настільки, наскільки того вимагає специфікація продукту.
ПВХ особливо важливий, оскільки навіть невелика його кількість може знебарвити ПЕТ або деградувати під час нагрівання. Виявлення металу та магнітна сепарація захищають ножі, грохоти та екструдер. У специфікації проекту має бути зазначено очікуваний склад тюка, вологість, відсоток не-ПЕТ та колірну гаму; продуктивність обладнання залежить від вхідної сировини.
2. Відділення етикетки, кришки та сторонніх матеріалів
На лініях для виробництва цілих пляшок зазвичай використовується комбінація ручного сортування, повітряної класифікації, видалення етикеток, магнітної сепарації та оптичного сортування. Поліолефінові кришки та кільця є цінними побічними продуктами, але їх не слід розглядати як ПЕТ. Повітряні сепаратори можуть видаляти легкі етикетки та плівки, тоді як оптичні сортувальники виявляють відмінності в кольорі або полімерах з вищою пропускною здатністю.
Мета полягає не в тому, щоб видаляти кожну етикетку однією машиною. Мета полягає у створенні поетапної системи розділення, щоб кожна наступна машина отримувала більш рівномірну подачу. Це зменшує знос ножів, потребу в промивних хімікатах та кількість нестандартних відшаровувань.
3. Дроблення та зменшення розміру
Мокрий або сухий гранулятор перетворює пляшки на пластівці. Мокра грануляція може зменшити пил та розпочати процес очищення, тоді як суха грануляція може спростити управління водою. Геометрія ножа, розмір сита та швидкість ротора впливають на розміри пластівців та утворення дрібних частинок. Надмірні дрібні частинки збільшують навантаження на сушіння та можуть втрачатися зі стічними водами; занадто великі шматки знижують ефективність миття.
Встановіть металошукач перед гранулятором та сплануйте доступну зону для заміни ножів. Зазор ножа, балансування ротора та стан решітки слід включати до профілактичного обслуговування, оскільки низька якість різання швидко проявляється у вигляді нестабільної об'ємної щільності та підвищеного рівня пилу.
4. Гаряче прання та інтенсивне чищення
Холодне тертя видаляє вільний бруд та залишки напою. Гаряче миття використовує контрольовану температуру, мийний засіб або лужну хімію для розпушення клеїв, масел та органічних залишків. Точний рецепт залежить від віку пляшки, клею на етикетці, забруднення та необхідної внутрішньої в'язкості або якості кольору.
Час перебування, температура, хімічна концентрація та механічне тертя повинні контролюватися разом. Більше тепла не означає автоматично краще: агресивні умови можуть посилити гідроліз ПЕТ, якщо вологість та час перебування погано контролюються. Тому сучасна лінія включає контроль температури, фільтрацію, циркуляцію води та визначену стратегію очищення стічних вод.
5. Промивання, зневоднення та сушіння
Після промивання пластівці проходять через промивні баки та фрикційні промивні машини для видалення залишкових хімікатів і бруду. Механічне зневоднення видаляє вільну воду; термічне сушіння знижує поверхневу вологість до рівня, необхідного для наступного кроку.
Вологість є критично важливою змінною якості. Якщо вологий ПЕТ потрапляє в екструдер, гідроліз може зменшити молекулярну масу та знизити власну в'язкість. Вимірюйте вологість після сушіння, а не покладайтеся лише на налаштування сушарки. Записуйте вологість для кожної партії та пов'язуйте результат з кінцевою якістю гранул. Рекуперація тепла з системи сушіння та екструзії може знизити експлуатаційні витрати, але необхідно підтримувати баланс повітря та контроль пилу.
6. Контроль якості пластівців
Перед гранулюванням перевірте чистоту пластівців, колір, вологість, насипну щільність, перенесення ПВХ та поліолефінів, вміст металу та власну в'язкість. Базовий лабораторний план може включати випробування на вологість, перевірку золи або забруднення, вимірювання кольору та випробування на вологість (IV). Правильні межі залежать від кінцевого використання: волокно, стрічки, листи, термоформування або контакт з харчовими продуктами мають різні вимоги.
Не обіцяйте контакт з харчовими продуктами або відповідність вимогам щодо переробки від пляшки до пляшки лише тому, що матеріал називається rPET. Ці твердження вимагають відповідного процесу деконтамінації, відстеження, тестування та схвалення регуляторних органів для цільового ринку.
7. Екструзія, фільтрація розплаву та гранулювання
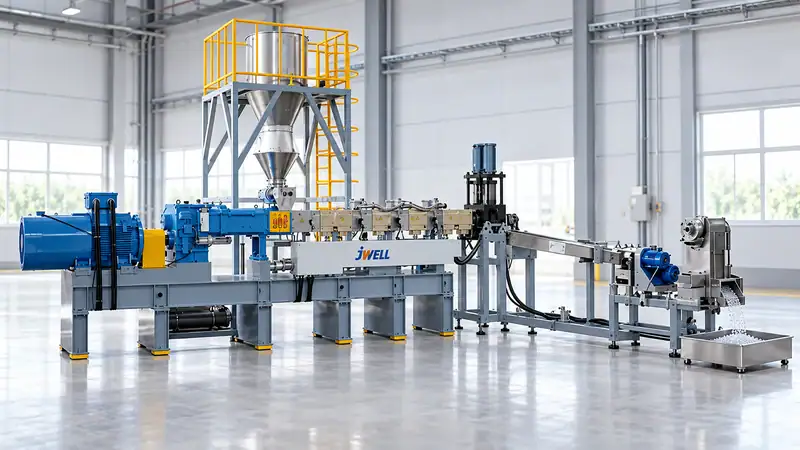
Гранулювання починається з контрольованої системи подачі. Екструдер, сумісний з ПЕТ, плавить висушені пластівці та будь-які дозволені добавки або компоненти суміші. Вакуумна дегазація допомагає видалити вологу та леткі забруднювачі. Безперервний змінник сит фільтрує тверді частинки; площа фільтрації, потужність сита та спосіб перемикання впливають на стабільність тиску та втрати полімеру.
Потім розплав гранулюється за допомогою струнної, водно-кільцевої або підводної технології, залежно від продуктивності, специфікації гранул та цілей автоматизації. Гранули охолоджують, сушать, просіюють на наявність дрібних частинок та упаковують у чисті, марковані мішки або силоси. Гранулятор має бути підібраний до стабільної продуктивності екструдера; невідповідність призводить до пульсуючих, вологих гранул або надмірної кількості дрібних частинок.
8. Комунальні послуги, які має включати проект
Повноцінна лінія миття та гранулювання ПЕТ-пляшок потребує більше машин, ніж перелічено в брошурі. Бюджет передбачає витрати на електроенергію, технічну воду, виробництво гарячої води, стиснене повітря, очищення стічних вод, пиловловлення, вентиляцію, дренаж, зберігання смоли та лабораторне обладнання.
Розгляньте ширший асортимент машин для переробки пластику , визначаючи процес сортування вище та грануляції нижче. Водний баланс є особливо важливим. Визначте потребу в прісній воді, швидкість рециркуляції, видалення осаду та ліміти скидів перед завершенням секції промивання.
Планування повинно забезпечити відокремлення зон для роботи з брудними тюками від зон для чистих пластівців та гранул. Забезпечте маршрути для навантажувачів, простір для технічного обслуговування, безпечне зберігання хімікатів, засоби контролю шуму та доступ до сит, ножів, фільтрів та сушарок. Зона чистої продукції повинна мати власні правила прибирання та пакування.
9. Як оцінити постачальника
Надішліть репрезентативні тюки або детальну специфікацію сировини та запросіть звіт про випробування. Порівняйте вихід відновленого ПЕТ, вологість пластівців, колір, видалення ПВХ, споживання води, споживання енергії, вміст гранул та загальну кількість відходів, а не лише номінальні тонни на годину. Приймальні випробування повинні визначити якість сировини, умови експлуатації, обмеження на продукт та метод, який використовується для розрахунку виходу.
У найнадійніших проектах промивання та гранулювання розглядаються як один процес. Якщо секція промивання забезпечує нестабільну вологість або забруднення, екструдер не може компенсувати це нескінченно. І навпаки, добре спроектований екструдер та система фільтрації не можуть врятувати потік сировини з неконтрольованим ПВХ або надмірним вмістом дрібних частинок.
Компанія Jwell Anhui може допомогти визначити конфігурацію лінії, починаючи від якості тюків та цільових специфікацій пластівців або гранул і закінчуючи вимогами до води, електроенергії, планування та введення в експлуатацію. Замовте технологічний процес та план випробувань на основі репрезентативної ПЕТ-сировини.
Запит пропозиції щодо лінії переробки ПЕТ
Поділіться складом вашої пляшкової рулони, цільовою продуктивністю, специфікацією пластівців або гранул та місцевими вимогами до очищення води через сторінку контактів Jwell . Jwell може налаштувати лінію миття ПЕТ-пляшок відповідно до вашої фактичної сировини та кінцевого продукту.
FAQ
Чи завжди потрібне гранулювання?
Ні. Чисті, сухі пластівці можна продавати або використовувати безпосередньо в деяких сферах застосування. Гранулювання покращує подачу, змішування, зберігання та консистенцію, коли подальший процес отримує однорідну сировину, оброблену розплавом.
Який найбільший ризик на лінії миття ПЕТ?
Змінна якість тюків. Лінія повинна бути розроблена з урахуванням фактичного забруднення, колірної гами та вологості, а не ідеалізованого зразка корму.
Як захистити власну в'язкість ПЕТ?
Контролюйте вологість перед екструзією, уникайте зайвого часу витримки та нагрівання, а також перевіряйте вологість (IV) до та після обробки.
Чи можна переробляти також кришки та етикетки?
Так, але їх слід розділяти як поліолефінові або змішані легкі фракції та обробляти як окремі продукти, а не змішувати з ПЕТ.





