
Une La ligne de lavage et de granulation de bouteilles PET transforme des balles de bouteilles post-consommation en une matière première PET recyclée stable. Le procédé complet comprend : ouverture des balles, tri préalable, séparation des étiquettes et bouchons, réduction de la taille, lavage à chaud et à froid, nettoyage par friction, rinçage, séchage mécanique, séchage thermique, extrusion, filtration de la matière fondue, granulation en brins ou par anneau d’eau et contrôle qualité final.
Les paillettes propres conviennent à certaines applications ; la granulation ajoute une étape contrôlée de traitement à l’état fondu pour faciliter la manutention et le mélange.
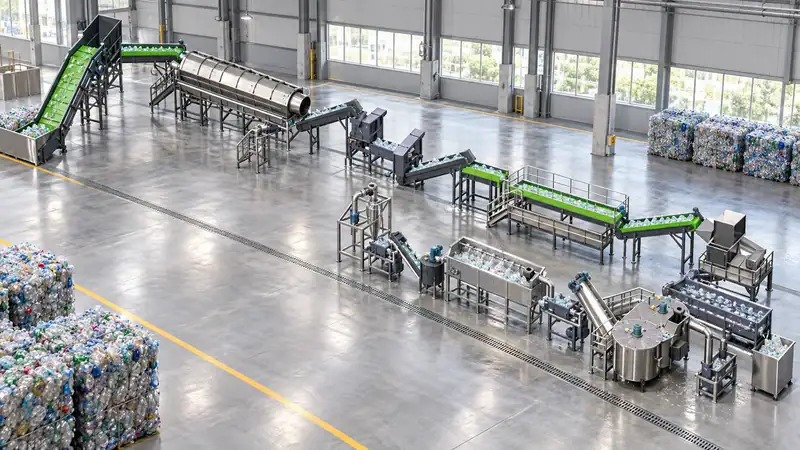
1. Ouverture des balles et tri préalable
Le procédé commence par des balles compactées de bouteilles. Un ouvre-balles détend la matière afin que les opérateurs et les séparateurs automatiques puissent retirer les contaminants avant le broyage. Les décisions de tri les plus importantes interviennent en amont : le PET transparent, le PET bleu clair, le PET coloré, les bouteilles en PVC, les métaux, le papier, les pierres et les résidus organiques doivent être séparés dans la mesure exigée par la spécification du produit.
Le PVC est particulièrement important, car une faible quantité peut décolorer le PET ou se dégrader au chauffage. La détection des métaux et la séparation magnétique protègent les couteaux, les tamis et l’extrudeuse. La spécification du projet doit indiquer la composition attendue des balles, l’humidité, le pourcentage de matières autres que le PET et le mélange de couleurs ; les performances de l’équipement dépendent des matières entrantes.
2. Séparation des étiquettes, des bouchons et des matières étrangères
Les lignes de bouteilles entières combinent généralement tri manuel, classification pneumatique, retrait des étiquettes, séparation magnétique et tri optique. Les bouchons et bagues en polyoléfine sont des coproduits valorisables, mais ne doivent pas être considérés comme du PET. Les séparateurs pneumatiques peuvent retirer les étiquettes et films légers, tandis que les trieurs optiques détectent les différences de couleur ou de polymère à des débits supérieurs.
L’objectif n’est pas de retirer toutes les étiquettes avec une seule machine. Il s’agit de créer un système de séparation par étapes afin que chaque machine en aval reçoive une matière plus homogène. Cela réduit l’usure des couteaux, les besoins en produits chimiques de lavage et la quantité de paillettes hors spécifications.
3. Broyage et réduction de la taille
Un granulateur à voie humide ou sèche réduit les bouteilles en paillettes. La granulation humide peut réduire la poussière et amorcer le nettoyage, tandis que la granulation sèche peut simplifier la gestion de l’eau. La géométrie des couteaux, la taille des mailles et la vitesse du rotor influencent les dimensions des paillettes et la production de fines. Un excès de fines augmente la charge de séchage et peut être perdu dans les eaux usées ; des morceaux trop gros réduisent l’efficacité du lavage.
Installez un détecteur de métaux avant le granulateur et prévoyez une zone accessible pour le changement des couteaux. Le jeu des couteaux, l’équilibrage du rotor et l’état des tamis doivent figurer dans la maintenance préventive, car une mauvaise qualité de coupe se traduit rapidement par une masse volumique apparente instable et davantage de poussière.
4. Lavage à chaud et nettoyage intensif
Le lavage par friction à froid élimine les saletés libres et les résidus de boissons. Le lavage à chaud utilise une température contrôlée, un détergent ou une solution alcaline pour décoller les adhésifs, les huiles et les résidus organiques. La recette exacte dépend de l’ancienneté des bouteilles, de l’adhésif des étiquettes, de la contamination et des exigences de viscosité intrinsèque ou de couleur.
Le temps de séjour, la température, la concentration chimique et la friction mécanique doivent être maîtrisés ensemble. Une chaleur plus forte n’est pas automatiquement préférable : des conditions agressives peuvent accentuer l’hydrolyse du PET si l’humidité et le temps de séjour sont mal contrôlés. Une ligne moderne comprend donc une régulation de température, une filtration, une circulation d’eau et une stratégie définie de traitement des eaux usées.
5. Rinçage, déshydratation et séchage
Après le lavage, les paillettes passent par des cuves de rinçage et des laveurs par friction afin d’éliminer les résidus chimiques et les saletés. La déshydratation mécanique élimine l’eau libre ; le séchage thermique réduit l’humidité de surface au niveau requis pour l’étape suivante.
L’humidité est un paramètre qualité essentiel. Si du PET humide entre dans l’extrudeuse, l’hydrolyse peut réduire le poids moléculaire et abaisser la viscosité intrinsèque. Mesurez l’humidité après le séchage au lieu de vous fier uniquement aux réglages du sécheur. Enregistrez l’humidité par lot et reliez le résultat à la qualité finale des granulés. La récupération de chaleur du système de séchage et d’extrusion peut réduire les coûts d’exploitation, mais l’équilibre de l’air et le contrôle des poussières doivent être maintenus.
6. Contrôle qualité des paillettes
Avant la granulation, contrôlez la pureté des paillettes, leur couleur, leur humidité, leur masse volumique apparente, les contaminations par le PVC et les polyoléfines, leur teneur en métal et leur viscosité intrinsèque. Un programme de laboratoire de base peut inclure des mesures d’humidité, des contrôles de cendres ou de contamination, des mesures de couleur et des essais de viscosité intrinsèque. Les limites appropriées dépendent de l’utilisation finale : fibres, feuillards, feuilles, thermoformage ou applications en contact avec des aliments ont des exigences différentes.
Ne revendiquez pas la conformité au contact alimentaire ou au recyclage bouteille-à-bouteille au seul motif que la matière est appelée rPET. De telles affirmations exigent un procédé de décontamination approprié, une traçabilité, des essais et les autorisations réglementaires du marché visé.
7. Extrusion, filtration de la matière fondue et granulation
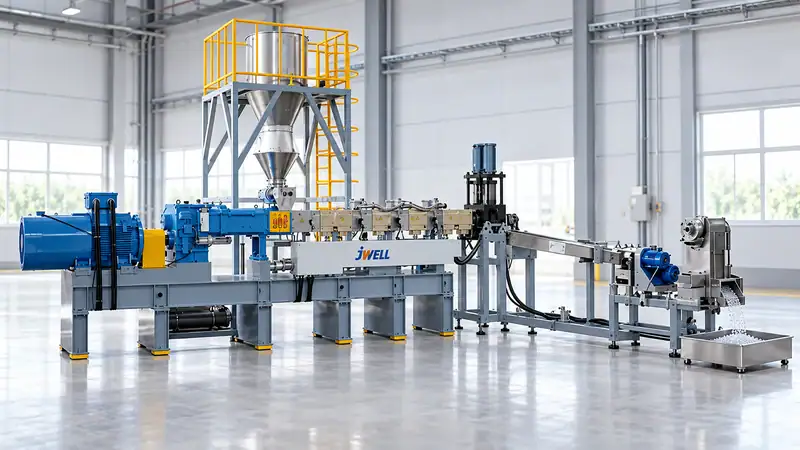
La granulation commence par un système d’alimentation contrôlé. Une extrudeuse compatible avec le PET fait fondre les paillettes séchées ainsi que les additifs ou composants de mélange approuvés. Le dégazage sous vide aide à éliminer l’humidité et les contaminants volatils. Un changeur de tamis continu filtre les particules solides ; la surface de filtration, la finesse du tamis et la méthode de changement influencent la stabilité de pression et les pertes de polymère.
La matière fondue est ensuite granulée par brins, par anneau d’eau ou par voie sous-marine, selon le débit, les spécifications des granulés et les objectifs d’automatisation. Les granulés sont refroidis, séchés, tamisés pour éliminer les fines, puis conditionnés dans des sacs ou silos propres et étiquetés. Le granulateur doit être adapté au débit stable de l’extrudeuse ; un décalage provoque des à-coups, des granulés humides ou un excès de fines.
8. Les utilités à prévoir pour un projet
Une ligne complète de lavage et de granulation de bouteilles PET nécessite davantage que les machines mentionnées dans une brochure. Prévoyez le budget pour l’électricité, l’eau de procédé, la production d’eau chaude, l’air comprimé, le traitement des eaux usées, la collecte des poussières, la ventilation, le drainage, le stockage des résines et l’équipement de laboratoire.
Examinez l’ensemble gamme de machines de recyclage des plastiques lors de la définition du tri en amont et de la granulation en aval. Le bilan hydrique est particulièrement important. Définissez les besoins en eau fraîche, le taux de recirculation, l’évacuation des boues et les limites de rejet avant de finaliser la section de lavage.
L’implantation doit séparer la manutention des balles sales des zones de paillettes propres et de granulés. Prévoyez les voies des chariots élévateurs, les dégagements de maintenance, le stockage sécurisé des produits chimiques, la maîtrise du bruit et l’accès aux tamis, couteaux, filtres et sécheurs. La zone des produits propres doit suivre ses propres règles de rangement et d’emballage.
9. Comment évaluer un fournisseur
Envoyez des balles représentatives ou une spécification détaillée de la matière première et demandez un rapport d’essai. Comparez le rendement en PET récupéré, l’humidité des paillettes, la couleur, l’élimination du PVC, la consommation d’eau et d’énergie, la viscosité intrinsèque des granulés et les pertes totales, et pas seulement le tonnage nominal par heure. Le test de réception doit définir la qualité d’alimentation, les conditions de fonctionnement, les limites du produit et la méthode de calcul du rendement.
Les projets les plus fiables considèrent le lavage et la granulation comme un seul procédé. Si la section de lavage fournit une matière dont l’humidité ou la contamination est irrégulière, l’extrudeuse ne peut pas compenser indéfiniment. À l’inverse, une extrudeuse et un système de filtration bien conçus ne peuvent pas récupérer une matière première contenant du PVC non maîtrisé ou trop de fines.
Jwell Anhui peut aider à définir la configuration de ligne à partir de la qualité des balles et des spécifications visées des paillettes ou granulés, jusqu’aux besoins en eau, en électricité, en implantation et en mise en service. Demandez un schéma de procédé et un plan d’essai fondés sur des matières premières PET représentatives.
Demandez une proposition pour une ligne de recyclage PET
Transmettez la composition de vos balles de bouteilles, le débit visé, les spécifications des paillettes ou granulés et les exigences locales de traitement de l’eau via la page de contact Jwell. Jwell peut configurer la ligne de lavage de bouteilles PET en fonction de vos matières premières et du produit final réels.
FAQ
La granulation est-elle toujours nécessaire ?
Non. Des paillettes propres et sèches peuvent être vendues ou utilisées directement pour certaines applications. La granulation facilite l’alimentation, le mélange, le stockage et la régularité lorsque le procédé en aval bénéficie d’une matière homogène ayant subi un traitement à l’état fondu.
Quel est le principal risque d’une ligne de lavage PET ?
La variabilité de la qualité des balles. La ligne doit être conçue en fonction de la contamination, du mélange de couleurs et de l’humidité réels, et non d’un échantillon idéal de matière première.
Comment préserver la viscosité intrinsèque du PET ?
Maîtrisez l’humidité avant l’extrusion, évitez les temps de séjour et les chauffages inutiles, et vérifiez la viscosité intrinsèque avant et après le traitement.
Les bouchons et les étiquettes peuvent-ils aussi être recyclés ?
Oui, mais ils doivent être séparés en fractions de polyoléfines ou de matières légères mélangées et traités comme des produits distincts, au lieu d’être mélangés au PET.





