
Un arresto imprevisto causato da una filiera ostruita o da una vite usurata può fermare la linea di estrusione e aumentare i costi. Questa guida concisa offre controlli pratici quotidiani, istruzioni per smontare & pulire la filiera, consigli sullo spurgo e procedure di fermo invernale, per mantenere regolare la produzione di film, lastre, profili e tubi.
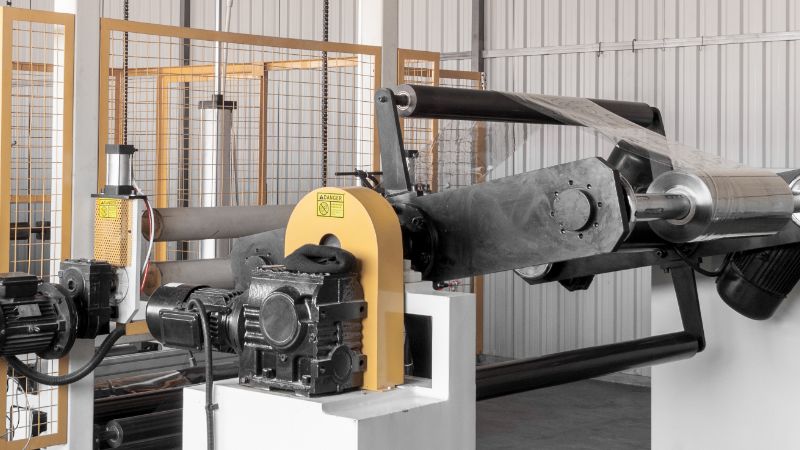
Componenti chiave dell’estrusione da sottoporre a manutenzione
Il sistema di alimentazione (tramoggia, gola di alimentazione e movimentazione del materiale) deve restare pulito: una contaminazione in questa fase compromette tutto il processo a valle.
La vite e il cilindro fondono, miscelano e pompano il polimero. L’usura causa temperature del fuso irregolari, riduzione della produzione e difetti qualitativi.
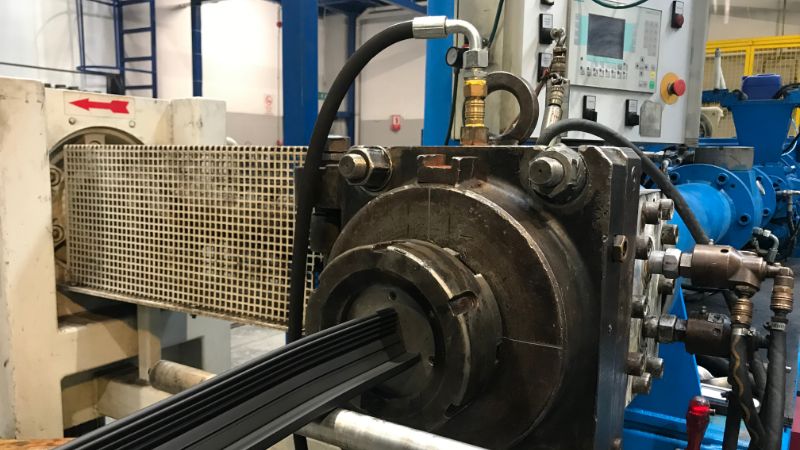
La filiera dà forma al prodotto. I depositi sulle superfici di flusso causano striature, gel e difetti superficiali che richiedono una pulizia approfondita periodica.
Controllo della temperatura (fasce riscaldanti, termocoppie e sistemi di raffreddamento) previene la degradazione, le variazioni di colore e i problemi dimensionali.
Sistemi di azionamento (riduttori, motori, giunti e cuscinetti) ricevono raramente attenzione finché non si verifica un guasto, di solito nel momento peggiore.
Controlli giornalieri a ogni cambio turno: individuare i problemi tempestivamente
Un rapido giro di controllo all’inizio del turno previene problemi gravi.
Lista di controllo dell’ispezione visiva:
- Controllare che la tramoggia non presenti contaminazione, umidità o ponti di materiale
- Verificare l’eventuale fuoriuscita di materiale dalla gola di alimentazione e dalle tenute del cilindro
- Ispezionare i labbri della filiera per rilevare depositi o danni
- Verificare eventuali perdite d’olio o di grasso intorno al riduttore e ai sistemi idraulici
- Verificare il flusso dell’acqua di raffreddamento (deve essere visibile alle uscite dei rulli di raffreddamento)
Ascolta la macchina. Gli operatori che conoscono le proprie apparecchiature sanno riconoscere un rumore anomalo: un rumore di sfregamento dal riduttore, la cavitazione in una pompa o il tintinnio della vite. I rumori insoliti richiedono un’indagine immediata.
Monitora gli strumenti:
- Verificare che tutte le temperature delle zone corrispondano ai valori impostati
- Controllare gli ampere del motore e confrontarli con il valore di riferimento abituale (un amperaggio più elevato può indicare usura della vite o problemi del materiale)
- Confermare che la velocità della linea sia stabile
- Controllare la presenza di allarmi o codici di errore sul pannello di controllo
Se rilevi temperature anomale, un carico elevato del motore o degradazione del materiale, intervieni subito. Non aspettare la fine del turno: nell’estrusione i piccoli problemi si aggravano rapidamente.
Programma di manutenzione preventiva
| Attività settimanali (oltre 40 ore di funzionamento) |
|
| Attività mensili |
|
| Attività annuali o ogni 4,000-5,000 ore |
|
Manutenzione della filiera: procedura completa di smontaggio & pulizia
La filiera di estrusione è l’ultimo elemento con cui il fuso entra in contatto prima di diventare prodotto, quindi le sue condizioni controllano direttamente la qualità superficiale. Nel tempo, depositi di polimero, materiale degradato e contaminanti si accumulano nei canali di flusso e sui labbri della filiera. Il risultato? Striature, gel, righe della filiera e prodotti fuori specifica.
Quando pulire la filiera
Presta attenzione a questi segnali qualitativi:
- Striature o righe visibili nel film, nella lastra o nel profilo
- Finitura superficiale ruvida (effetto buccia d’arancia)
- Puntini di gel o contaminazione carboniosa
- Spessore o larghezza della parete non uniformi
Anche in assenza di difetti visibili, pianifica una pulizia approfondita ogni 3,000–5,000 ore di funzionamento o almeno una volta all’anno.
Attrezzi necessari
- Paranco o sollevatore a soffitto (le filiere sono pesanti)
- Viti di estrazione per separare le metà
- Raschietti in ottone o rame (mai in acciaio: graffiano le superfici di flusso)
- Detergente per filiere e tamponi di garza di rame
- Pasta antigrippaggio
- Chiave dinamometrica
- Guanti resistenti al calore e coperture protettive
- Termometro a infrarossi
Nota di sicurezza: Le filiere trattengono a lungo il calore residuo. Anche dopo aver spento i riscaldatori, il metallo interno può restare pericolosamente caldo. Prima di toccare qualsiasi componente, verificare la temperatura superficiale con un termometro a infrarossi.
Procedura dettagliata di pulizia della filiera
- Allentare i bulloni mentre l’impianto è in funzione e caldo (svitarli di 1-2 giri)
- Arrestare l’impianto ed eseguire lo spurgo finché il materiale in uscita è pulito; raffreddare a ~150°F (65°C)
- Rimuovere i bulloni e separare le due metà in modo uniforme usando le viti di estrazione
- Proteggere subito i labbri della filiera con cartone o cappucci
- Raschiare e pulire tutte le superfici di flusso con raschietti in ottone, sapone per filiere e garza di rame; controllare che non vi siano intaccature
- Pulire le superfici di tenuta e sostituire guarnizioni e O-ring usurati
- Soffiare i passaggi con aria compressa
- Riassemblare applicando la pasta antigrippaggio; seguire la sequenza di serraggio per fasi (30%, 60%, 100%)
- Ripristinare le aperture dei labbri della filiera usando spessimetri
- Avviare gradualmente; far funzionare con materiale di scarto finché il processo non è stabile
Una corretta pulizia della filiera richiede 3-6 ore e migliora immediatamente la qualità.
Buone pratiche per spurgo e cambio produzione
Uno spurgo inadeguato spreca materiale, prolunga i tempi di fermo e contamina la produzione successiva.
Prima dello spurgo, pulire i componenti ausiliari: aspirare la tramoggia, pulire la gola di alimentazione e soffiare le linee del materiale.
Procedura di spurgo:
- Rimuovere i filtri dal pacco filtri (se applicabile)
- Aumentare le temperature del cilindro di 10-20°F, se consigliato dal composto di spurgo
- Introdurre il composto di spurgo attraverso la gola di alimentazione; continuare finché il materiale in uscita non è pulito
- Aprire ampiamente i giochi della filiera oppure rimuovere le piastre di restrizione per ottenere il massimo flusso
- Spurgare separatamente la filiera e l’adattatore se necessario
- Reinstallare i filtri e ripristinare le temperature, introdurre la nuova resina e proseguire finché il prodotto non rientra nelle specifiche
Consiglio pratico: Installare raccordi a innesto rapido sulle apparecchiature ausiliarie per velocizzare i cambi di produzione.
Controllo della temperatura e tempo di permanenza del materiale
Un controllo preciso della temperatura previene la degradazione. Anche una variazione di 10°F causa difetti.
- Calibrare annualmente i sensori—le termocoppie subiscono derive nel tempo
- Verificare il funzionamento dei riscaldatori controllando l’assorbimento di corrente di ogni zona
- Monitorare la stabilità della temperatura del fuso con un pirometro o prelevando campioni del fuso
- Adeguare la portata alla progettazione della vite—una velocità troppo bassa aumenta il tempo di permanenza; una velocità troppo alta causa una fusione incompleta
Lubrificazione, riduttori e cuscinetti
I guasti meccanici possono fermare l’impianto per giorni e costare decine di migliaia.
- Seguire il programma di lubrificazione del riduttore: cambiare l’olio ogni 2,000-5,000 ore e verificare la presenza di particelle metalliche
- Non ingrassare eccessivamente i cuscinetti—il grasso in eccesso genera calore e attira contaminanti
- Ascoltare eventuali rumori o vibrazioni insoliti—gli avvisi tempestivi proteggono i riduttori
- Controllare annualmente l’allineamento dei giunti con un comparatore o uno strumento laser
Sistemi di raffreddamento e disincrostazione
Il raffreddamento determina le dimensioni finali e il grado di cristallinità.
- Disincrostare i circuiti di raffreddamento ogni 6-12 mesi se l’acqua è dura
- Svuotare le tubazioni dell’acqua prima del gelo; soffiare con aria compressa
- Aggiungere antigelo a base di glicole propilenico se non è possibile svuotare completamente il circuito
- Verificare la qualità dell’acqua per scegliere gli additivi giusti (inibitori, biocidi, correttori del pH)
Manutenzione del quadro elettrico
- Pulire annualmente i quadri: rimuovere la polvere con aria e aspirare i residui (prima disinserire l’alimentazione)
- Controllare il serraggio dei terminali—le vibrazioni allentano i collegamenti
- Ispezionare inverter, PLC e contattori per individuare segni di surriscaldamento
- Tenere un registro digitale dei valori impostati, delle ricette e dello storico degli allarmi
Risoluzione dei difetti comuni di estrusione
Concludiamo con un rapido riferimento per gli operatori. Se si verificano questi problemi, ecco cosa controllare per prima cosa.
Striature o righe della filiera in film/lastre:
- Causa probabile: depositi nella filiera o danni ai labbri
- Intervento immediato: ispezionare i labbri della filiera, pulirli se possibile senza fermare l’impianto oppure programmare lo smontaggio e la pulizia
Effetto buccia d’arancia o superficie ruvida:
- Causa probabile: temperatura del fuso troppo bassa, temperatura irregolare della filiera o umidità nella resina
- Intervento immediato: verificare che tutte le zone siano al valore impostato e controllare che il materiale sia asciutto
Gel o puntini neri:
- Causa probabile: materiale degradato nei punti morti, vite usurata o contaminazione
- Intervento immediato: spurgare accuratamente; se il problema persiste, ispezionare la vite e il cilindro per verificare usura o danni
Variazioni dimensionali (spessore, larghezza):
- Causa probabile: variazioni del flusso o della temperatura dell’acqua di raffreddamento, oppure della velocità della linea
- Intervento immediato: controllare flusso e temperatura dell’acqua nei rulli di raffreddamento e verificare la stabilità della velocità di traino
Frattura del fuso o pelle di squalo:
- Causa probabile: velocità di taglio troppo elevata (portata eccessiva per la progettazione della filiera) oppure temperatura del fuso troppo bassa
- Intervento immediato: ridurre la velocità della linea o aumentare la temperatura del fuso
Se i difetti persistono dopo questi controlli, rivolgersi al tecnico di processo o al fornitore delle apparecchiature. Alcuni problemi, come l’usura della vite o l’incompatibilità con la progettazione della filiera, richiedono un intervento tecnico.
Registrazione dei dati e formazione degli operatori
- Tenere registri di manutenzione annotando quando e da chi è stato eseguito ogni intervento e i relativi risultati. Gli andamenti ricorrenti rivelano le tendenze di usura e aiutano a ottimizzare la pianificazione.
- Formare gli operatori sulla pulizia della filiera, le tecniche di spurgo, il sollevamento sicuro, il lockout/tagout e i segnali di allarme precoce.
Lista di controllo per il fermo invernale
- Svuotare completamente tutte le tubazioni dell’acqua—soffiare con aria compressa per prevenire danni da gelo
- Rimuovere il materiale dalla vite e dal cilindro—eseguire lo spurgo finché il composto non fuoriesce pulito
- Rivestire le parti metalliche esposte con olio antiruggine e coprire le apparecchiature
- Scollegare e bloccare l’alimentazione; applicare un cartellino a tutti i sezionatori
- Proteggere il quadro elettrico dalla condensa con un essiccante o un riscaldatore
Migliora la tua estrusione della plastica con Jwell
Con un team R&D dedicato e un’assistenza tecnica completa, Jwell garantisce prestazioni ottimali delle macchine, riducendo al minimo i tempi di fermo e massimizzando la produzione. Contattaci oggi e scopri le nostre soluzioni per rendere i tuoi processi di estrusione pronti per il futuro.





