
Neplānota dīkstāve aizsērējušas ekstrūzijas galvas vai nolietotas skrūves dēļ var apturēt ekstrūzijas līniju un palielināt izmaksas. Šajā īsajā ceļvedī sniegtas praktiskas ikdienas pārbaudes, ekstrūzijas galvas izjaukšanas & tīrīšanas darbības, iztīrīšanas padomi un norādījumi par apturēšanu ziemā, lai plēvju, lokšņu, profilu un cauruļu ražošana noritētu vienmērīgi.
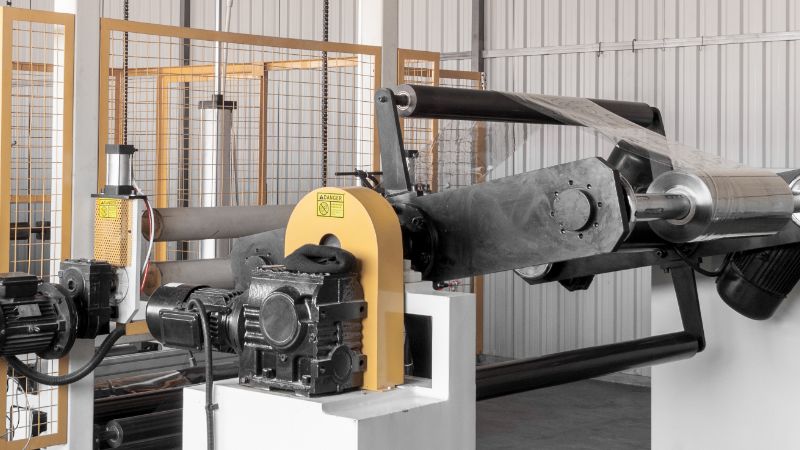
Galveno ekstrūzijas komponentu apkope
Padeves sistēmai (piltuvei, padeves kaklam un materiāla padeves sistēmai) jābūt tīrai — piesārņojums šajā posmā sabojā visu turpmāko procesu.
Skrūve un cilindrs kausē, sajauc un sūknē polimēru. Nodilums rada nevienmērīgu kausējuma temperatūru, samazina izlaidi un izraisa kvalitātes defektus.
Ekstrūzijas galva veido izstrādājumu. Materiāla uzkrāšanās uz plūsmas virsmām rada svītras, želejveida ieslēgumus un virsmas defektus, tādēļ periodiski jāveic rūpīga tīrīšana.
Temperatūras kontrole (sildītāju joslas, termopāri un dzesēšanas sistēmas) novērš noārdīšanos, krāsas izmaiņas un izmēru problēmas.
Piedziņas sistēmas (reduktori, motori, sakabes un gultņi) bieži paliek bez uzmanības līdz bojājumam — parasti visnepiemērotākajā brīdī.
Ikdienas maiņas pārbaudes: laikus pamaniet problēmas
Ātra iekārtas apskate maiņas sākumā palīdz novērst nopietnas problēmas.
Vizuālās pārbaudes kontrolsaraksts:
- Pārbaudiet, vai piltuvē nav piesārņojuma vai mitruma un vai materiāls neveido tiltus
- Pārbaudiet, vai ap padeves kaklu un cilindra blīvēm nenoplūst materiāls
- Pārbaudiet, vai uz ekstrūzijas galvas lūpām nav uzkrājumu vai bojājumu
- Pārbaudiet, vai ap reduktoru un hidraulikas sistēmām nenoplūst eļļa vai smērviela
- Pārbaudiet dzesēšanas ūdens plūsmu (ūdens plūsmai jābūt redzamai pie dzesēšanas veltņa izvadiem)
Ieklausieties iekārtas darbībā. Operatori, kas pārzina savu iekārtu, sadzird novirzes — reduktora slīpējošu troksni, sūkņa kavitāciju vai skrūves grabēšanu. Neparastas skaņas nekavējoties jāizmeklē.
Uzraugiet mērinstrumentus:
- Pārbaudiet, vai visu zonu temperatūras atbilst iestatītajām vērtībām
- Pārbaudiet motora strāvu un salīdziniet to ar parasto bāzes vērtību (lielāka strāva var liecināt par skrūves nodilumu vai materiāla problēmām)
- Pārliecinieties, ka līnijas ātrums ir stabils
- Vadības panelī meklējiet trauksmes signālus vai kļūdu kodus
Ja pamanāt neparastu temperatūru, lielu motora slodzi vai materiāla noārdīšanos, nekavējoties rīkojieties. Negaidiet līdz maiņas beigām — ekstrūzijā nelielas problēmas ātri summējas.
Profilaktiskās apkopes grafiks
| Iknedēļas darbi (40+ darba stundas) |
|
| Ikmēneša darbi |
|
| Ikgadējie darbi vai darbi pēc 4,000-5,000 darba stundām |
|
Ekstrūzijas galvas apkope: pilnīgas izjaukšanas & tīrīšanas process
Pirms kausējums kļūst par produktu, tas pēdējo reizi saskaras ar ekstrūzijas galvu, tāpēc tās stāvoklis tieši nosaka virsmas kvalitāti. Laika gaitā plūsmas kanālos un uz ekstrūzijas galvas lūpām uzkrājas polimēra nogulsnes, noārdījies materiāls un piesārņojums. Rezultāts? Svītras, želejveida ieslēgumi, līnijas un specifikācijām neatbilstoši produkti.
Kad jātīra ekstrūzijas galva
Pievērsiet uzmanību šīm kvalitātes pazīmēm:
- Redzamas svītras vai līnijas plēvē, loksnē vai profilā
- Rupja virsmas apdare (apelsīna mizas tekstūra)
- Želejveida punkti vai oglekļa piesārņojums
- Nevienmērīgs sienas biezums vai platums
Pat ja defektus vēl neredzat, ieplānojiet rūpīgu tīrīšanu ik pēc 3,000 līdz 5,000 darba stundām vai vismaz reizi gadā.
Nepieciešamie instrumenti
- Pacēlājs vai tilta celtnis (ekstrūzijas galvas ir smagas)
- Izskrūvēšanas skrūves pušu atdalīšanai
- Misiņa vai vara skrāpji (nekad neizmantojiet tēraudu — tas saskrāpē plūsmas virsmas)
- Ekstrūzijas galvas tīrīšanas maisījums un vara marles paliktņi
- Pretieķīlēšanās smērviela
- Griezes momenta atslēga
- Karstumizturīgi cimdi un aizsargpārsegi
- Infrasarkanais termometrs
Drošības piezīme: Ekstrūzijas galvas ilgi saglabā atlikušo siltumu. Pat pēc sildītāju izslēgšanas iekšējais metāls var palikt bīstami karsts. Pirms pieskaršanās pārbaudiet virsmas temperatūru ar infrasarkano termometru.
Ekstrūzijas galvas tīrīšanas procedūra soli pa solim
- Kamēr iekārta ir ieslēgta un karsta, atskrūvējiet bultskrūves (atskrūvējiet par 1-2 apgriezieniem)
- Apturiet iekārtu un iztīriet materiāla atlikumus līdz izplūstošais materiāls ir tīrs; atdzesējiet līdz ~150°F (65°C)
- Izņemiet bultskrūves un atdaliet puses vienmērīgi izmantojot izskrūvēšanas skrūves
- Nekavējoties aizsargājiet ekstrūzijas galvas lūpas ar kartonu vai uzmavām
- Noskrāpējiet un notīriet visas plūsmas virsmas ar misiņa skrāpjiem, ekstrūzijas galvas tīrīšanas līdzekli un vara marli; pārbaudiet, vai nav robiņu
- Notīriet blīvējuma virsmas un nomainiet nodilušās blīves un O veida gredzenus
- Iztīriet kanālus ar saspiestu gaisu
- Salieciet, izmantojot pretieķīlēšanās smērvielu; ievērojiet pievilkšanas secību pa posmiem (30%, 60%, 100%)
- Atkārtoti iestatiet ekstrūzijas galvas lūpu spraugas izmantojot spraugmērus
- Pakāpeniski iedarbiniet iekārtu; darbiniet ar atgriezumiem, līdz process stabilizējas
Pareiza ekstrūzijas galvas tīrīšana aizņem 3-6 stundas un uzreiz uzlabo kvalitāti.
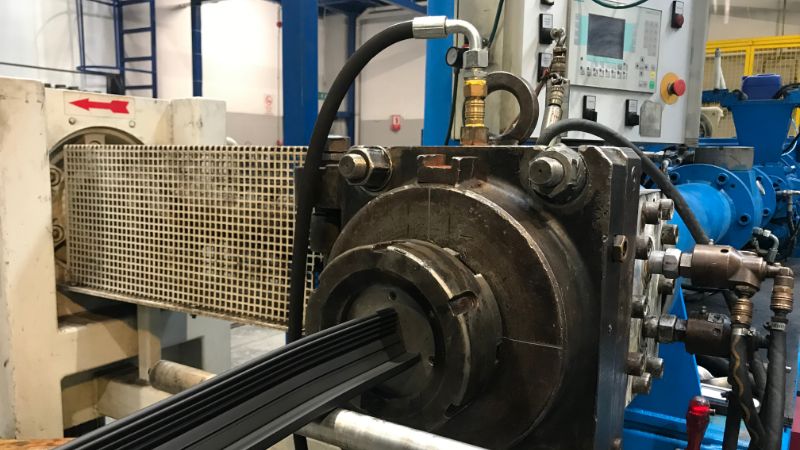
Labākā prakse iztīrīšanai un materiāla maiņai
Nepareiza iztīrīšana rada materiāla zudumus, pagarina dīkstāvi un piesārņo nākamo ražošanas partiju.
Pirms iztīrīšanas notīriet palīgiekārtas: iztīriet vakuuma padeves tvertni, noslaukiet padeves kaklu un izpūtiet materiāla cauruļvadus.
Iztīrīšanas process:
- Izņemiet sietus no sietu paketes (ja tāda ir)
- Paaugstiniet cilindra temperatūru par 10-20°F, ja to iesaka tīrīšanas maisījuma ražotājs
- Ievadiet tīrīšanas maisījumu caur padeves kaklu; darbiniet, līdz izplūstošais materiāls ir tīrs
- Plaši atveriet ekstrūzijas galvas spraugas vai maksimālai plūsmai noņemiet ierobežotājplāksnes
- Ja nepieciešams, atsevišķi iztīriet ekstrūzijas galvu/adapteri ja nepieciešams
- Uzstādiet atpakaļ sietus un atiestatiet temperatūru, ievadiet jauno polimēru; darbiniet, līdz produkts atbilst specifikācijām
Noderīgs padoms: Lai paātrinātu materiāla maiņu, uzstādiet palīgiekārtām ātrās savienošanas veidgabalus.
Temperatūras kontrole un materiāla uzturēšanās laiks
Precīza temperatūras kontrole novērš materiāla noārdīšanos. Pat 10°F novirze izraisa defektus.
- Kalibrējiet sensorus reizi gadā— termopāru rādījumi laika gaitā novirzās
- Pārbaudiet sildītāju darbību pārbaudot strāvas patēriņu katrā zonā
- Uzraugiet kausējuma temperatūras stabilitāti ar pirometru vai kausējuma paraugu ņemšanu
- Saskaņojiet ražošanas jaudu ar skrūves konstrukciju— pārāk zems ātrums pagarina uzturēšanās laiku, bet pārāk liels izraisa nepilnīgu kausēšanu
Eļļošana, reduktori un gultņi
Mehāniski bojājumi aptur iekārtu uz vairākām dienām un rada desmitiem tūkstošu lielus zaudējumus.
- Ievērojiet reduktora eļļošanas grafiku: mainiet eļļu ik pēc 2,000-5,000 stundām un pārbaudiet, vai tajā nav metāla daļiņu
- Nepārsmērējiet gultņus— lieka smērviela rada karstumu un piesaista piesārņojumu
- Ieklausieties neparastos trokšņos un pievērsiet uzmanību vibrācijai— savlaicīgi pamanītas pazīmes pasargā reduktorus
- Reizi gadā pārbaudiet sakabes centrējumu ar indikatoru vai lāzerinstrumentu
Dzesēšanas sistēmas un atkaļķošana
Dzesēšana nosaka galīgos izmērus un kristāliskumu.
- Atkaļķojiet dzesēšanas kontūrus ik pēc 6-12 mēnešiem, ja ūdens ir ciets
- Pirms sala iztukšojiet ūdens cauruļvadus; izpūtiet tos ar saspiestu gaisu
- Pievienojiet propilēnglikola antifrīzu ja cauruļvadus nevar pilnībā iztukšot
- Pārbaudiet ūdens kvalitāti , lai izvēlētos piemērotas piedevas (inhibitorus, biocīdus un pH regulatorus)
Elektroskapja apkope
- Tīriet skapjus reizi gadā: vispirms atslēdziet strāvu, pēc tam izpūtiet putekļus un izsūciet netīrumus
- Pārbaudiet spaiļu pievilkumu— vibrācija atskrūvē savienojumus
- Pārbaudiet frekvenču pārveidotājus, PLC un kontaktorus , vai nav pārkaršanas pazīmju
- Uzturiet digitālu žurnālu ar iestatītajām vērtībām, receptēm un trauksmju vēsturi
Biežāk sastopamo ekstrūzijas defektu novēršana
Noslēgumā piedāvājam īsu uzziņu materiālu operatoriem. Ja pamanāt šīs problēmas, vispirms pārbaudiet turpmāk norādīto.
Svītras vai ekstrūzijas galvas līnijas plēvē/loksnē:
- Iespējamais cēlonis: nogulsnes uz ekstrūzijas galvas vai lūpu bojājumi
- Tūlītēja rīcība: pārbaudiet ekstrūzijas galvas lūpas, ja iespējams, iztīriet tās ražošanas laikā vai ieplānojiet izjaukšanu un tīrīšanu
Apelsīna mizai līdzīga vai raupja virsma:
- Iespējamais cēlonis: pārāk zema kausējuma temperatūra, nevienmērīga ekstrūzijas galvas temperatūra vai mitrums polimērā
- Tūlītēja rīcība: pārliecinieties, ka visās zonās sasniegta iestatītā temperatūra; pārbaudiet materiāla sausumu
Želejveida ieslēgumi vai melni punkti:
- Iespējamais cēlonis: noārdījies materiāls stagnācijas zonās, nolietota skrūve vai piesārņojums
- Tūlītēja rīcība: rūpīgi iztīriet materiāla atlikumus; ja problēma saglabājas, pārbaudiet skrūvi un cilindru, vai nav nodiluma vai bojājumu
Izmēru svārstības (biezums, platums):
- Iespējamais cēlonis: dzesēšanas ūdens plūsmas vai temperatūras svārstības, līnijas ātruma izmaiņas
- Tūlītēja rīcība: pārbaudiet dzesēšanas veltņa ūdens plūsmu un temperatūru, kā arī vilkšanas ātruma stabilitāti
Kausējuma lūzums vai haizivs āda:
- Iespējamais cēlonis: pārāk liels bīdes ātrums (ražošanas jauda pārsniedz ekstrūzijas galvas konstrukcijai atbilstošo) vai pārāk zema kausējuma temperatūra
- Tūlītēja rīcība: samaziniet līnijas ātrumu vai paaugstiniet kausējuma temperatūru
Ja pēc šīm pārbaudēm defekti saglabājas, vērsieties pie procesa inženiera vai iekārtu piegādātāja. Dažām problēmām, piemēram, skrūves nodilumam vai neatbilstošai ekstrūzijas galvas konstrukcijai, nepieciešama inženiertehniska iejaukšanās.
Uzskaite un operatoru apmācība
- Veiciet apkopes uzskaiti reģistrējot datumu, atbildīgo personu, veiktos darbus un konstatējumus. Atkārtotas tendences atklāj nodilumu un palīdz optimizēt apkopes grafiku.
- Apmāciet operatorus ekstrūzijas galvas tīrīšanā, iztīrīšanas paņēmienos, drošā pacelšanā, enerģijas atslēgšanā un bloķēšanā, kā arī agrīnu brīdinājuma pazīmju atpazīšanā.
Apturēšanas ziemā kontrolsaraksts
- Pilnībā iztukšojiet visus ūdens cauruļvadus— izpūtiet tos ar saspiestu gaisu, lai novērstu sala radītus bojājumus
- Izņemiet materiālu no skrūves un cilindra— darbiniet ar tīrīšanas maisījumu, līdz sistēma ir tīra
- Pārklājiet atklātās metāla virsmas ar pretkorozijas eļļu un pārklājiet iekārtu
- Atvienojiet un bloķējiet elektroapgādi; marķējiet visas atvienotās vietas
- Aizsargājiet elektroskapi pret kondensāta veidošanos, izmantojot mitruma absorbētāju vai sildītāju
Uzlabojiet plastmasas ekstrūziju ar Jwell
Ar īpašu R&D komandu un visaptverošu tehnisko atbalstu Jwell nodrošina iekārtu maksimālu veiktspēju, samazinot dīkstāvi un palielinot izlaidi. Sazinieties ar mums jau šodien un iepazīstieties ar mūsu risinājumiem, lai nodrošinātu ekstrūzijas procesu ilgtspēju nākotnē.





