
Paredes irregulares causam pontos fracos, desperdício de material e produtos de baixa qualidade. Pode controlar a uniformidade da espessura da parede gerindo a temperatura do parison, o momento da pressão do ar, o posicionamento da haste de estiramento e o projeto do molde.
Conhecerá soluções práticas baseadas em princípios de engenharia e correções aplicadas no mundo real.
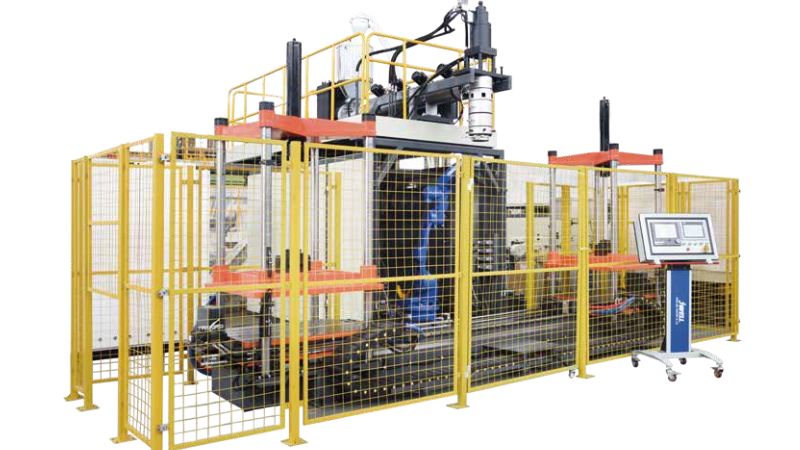
Fatores que influenciam a uniformidade da espessura da parede
Três fatores principais afetam a uniformidade da espessura da parede: a formação do parison, o controlo do processo e a qualidade das matérias-primas.
Formação do parison e espessura inicial
O parison é a base do controlo da espessura da parede. Se começar com uma espessura irregular, essa variação mantém-se no produto final. A folga da matriz determina a espessura inicial do parison. Mesmo pequenas inconsistências criam pontos fracos ou secções demasiado espessas.
Um parison uniforme exige um fluxo constante do fundido e uma temperatura uniforme da matriz. Os pontos quentes na matriz provocam paredes mais finas nessas zonas. O projeto da cabeça de extrusão também desempenha um papel importante. As máquinas modernas utilizam sistemas de matriz programáveis para ajustar em tempo real a espessura do parison à forma da garrafa.
Impacto dos parâmetros do processo
As definições de temperatura afetam o fluxo e o estiramento do material. Uma temperatura elevada do parison causa flacidez excessiva e secções inferiores demasiado finas. Uma temperatura baixa impede um estiramento uniforme.
A taxa de extrusão tem de corresponder ao tempo de sopro. Uma extrusão rápida com sopro lento causa variações de espessura, porque a gravidade puxa o parison para baixo. A pressão e o momento do sopro também são importantes. Uma pressão demasiado baixa deixa zonas espessas porque o material não se expande completamente contra o molde.
Seleção do material e qualidade da pré-forma
A resina afeta diretamente a uniformidade da espessura. Materiais com uma gama estreita de índices de fluidez permitem um controlo mais preciso. Conteúdo reciclado pode introduzir variações de viscosidade que se manifestam em paredes irregulares.
Na moldagem por sopro com estiramento, a espessura da parede da pré-forma tem de ser uniforme antes mesmo de começar o sopro. Uma pré-forma de má qualidade torna muito mais difícil obter paredes uniformes no produto final.
Soluções de engenharia e tecnologias de controlo
As máquinas modernas de moldagem por sopro possuem funcionalidades inteligentes para um melhor controlo da espessura da parede, incluindo ajustes automatizados, monitorização precisa e programação sofisticada do parison.
Funcionalidades avançadas das máquinas de moldagem por sopro
As máquinas atuais de moldagem por sopro incluem sistemas automatizados de controlo do parison que ajustam a distribuição do material durante a extrusão. Estes sistemas modificam a folga da matriz em tempo real para compensar a flacidez e o estiramento do material.
Também encontrará cabeças de matriz programáveis capazes de criar até 100 ou mais pontos de espessura ao longo do parison. Isto permite controlar exatamente a distribuição do material no produto final.
Controlo axial e radial da espessura da parede
O controlo axial da espessura da parede gere a distribuição do material ao longo do comprimento vertical do parison. O sistema ajusta a abertura da matriz durante a extrusão, adicionando mais material às zonas de elevada resistência.
O controlo radial regula a espessura ao longo da circunferência. A máquina utiliza vários pontos de controlo em torno da matriz para garantir um fluxo uniforme do material em todas as direções.
Monitorização em tempo real e medição da espessura
Os medidores ultrassónicos de espessura medem a parede sem danificar os produtos. Estes sensores fornecem feedback imediato durante a produção, permitindo detetar problemas antes de gerar material rejeitado.
Os sistemas em tempo real acompanham os dados de espessura e alertam para medições fora dos limites. Isto permite corrigir imediatamente o processo.
Projeto do molde e do processo para obter uniformidade
A uniformidade da espessura da parede depende de um projeto inteligente do molde e de ajustes cuidadosos do processo. A geometria adequada do molde, a configuração do arrefecimento e as definições de pressão atuam em conjunto para distribuir uniformemente o material pela peça.
Otimização da geometria do molde
O projeto do molde afeta diretamente o fluxo e o estiramento do plástico durante a moldagem. A utilização de uma entrada descentrada pode ajudar a melhorar a distribuição do material em determinadas formas de peças. Para evitar um afinamento excessivo, a profundidade da cavidade não deve exceder a largura.
A localização da linha de partição e das zonas de aperto exige atenção especial para garantir a captura correta do parison. É necessário manter relações de sopro adequadas, normalmente com a largura superior à profundidade nos projetos de cavidade.
Matrizes de formas especiais e canais de arrefecimento
Uma Uma matriz de forma especial ajuda a controlar a espessura do parison antes do início da moldagem. Canais de arrefecimento turbulentos removem o calor de forma uniforme e evitam deformações.
Direcione o arrefecimento para as secções de parede mais espessas para equilibrar as taxas de contração. Várias entradas e saídas dispostas num padrão alternado mantêm temperaturas uniformes em toda a superfície do molde.
Hastes de estiramento e ajuste da pressão de sopro
As hastes de estiramento controlam o alongamento da pré-forma para distribuir o material. O ajuste da velocidade da haste de estiramento altera o padrão de distribuição da espessura da parede.
A pressão de sopro e o momento do sopro têm de corresponder aos requisitos da peça. O sopro a alta pressão no momento certo força o material a preencher os detalhes do molde, enquanto uma pressão gradual evita rebentamentos nas secções finas.
Resolução de problemas e boas práticas
A deteção precoce de defeitos e os testes regulares da espessura da parede mantêm a qualidade e evitam problemas dispendiosos.
Defeitos do parison e da pré-forma
Esteja atento aos problemas comuns do parison que causam uma espessura irregular da parede. Se o parison ceder ou enrolar, verifique primeiro as definições de temperatura. Temperaturas elevadas amolecem o plástico e provocam flacidez.
Zonas finas no parison criam áreas fracas no produto final. Ajuste a folga da matriz para aumentar a espessura nas zonas problemáticas. Utilize a programação do parison para controlar a espessura ao longo de todo o comprimento.
Pontos pretos ou bolhas no parison indicam contaminação ou humidade no material. Limpe o equipamento e seque corretamente a resina antes do processamento.
Métodos de teste da espessura da parede
Utilize regularmente medidores de espessura para verificar os produtos moldados por sopro. Os medidores ultrassónicos fornecem leituras rápidas e precisas sem danificar as peças.
Verifique vários pontos de cada produto. Meça no topo, no meio e na base para identificar padrões de variação da espessura da parede. Registe as medições para acompanhar as tendências ao longo do tempo.
Estratégias para a consistência do produto
Defina um calendário de inspeções regulares. Teste amostras de cada ciclo de produção para detetar problemas atempadamente.
Documente os parâmetros de processo dos ciclos bem-sucedidos. Registe as definições de temperatura, pressão e temporização. Forme os operadores para reconhecerem defeitos e fazerem ajustes rapidamente.
Melhore o controlo da espessura da parede com soluções avançadas de moldagem por sopro
Para obter uma espessura de parede consistente, são necessários os equipamentos certos, sistemas de controlo inteligentes e apoio especializado. Na Jwellanhui, fornecemos máquinas de moldagem por sopro de elevado desempenho, concebidas para garantir precisão, estabilidade e repetibilidade em ambientes de produção exigentes. Conheça as nossas tecnologias de moldagem por sopro e contacte os nossos especialistas para encontrar o sistema adequado aos seus objetivos de produção.
- Programação avançada do parison para uma distribuição precisa do material
- Controlo de elevada precisão da cabeça de matriz para minimizar as variações de espessura
- Sistemas de monitorização em tempo real para ajustes imediatos do processo
- Integração otimizada do molde e do arrefecimento para uma qualidade uniforme do produto
- Soluções fiáveis para aplicações complexas, multicamada e de elevado volume
Contacte-nos hoje para discutir a sua aplicação, solicitar uma solução personalizada ou obter orientação técnica especializada.
Perguntas frequentes
Que fatores causam mais frequentemente uma espessura irregular da parede em peças moldadas por sopro?
As variações de temperatura provocam um estiramento irregular: uma temperatura inconsistente do parison faz com que algumas zonas estiquem mais. Uma pressão do ar demasiado alta ou baixa afeta a distribuição do material. Um pino de sopro descentrado torna um dos lados mais fino. Componentes desgastados causam uma espessura irregular do parison antes do início do sopro.
Como posso ajustar as definições de processamento para obter uma espessura de parede mais uniforme?
Verifique a temperatura do fundido e mantenha-a uniforme. Ajuste o tempo de queda do parison para controlar o arrefecimento: uma queda mais rápida significa menor flacidez. Afine gradualmente a pressão de sopro; pequenas alterações de 5–10 PSI fazem uma grande diferença na distribuição do material.
Que alterações na programação do parison ajudam a reduzir zonas finas e espessas?
A programação do parison varia a espessura da parede antes do sopro. Aumente a espessura das secções onde é necessário mais material, sobretudo nas zonas que mais esticam durante o sopro — as secções inferiores precisam muitas vezes de material adicional.
Como influenciam as características do projeto do molde a distribuição da espessura num produto moldado por sopro?
A temperatura do molde afeta o arrefecimento: as secções mais frias solidificam mais depressa, limitando o estiramento. O projeto do aperto influencia o fluxo do material; um aperto deficiente cria zonas finas perto das costuras. A geometria do molde determina os padrões de estiramento: os cantos agudos e as cavidades profundas exigem atenção especial.
Que verificações ou medições de qualidade são melhores para confirmar a consistência da espessura da parede?
Os medidores ultrassónicos fornecem leituras imediatas sem cortar as peças: basta colocar a sonda na superfície. Os medidores de efeito Hall são adequados para garrafas e peças finas (esfera de aço pequena no interior, sonda no exterior). Corte amostras para verificar vários pontos, mas evite as arestas cortadas onde se formam rebarbas.
Que problemas de desempenho ou aparência podem ocorrer quando a espessura da parede varia demasiado?
Secções finas criam pontos fracos que cedem sob pressão ou impacto: as garrafas podem rebentar ou fissurar durante o enchimento ou transporte. A espessura irregular causa deformações e baixa precisão dimensional; as peças podem não empilhar nem encaixar corretamente. Os defeitos visuais incluem superfícies onduladas, zonas afundadas e variações visíveis da espessura.





