
Geometri elemen sekrup menentukan seberapa tuntas aditif terurai dan seberapa merata aditif tersebar di seluruh material. Desain sekrup yang berbeda menghasilkan efek pencampuran berbeda. Sebagian berfokus memecah gumpalan aditif, sementara yang lain menyebarkannya secara seragam.
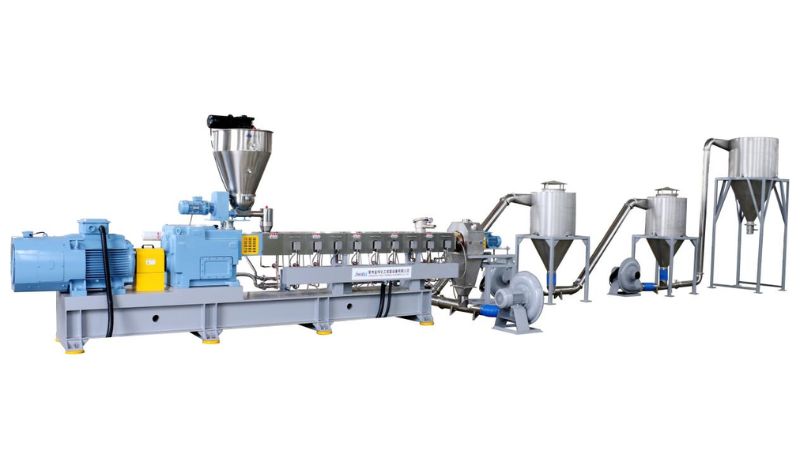
Mekanisme Utama Pencampuran dalam Ekstrusi Sekrup
Ekstrusi sekrup menggunakan dua mekanisme pencampuran utama. Pencampuran dispersif memecah partikel. Pencampuran distributif menyebarkannya secara merata.
Pencampuran Dispersif dan Pengaruhnya
Pencampuran dispersif menerapkan gaya geser tinggi untuk memecah partikel yang beraglomerasi di dalam lelehan polimer. Mekanisme ini penting ketika menangani aditif yang cenderung menggumpal, seperti pigmen atau pengisi.
Elemen pencampur pada sekrup menghasilkan tegangan intens yang memecah gumpalan tersebut. Proses ini menentukan kualitas akhir lelehan. Partikel yang terdispersi buruk menimbulkan titik lemah dan sifat yang tidak konsisten.
Pencampuran dispersif paling efektif pada blok pengulen dan elemen sekrup restriktif lainnya. Zona ini menghasilkan gaya geser yang diperlukan untuk mengurangi ukuran partikel dan meningkatkan kinerja pencampuran.
Pencampuran Distributif dalam Lelehan Polimer
Pencampuran distributif menggerakkan material untuk menghasilkan komposisi yang seragam di seluruh lelehan. Berbeda dari pencampuran dispersif, proses ini menggunakan peregangan dan pelipatan lembut, bukan geseran intens.
Desain sekrup memerlukan elemen yang berulang kali membagi dan menggabungkan kembali aliran lelehan. Tindakan penyebaran ini memastikan aditif mencapai setiap bagian matriks polimer secara merata.
Pencampuran distributif yang baik mencegah belang dan memastikan warna serta sifat produk konsisten. Efisiensi pencampuran bergantung pada jumlah pembagian dan redistribusi di sepanjang ekstruder.
Zona Pencampuran dan Dinamika Aliran Lelehan
Zona pencampuran adalah bagian tertentu pada sekrup tempat berbagai elemen mengendalikan pola aliran lelehan. Setiap zona memiliki fungsi berbeda dalam strategi pencampuran keseluruhan.
Fungsi utama zona pencampuran:
Zona pelelehan: Mengubah pelet padat menjadi lelehan polimer
Zona pencampuran: Menggabungkan elemen pencampuran dispersif dan distributif
Zona pengukuran: Menjadikan lelehan akhir homogen sebelum dikeluarkan
Dinamika aliran lelehan berubah berdasarkan geometri sekrup, kecepatan putar, dan sifat material. Desain zona yang tepat menyeimbangkan waktu tinggal dan intensitas pencampuran untuk menghasilkan kualitas pencampuran optimal tanpa merusak polimer.
Fitur Desain Sekrup yang Memengaruhi Dispersi Aditif
Geometri dan susunan elemen sekrup secara langsung mengendalikan efektivitas pencampuran aditif ke dalam lelehan polimer; setiap zona dan komponen memiliki peran khusus untuk mencapai distribusi seragam.
Konfigurasi Sekrup dan Jenis Elemen
Pilihan antara ekstruder sekrup tunggal dan sekrup kembar memengaruhi cara aditif tercampur ke dalam plastik. Ekstruder sekrup kembar menghasilkan pencampuran lebih baik. Material melewati dua sekrup berputar, sehingga timbul lebih banyak geseran dan pergerakan.
Elemen sekrup yang berbeda memiliki fungsi tertentu. Elemen pembawa menggerakkan material ke depan sepanjang barrel. Elemen pencampur menghasilkan turbulensi dan geseran untuk memecah gumpalan aditif. Kecepatan putar sekrup mengubah tingkat pencampuran dispersif dan distributif.
Blok Pengulen dan Elemen Pencampur
Blok pengulen merupakan komponen penting yang melipat dan mengubah orientasi lelehan polimer. Elemen ini menghasilkan gaya geser tinggi untuk memecah partikel yang beraglomerasi. Sudut dan susunan bertahap cakram pengulen menentukan intensitas pencampuran.
Peran Zona Kompresi, Pengumpanan, dan Pengukuran
Sekrup terbagi menjadi tiga zona utama. Zona pengumpanan menerima bahan baku. Zona kompresi mengurangi kantong udara dan melelehkan polimer. Zona pengukuran mengendalikan kapasitas keluaran dan kualitas akhir lelehan.
Desain Sekrup untuk Polimer Berpengisi dan Diperkuat
Material dengan serat kaca atau pengisi mineral memerlukan konfigurasi sekrup khusus. Pemrosesan harus lembut agar serat tidak patah, tetapi tetap menghasilkan dispersi serat.
Optimalisasi Proses melalui Simulasi dan Kontrol Kualitas
Perangkat simulasi membantu memprediksi kinerja desain sekrup sebelum dibuat. Pengukuran kualitas menunjukkan efektivitas sistem dalam mencampur aditif dan mempertahankan suhu yang stabil.
Simulasi Numerik dalam Desain Sekrup
Simulasi numerik memungkinkan pengujian berbagai desain sekrup di komputer sebelum mengeluarkan biaya untuk prototipe fisik. Program ini menunjukkan bagaimana plastik mengalir di dalam kanal sekrup dan di mana titik panas atau dingin mungkin terbentuk.
Gunakan simulasi untuk membandingkan berbagai geometri sekrup dengan cepat. Perangkat lunak menghitung efisiensi pencampuran dan memprediksi pola termal di dalam lelehan. Hal ini membantu menemukan masalah seperti pelelehan yang tidak tuntas atau distribusi aditif yang buruk sejak awal proses desain.
Mengukur dan Meningkatkan Kualitas Pencampuran
Lacak penyebaran aditif dan keseragaman suhu. Kinerja pencampuran yang lebih baik menghasilkan komponen yang lebih konsisten dengan sifat andal.
Metode pengujian mencakup pemeriksaan konsentrasi aditif pada sampel lelehan dan pengukuran variasi suhu. Jika ditemukan titik lemah, sesuaikan fitur sekrup seperti kedalaman flight atau tambahkan elemen pencampur.
Konduktivitas Termal dan Konsistensi Lelehan
Konduktivitas termal yang baik pada sekrup membantu meratakan perbedaan suhu di dalam plastik yang meleleh. Titik panas dapat merusak material, sedangkan titik dingin menyisakan gumpalan yang belum meleleh.
Kualitas lelehan perlu konsisten dari awal hingga akhir proses. Pantau suhu barrel dan sesuaikan zona pemanasan berdasarkan prediksi simulasi dibandingkan hasil aktual.
Kemajuan dalam Pencetakan 3D Berbasis Ekstrusi
Inovasi terbaru pada sistem ekstrusi sekrup meningkatkan pencampuran dan pengikatan material selama pencetakan, sementara desain sekrup baru memperbesar kapasitas keluaran dan kualitas material.
Sistem Pencetakan 3D Ekstrusi Sekrup
Pencetakan 3D ekstrusi sekrup memungkinkan penggunaan plastik granul sebagai pengganti filamen. Pendekatan ini menyediakan lebih banyak pilihan material dan menurunkan biaya.
Sistem mengumpankan pelet ke barrel yang dipanaskan. Sekrup berputar melelehkan dan mendorong material melalui nosel. Dibandingkan metode tradisional, kontrol suhu dan tekanan menjadi lebih baik.
Ekstruder sekrup kembar memberikan manfaat lebih besar lagi. Ekstruder ini menghasilkan pencampuran lebih baik dan dapat menangani material komposit dengan serat penguat. Kedua sekrup bekerja bersama membentuk lelehan lebih seragam sehingga komponen cetak menjadi lebih kuat dan konsisten.
Optimalisasi Dispersi Serat dan Ikatan Antarlapisan
Pencampuran yang baik pada zona pencampuran penting untuk komponen dengan tambahan serat. Desain sekrup baru membantu menyebarkan serat secara merata di seluruh material.
Dispersi serat yang lebih baik menghasilkan komponen lebih kuat. Distribusi serat yang baik meningkatkan sifat mekanis ke segala arah.
Ikatan lapisan juga meningkat dengan sistem sekrup yang dioptimalkan. Suhu dan tekanan yang konsisten membantu setiap lapisan melekat lebih baik pada lapisan di bawahnya.
Tren Manufaktur Aditif dengan Sekrup
Produsen mengembangkan geometri sekrup khusus untuk material tertentu. Desain ini berfokus pada peningkatan kapasitas produksi tanpa mengorbankan kualitas.
Bantuan ultrasonik mulai digunakan untuk mengurangi penyumbatan dan meningkatkan aliran material.
Semakin banyak pula sistem yang dapat berganti material dengan cepat, sehingga pencetakan multi-material lebih praktis untuk lingkungan produksi.
Siap Meningkatkan Lini Ekstrusi Anda?
Jwellanhui para teknisi kami merancang sistem ekstrusi sekrup tunggal dan kembar secara presisi—dioptimalkan untuk dispersi aditif unggul, kualitas lelehan konsisten, dan kapasitas maksimum. Dipercaya produsen global di bidang pipa, lembaran, papan, profil, dan aplikasi daur ulang. Hubungi kami hari ini untuk solusi ekstrusi.
Pertanyaan Umum
Bagaimana pilihan geometri sekrup memengaruhi keseragaman penyebaran aditif di dalam lelehan?
Geometri sekrup mengendalikan geseran dan aliran. Celah yang lebih sempit memecah gumpalan dengan geseran tinggi. Kanal lebih lebar menyebarkan aditif dengan lembut. Jarak dan sudut flight memengaruhi pergerakan serta waktu tinggal material, yang menentukan berapa kali aditif melewati zona pencampuran.
Elemen sekrup mana yang paling baik untuk meningkatkan pencampuran tanpa menyebabkan panas atau degradasi berlebihan?
Elemen pencampuran distributif menyebarkan aditif dengan panas minimal. Elemen ini membagi dan menggabungkan kembali lelehan secara lembut. Blok pengulen dengan sudut netral atau sedikit maju menghasilkan pencampuran moderat yang menyeimbangkan dispersi dan panas. Hindari elemen balik agresif untuk aditif yang peka terhadap panas.
Bagaimana pengaturan kecepatan sekrup dan kapasitas keluaran memengaruhi konsistensi distribusi aditif?
Kecepatan sekrup lebih tinggi meningkatkan geseran dan suhu lelehan. Seimbangkan kecepatan dengan kapasitas pendinginan. Kapasitas keluaran lebih rendah meningkatkan waktu tinggal, sehingga aditif memiliki lebih banyak waktu untuk tercampur menyeluruh.





