
Геометрия элементов шнека определяет, насколько полно разрушаются частицы добавок и насколько равномерно они распределяются в материале. Различные конструкции шнеков обеспечивают разные эффекты смешивания. Одни предназначены для разрушения комков добавок, другие — для их равномерного распределения.
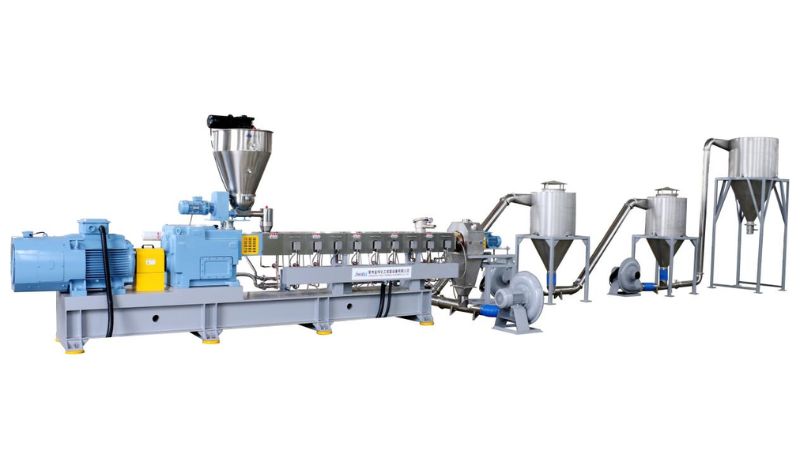
Основные механизмы смешивания при экструзии на шнеке
При экструзии с использованием шнека применяются два основных механизма смешивания. Диспергирующее смешивание разрушает частицы, а распределительное равномерно их распределяет.
Диспергирующее смешивание и его влияние
Диспергирующее смешивание обеспечивает высокие сдвиговые усилия для разрушения агломерированных частиц в расплаве полимера. Механизм особенно важен при работе с добавками, склонными к слипанию, например пигментами и наполнителями.
Мешающие элементы шнека создают интенсивное напряжение, разрушающее такие скопления. Этот процесс определяет конечное качество расплава. Плохо диспергированные частицы вызывают слабые зоны и нестабильные свойства.
Диспергирующее смешивание наиболее эффективно в блоках замешивания и других ограничивающих элементах шнека. Они создают сдвиговые усилия, необходимые для уменьшения размера частиц и улучшения смешивания.
Распределительное смешивание в полимерных расплавах
Распределительное смешивание перемещает материалы, обеспечивая однородный состав всего расплава. В отличие от диспергирующего смешивания, здесь применяется мягкое растяжение и складывание, а не интенсивный сдвиг.
Конструкция шнека должна включать элементы, многократно разделяющие и объединяющие поток расплава. Это равномерно распределяет добавки по всей полимерной матрице.
Качественное распределительное смешивание предотвращает полосы и обеспечивает стабильный цвет и свойства. Эффективность зависит от числа разделений и повторных распределений потока в экструдере.
Зоны смешивания и динамика потока расплава
Зоны смешивания — это участки шнека, где различные элементы управляют схемой течения расплава. Каждая зона выполняет отдельную функцию в общей стратегии смешивания.
Основные функции зон шнека:
Зона плавления: Превращает твёрдые гранулы в расплав полимера
Зона смешивания: Объединяет элементы диспергирующего и распределительного смешивания
Зона дозирования: Гомогенизирует конечный расплав перед выгрузкой
Динамика течения расплава зависит от геометрии шнека, скорости вращения и свойств материала. Правильная конструкция зон обеспечивает баланс времени пребывания и интенсивности смешивания, позволяя добиться высокого качества без разрушения полимера.
Особенности конструкции шнека, влияющие на диспергирование добавок
Геометрия и расположение элементов шнека напрямую определяют, насколько эффективно добавки смешиваются с расплавом полимера. Каждая зона и каждый компонент вносят свой вклад в достижение равномерного распределения.
Конфигурации шнека и типы элементов
Выбор одношнекового или двухшнекового экструдера влияет на смешивание добавок с пластиком. Двухшнековые экструдеры обеспечивают более интенсивное смешивание: материал проходит между двумя вращающимися шнеками, что увеличивает сдвиг и перемещение.
Разные элементы шнека выполняют определённые задачи. Транспортирующие элементы перемещают материал вдоль цилиндра. Мешающие создают турбулентность и сдвиг, разрушая комки добавок. Скорость вращения шнеков изменяет интенсивность диспергирующего и распределительного смешивания.
Блоки и элементы для смешивания
Блоки замешивания — важные компоненты, которые складывают и переориентируют расплав полимера. Они создают высокие сдвиговые усилия для разрушения агломерированных частиц. Угол и смещение дисков замешивания определяют интенсивность смешивания.
Роль зон сжатия, подачи и дозирования
Шнек разделён на три основные зоны. Зона подачи принимает сырьё. Зона сжатия удаляет воздушные карманы и расплавляет полимер. Зона дозирования управляет производительностью и качеством конечного расплава.
Конструкция шнека для наполненных и армированных полимеров
Материалы с стекловолокном или минеральных наполнителей требуют специальных конфигураций шнека. Необходима бережная переработка, чтобы избежать повреждения волокон и при этом обеспечить хорошее диспергирование волокон.
Оптимизация процесса с помощью моделирования и контроля качества
Средства моделирования помогают прогнозировать работу шнека до его изготовления. Проверка качества показывает, насколько эффективно система смешивает добавки и поддерживает стабильную температуру.
Численное моделирование при проектировании шнека
Численное моделирование позволяет проверять различные конструкции шнека на компьютере до затрат на физические прототипы. Программы показывают, как течёт пластик в каналах шнека и выявить возможные горячие или холодные зоны.
С помощью моделирования можно быстро сравнить несколько вариантов геометрии шнека. Программное обеспечение рассчитывает эффективность смешивания и прогнозирует температурные поля расплава. Это помогает ещё на этапе проектирования обнаружить неполное плавление и плохое распределение добавок.
Измерение и повышение качества смешивания
Отслеживайте распределение добавок и равномерность температуры. Более эффективное смешивание обеспечивает стабильные свойства и однородность деталей.
Методы проверки включают анализ концентрации добавок в пробах расплава и измерение колебаний температуры. При обнаружении слабых участков можно скорректировать параметры шнека, например глубину витка, или добавить мешающие элементы.
Теплопроводность и однородность расплава
Хорошая теплопроводность шнека помогает выравнивать температуру расплавляемого пластика. Перегретые зоны могут разрушать материал, а в холодных остаются нерасплавленные фрагменты.
Важно сохранять стабильное качество расплава от начала до конца. Контролируйте температуры цилиндра и корректируйте зоны нагрева, сравнивая прогноз моделирования с фактическими результатами.
Развитие экструзионной 3D-печати
Современные разработки в системах шнековой экструзии улучшают смешивание и соединение материалов при печати, а новые конструкции шнеков повышают производительность и качество материала.
Системы 3D-печати со шнековой экструзией
Шнековая экструзия для 3D-печати позволяет использовать гранулированный пластик вместо нити. Это расширяет выбор материалов и снижает затраты.
Система подаёт гранулы в нагретый цилиндр. Вращающийся шнек расплавляет материал и выдавливает его через сопло. По сравнению с традиционными методами обеспечивается более точный контроль температуры и давления.
двухшнековые экструдеры обеспечивают дополнительные преимущества: лучшее смешивание и возможность перерабатывать композитные материалы с армирующими волокнами. Совместная работа двух шнеков создаёт более однородный расплав, благодаря чему напечатанные детали получаются прочнее и равномернее.
Оптимизация дисперсии волокон и межслойного соединения
Качественное смешивание в зона смешивания имеет ключевое значение для деталей с добавленными волокнами. Новые конструкции шнеков помогают равномерно распределять волокна в материале.
Лучшая дисперсия волокон повышает прочность деталей. Равномерное распределение волокон улучшает механические свойства во всех направлениях.
Оптимизированные шнековые системы также улучшают межслойное соединение. Стабильные температура и давление помогают каждому слой лучше сцеплялся с нижележащим слоем.
Тенденции аддитивного производства с использованием шнеков
Производители разрабатывают специальную геометрию шнеков для конкретных материалов. Такие конструкции направлены на улучшение производительность без потери качества.
Ультразвуковое воздействие становится одним из способов уменьшить засорение и улучшить течение материала.
Всё чаще появляются системы, способные быстро переключаться между различными материалами, что упрощает использование многоматериальной печати в производстве.
Готовы модернизировать экструзионную линию?
Jwellanhui Мы разрабатываем высокоточные одношнековые и двухшнековые экструзионные системы, оптимизированные для эффективного распределения добавок, стабильного качества расплава и максимальной производительности. Нашим решениям доверяют производители по всему миру в сферах производства труб, листов, плит, профилей и переработки. Свяжитесь с нами сегодня для экструзионных решений.
Часто задаваемые вопросы
Как выбор геометрии шнека влияет на равномерность распределения добавок в расплаве?
Геометрия шнека управляет сдвигом и потоком. Узкие зазоры разрушают агломераты за счёт высокого сдвига. Широкие каналы мягко распределяют добавки. Шаг и угол витков влияют на движение материала и время пребывания, а значит и на количество проходов добавок через зоны смешивания.
Какие элементы шнека лучше всего улучшают смешивание без чрезмерного нагрева или разрушения материала?
Распределительные элементы равномерно разносят добавки с небольшим нагревом, мягко разделяя и вновь объединяя расплав. Месильные блоки с нейтральным или слегка прямым углом обеспечивают умеренное смешивание, уравновешивая диспергирование и тепловую нагрузку. Для термочувствительных добавок избегайте агрессивных обратных элементов.
Как скорость шнека и настройки производительности влияют на равномерность распределения добавок?
Повышение скорости шнека увеличивает сдвиг и температуру расплава. Согласуйте скорость с мощностью охлаждения. Снижение производительности увеличивает время пребывания, давая добавкам больше времени для тщательного смешивания.





