
La geometria degli elementi della vite determina sia quanto efficacemente si disgregano gli additivi sia quanto uniformemente si distribuiscono nel materiale. Le diverse geometrie delle viti producono effetti di miscelazione diversi. Alcune si concentrano sulla disgregazione degli agglomerati di additivi, mentre altre li distribuiscono in modo uniforme.
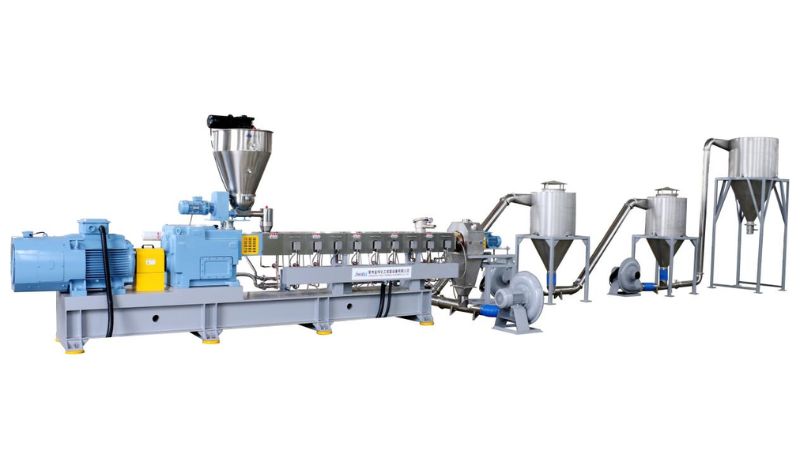
Meccanismi chiave di miscelazione nell’estrusione a vite
L’estrusione a vite utilizza due meccanismi principali di miscelazione. La miscelazione dispersiva scompone le particelle; quella distributiva le distribuisce uniformemente.
Miscelazione dispersiva e relativo impatto
La miscelazione dispersiva applica forze di taglio elevate per disgregare le particelle agglomerate nel fuso polimerico. Questo meccanismo è fondamentale con additivi che tendono ad agglomerarsi, come pigmenti o filler.
Gli elementi di miscelazione della vite generano sollecitazioni intense che disgregano questi agglomerati. Il processo determina la qualità finale del fuso: una dispersione insufficiente crea punti deboli e proprietà incoerenti.
La miscelazione dispersiva è più efficace nei blocchi impastatori e in altri elementi restrittivi della vite. Queste zone generano le forze di taglio necessarie per ridurre la dimensione delle particelle e migliorare la miscelazione.
Miscelazione distributiva nei fusi polimerici
La miscelazione distributiva sposta i materiali per ottenere una composizione uniforme in tutto il fuso. A differenza di quella dispersiva, utilizza stiramento e ripiegamento delicati invece di un taglio intenso.
La progettazione della vite deve includere elementi che dividano e ricombinino ripetutamente il flusso del fuso. Questa azione di distribuzione assicura che gli additivi raggiungano uniformemente ogni parte della matrice polimerica.
Una buona miscelazione distributiva previene striature e assicura colore e proprietà costanti. L’efficienza dipende dal numero di divisioni e ridistribuzioni lungo l’estrusore.
Zone di miscelazione e dinamica del flusso del fuso
Le zone di miscelazione sono sezioni specifiche della vite in cui diversi elementi controllano i modelli di flusso del fuso. Ogni zona svolge una funzione distinta nella strategia complessiva di miscelazione.
Funzioni principali delle zone di miscelazione:
Zona di fusione: Trasforma i pellet solidi in fuso polimerico
Zona di miscelazione: Combina elementi di miscelazione dispersiva e distributiva
Zona di dosaggio: Omogeneizza il fuso finale prima dello scarico
La dinamica del flusso del fuso varia in base alla geometria della vite, alla velocità di rotazione e alle proprietà dei materiali. Una progettazione adeguata delle zone bilancia il tempo di permanenza e l’intensità della miscelazione, ottenendo una qualità ottimale senza degradare il polimero.
Caratteristiche della progettazione delle viti che influiscono sulla dispersione degli additivi
La geometria e la disposizione degli elementi della vite controllano direttamente l’efficacia della miscelazione degli additivi nel fuso polimerico. Ogni zona e componente svolge un ruolo specifico per ottenere una distribuzione uniforme.
Configurazioni delle viti e tipi di elementi
La scelta tra un estrusore monovite e uno bivite influisce sulla miscelazione degli additivi nella plastica. Gli estrusori bivite offrono una miscelazione migliore: il materiale passa tra due viti rotanti, generando più taglio e movimento.
I diversi elementi della vite hanno funzioni specifiche. Gli elementi di trasporto spostano il materiale lungo il cilindro. Gli elementi di miscelazione generano turbolenza e taglio per disgregare gli agglomerati di additivi. La velocità di rotazione delle viti modifica l’intensità della miscelazione dispersiva e distributiva.
Blocchi impastatori ed elementi di miscelazione
I blocchi impastatori sono componenti essenziali che ripiegano e riorientano il fuso polimerico. Generano forze di taglio elevate che disgregano le particelle agglomerate. L’angolo e lo sfalsamento dei dischi impastatori determinano l’intensità della miscelazione.
Ruolo delle zone di compressione, alimentazione e dosaggio
La vite è suddivisa in tre zone principali. La zona di alimentazione riceve le materie prime. La zona di compressione elimina le sacche d’aria e fonde il polimero. La zona di dosaggio controlla la produttività e la qualità finale del fuso.
Progettazione delle viti per polimeri caricati e rinforzati
I materiali con fibre di vetro o filler minerali richiedono configurazioni specializzate delle viti. È necessaria una lavorazione delicata per evitare la rottura delle fibre, pur ottenendo una buona dispersione delle fibre.
Ottimizzazione del processo tramite simulazione e controllo qualità
Gli strumenti di simulazione aiutano a prevedere le prestazioni della vite prima di costruirla. Le misurazioni della qualità mostrano quanto efficacemente il sistema misceli gli additivi e mantenga stabile la temperatura.
Simulazione numerica nella progettazione delle viti
Le simulazioni numeriche consentono di provare al computer diverse progettazioni delle viti prima di investire in prototipi fisici. Questi programmi mostrano come scorre la plastica nei canali della vite e dove potrebbero formarsi punti caldi o freddi.
La simulazione consente di confrontare rapidamente più geometrie delle viti. Il software calcola l’efficienza di miscelazione e prevede i profili termici del fuso. In questo modo è possibile individuare in fase di progettazione problemi come fusione incompleta o distribuzione insufficiente degli additivi.
Misurazione e miglioramento della qualità della miscelazione
Monitora la distribuzione degli additivi e l’uniformità della temperatura. Una miscelazione migliore produce componenti più uniformi e con proprietà affidabili.
I metodi di prova includono l’analisi dei campioni di fuso per misurare la concentrazione degli additivi e il rilevamento delle variazioni di temperatura. Quando individui punti deboli, puoi regolare caratteristiche della vite come la profondità dei filetti o aggiungere elementi di miscelazione.
Conducibilità termica e costanza del fuso
Una buona conducibilità termica della vite aiuta a uniformare le differenze di temperatura nella plastica in fusione. I punti caldi possono degradare i materiali, mentre quelli freddi lasciano grumi non fusi.
La qualità del fuso deve rimanere costante dall’inizio alla fine. Monitora le temperature del cilindro e regola le zone di riscaldamento confrontando le previsioni della simulazione con i risultati effettivi.
Progressi nella stampa 3D basata sull’estrusione
Le innovazioni recenti nei sistemi di estrusione a vite migliorano la miscelazione e l’adesione dei materiali durante la stampa; le nuove progettazioni delle viti aumentano inoltre produttività e qualità dei materiali.
Sistemi di stampa 3D con estrusione a vite
La stampa 3D con estrusione a vite consente di utilizzare plastica granulare anziché filamento. Questo approccio amplia la scelta dei materiali e riduce i costi.
Il sistema alimenta i pellet in un cilindro riscaldato. Una vite rotante fonde il materiale e lo spinge attraverso un ugello. Rispetto ai metodi tradizionali, consente un controllo migliore di temperatura e pressione.
Gli estrusori bivite offrono ulteriori vantaggi. Miscelano meglio e possono lavorare materiali compositi con fibre di rinforzo. Il lavoro sinergico delle due viti crea un fuso più uniforme e aiuta a ottenere parti stampate più resistenti e costanti.
Ottimizzazione della dispersione delle fibre e dell’adesione tra gli strati
Una buona miscelazione nella zona di miscelazione è fondamentale per i componenti con fibre aggiunte. Le nuove progettazioni delle viti distribuiscono uniformemente le fibre nel materiale.
Una migliore dispersione delle fibre produce componenti più resistenti. Una distribuzione uniforme delle fibre migliora le proprietà meccaniche in tutte le direzioni.
Anche l’adesione tra gli strati migliora con sistemi a vite ottimizzati. Temperatura e pressione costanti aiutano ogni strato ad aderire meglio a quello sottostante.
Tendenze nella produzione additiva con viti
I produttori stanno sviluppando geometrie specializzate delle viti per materiali specifici. Queste progettazioni mirano a migliorare la produttività senza sacrificare la qualità.
L’assistenza a ultrasuoni si sta affermando come metodo per ridurre gli intasamenti e migliorare il flusso del materiale.
Sono inoltre sempre più diffusi sistemi che possono passare rapidamente da un materiale all’altro, rendendo più praticabile la stampa multimateriale negli ambienti produttivi.
Pronto ad aggiornare la tua linea di estrusione?
Jwellanhui Gli ingegneri progettano sistemi di estrusione monovite e bivite di precisione, ottimizzati per un’eccellente dispersione degli additivi, qualità costante del fuso e massima produttività. Scelti da produttori globali nei settori di tubi, lastre, pannelli, profili e riciclo. Contattaci oggi per soluzioni di estrusione.
Domande frequenti
In che modo la geometria della vite influisce sull’uniformità della distribuzione degli additivi nel fuso?
La geometria della vite controlla taglio e flusso. Giochi più stretti disgregano gli agglomerati con forze di taglio elevate; canali più ampi distribuiscono delicatamente gli additivi. La distanza e l’angolo dei filetti influiscono sul movimento del materiale e sul tempo di permanenza, modificando il numero di passaggi degli additivi nelle zone di miscelazione.
Quali elementi della vite migliorano la miscelazione senza causare calore eccessivo o degradazione?
Gli elementi di miscelazione distributiva diffondono gli additivi generando poco calore e dividono e ricombinano delicatamente il fuso. I blocchi impastatori con angoli neutri o leggermente in avanti garantiscono una miscelazione moderata e bilanciano dispersione e calore. Evita elementi inversi aggressivi per gli additivi sensibili al calore.
In che modo la velocità della vite e la produttività influiscono sulla costanza della distribuzione degli additivi?
Una velocità maggiore aumenta il taglio e la temperatura del fuso. Bilancia la velocità con la capacità di raffreddamento. Una produttività inferiore aumenta il tempo di permanenza e concede agli additivi più tempo per miscelarsi a fondo.





