
Nagdudulot ng mahihinang bahagi, nasasayang na materyal, at mahinang kalidad ng produkto ang hindi pantay na dingding. Makokontrol mo ang pagkakapare-pareho ng kapal ng dingding sa pamamagitan ng pamamahala sa temperatura ng parison, tiyempo ng presyon ng hangin, posisyon ng stretch rod, at disenyo ng molde.
Matututuhan mo ang mga praktikal na solusyong batay sa mga prinsipyo ng inhinyeriya at aktuwal na pag-aayos.
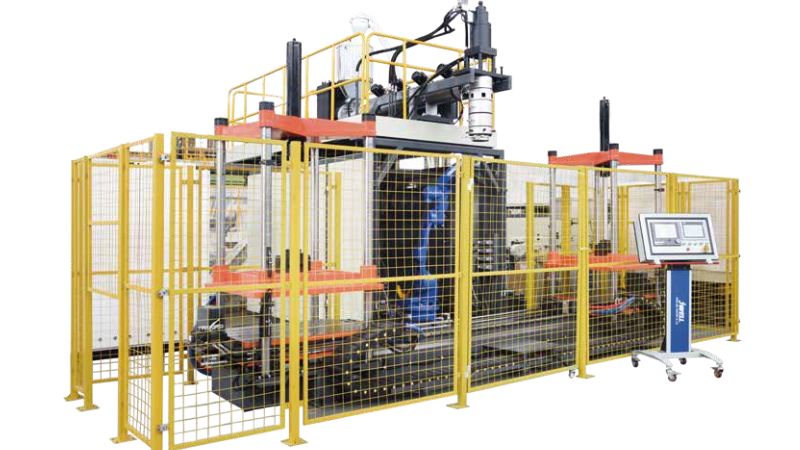
Mga Salik na Nakaaapekto sa Pagkakapare-pareho ng Kapal ng Dingding
Tatlong pangunahing salik ang nakaaapekto sa pagkakapare-pareho ng kapal ng dingding: pagbuo ng parison, kontrol sa proseso, at kalidad ng hilaw na materyal.
Pagbuo ng Parison at Paunang Kapal
Pundasyon ng pagkontrol sa kapal ng dingding ang parison. Kung hindi pantay ang kapal nito sa simula, madadala ang pagkakaibang iyon hanggang sa pinal na produkto. Tinutukoy ng agwat ng die ang paunang kapal ng parison. Lumilikha ng mahihinang bahagi o sobrang kapal kahit ang maliliit na hindi pagkakapare-pareho.
Nangangailangan ng matatag na daloy ng tunaw at pantay na temperatura ng die. Nagdudulot ng mas manipis na dingding sa mga bahaging iyon ang maiinit na bahagi sa die. Malaki rin ang papel ng disenyo ng extrusion head mo. Gumagamit ang mga modernong makina ng programmable na die system upang isaayos nang real-time ang kapal ng parison ayon sa hugis ng bote.
Epekto ng mga Parameter ng Proseso
Nakaaapekto ang mga setting ng temperatura sa daloy at pag-unat ng materyal mo. Nagdudulot ng sobrang paglaylay at manipis na bahaging ilalim ang mataas na temperatura ng parison. Pinipigilan naman ng mababang temperatura ang pantay na pag-unat.
Dapat tumugma ang bilis ng extrusion mo sa tiyempo ng pag-ihip. Nagdudulot ng pagbabago sa kapal ang mabilis na extrusion kasabay ng mabagal na pag-ihip dahil hinihila pababa ng grabidad ang parison. Mahalaga rin ang presyon at tiyempo ng pag-ihip. Kapag kulang ang presyon, naiiwang makakapal ang ilang bahagi dahil hindi lubusang lumalapad ang materyal at dumidikit sa molde.
Pagpili ng Materyal at Kalidad ng Preform
Direktang nakaaapekto ang resin sa pagkakapare-pareho ng kapal. Mas mahusay ang kontrol mo kapag makitid ang saklaw ng daloy ng tunaw ng materyal. Ang ni-recycle na materyal ay maaaring magpasok ng mga pagbabago sa lapot na makikita bilang hindi pantay na dingding.
Para sa stretch blow molding, kailangang pare-pareho muna ang kapal ng dingding ng preform bago pa magsimula ang pag-ihip. Mahirap makamit ang pantay na kapal sa pinal na produkto kung mahina ang kalidad ng preform.
Mga Solusyon sa Inhinyeriya at Teknolohiya ng Kontrol
May mga matatalinong tampok ang mga modernong blow molding machine upang mapahusay ang kontrol sa kapal ng dingding. Kabilang dito ang mga automated na pagsasaayos, eksaktong pagsubaybay, at masalimuot na programming ng parison.
Mga Advanced na Tampok ng Blow Molding Machine
Mayroon ang mga blow molding machine ngayon ng mga automated na sistema ng pagkontrol sa parison na nagsasaayos sa distribusyon ng materyal habang nag-e-extrude. Binabago ng mga sistemang ito nang real-time ang agwat ng die upang tumbasan ang paglaylay at pag-unat ng materyal.
Makakakita ka ng mga programmable na die head na lumilikha ng hanggang 100 o higit pang punto ng kapal sa haba ng parison. Dahil dito, eksaktong makokontrol mo kung saan mapupunta ang materyal sa pinal mong produkto.
Kontrol sa Kapal ng Dingding sa Aksiyal at Radial na Direksiyon
Pinamamahalaan ng kontrol sa kapal ng dingding sa aksiyal na direksiyon ang distribusyon ng materyal sa patayong haba ng parison mo. Inaayos ng sistema ang bukasan ng die habang nag-e-extrude at nagdaragdag ng materyal sa mga bahaging nangangailangan ng mataas na tibay.
Kinokontrol naman ng radial na sistema ang kapal sa paligid ng circumference. Gumagamit ang makina mo ng maraming control point sa paligid ng die upang matiyak ang pantay na daloy ng materyal sa lahat ng direksiyon.
Pagsubaybay at Pagsukat ng Kapal nang Real-Time
Sinusukat ng ultrasonic thickness gauge ang kapal ng dingding nang hindi sinisira ang mga produkto mo. Agad na nagbibigay ng feedback ang mga sensor na ito habang nagpoprodyus, kaya natutukoy mo ang mga problema bago lumikha ng scrap.
Sinusubaybayan ng mga real-time na sistema ang datos ng kapal at inaalertuhan ka kapag unti-unting lumilihis ang mga sukat. Nagbibigay-daan ito sa agarang pagwawasto sa proseso.
Disenyo ng Molde at Proseso para sa Pagkakapare-pareho
Nakadepende ang pantay na kapal ng dingding sa matalinong disenyo ng molde at maingat na pagsasaayos ng proseso. Nagtutulungan ang tamang geometry ng molde, setup ng pagpapalamig, at mga setting ng presyon upang pantay na maipamahagi ang materyal sa buong piyesa.
Pag-optimize sa Geometry ng Molde
Direktang naaapektuhan ng disenyo ng molde ang daloy at pag-unat ng plastik habang hinuhulma. Ang paggamit ng gate na hindi nasa gitna ay makatutulong sa pagpapahusay ng distribusyon ng materyal para sa ilang hugis ng piyesa. Hindi dapat lumampas ang lalim ng cavity sa lapad nito upang maiwasan ang sobrang pagnipis.
Tinitiyak ng maingat na pagsasaalang-alang sa lokasyon ng parting line at mga bahagi ng pinch-off na tama ang pagsalo sa parison. Kailangang panatilihin ang wastong blow ratio; karaniwang mas malaki dapat ang lapad kaysa lalim para sa disenyo ng cavity.
Mga Die na Espesyal ang Hugis at mga Cooling Channel
Isang Nakakatulong ang die na espesyal ang hugis na kontrolin ang kapal ng parison bago magsimula ang paghulma. Pantay na nag-aalis ng init ang magulong daloy sa mga cooling channel at pinipigilan nito ang pagbaluktot.
Ituon ang pagpapalamig malapit sa mas makakapal na bahagi ng dingding upang balansehin ang bilis ng pag-urong. Pinananatiling pare-pareho ng maraming inlet at outlet na nakaayos nang salit-salit ang temperatura sa ibabaw ng molde.
Mga Stretch Rod at Pagsasaayos ng Presyon ng Pag-ihip
Kinokontrol ng mga stretch rod ang pagpahaba ng preform upang maipamahagi ang materyal. Binabago ng pagsasaayos sa bilis ng stretch rod ang pattern ng distribusyon ng kapal ng dingding.
Presyon ng pag-ihip at tiyempo nito ay kailangang tumugma sa mga kinakailangan ng piyesa mo. Ang pag-ihip sa mataas na presyon sa tamang sandali ay nagtutulak ng materyal papasok sa mga detalye ng molde, samantalang pinipigilan ng unti-unting presyon ang pagputok sa mga manipis na bahagi.
Pag-troubleshoot at Pinakamahuhusay na Gawain
Pinananatili ng maagang pagtukoy ng depekto at regular na pagsusuri sa kapal ng dingding ang kalidad at iniiwasan ang magastos na problema.
Mga Depekto sa Parison at Preform
Kailangang bantayan ang mga karaniwang problema sa parison na nagdudulot ng hindi pantay na kapal ng dingding. Kung lumaylay o pumulupot ang parison mo, suriin muna ang mga setting ng temperatura. Pinapalambot ng mataas na temperatura ang plastik at nagiging sanhi ng paglaylay.
Nagdudulot ng mahihinang bahagi sa pinal na produkto ang mga manipis na bahagi ng parison. Ayusin ang agwat ng die upang dagdagan ang kapal sa mga bahaging may problema. Gumamit ng parison programming upang kontrolin ang kapal sa buong haba.
Palatandaan ng kontaminasyon o halumigmig sa materyal ang mga itim na tuldok o bula sa parison. Linisin ang kagamitan at patuyuin nang wasto ang resin bago iproseso.
Mga Paraan ng Pagsusuri sa Kapal ng Dingding
Regular na sukatin ang mga produktong hinulma sa blow molding gamit ang thickness gauge. Nagbibigay ang ultrasonic thickness gauge ng mabilis at eksaktong sukat nang hindi sinisira ang mga piyesa.
Suriin ang maraming punto sa bawat produkto. Sukatin sa itaas, gitna, at ibaba upang makita ang mga pattern ng pagbabago sa kapal ng dingding. Itala ang mga sukat upang masubaybayan ang mga trend sa paglipas ng panahon.
Mga Estratehiya para sa Pagkakapare-pareho ng Produkto
Magtakda ng regular na iskedyul ng inspeksiyon. Suriin ang mga sample mula sa bawat takbo ng produksyon upang maagap na matukoy ang mga problema.
Idokumento ang mga parameter ng proseso para sa matagumpay na takbo. Itala ang mga setting ng temperatura, presyon, at tiyempo. Sanayin ang mga operator na makakilala ng mga depekto at mabilis na makapagsagawa ng pagsasaayos.
Pagbutihin ang Kontrol sa Kapal ng Dingding gamit ang mga Advanced na Blow Molding Solution
Nangangailangan ang pagkamit ng pare-parehong kapal ng dingding ng tamang kagamitan, matatalinong sistema ng kontrol, at ekspertong suporta. Sa Jwellanhui, nagbibigay kami ng mga high-performance na blow molding machine na ininhinyero upang maghatid ng katumpakan, katatagan, at nauulit na resulta sa mahihirap na kapaligiran ng produksyon. Tuklasin ang aming mga teknolohiya sa blow molding at makipag-ugnayan sa aming mga espesyalista upang mahanap ang tamang sistema para sa mga layunin mo sa produksyon.
- Advanced na parison programming para sa eksaktong distribusyon ng materyal
- High-accuracy na kontrol ng die head upang mabawasan ang pagbabago sa kapal
- Mga real-time na sistema ng pagsubaybay para sa agarang pagsasaayos sa proseso
- Na-optimize na pagsasama ng molde at pagpapalamig para sa pare-parehong kalidad ng produkto
- Maaasahang solusyon para sa masalimuot, multi-layer, at maramihang aplikasyon
Makipag-ugnayan sa amin ngayon upang talakayin ang aplikasyon mo, humiling ng pasadyang solusyon, o kumuha ng ekspertong teknikal na gabay.
Mga Madalas Itanong
Anong mga salik ang karaniwang sanhi ng hindi pantay na kapal ng dingding sa mga piyesang hinulma sa blow molding?
Nagdudulot ng hindi pantay na pag-unat ang pagbabago sa temperatura—nagiging sanhi ang hindi pare-parehong temperatura ng parison upang mas maunat ang ilang bahagi. Naaapektuhan ng sobrang taas o baba ng presyon ng hangin ang distribusyon ng materyal. Pinapamanipis ng hindi nakasentrong blow pin ang isang panig. Nagdudulot ng hindi pare-parehong kapal ng parison bago magsimula ang pag-ihip ang mga pudpod na piyesa.
Paano ko maisasaayos ang mga setting ng pagproseso upang makamit ang mas pare-parehong kapal ng dingding?
Suriin ang temperatura ng tunaw at panatilihin itong pantay. Isaayos ang oras ng pagbaba ng parison upang makontrol ang pagpapalamig; mas kaunting paglaylay ang dulot ng mas mabilis na pagbaba. Unti-unting i-fine-tune ang presyon ng pag-ihip; malaki ang epekto sa distribusyon ng materyal ng maliliit na pagbabago na 5–10 PSI.
Anong mga pagbabago sa parison programming ang makababawas sa manipis at makakapal na bahagi?
Binabago ng parison programming ang kapal ng dingding bago umihip. Gawing mas makapal ang mga bahaging nangangailangan ng mas maraming materyal, lalo na ang mga bahaging pinakanauunat habang hinihipan—madalas kailangan ng dagdag na materyal ang mga bahaging nasa ilalim.
Paano naaapektuhan ng mga tampok ng disenyo ng molde ang distribusyon ng kapal sa produktong hinulma sa blow molding?
Naaapektuhan ng temperatura ng molde ang pagpapalamig—mas mabilis tumigas ang mas malalamig na bahagi kaya nalilimitahan ang pag-unat. Naaapektuhan ng disenyo ng pinch-off ang daloy ng materyal; nagdudulot ng manipis na bahagi malapit sa mga dugtungan ang mahinang pinch-off. Tinutukoy ng geometry ng molde ang mga pattern ng pag-unat—nangangailangan ng espesyal na pansin ang matutulis na sulok at malalalim na hukay.
Anong mga pagsusuri o sukat sa kalidad ang pinakamainam upang tiyakin ang pagkakapare-pareho ng kapal ng dingding?
Agad na nagbibigay ng sukat ang ultrasonic gauge nang hindi pinuputol ang mga piyesa—ilapat lamang ang probe sa ibabaw. Gumagana ang Hall-effect gauge sa mga bote at manipis na piyesa (may maliit na bolang bakal sa loob at probe sa labas). Maaaring maghiwa ng sample upang suriin ang maraming punto, ngunit iwasan ang mga gilid ng hiwa kung saan nabubuo ang burr.
Anong mga problema sa performance o hitsura ang maaaring mangyari kapag labis ang pagbabago sa kapal ng dingding?
Lumilikha ng mahihinang bahagi ang manipis na seksiyon na pumapalya sa ilalim ng presyon o impact—maaaring pumutok o mabasag ang mga bote habang pinupuno o ipinadadala. Nagdudulot ng pagbaluktot at mahinang katumpakan ng sukat ang hindi pantay na kapal; hindi maayos na mapapatong o magkakabit ang mga piyesa. Kabilang sa mga depekto sa hitsura ang alun-alon na ibabaw, lubog na bahagi, at nakikitang pagkakaiba-iba ng kapal.





