
Bilang paunang tuntunin sa pagpaplano, maglaan ng humigit-kumulang 300–500 m² para sa maliit na komersiyal na linya ng extrusion, 450–750 m² para sa linyang nasa klaseng 500 kg/h, at 700–1,200 m² para sa klaseng 1,000 kg/h kapag kasama na ang imbakan ng hilaw na materyal, tapos na produkto, mga utility, at pasilyo. Karaniwang nasa malalawak na saklaw na 150–250 kW, 250–450 kW, at 450–750 kW ang nakakabit na kargang elektrikal; samantala, madalas na kailangan ang humigit-kumulang 2–4, 3–5, at 5–8 direktang manggagawa sa bawat shift.
Mga saklaw ito para sa pagbabadyet, hindi garantiya; nakadepende ang huling pangangailangan sa produkto, resin, kagamitan sa downstream, automation, at lokal na building code.
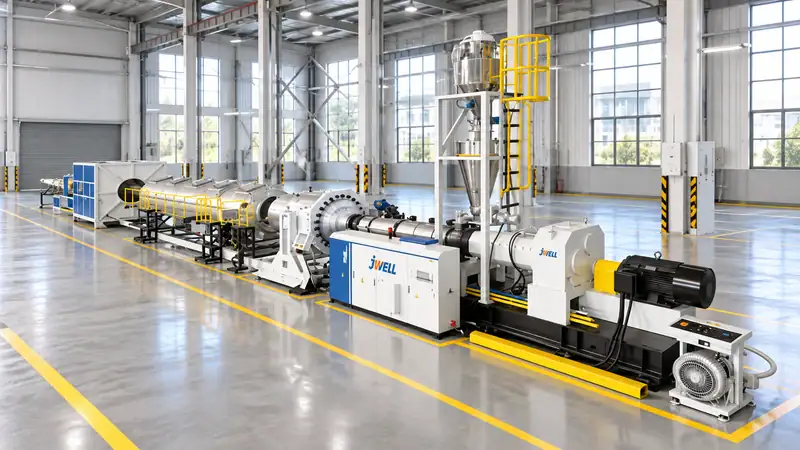
Espasyo: kwentahin ang operating footprint, hindi lamang haba ng makina
Maaaring makasakop lamang ng makitid na parihaba ang linya ng extrusion, ngunit kailangan ng ligtas na pabrika ang espasyo sa paligid nito. Isama ang extruder at die, kagamitan sa calibration o pagpapalamig, haul-off, cutter o winder, control cabinet, daanan ng operator, mga sona para mahugot ang piyesa sa maintenance, at labasan ng produkto. Pagkatapos, idagdag ang lugar para sa materyal, imbakan ng tapos na produkto, inspeksiyon ng kalidad, pag-iimpake, mga utility, at pasilyo ng forklift.
| Aytem sa pagpaplano | Klaseng 300 kg/h | Klaseng 500 kg/h | Klaseng 1,000 kg/h |
| Sona ng linya ng proseso | 120–200 m² | 180–300 m² | 280–500 m² |
| Allowance para sa mga utility at maintenance | 40–80 m² | 60–120 m² | 100–180 m² |
| Allowance para sa materyal, pag-iimpake, at pasilyo | 140–220 m² | 210–330 m² | 320–520 m² |
| Praktikal na panimulang kabuuang allowance | 300–500 m² | 450–750 m² | 700–1,200 m² |
Nangangailangan ng tuwid na daanan at sapat na luwag sa haul-off at dulo ng pagputol ang mahahabang linya ng tubo. Kailangan ng espasyo para sa pagsasalansan, pag-trim sa gilid, o pagrolyo ng mga linya ng sheet at profile. Nangangailangan naman ng lugar para sa silo, pagsesako, at pangongolekta ng alikabok ang mga linya ng pelletizing. Humingi sa supplier ng drawing ng pangkalahatang ayos na may sukat kapwa sa sistemang metriko at ayon sa lokal na tuntunin sa fire exit.
Taas ng gusali, kapasidad ng sahig, at paggalaw
Suriin ang malayang taas bago aprubahan ang gusali. Maaaring mas matangkad kaysa mismong extruder ang hopper loader, silo, bag filter, lifting beam, at ducting sa itaas. Maglaan ng ruta para maiahon ang mga turnilyo, barrel, die, chiller, at gearbox. Dapat isaalang-alang ng karga sa sahig ang frame ng makina, punong hopper, tangke ng tubig, silo, at forklift; huwag umasa sa pangkalahatang label na “industrial floor.”
Ihiwalay ang galaw ng tao at forklift. Ilayo ang pagtanggap ng resin sa imbakan ng malinis na tapos na produkto at maglaan ng quarantine area para sa materyal na naghihintay ng pag-apruba sa kalidad. Makaiiwas sa malaking pagkalugi sa hinaharap ang kaunting planadong bakanteng espasyo kapag nagdagdag ng feeder, mas malaking chiller, o bagong packing machine.
Kuryente: pag-ibahin ang nakakabit na load at aktuwal na konsumo
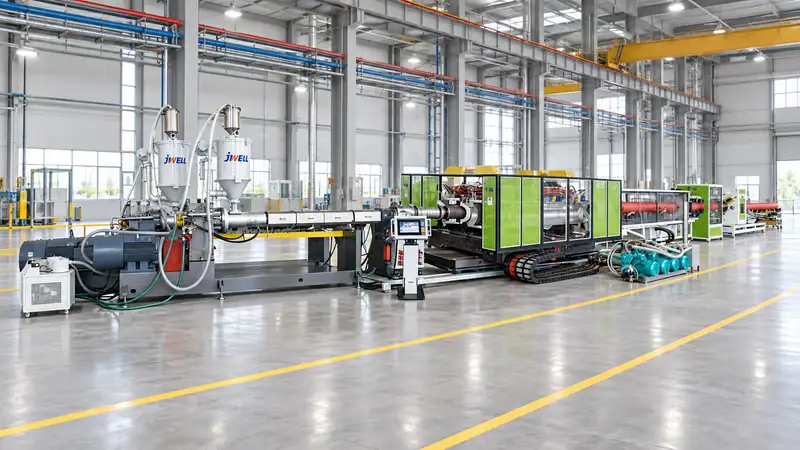
Kabuuan ng mga motor, heater, pump, fan, chiller, dryer, conveyor, at control ang installed o connected load ng supplier. Mas mababa rito ang aktuwal na demand ng pabrika at nagbabago ito ayon sa produkto at duty cycle. Dapat kasama sa pag-aaral ng utility ang:
- rating ng motor ng extruder at efficiency ng drive;
- mga heater zone ng barrel, die, at adapter;
- mga vacuum pump, cooling pump, at chiller;
- mga motor ng haul-off, cutter, winder, o pelletizer;
- mga dryer, material loader, at pangongolekta ng alikabok;
- ilaw, HVAC, laboratoryo, at compressed air;
- panimulang kuryente, power factor, at reserbang kapasidad ng transformer.
Para sa paunang pagbabadyet, maaaring mangailangan ng makina ng extrusion na klaseng 300 kg/h ng connected load na 150–250 kW; maaaring mangailangan ang linyang klaseng 500 kg/h ng 250–450 kW; at ang klaseng 1,000 kg/h ng 450–750 kW. Mas mainam ipahayag ang tiyak na paggamit ng enerhiya bilang kWh bawat maibebentang kilo. Nag-iiba ito ayon sa resin, output, temperatura, disenyo ng turnilyo, pangangailangan sa pagpapalamig, at utilization. Hingin kapwa ang pinakamataas na connected load at inaasahang operating load sa target na bilis ng produkto.
Huwag itugma nang eksakto sa nameplate ang laki ng transformer. Makipag-ugnayan sa electrical engineer tungkol sa demand factor, ekstrang kapasidad, harmonics, emergency shutdown, at mga lokal na kinakailangan ng utility. Maaaring mapanatiling ligtas ng generator o backup system ang control at pagpapalamig, ngunit maaaring hindi ito sapat para patakbuhin ang buong heating at drive load.
Tubig, compressed air, at drainage
Madalas mangailangan ng tuluy-tuloy na pampalamig na tubig ang mga linya ng tubo, profile, at sheet. Isama ang mga kinakailangan sa chiller, pump, tangke, filtration, pagtatapon ng init, at water treatment. Nababawasan ng closed-loop na tubig ang konsumo ngunit kailangan pa rin ng dagdag na tubig at pana-panahong paglilinis. Maglaan ng floor drain at panangga sa tagas nang hindi dinadala ang maruming tubig-proseso sa malinis na sistemang pang-ulan.
Ginagamit ang compressed air para sa mga valve, cutter, actuator, at paglilinis. Tukuyin ang presyon, daloy, dew point, at kinakailangang kawalan ng langis sa halip na basta maglagay ng compressor na may malaking horsepower. Makapagpapatatag ng presyon kapag sabay-sabay ang siklo ng ilang makina ang receiver at ring main.
Paggawa: bilangin ang mga tungkulin, hindi lamang ang operator
Nakadepende sa automation, pagiging komplikado ng produkto, at dami ng shift ang direktang staffing. Praktikal na panimulang saklaw sa bawat shift ang:
| Laki ng linya | Direktang pangkat sa operasyon bawat shift | Karaniwang mga tungkulin |
| Klaseng 300 kg/h | 2–4 | Operator ng linya, operator ng materyal/pag-iimpake, katuwang na pinaghahatian |
| Klaseng 500 kg/h | 3–5 | Lead operator, operator ng downstream, operator ng materyal/pag-iimpake, katuwang na pinaghahatian |
| Klaseng 1,000 kg/h | 5–8 | Operator ng extruder, mga operator sa downstream, pangkat ng materyal, suporta sa pag-iimpake at kalidad |
Hindi kasama sa mga bilang na ito ang maintenance, engineering, pamamahala ng bodega, at mga superbisor na pinaghahatian ng mga shift. Maaaring mangailangan ng mas kaunting tao sa matatag na operasyon ang lubos na awtomatikong linya, ngunit kailangan pa rin ng sinanay na coverage para sa startup, pagpapalit ng grado, pagpapalit ng screen, mga alarm, at pagsusuri ng kalidad.
Layout para sa ligtas at matatag na produksyon
Ilagay ang control cabinet kung saan makikita ng operator ang mahahalagang sona nang hindi nakatayo sa daanan ng trapiko. Takpan at protektahan ang maiinit na bahagi at tiyaking may access para sa lockout/tagout. Tiyaking maiseserbisyuhan ang screen changer, kutsilyo, die, filter, at vacuum pump nang hindi binabaklas ang ibang kagamitang walang kaugnayan. Maglaan ng sampling point para sa pagsusuri ng dimensiyon at kalidad ng tunaw malapit sa linya, hindi lamang sa malayong laboratoryo.
Dapat iisa ang direksiyon ng daloy ng materyal: pagtanggap, quarantine, pagpapatuyo o paghahalo, pagpapakain, extrusion, downstream forming, inspeksiyon, pag-iimpake, at pagpapalabas ng tapos na produkto. Nagpapataas ng panganib ng pagkakahalo at forklift ang trapikong nagkakasalubong. Markahan ang mga utility, emergency stop, kagamitang pamatay-sunog, at lugar ng kemikal bago ang commissioning.
Simpleng checklist bago mag-order
Bago pumirma ng purchase order, gumawa ng isang-pahinang buod ng utility at layout na naglalaman ng mga dimensiyon ng produkto, resin grade, pinakamataas at karaniwang output, oras ng trabaho, sukat ng gusali, kapasidad ng transformer, temperatura ng pampalamig na tubig, datos ng compressed air, plano sa staffing, at mga palagay sa pagpapalawak. Ipadala ito sa supplier ng kagamitan at lokal na engineering contractor.
Naglalaan ng puwang para sa maintenance at mga pagbabago sa hinaharap ang pinakamainam na plano ng pabrika. Mas magastos ang linyang kasya lamang sa papel ngunit walang daan para alisin ang turnilyo, walang lugar para sa resin, at walang reserbang kapasidad ng transformer kaysa sa dagdag na metro kuwadrado na inilaan sa simula.
Bago tapusin ang kontrata sa gusali o order ng transformer, humingi sa Jwell Anhui ng layout na may sukat at iskedyul ng utility na iniangkop sa eksaktong produkto, output, at antas ng automation.
Planuhin ang pabrika ng extrusion kasama ang Jwell
Bago pumirma ng kontrata sa pag-upa o mag-order ng transformer, ipadala sa Jwell Anhuiang mga dimensiyon ng produkto, target na throughput, resin grade, at drawing ng gusali ninyo. Makapaghahanda ang aming mga inhinyero ng layout ng linya, iskedyul ng utility, at rekomendasyon sa staffing para sa partikular ninyong proyekto ng linya ng extrusion ng tubo.
Mga Madalas Itanong
Kasama ba sa mga bilang ng espasyo ang bodega?
May katamtamang allowance ang mga ito para sa materyal, pag-iimpake, at pasilyo, ngunit hindi para sa malaking bodega ng tapos na produkto o mataas na imbakan ng hilaw na materyal.
Paano ko mababawasan ang demand sa kuryente?
Pagbutihin ang utilization, gumamit ng mahusay na drive at heater, bawiin ang init kung praktikal, kontrolin ang pampalamig na tubig, at iwasang patakbuhin sa mababang load ang sobrang laking kagamitan.
Kaya bang patakbuhin ng isang operator ang buong linya?
Minsan sa matatag na operasyon, ngunit dapat may sapat na tauhan para sa startup, pagsusuri ng kalidad, paghawak ng materyal, pagpapalit, at mga emerhensiya.
Anong impormasyon ang dapat kong hingin sa supplier?
Humingi ng drawing ng pangkalahatang ayos, connected load, inaasahang kWh/kg, pangangailangan sa tubig at hangin, datos ng ingay, luwag para sa maintenance, at rekomendasyon sa staffing batay sa halo ng produkto.





