
Для попереднього планування орієнтуйтеся приблизно на 300–500 м² для невеликої комерційної екструзійної лінії, 450–750 м² для лінії класу 500 кг/год і 700–1,200 м² для лінії класу 1,000 кг/год з урахуванням зберігання сировини й готової продукції, комунікацій та проходів. Встановлена електрична потужність зазвичай перебуває в широких діапазонах 150–250 кВт, 250–450 кВт і 450–750 кВт відповідно; кількість безпосередньо задіяних працівників часто становить приблизно 2–4, 3–5 і 5–8 осіб на зміну.
Це діапазони для складання бюджету, а не гарантії; остаточні вимоги залежать від виробу, смоли, обладнання наступних етапів, автоматизації та місцевих будівельних норм.
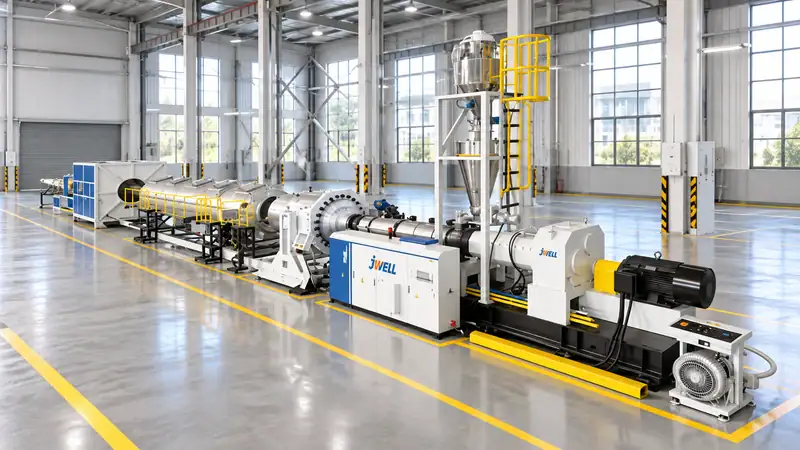
Площа: розраховуйте робочу зону, а не лише довжину машини
Екструзійна лінія може займати лише вузький прямокутник, але безпечному заводу потрібне місце навколо неї. Врахуйте екструдер і екструзійну головку, калібрувальне або охолоджувальне обладнання, тяговий пристрій, різак або намотувач, шафи керування, доступ оператора, зони для демонтажу під час обслуговування та відведення продукції. Додайте площу для сировини, готової продукції, контролю якості, пакування, комунікацій і проходів для навантажувачів.
| Пункт планування | Клас 300 кг/год | Клас 500 кг/год | Клас 1,000 кг/год |
| Зона технологічної лінії | 120–200 m² | 180–300 m² | 280–500 m² |
| Резерв площі для комунікацій і технічного обслуговування | 40–80 m² | 60–120 m² | 100–180 m² |
| Резерв для матеріалів, пакування та проходів | 140–220 m² | 210–330 m² | 320–520 m² |
| Рекомендований початковий резерв загальної площі | 300–500 m² | 450–750 m² | 700–1,200 m² |
Для довгих трубних ліній потрібен прямий маршрут і достатній просвіт біля тягового пристрою та різака. Лініям для листів і профілів потрібне місце для штабелювання, обрізання країв або намотування. Для ліній гранулювання потрібен простір під силоси, пакувальне обладнання та системи пиловловлювання. Попросіть постачальника надати розмірне креслення загального компонування з урахуванням метричної системи та місцевих вимог до евакуаційних проходів.
Висота будівлі, навантаження на підлогу та переміщення
Перш ніж затверджувати будівлю, перевірте її чисту висоту. Завантажувачі бункерів, силоси, рукавні фільтри, підйомні балки й повітроводи під стелею можуть бути вищими за сам екструдер. Передбачте маршрут для переміщення шнеків, циліндрів, екструзійних головок, чилерів і редукторів. Навантаження на підлогу має враховувати раму машини, повні бункери, водяні резервуари, силоси й навантажувачі; не покладайтеся на загальне позначення «промислова підлога».
Розділіть рух пішоходів і навантажувачів. Зону приймання смоли розташуйте окремо від чистого складу готової продукції та зарезервуйте місце для карантинного зберігання матеріалу до дозволу відділу якості. Невеликий заздалегідь передбачений вільний простір допоможе уникнути значних втрат, коли згодом додадуть ще один дозатор, більший чилер або нову пакувальну машину.
Електроживлення: відрізняйте підключену потужність від фактичного споживання
Встановлена, або підключена, потужність, вказана постачальником, дорівнює сумі потужностей двигунів, нагрівачів, насосів, вентиляторів, чилерів, сушарок, конвеєрів і систем керування. Фактичне навантаження заводу нижче й змінюється залежно від виробу та робочого циклу. Під час аналізу комунікацій врахуйте:
- номінальну потужність двигуна екструдера й ефективність приводу;
- зони нагрівання циліндра, екструзійної головки та перехідника;
- вакуумні й охолоджувальні насоси та чилери;
- двигуни тягового пристрою, різака, намотувача або гранулятора;
- сушарки, завантажувачі матеріалу та системи пиловловлювання;
- освітлення, HVAC, лабораторію та стиснене повітря;
- пусковий струм, коефіцієнт потужності та резерв трансформатора.
Для попереднього планування екструзійна машина класу 300 кг/год може потребувати підключеної потужності 150–250 кВт; лінія класу 500 кг/год — 250–450 кВт; а лінія класу 1,000 кг/год — 450–750 кВт. Питоме енергоспоживання краще виражати у кВт·год на кілограм придатної до продажу продукції. Воно змінюється залежно від смоли, продуктивності, температури, конструкції шнека, потреби в охолодженні та коефіцієнта використання. Запросіть дані як про максимальну підключену потужність, так і про очікуване робоче навантаження за цільового темпу виробництва.
Не розраховуйте трансформатор точно за номінальною потужністю обладнання. Узгодьте з електротехнічним інженером коефіцієнт попиту, запас потужності, гармоніки, аварійне вимкнення та місцеві вимоги енергопостачальника. Генератор або резервна система можуть підтримувати безпечну роботу систем керування й охолодження, але їхньої потужності може бути недостатньо для одночасної роботи всіх нагрівачів і приводів.
Вода, стиснене повітря та дренаж
Трубним, профільним і листовим лініям часто потрібна безперервна циркуляція охолоджувальної води. Врахуйте вимоги до чилера, насоса, резервуара, відведення тепла, фільтрації та водопідготовки. Замкнутий водяний контур зменшує споживання, але все одно потребує підживлення та періодичного очищення. Облаштуйте підлогові стоки й локалізацію розливів, не спрямовуючи брудну технологічну воду до чистої зливової системи.
Стиснене повітря використовують для клапанів, різаків, приводів і очищення. Замість того, щоб орієнтуватися лише на велику потужність компресора в кінських силах, визначте вимоги до тиску, витрати, точки роси й відсутності оливи. Ресивер і кільцева магістраль допоможуть стабілізувати тиск, коли кілька машин одночасно вмикаються та вимикаються.
Персонал: рахуйте функції, а не лише операторів
Кількість безпосередньо задіяних працівників залежить від автоматизації, складності виробу та числа змін. Орієнтовний початковий діапазон на зміну:
| Розмір лінії | Безпосередньо задіяна команда на зміну | Типові функції |
| Клас 300 кг/год | 2–4 | Оператор лінії, оператор матеріалів/пакування, помічник зі спільними обов’язками |
| Клас 500 кг/год | 3–5 | Старший оператор, оператор наступних вузлів, оператор матеріалів/пакування, помічник зі спільними обов’язками |
| Клас 1,000 кг/год | 5–8 | Оператор екструдера, оператори наступних вузлів, команда матеріального забезпечення, підтримка пакування та контролю якості |
Ці показники не враховують технічне обслуговування, інженерну підтримку, керування складом і роботу керівників, спільних для кількох змін. Високоавтоматизована лінія може потребувати менше працівників у стабільному режимі, але для запуску, зміни марки, заміни сітки, реагування на аварійні сигнали та контролю якості все одно потрібен навчений персонал.
Планування безпечного та стабільного виробництва
Розмістіть шафу керування так, щоб оператор бачив критичні зони, не стоячи в проїзді. Захистіть гарячі поверхні та забезпечте доступ для блокування обладнання. Передбачте обслуговування пристроїв зміни сіток, ножів, екструзійних головок, фільтрів і вакуумних насосів без демонтажу сторонніх вузлів. Точку відбору зразків для перевірки розмірів і якості розплаву розташуйте біля лінії, а не лише у віддаленій лабораторії.
Потік матеріалу має бути одностороннім: приймання, карантин, сушіння або змішування, подача, екструзія, формування на наступних етапах, перевірка, пакування та випуск готової продукції. Перехресний рух збільшує ризик плутанини й аварій із навантажувачами. До введення в експлуатацію позначте комунікації, аварійні вимикачі, протипожежне обладнання та зони хімікатів.
Простий контрольний перелік перед замовленням
Перш ніж підписувати замовлення на обладнання, підготуйте односторінкову довідку щодо комунікацій і планування із зазначенням розмірів виробу, марок смоли, максимальної та звичайної продуктивності, робочого часу, розмірів будівлі, потужності трансформатора, температури охолоджувальної води, характеристик стисненого повітря, плану персоналу та припущень щодо розширення. Надішліть її постачальнику обладнання та місцевому інженерному підряднику.
Найкращий план заводу передбачає місце для обслуговування та майбутніх змін. Лінія, яка вміщується на папері, але не має доступу для демонтажу шнека, місця для смоли й резерву трансформаторної потужності, коштуватиме дорожче за додаткові квадратні метри, заплановані від початку.
Перш ніж остаточно укладати договір оренди будівлі або замовляти трансформатор, попросіть Jwell Anhui підготувати розмірне компонування та графік комунікацій для вашого конкретного виробу, продуктивності й рівня автоматизації.
Сплануйте екструзійний завод разом із Jwell
Перш ніж підписувати договір оренди або замовляти трансформатор, надішліть розміри виробу, цільову продуктивність, марки смоли та креслення будівлі до Jwell Anhui. Наші інженери підготують план лінії, графік комунікацій і рекомендації щодо персоналу для вашого конкретного проєкту лінії екструзії труб.
Поширені запитання
Чи враховують наведені показники площу складів?
Вони містять невеликий резерв для матеріалів, пакування та проходів, але не включають великий склад готової продукції або висотний склад сировини.
Як можна знизити потребу в електроенергії?
Підвищуйте коефіцієнт використання обладнання, застосовуйте ефективні приводи й нагрівачі, за можливості повертайте тепло, контролюйте охолоджувальну воду та не запускайте надмірно велике обладнання з низьким навантаженням.
Чи може один оператор обслуговувати всю лінію?
Іноді — у стабільному режимі, але безпечна робота потребує персоналу для запуску, контролю якості, переміщення матеріалів, переналагодження та аварійних ситуацій.
Яку інформацію слід запросити у постачальника?
Запросіть креслення загального компонування, дані про підключену потужність, очікуване споживання у кВт·год/кг, вимоги до води й повітря, рівень шуму, відстані для обслуговування та рекомендації щодо персоналу з урахуванням вашого асортименту продукції.





