
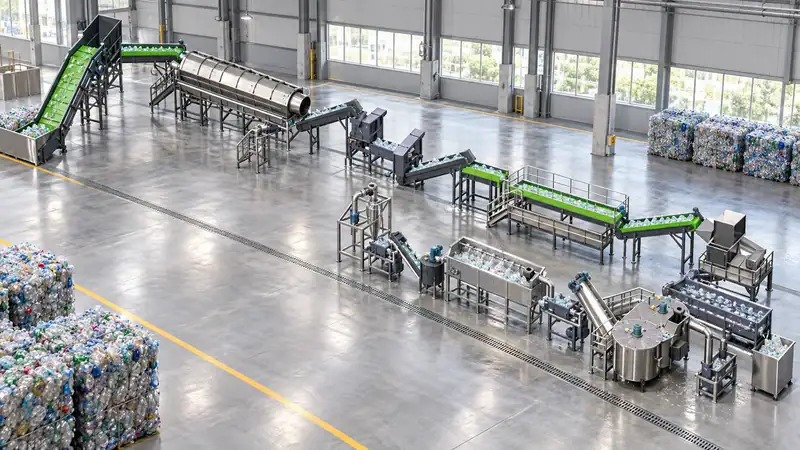
PET şişe yıkama ve peletleme hattı balya hâlindeki tüketici sonrası şişeleri kararlı bir geri dönüştürülmüş PET hammaddesine dönüştürür. Komple proses sırası şöyledir: balya açma, ön ayıklama, etiket ve kapak ayırma, boyut küçültme, sıcak ve soğuk yıkama, sürtünmeli temizleme, durulama, mekanik kurutma, ısıl kurutma, ekstrüzyon, eriyik filtrasyonu, şerit veya su halkalı peletleme ve nihai kalite kontrolü.
Temiz kırıklar bazı uygulamalar için uygundur; peletleme daha tutarlı taşıma ve harmanlama için kontrollü bir eriyik işleme aşaması ekler.
1. Balya açma ve ön ayıklama
Proses, sıkıştırılmış şişe balyalarıyla başlar. Balya açıcı malzemeyi gevşetir; çalışanlar ve otomatik ayırıcılar öğütücüye ulaşmadan kirleticileri çıkarabilir. En yüksek değerli ayırma kararları erken aşamada alınır: şeffaf PET, açık mavi PET, renkli PET, PVC şişeler, metaller, kâğıt, taşlar ve organik kalıntılar ürün spesifikasyonunun gerektirdiği ölçüde ayrılmalıdır.
PVC özellikle önemlidir; az miktarı bile PET’in rengini bozabilir veya ısıtma sırasında bozunabilir. Metal algılama ve manyetik ayırma bıçakları, elekleri ve ekstrüderi korur. Proje spesifikasyonunda beklenen balya bileşimi, nem, PET dışı oran ve renk karışımı belirtilmelidir; ekipman performansı gelen beslemeye bağlıdır.
2. Etiket, kapak ve yabancı madde ayırma
Komple şişe hatlarında genellikle elle ayıklama, hava sınıflandırması, etiket çıkarma, manyetik ayırma ve optik ayıklama birlikte kullanılır. Poliolefin kapaklar ve halkalar değerli yan ürünlerdir; ancak PET olarak değerlendirilmemelidir. Hava ayırıcılar hafif etiket ve filmleri çıkarabilir; optik ayıklayıcılar daha yüksek kapasitede renk veya polimer farklılıklarını belirleyebilir.
Amaç her etiketi tek bir makineyle çıkarmak değildir. Her sonraki makinenin daha tutarlı besleme almasını sağlayan aşamalı bir ayırma sistemi kurmaktır. Bu yaklaşım bıçak aşınmasını, yıkama kimyasalı ihtiyacını ve spesifikasyon dışı kırık miktarını azaltır.
3. Kırma ve boyut küçültme
Islak veya kuru granülatör şişeleri kırıklara dönüştürür. Islak granülasyon tozu azaltabilir ve temizleme sürecini başlatabilir; kuru granülasyon ise su yönetimini kolaylaştırabilir. Bıçak geometrisi, elek boyutu ve rotor hızı kırık boyutlarını ve ince parçacık oluşumunu etkiler. Aşırı ince parçacıklar kurutma yükünü artırır ve atık suyla kaybolabilir; fazla büyük parçalar yıkama verimini düşürür.
Granülatörden önce metal dedektörü kurun ve bıçak değişimi için erişilebilir bir alan planlayın. Kötü kesim kalitesi yığın yoğunluğunda kararsızlık ve daha fazla toz olarak hızla ortaya çıkabileceğinden bıçak boşluğu, rotor balansı ve elek durumu önleyici bakıma dâhil edilmelidir.
4. Sıcak yıkama ve yoğun temizleme
Soğuk sürtünmeli yıkama gevşek kiri ve içecek kalıntılarını çıkarır. Sıcak yıkama, yapıştırıcıları, yağları ve organik kalıntıları gevşetmek için kontrollü sıcaklık, deterjan veya alkali kimya kullanır. Kesin reçete şişenin yaşına, etiket yapıştırıcısına, kirlenmeye ve gereken iç viskozite ya da renk kalitesine bağlıdır.
Bekleme süresi, sıcaklık, kimyasal konsantrasyon ve mekanik sürtünme birlikte kontrol edilmelidir. Daha fazla ısı otomatik olarak daha iyi sonuç vermez: nem ve bekleme süresi iyi yönetilmezse sert koşullar PET hidrolizini artırabilir. Bu nedenle modern bir hatta sıcaklık kontrolü, filtrasyon, su sirkülasyonu ve tanımlı atık su arıtma stratejisi bulunur.
5. Durulama, susuzlaştırma ve kurutma
Yıkamadan sonra kırıklar, kalan kimyasalları ve kiri gidermek için durulama tanklarından ve sürtünmeli yıkayıcılardan geçer. Mekanik susuzlaştırma serbest suyu alır; ısıl kurutma ise yüzey nemini sonraki aşamanın istediği seviyeye indirir.
Nem kritik bir kalite değişkenidir. Islak PET ekstrüdere girerse hidroliz molekül ağırlığını ve iç viskoziteyi düşürebilir. Yalnızca kurutucu ayarlarına güvenmek yerine kurutma sonrası nemi ölçün. Nemi parti bazında kaydedin ve nihai pelet kalitesiyle ilişkilendirin. Kurutma ve ekstrüzyon sisteminden ısı geri kazanımı işletme maliyetini azaltabilir; ancak hava dengesi ve toz kontrolü korunmalıdır.
6. Kırık kalitesi kontrolü
Peletlemeden önce kırık saflığını, rengini, nemini, yığın yoğunluğunu, PVC ve poliolefin taşınmasını, metal içeriğini ve iç viskoziteyi inceleyin. Temel laboratuvar planında nem testi, kül veya kirlenme kontrolleri, renk ölçümü ve IV testi bulunabilir. Uygun sınırlar nihai kullanıma göre değişir: elyaf, çemberleme, levha, termoform veya gıda teması farklı gereksinimlere sahiptir.
Malzemenin rPET olarak adlandırılması tek başına gıda teması veya şişeden şişeye uygunluk iddiasını haklı çıkarmaz. Bu iddialar hedef pazar için uygun dekontaminasyon prosesi, izlenebilirlik, testler ve düzenleyici onaylar gerektirir.
7. Ekstrüzyon, eriyik filtrasyonu ve peletleme
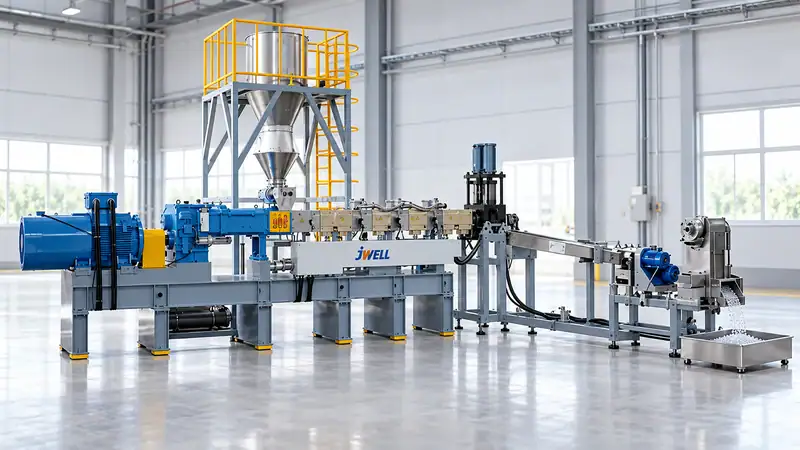
Peletleme kontrollü bir besleme sistemiyle başlar. PET ile uyumlu bir ekstrüder kurutulmuş kırıkları ve onaylı katkı ya da harman bileşenlerini eritir. Vakumla gaz giderme nemin ve uçucu kirleticilerin uzaklaştırılmasına yardımcı olur. Sürekli elek değiştirici katı parçacıkları filtreler; filtrasyon alanı, elek derecesi ve değiştirme yöntemi basınç kararlılığını ve polimer kaybını etkiler.
Eriyik daha sonra kapasiteye, pelet spesifikasyonuna ve otomasyon hedeflerine bağlı olarak şerit, su halkalı veya su altı teknolojisiyle peletlenir. Peletler soğutulur, kurutulur, ince parçacıklara karşı elenir ve temiz, etiketli torba ya da silolara doldurulur. Peletleyici ekstrüderin kararlı çıkışına uygun olmalıdır; uyumsuzluk dalgalanmaya, ıslak peletlere veya aşırı ince parçacıklara yol açar.
8. Projenin içermesi gereken yardımcı tesisler
Komple bir PET şişe yıkama ve peletleme hattı, broşürde listelenen makinelerden daha fazlasına ihtiyaç duyar. Elektrik gücü, proses suyu, sıcak su üretimi, basınçlı hava, atık su arıtımı, toz toplama, havalandırma, drenaj, reçine depolama ve laboratuvar ekipmanı için bütçe ayırın.
Yukarı akıştaki ayıklama ve aşağı akıştaki granülasyon süreçlerini tanımlarken daha geniş plastik geri dönüşüm makinesi ürün yelpazesini gözden geçirin. Su dengesi özellikle önemlidir. Yıkama bölümünü kesinleştirmeden önce taze su ihtiyacını, devir daim oranını, çamur giderimini ve deşarj limitlerini belirleyin.
Yerleşim, kirli balyaların elleçlenmesini temiz kırık ve pelet alanlarından ayrı tutmalıdır. Forklift güzergâhları, bakım boşlukları, güvenli kimyasal depolama, gürültü kontrolü ve elek, bıçak, filtre ve kurutuculara erişim sağlayın. Temiz ürün bölgesinin kendine ait temizlik ve paketleme kuralları olmalıdır.
9. Tedarikçi nasıl değerlendirilir?
Temsili balyalar veya ayrıntılı hammadde spesifikasyonu gönderin ve test raporu isteyin. Yalnızca nominal ton/saat kapasitesini değil; geri kazanılan PET verimini, kırık nemini, rengi, PVC giderimini, su ve enerji tüketimini, pelet IV değerini ve toplam atığı karşılaştırın. Kabul testi besleme kalitesini, çalışma koşullarını, ürün sınırlarını ve verimi hesaplama yöntemini tanımlamalıdır.
En güvenilir projeler yıkama ve peletlemeyi tek bir proses olarak ele alır. Yıkama bölümü tutarsız nem veya kirlenme üretirse ekstrüder bunu sonsuza kadar telafi edemez. Buna karşılık iyi tasarlanmış bir ekstrüder ve filtrasyon sistemi, kontrolsüz PVC veya aşırı ince parçacık içeren bir besleme akışını düzeltemez.
Jwell Anhui; balya kalitesinden hedef kırık veya pelet özelliklerine, su ve güç gereksinimlerinden yerleşim ve devreye almaya kadar hat konfigürasyonunun belirlenmesine yardımcı olabilir. Temsili PET hammaddesine dayalı bir proses akış şeması ve test planı isteyin.
PET geri dönüşüm hattı teklifi isteyin
Şişe balyalarınızın bileşimini, hedef kapasiteyi, kırık veya pelet spesifikasyonunu ve yerel su arıtma gereksinimlerini şu kanaldan paylaşın: Jwell iletişim sayfası. Jwell, PET şişe yıkama hattını gerçek hammaddenize ve nihai ürününüze göre yapılandırabilir.
SSS
Peletleme her zaman gerekli midir?
Hayır. Temiz ve kuru kırıklar bazı uygulamalarda doğrudan satılabilir veya kullanılabilir. Peletleme, sonraki proses tekdüze ve eriyik işlenmiş hammaddeden fayda sağlıyorsa besleme, harmanlama, depolama ve tutarlılığı iyileştirir.
PET yıkama hattındaki en büyük risk nedir?
Balyaların değişken kalitesi. Hat idealize edilmiş bir numuneye değil, gerçek kirlenme, renk karışımı ve neme göre tasarlanmalıdır.
PET iç viskozitesini nasıl korurum?
Ekstrüzyon öncesinde nemi kontrol edin, gereksiz bekleme süresi ve ısıdan kaçının, işlem öncesi ve sonrasında IV’yi doğrulayın.
Kapaklar ve etiketler de geri dönüştürülebilir mi?
Evet; ancak poliolefin veya karışık hafif fraksiyonlar olarak ayrılmalı ve PET’e karıştırılmak yerine ayrı ürünler olarak işlenmelidir.





