
Незапланированный простой из-за засорения фильеры или износа шнека может остановить экструзионную линию и увеличить расходы. В этом кратком руководстве приведены практические ежедневные проверки, этапы разборки & очистки фильеры, советы по продувке и подготовке к зимнему простою, которые помогут обеспечить бесперебойное производство пленки, листов, профилей и труб.
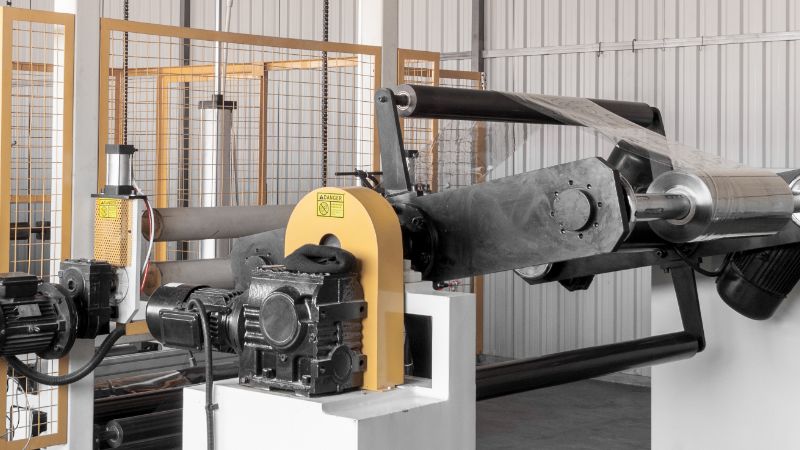
Ключевые узлы экструзии, требующие обслуживания
Система подачи (бункер, загрузочная горловина, транспортировка материала) должна содержаться в чистоте: загрязнение на этом этапе нарушит все последующие процессы.
Шнек и цилиндр расплавляют, смешивают и перекачивают полимер. Износ вызывает нестабильную температуру расплава, снижение производительности и дефекты качества.
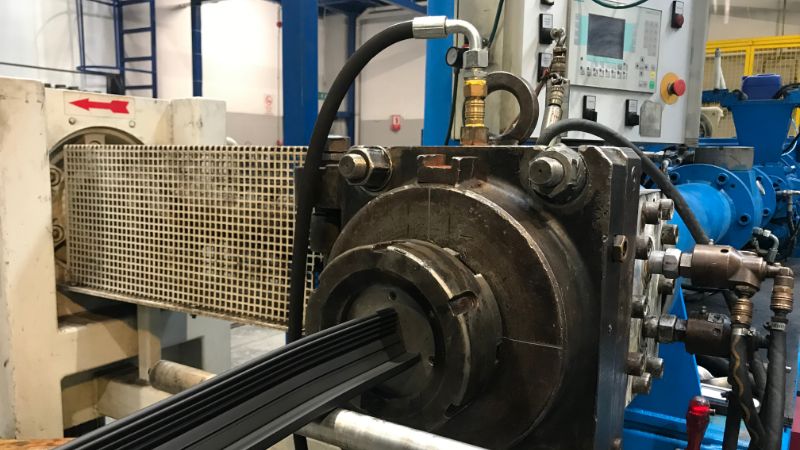
Фильера придает форму изделию. Накопление материала на поверхностях каналов вызывает полосы, включения геля и дефекты поверхности, требующие периодической глубокой очистки.
Система контроля температуры (нагревательные ленты, термопары, системы охлаждения) предотвращает разрушение материала, изменение цвета и проблемы с размерами.
Приводные системы (редукторы, двигатели, муфты, подшипники) часто остаются без внимания до отказа — обычно в самый неподходящий момент.
Ежедневные проверки в начале смены: выявление проблем на раннем этапе
Краткий обход оборудования в начале смены помогает предотвратить серьезные проблемы.
Контрольный список визуального осмотра:
- Проверьте бункер на загрязнения, влагу и образование сводов материала
- Проверьте загрузочную горловину и уплотнения цилиндра на утечки материала
- Осмотрите кромки фильеры на наличие отложений или повреждений
- Проверьте редуктор и гидравлические системы на утечки масла или смазки
- Убедитесь в наличии потока охлаждающей воды (на выходах охлаждающих валков должен быть виден поток)
Прислушивайтесь к машине. Операторы, хорошо знающие оборудование, замечают посторонние звуки: скрежет редуктора, кавитацию в насосе или дребезжание шнека. Необычные звуки требуют немедленной проверки.
Контролируйте показания приборов:
- Убедитесь, что температура во всех зонах соответствует заданным значениям
- Проверьте ток двигателя и сравните с обычным уровнем (повышенный ток может указывать на износ шнека или проблемы с материалом)
- Убедитесь в стабильности скорости линии
- Проверьте наличие сигналов тревоги и кодов ошибок на панели управления
Если вы обнаружили отклонения температуры, высокую нагрузку на двигатель или разрушение материала, немедленно примите меры. Не ждите окончания смены: при экструзии небольшие проблемы быстро усугубляются.
График профилактического обслуживания
| Еженедельные задачи (40+ часов работы) |
|
| Ежемесячные задачи |
|
| Ежегодные задачи или обслуживание через 4,000-5,000 часов |
|
Обслуживание фильеры: полный процесс разборки & очистки
Экструзионная фильера — последний узел, с которым соприкасается расплав перед формированием изделия, поэтому ее состояние напрямую влияет на качество поверхности. Со временем в каналах и на кромках фильеры накапливаются полимерные отложения, разрушенный материал и загрязнения. Результат? Полосы, включения геля, линии от фильеры и несоответствие продукции спецификации.
Когда следует очищать фильеру
Обращайте внимание на следующие признаки снижения качества:
- Видимые полосы или линии на пленке, листе или профиле
- Шероховатая поверхность (текстура «апельсиновой корки»)
- Вкрапления геля или углеродные загрязнения
- Неравномерная толщина стенок или ширина
Даже если дефекты пока незаметны, планируйте глубокую очистку каждые 3,000-5,000 часов работы или как минимум один раз в год.
Необходимые инструменты
- Подъемник или кран-балка (фильеры тяжелые)
- Домкратные болты для разделения половин
- Латунные или медные скребки (не используйте стальные: они царапают поверхности каналов)
- Очистительный состав для фильер и медные сетчатые прокладки
- Противозадирный состав
- Динамометрический ключ
- Термостойкие перчатки и защитные накладки
- Инфракрасный термометр
Меры безопасности: Фильеры долго сохраняют остаточное тепло. Даже после выключения нагревателей внутренние металлические поверхности могут оставаться опасно горячими. Перед тем как прикасаться к оборудованию, проверьте температуру поверхности инфракрасным термометром.
Пошаговая процедура очистки фильеры
- Ослабьте болты во время работы на горячем оборудовании (на 1-2 оборота)
- Остановите машину и продуйте до чистого выхода материала; охладите примерно до 150°F (65°C)
- Снимите болты и разделите половины равномерно используя домкратные болты
- Сразу защитите кромки фильеры картоном или защитными колпачками
- Соскоблите отложения и очистите все поверхности каналов латунными скребками, очистителем для фильер и медной сеткой; проверьте наличие царапин и зазубрин
- Очистите уплотнительные поверхности и замените изношенные прокладки и уплотнительные кольца
- Продуйте каналы сжатым воздухом
- Соберите узел с противозадирным составом; соблюдайте последовательность затяжки, выполняя ее поэтапно (30%, 60%, 100%)
- Повторно отрегулируйте зазоры кромок фильеры с помощью щупов
- Запускайте постепенно; выполняйте работу на отходах до стабилизации процесса
Правильная очистка фильеры занимает 3-6 часов и сразу улучшает качество продукции.
Рекомендации по продувке и переналадке
Некачественная продувка приводит к потерям материала, увеличению простоев и загрязнению следующей партии.
Перед продувкой очистите вспомогательное оборудование: очистите бункер пылесосом, протрите загрузочную горловину, продуйте линии подачи материала.
Процесс продувки:
- Снимите сетки из пакета фильтров (если применимо)
- Повышайте температуру цилиндра на 10-20°F, если это рекомендовано составом для продувки
- Подайте состав для продувки через загрузочную горловину; продолжайте работу до чистого выхода материала
- Максимально откройте зазоры фильеры или снимите ограничительные пластины для максимального потока
- Отдельно продуйте фильеру и адаптер при необходимости
- Установите сетки и восстановите заданную температуру, подайте новую смолу; продолжайте работу до получения продукции, соответствующей спецификации
Полезный совет: Установите быстросъемные фитинги на вспомогательное оборудование, чтобы ускорить переналадку.
Контроль температуры и времени пребывания материала
Точный контроль температуры предотвращает разрушение материала. Даже отклонение на 10°F вызывает дефекты.
- Ежегодно калибруйте датчики— со временем показания термопар смещаются
- Проверяйте работу нагревателей , контролируя ток в каждой зоне
- Следите за стабильностью температуры расплава с помощью пирометра или отбора проб расплава
- Согласуйте производительность с конструкцией шнека— слишком низкая скорость увеличивает время пребывания, а слишком высокая приводит к неполному расплавлению
Смазка, редукторы и подшипники
Механическая поломка может остановить производство на несколько дней и привести к расходам в десятки тысяч.
- Соблюдайте график смазки редуктора: меняйте масло каждые 2,000-5,000 часов; проверяйте наличие металлических частиц
- Не смазывайте подшипники чрезмерно— избыток смазки вызывает нагрев и способствует загрязнению
- Прислушивайтесь к постороннему шуму и вибрации— раннее выявление предупреждающих признаков помогает защитить редукторы
- Ежегодно проверяйте соосность муфт с помощью индикатора часового типа или лазерного инструмента
Системы охлаждения и удаление накипи
Охлаждение определяет окончательные размеры и степень кристалличности.
- Удаляйте накипь из контуров охлаждения каждые 6-12 месяцев при использовании жесткой воды
- Перед морозами сливайте воду из трубопроводов; продувайте их сжатым воздухом
- Добавляйте антифриз на основе пропиленгликоля , если не удается полностью слить воду
- Проверяйте качество воды , чтобы правильно подобрать добавки (ингибиторы, биоциды, регуляторы pH)
Обслуживание электрического шкафа
- Ежегодно очищайте шкафы: удаляйте пыль сжатым воздухом и пылесосом (сначала отключите питание)
- Проверяйте затяжку клемм— вибрация ослабляет соединения
- Осматривайте преобразователи частоты, ПЛК и контакторы на наличие признаков перегрева
- Ведите цифровой журнал заданных значений, рецептур и истории аварийных сигналов
Устранение распространенных дефектов экструзии
В завершение приведем краткую памятку для операторов. Если вы столкнулись с перечисленными проблемами, сначала проверьте указанные причины.
Полосы или линии от фильеры на пленке или листе:
- Вероятная причина: отложения на фильере или повреждение кромки
- Немедленное действие: осмотрите кромки фильеры, по возможности очистите ее без остановки линии или запланируйте разборку и очистку
Шероховатая поверхность или текстура «апельсиновой корки»:
- Вероятная причина: слишком низкая температура расплава, неравномерная температура фильеры или влага в смоле
- Немедленное действие: проверьте заданные значения всех зон и влажность материала
Включения геля или черные точки:
- Вероятная причина: разрушение материала в застойных зонах, износ шнека или загрязнение
- Немедленное действие: тщательно продуйте систему; если проблема сохраняется, проверьте шнек и цилиндр на износ или повреждения
Изменение размеров (толщины, ширины):
- Вероятная причина: колебания потока или температуры охлаждающей воды, изменение скорости линии
- Немедленное действие: проверьте поток и температуру воды в охлаждающих валках, убедитесь в стабильности скорости тягового устройства
Разрушение расплава или эффект «акульей кожи»:
- Вероятная причина: слишком высокая скорость сдвига (производительность слишком велика для конструкции фильеры) или слишком низкая температура расплава
- Немедленное действие: снизьте скорость линии или повысьте температуру расплава
Если после этих проверок дефекты не исчезли, обратитесь к инженеру-технологу или поставщику оборудования. Некоторые проблемы, например износ шнека или несоответствие конструкции фильеры, требуют вмешательства инженера.
Ведение записей и обучение операторов
- Ведите журналы технического обслуживания , фиксируя дату, исполнителя, выполненные работы и результаты. Повторяющиеся закономерности выявляют износ и помогают оптимизировать график обслуживания.
- Обучайте операторов очистке фильер, технике продувки, безопасному подъему, блокировке и маркировке оборудования, а также раннему выявлению неисправностей.
Контрольный список для зимнего простоя
- Полностью слейте воду из всех трубопроводов— продуйте их сжатым воздухом, чтобы предотвратить повреждение при замерзании
- Удалите материал из шнека и цилиндра— подавайте состав для продувки до чистого выхода материала
- Покройте открытые металлические поверхности антикоррозионным маслом; накройте оборудование
- Отключите питание и заблокируйте оборудование; промаркируйте все устройства отключения
- Защитите электрический шкаф от конденсата с помощью осушителя или нагревателя
Модернизируйте оборудование для экструзии пластмасс с Jwell
Благодаря специализированной команде R&D и всесторонней технической поддержке Jwell обеспечивает максимальную производительность оборудования, сокращая простои и увеличивая выпуск продукции. Свяжитесь с нами сегодня и ознакомьтесь с нашими решениями, которые помогут подготовить процессы экструзии к будущим задачам.





