
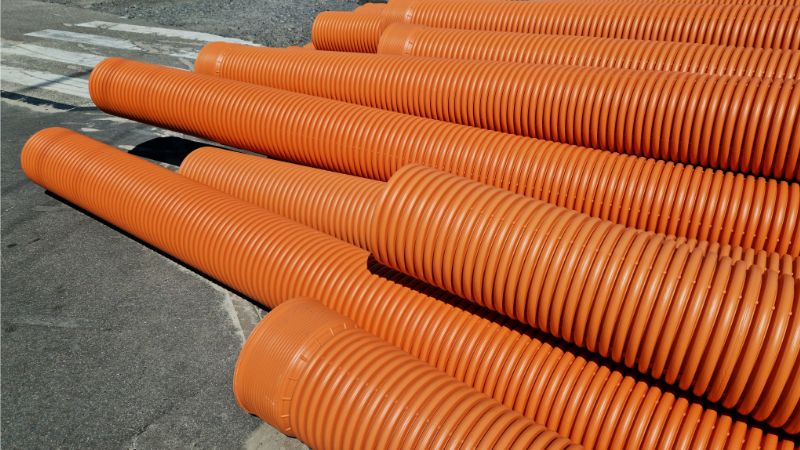
koruge boru ekstrüzyon hattı özel bir üretim sistemidir. Nervürlü dış yüzeye sahip plastik borular üretir. Sonuç, aynı anda hafif, yapısal olarak sağlam ve oldukça esnek bir borudur.
Koruge Boru Ekstrüzyon Hattı Nedir?
Koruge boru ekstrüzyon hattı, sürekli çalışan bir üretim sistemidir. Plastik granülleri koordineli erime, şekillendirme, oluk oluşturma, soğutma ve kesme aşamalarıyla nervürlü borulara dönüştürür. Koruge profil yalnızca görsel değildir. Nervürlü geometri halka rijitliğini önemli ölçüde artırır. Ayrıca gereken ham madde miktarını azaltarak dolu cidarlı alternatiflerden daha iyi performans gösteren boruyu daha düşük üretim maliyetiyle sağlar.
Tek Cidarlı ve Çift Cidarlı Hatlar
Tek cidarlı hatlar hem iç hem dış yüzeyleri oluklu borular üretir. Bu borular hafif ve esnektir; kablo koruma kanalları ve hafif hizmet drenaj uygulamaları için idealdir. Ekipman düzeni daha basittir ve ürün değişimleri nispeten kolaydır.
Çift cidarlı hatlar daha gelişmiş yapılandırmadır. Oluklu dış cidarın pürüzsüz iç cidarla birleştiği borular üreterek yapısal rijitliği düşük sürtünmeli akış performansıyla birleştirir. Bu tasarım, iki katmanı aynı anda ko-ekstrüde edip birleştirmek için iki ekstrüderin birlikte çalışmasını gerektirdiğinden çift cidarlı hatlar daha karmaşıktır ve daha yüksek yatırım maliyetine sahiptir.
Üretimde Kullanılan Malzemeler
Koruge boru ekstrüzyon hatlarında en yaygın işlenen üç malzeme HDPE (Yüksek Yoğunluklu Polietilen), PP (Polipropilen), ve PVC (Polivinil Klorür). Her birinin farklı işleme özellikleri ve performans avantajları vardır.
HDPE, çoğu drenaj ve kanalizasyon uygulamasında sektör standardıdır. Üstün kimyasal direnç sunar, sıfırın altındaki sıcaklıklarda esnekliğini korur ve 170–230°C eriyik sıcaklıklarında güvenilir biçimde işlenir. PP daha iyi ısı direnci sağlar ve yüksek sıcaklıklı endüstriyel ortamlarda tercih edilir. Modern hatlarda daha az yaygın olan PVC, bazı eski altyapılarda ve belirli bölgesel pazarlarda kullanılmaya devam eder.
Koruge Boru Ekstrüzyon Makinesinin Temel Bileşenleri
Komple koruge boru ekstrüzyon hattı, çeşitli kritik alt sistemleri birleştirir. Her bileşen, nihai borunun kalitesini, boyutsal hassasiyetini ve üretim verimliliğini belirlemede tanımlı bir rol oynar.
1. Ham Madde Besleme Sistemi
2. Tek Vidalı Ekstrüder
3. Ekstrüzyon Kalıbı
4. Korugatör (Şekillendirme Makinesi)
5. Soğutma Sistemleri
6. Çekici Ünitesi
7. Kesme ve Sarma/İstifleme
8. PLC Kontrol Sistemi
Yüksek Verimlilik İçin Temel Proses Parametreleri
Aşağıdaki tablo, koruge boru ekstrüzyonunun kritik proses parametrelerini ve bunların üretim hattında boru kalitesine etkilerini özetler.
| Parametre | Tipik Aralık | Boru Kalitesine Etkisi |
|---|---|---|
| Eriyik sıcaklığı | 170–230°C | Yüzey kalitesini, akış tutarlılığını ve mekanik dayanımı etkiler |
| Vakum basıncı | −0.03 ile −0.08 MPa | Oluk derinliğini ve boyutsal hassasiyeti belirler |
| Soğutma suyu sıcaklığı | 10–25°C | Boyutsal kararlılığı ve kalıntı gerilmeyi kontrol eder |
| Hat hızı | 1–10 m/min | Koruge hassasiyetini ve üretim hızını etkiler |
| Boru çapı aralığı | 40–1200 mm | Hattın uygulama kapsamını belirler |
Üretim Prosesi: Adım Adım
Aşama 1 — Malzeme Hazırlama ve Eritme
Ham plastik granüller hazneye yüklenir ve ekstrüder kovanına beslenir. Dönen vida, malzemeyi birden fazla ısıtma bölgesinden geçirirken aşamalı olarak ısıtır ve kesme etkisi uygular. Plastik kalıba ulaştığında homojen eriyik oluşur. Bu aşamada sıcaklık kontrolü kritiktir: çok yüksek sıcaklık polimeri bozundurur; çok düşük sıcaklık ise eriyik viskozitesini uygun şekillendirme için aşırı yükseltir.
Aşama 2 — Boru Ekstrüzyonu
Plastik eriyiği kalıptan pürüzsüz, dairesel boru şeklinde çıkar. Çift cidarlı üretimde iki eriyik akışı ko-ekstrüzyon kalıbından aynı anda çıkar; dış katman oluk oluşturulacak şekilde, iç katman ise pürüzsüz kalacak şekilde konumlandırılır.
Aşama 3 — Oluk Şekillendirme
Yumuşak boru, kalıptan hemen sonra korugatöre girer. Kalıp blokları ekstrüzyon hızına tam uyumlu hızla hareket ederken vakum basıncı cidarı blok boşluklarına çeker. Karakteristik nervürlü profil burada oluşur ve hat en hassas proses kontrolünü bu noktada gerektirir.
Aşama 4 — Soğutma ve Boyutlandırma
Su soğutması koruge profili hızla katılaştırır. Çift cidarlı borularda, iç cidar soğuyup dış katmana bağlanırken doğru dış çapı korumak için boyutlandırma araçları kullanılabilir. Tüm üretim boyunca boyutsal uygunluk sağlamak için tutarlı soğutma sıcaklığı ve su debisi gereklidir.
Aşama 5 — Kesme ve Hat Sonu İşlemleri
Soğuyan boru çekici ünitesinden geçip kesme istasyonuna girer ve belirlenen uzunluklara bölünür. Esnek, küçük çaplı borular bobinlere sarılır; rijit, büyük çaplı çift cidarlı koruge borular sevkiyat için istiflenir.
Koruge Boruların Uygulamaları
Koruge borular, çok çeşitli altyapı ve inşaat uygulamalarında kullanılır:
- Yer altı drenajı — yağmur suyu yönetimi, yol drenajı ve otopark yüzey akışı sistemleri
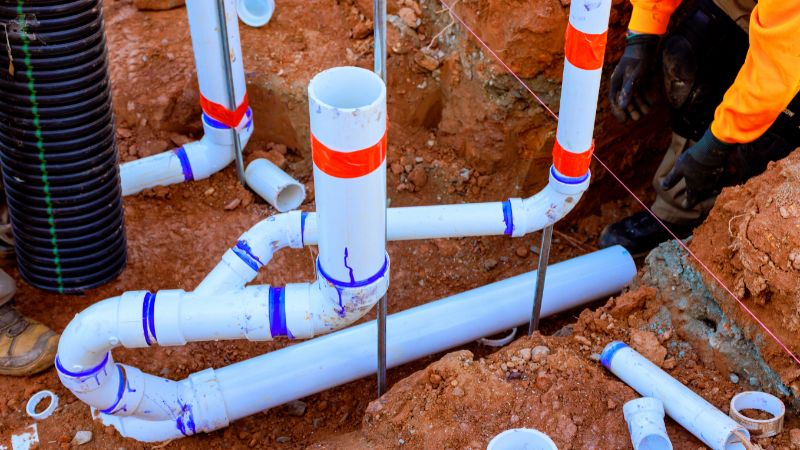
- Kanalizasyon ve atık su — yer çekimiyle çalışan ana kanalizasyon hatları ve yan bağlantılar
- Kablo ve tel koruması — elektrik, telekomünikasyon ve fiber optik kabloları koruyan kanallar
- Tarımsal drenaj ve sulama — tarla altı drenaj ve su dağıtımı
- Otoyol ve demir yolu altyapısı — yolların ve demir yolu dolgularının altındaki menfezler
Boru çapı seçimi uygulamaya bağlıdır: 40mm’den başlayan küçük çaplı borular kablo koruması ve küçük drenaj işlerinde kullanılırken 1200mm’ye kadar büyük çaplı borular ana kanalizasyon ve yağmur suyu altyapısını karşılar.
Yaygın Sorunlar ve Çözümleri
Düzensiz koruge geometrisi genellikle kararsız eriyik sıcaklığı, yetersiz vakum veya aşınmış ve hizası bozulmuş kalıp bloklarından kaynaklanır. Çözüm; sıcaklık kontrol bölgelerini kararlı hale getirmek, vakum sistemi sızdırmazlığını düzenli kontrol etmek ve kalıp bloklarının hizasını ve temizliğini korumaktır.
Düzensiz cidar kalınlığı çoğunlukla dengesiz kalıptan, değişken ekstrüder çıkış basıncından veya tutarsız ham madde kalitesinden kaynaklanır. Hassas kalıp tasarımı ve kararlı ekstrüder çalışması temel önleyici tedbirlerdir.
Yüzey pürüzlülüğü veya kusurları kirlenmiş malzemeden, aşırı ısı nedeniyle bozunmuş polimerden veya yetersiz soğutmadan kaynaklanabilir. İşleme öncesi uygun malzeme kurutma, doğru sıcaklık profili ve yeterli soğutma kapasitesi gereklidir. Bu adımlar çoğu yüzey kalitesi sorununu çözer.
Doğru Koruge Boru Ekstrüzyon Hattını Seçmek
boru çapı aralığı ve cidar türü (tek veya çift cidar), hedef ürün yelpazenize uygun olmalıdır. Ayrıca ekstrüder vida tasarımı ve L/D oranı seçtiğiniz reçineye göre optimize edilmelidir. Bunun yanında kalıp bloğu sistemi hızlı değişim olanağı, sürekli hassas koruge geometrisi ve uzun hizmet ömrü için aşınmaya dayanıklı yüzey işlemleri sunmalıdır.
Vakum ve soğutma sistemi performansı şekillendirme hassasiyetini doğrudan belirler; tutarlı vakum basıncı kontrolü ve verimli su sirkülasyonu arayın. Otomasyon seviyesi operatöre bağımlılığı azaltmak ve proses tutarlılığı sağlamak için önemlidir; tam PLC entegrasyonu, hat içi ölçüm ve veri kaydına sahip modern hatlar daha iyi kalite ve verimlilik sunar.
Koruge Boru Üretiminde Kalite Kontrolü
Tutarlı kalite, üretim boyunca sistematik test gerektirir. Halka rijitliği testi boruların toprak yüklerine ve dış basınca dayanabildiğini doğrular. Darbe direnci testi borunun üretici özelliklerine uygun biçimde montaj gerilimi veya ısıl çevrim altında çatlamayacağını teyit eder. Boyutsal ölçümler — cidar kalınlığı, dış çap ve oluk derinliği — düzenli aralıklarla kontrol edilmelidir.
Jwell ile Koruge Boru Ekstrüzyonunuzu Geliştirin
Sık Sorulan Sorular
Korugatör ne yapar?
Korugatör, plastik hâlâ şekillendirilebilir durumdayken yumuşak, yeni ekstrüde edilmiş boruyu nervürlü biçime çekmek için sürekli hareket eden iki kalıp bloğu zinciri ve vakum basıncı (genellikle −0.03 ile −0.08 MPa) kullanır.
Koruge boru neden aynı ağırlıktaki pürüzsüz borudan daha sağlamdır?
Nervürlü geometri, malzeme eklemeden halka rijitliğini, yani borunun dış yükler altındaki deformasyon direncini artırır. Bu yapısal verimlilik, koruge boruların gömülü uygulamalarda tercih edilmesinin nedenidir.
Üretim sırasında düzensiz oluklara ne yol açar?
En yaygın nedenler; ekstrüzyon hızı ile korugatör hızı arasındaki uyumsuzluk, yetersiz veya kararsız vakum basıncı, aşınmış ya da hizası bozulmuş kalıp blokları ve ekstrüderdeki tutarsız eriyik sıcaklığıdır.
Koruge boru ekstrüzyon hattı hangi çapları üretebilir?
Çoğu hat belirli bir çap aralığına göre yapılandırılır. Standart aralıklar 40mm’den 1200mm’ye kadar uzanır; hat yapılandırması, ekstrüder boyutu ve korugatör tasarımı hedef ürün yelpazesine göre seçilir.
PLC kontrol sistemi ne kadar önemlidir?
Kritik önemdedir. PLC, tüm üretim parametrelerini gerçek zamanlı olarak koordine eder: ekstrüder sıcaklığı, vakum basıncı, hat hızı ve soğutma. Modern sistemler otomatik kusur tespiti ve veri kaydı ekleyerek tutarlı kaliteyi ve ürün izlenebilirliğini doğrudan destekler.





