
Sebuah lini ekstrusi pipa bergelombang merupakan sistem manufaktur khusus. Sistem ini menghasilkan pipa plastik dengan permukaan luar berusuk. Hasilnya adalah pipa yang sekaligus ringan, kuat secara struktural, dan sangat fleksibel.
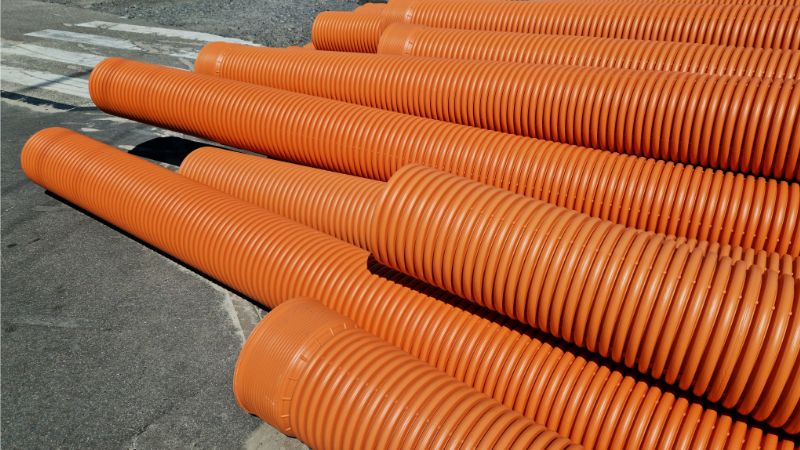
Apa Itu Lini Ekstrusi Pipa Bergelombang?
Lini ekstrusi pipa bergelombang adalah sistem produksi kontinu. Sistem ini mengubah pelet plastik menjadi pipa berusuk melalui urutan terkoordinasi berupa pelelehan, pembentukan, pembuatan gelombang, pendinginan, dan pemotongan. Profil bergelombang bukan sekadar tampilan. Geometri berusuk meningkatkan kekakuan cincin secara signifikan. Profil ini juga mengurangi volume bahan baku yang diperlukan dan menghasilkan pipa yang mengungguli alternatif berdinding padat dengan biaya produksi lebih rendah.
Lini Dinding Tunggal dibanding Dinding Ganda
Lini dinding tunggal menghasilkan pipa bergelombang pada permukaan dalam maupun luar. Pipa ini ringan dan fleksibel, ideal untuk konduit pelindung kabel serta drainase beban ringan. Konfigurasi peralatan lebih sederhana dan pergantian produk relatif mudah.
Lini dinding ganda merupakan konfigurasi yang lebih canggih. Lini ini menghasilkan pipa dengan dinding luar bergelombang yang menyatu dengan dinding dalam halus, menggabungkan kekakuan struktural dengan kinerja aliran bergesekan rendah. Karena desain ini membutuhkan dua ekstruder bekerja bersama untuk mengekstrusi dan menyatukan kedua lapisan secara bersamaan, lini dinding ganda lebih kompleks serta memiliki biaya modal lebih tinggi.
Material yang Digunakan dalam Produksi
Tiga material paling umum yang diproses pada lini ekstrusi pipa bergelombang adalah HDPE (Polietilena Densitas Tinggi), PP (Polipropilena), dan PVC (Polivinil Klorida). Masing-masing memiliki karakteristik pemrosesan dan keunggulan kinerja tersendiri.
HDPE merupakan standar industri untuk sebagian besar aplikasi drainase dan pembuangan limbah. Material ini menawarkan ketahanan kimia yang sangat baik, tetap fleksibel pada suhu di bawah nol, dan diproses secara andal pada suhu leleh 170–230°C. PP memberikan ketahanan panas lebih baik dan dipilih untuk lingkungan industri bersuhu tinggi. PVC, yang kurang umum pada lini modern, tetap digunakan untuk infrastruktur lama tertentu dan pasar regional khusus.
Komponen Utama Mesin Ekstrusi Pipa Bergelombang
Lini ekstrusi pipa bergelombang lengkap mengintegrasikan beberapa subsistem penting. Setiap komponen memiliki peran tertentu dalam menentukan mutu pipa akhir, akurasi dimensi, dan efisiensi produksi.
1. Sistem Pengumpanan Bahan Baku
2. Ekstruder Ulir Tunggal
3. Die Ekstrusi
4. Corrugator (Mesin Pembentuk Gelombang)
5. Sistem Pendinginan
6. Unit Penarik
7. Pemotongan dan Penggulungan/Penumpukan
8. Sistem Kontrol PLC
Parameter Proses Utama untuk Efisiensi Tinggi
Tabel berikut merangkum parameter proses penting untuk ekstrusi pipa bergelombang dan pengaruhnya terhadap mutu pipa pada lini produksi.
| Parameter | Rentang Umum | Pengaruh pada Mutu Pipa |
|---|---|---|
| Suhu lelehan | 170–230°C | Memengaruhi kualitas permukaan, konsistensi aliran, dan kekuatan mekanis |
| Tekanan vakum | −0.03 hingga −0.08 MPa | Menentukan kedalaman gelombang dan akurasi dimensi |
| Suhu air pendingin | 10–25°C | Mengendalikan stabilitas dimensi dan tegangan sisa |
| Kecepatan jalur | 1–10 m/min | Memengaruhi akurasi gelombang dan laju produksi |
| Rentang diameter pipa | 40–1200 mm | Menentukan lingkup aplikasi lini |
Proses Produksi: Langkah demi Langkah
Tahap 1 — Persiapan dan Pelelehan Material
Pelet plastik mentah dimasukkan ke hopper dan diumpankan ke barrel ekstruder. Ulir berputar secara bertahap memanaskan dan memberikan geser pada material melalui beberapa zona pemanasan. Lelehan menjadi homogen saat plastik mencapai die. Pengendalian suhu pada tahap ini penting: terlalu tinggi menyebabkan degradasi polimer; terlalu rendah menyebabkan viskositas lelehan terlalu tinggi untuk pembentukan yang tepat.
Tahap 2 — Ekstrusi Pipa
Plastik leleh keluar melalui die sebagai tabung bundar yang halus. Dalam produksi dinding ganda, dua aliran lelehan keluar dari die koekstrusi secara bersamaan, dengan lapisan luar diposisikan untuk dibentuk bergelombang dan lapisan dalam dirancang tetap halus.
Tahap 3 — Pembentukan Gelombang
Tabung lunak masuk ke corrugator segera setelah keluar dari die. Tekanan vakum menarik dinding ke rongga blok cetakan sementara blok bergerak dengan kecepatan yang tepat sesuai laju ekstrusi. Di tahap ini profil berusuk khas dibentuk, dan lini memerlukan pengendalian proses paling presisi.
Tahap 4 — Pendinginan dan Kalibrasi Ukuran
Pendinginan air dengan cepat memadatkan profil bergelombang. Pada pipa dinding ganda, alat kalibrasi dapat digunakan untuk mempertahankan diameter luar yang tepat sementara dinding dalam mendingin dan menyatu dengan lapisan luar. Suhu pendinginan serta debit air yang konsisten sangat penting untuk memenuhi dimensi sepanjang produksi.
Tahap 5 — Pemotongan dan Penanganan Hilir
Pipa yang telah dingin melewati unit penarik dan masuk ke stasiun pemotongan untuk dibagi sesuai panjang yang ditetapkan. Pipa fleksibel berdiameter kecil digulung; pipa bergelombang berdinding ganda yang kaku dan berdiameter besar ditumpuk untuk pengiriman.
Aplikasi Pipa Bergelombang
Pipa bergelombang digunakan dalam berbagai aplikasi infrastruktur dan konstruksi:
- Drainase bawah tanah — pengelolaan air hujan, drainase jalan, dan sistem limpasan area parkir
- Pembuangan limbah dan air limbah — saluran utama limbah berbasis gravitasi dan sambungan lateral
- Perlindungan kabel dan kawat — konduit pelindung kabel listrik, telekomunikasi, dan serat optik
- Drainase dan irigasi pertanian — drainase bawah permukaan lahan dan distribusi air
- Infrastruktur jalan raya dan kereta api — gorong-gorong di bawah jalan dan tanggul rel
Pemilihan diameter pipa bergantung pada aplikasi: pipa kecil mulai 40mm digunakan untuk perlindungan kabel dan drainase ringan, sedangkan pipa besar hingga 1200mm menangani infrastruktur utama pembuangan limbah dan air hujan.
Tantangan Umum dan Cara Mengatasinya
Geometri gelombang tidak teratur biasanya disebabkan suhu lelehan tidak stabil, vakum tidak memadai, atau blok cetakan aus dan tidak sejajar. Solusinya adalah menstabilkan zona kontrol suhu, memeriksa seal sistem vakum secara rutin, serta menjaga keselarasan dan kebersihan blok cetakan.
Ketebalan dinding tidak merata paling sering disebabkan die yang tidak seimbang, tekanan keluaran ekstruder yang berfluktuasi, atau mutu bahan baku tidak konsisten. Desain die presisi dan operasi ekstruder stabil merupakan tindakan pencegahan utama.
Permukaan kasar atau cacat dapat disebabkan material terkontaminasi, polimer terdegradasi karena terlalu panas, atau pendinginan tidak memadai. Pengeringan material yang tepat sebelum pemrosesan, profil suhu akurat, dan kapasitas pendinginan cukup sangat penting. Langkah ini mengatasi sebagian besar masalah mutu permukaan.
Memilih Lini Ekstrusi Pipa Bergelombang yang Tepat
rentang diameter pipa dan jenis dinding (tunggal atau ganda) harus sesuai dengan kombinasi produk target Anda. Sementara itu, desain ulir ekstruder dan rasio L/D harus dioptimalkan untuk resin yang dipilih. Selanjutnya, sistem blok cetakan harus menawarkan kemampuan pergantian cepat dan geometri gelombang yang konsisten serta presisi, dengan perlakuan permukaan tahan aus untuk memperpanjang umur pakai.
Kinerja sistem vakum dan pendinginan secara langsung menentukan akurasi pembentukan; carilah pengendalian tekanan vakum konsisten dan sirkulasi air efisien. Tingkat otomatisasi penting untuk mengurangi ketergantungan pada operator dan mencapai konsistensi proses; lini modern dengan integrasi PLC penuh, pengukuran daring, dan pencatatan data memberikan mutu serta produktivitas lebih baik.
Pengendalian Mutu dalam Produksi Pipa Bergelombang
Mutu konsisten membutuhkan pengujian sistematis sepanjang produksi. Pengujian kekakuan cincin memverifikasi kemampuan pipa menahan beban tanah dan tekanan luar. Pengujian ketahanan benturan memastikan pipa tidak retak akibat tegangan pemasangan atau siklus termal sesuai spesifikasi produsen. Pengukuran dimensi — ketebalan dinding, diameter luar, dan kedalaman gelombang — harus dilakukan secara berkala.
Tingkatkan Ekstrusi Pipa Bergelombang Anda bersama Jwell
Pertanyaan Umum
Apa fungsi corrugator?
Corrugator menggunakan dua rantai blok cetakan yang bergerak kontinu dan tekanan vakum (biasanya −0.03 hingga −0.08 MPa) untuk menarik tabung lunak yang baru diekstrusi menjadi bentuk berusuk saat plastik masih dapat dibentuk.
Mengapa pipa bergelombang lebih kuat daripada pipa halus dengan bobot yang sama?
Geometri berusuk meningkatkan kekakuan cincin, yaitu ketahanan pipa terhadap deformasi akibat beban luar, tanpa menambah material. Efisiensi struktural inilah yang membuat pipa bergelombang dipilih untuk aplikasi tertanam.
Apa penyebab gelombang tidak merata selama produksi?
Penyebab paling umum adalah ketidaksesuaian kecepatan ekstrusi dan corrugator, tekanan vakum tidak memadai atau tidak stabil, blok cetakan aus atau tidak sejajar, serta suhu lelehan ekstruder yang tidak konsisten.
Diameter apa yang dapat diproduksi oleh lini ekstrusi pipa bergelombang?
Sebagian besar lini dikonfigurasi untuk rentang diameter tertentu. Rentang standar mulai 40mm hingga 1200mm, dengan konfigurasi lini, ukuran ekstruder, dan desain corrugator dipilih sesuai rentang produk target.
Seberapa penting sistem kontrol PLC?
Sangat penting. PLC mengoordinasikan semua parameter produksi secara waktu nyata: suhu ekstruder, tekanan vakum, kecepatan lini, dan pendinginan. Sistem modern menambahkan deteksi cacat otomatis serta pencatatan data yang secara langsung mendukung mutu konsisten dan ketertelusuran produk.





