
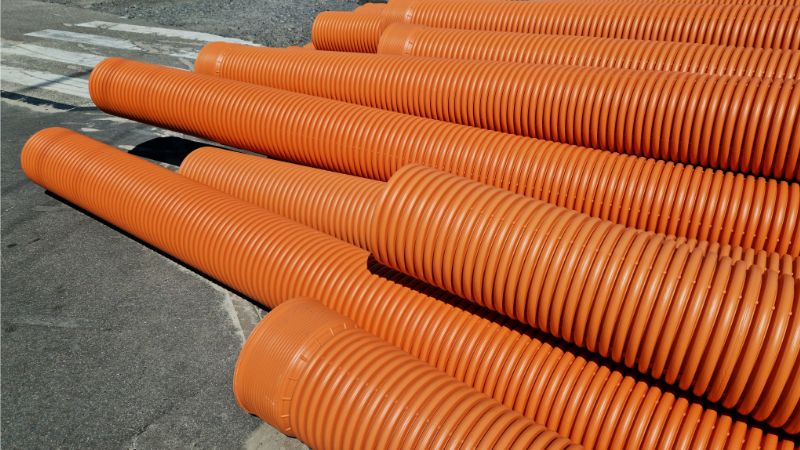
Una línea de extrusión de tubos corrugados es un sistema de fabricación especializado. Produce tubos de plástico con una superficie exterior nervada. El resultado es un tubo ligero, estructuralmente resistente y muy flexible a la vez.
¿Qué es una línea de extrusión de tubos corrugados?
Una línea de extrusión de tubos corrugados es un sistema de producción continuo. Transforma pellets de plástico en tubos nervados mediante una secuencia coordinada de fusión, conformado, corrugado, enfriamiento y corte. El perfil corrugado no es meramente decorativo. La geometría nervada aumenta drásticamente la rigidez anular. También reduce el volumen de materia prima necesario y produce un tubo que supera a las alternativas de pared maciza con un coste de producción inferior.
Líneas de pared simple frente a líneas de doble pared
Las líneas de pared simple producen tubos corrugados tanto en la superficie interior como en la exterior. Estos tubos son ligeros y flexibles, ideales para conductos de protección de cables y aplicaciones de drenaje ligero. La configuración del equipo es más sencilla y los cambios de producción resultan relativamente simples.
Las líneas de doble pared son la configuración más avanzada. Producen tubos con una pared exterior corrugada unida a una pared interior lisa, combinando rigidez estructural con un flujo de baja fricción. Como este diseño requiere dos extrusoras que trabajan en tándem para coextruir y fusionar simultáneamente ambas capas, las líneas de doble pared son más complejas y requieren una mayor inversión de capital.
Materiales utilizados en la producción
Los tres materiales más comunes procesados en líneas de extrusión de tubos corrugados son HDPE (polietileno de alta densidad), PP (polipropileno)y PVC (cloruro de polivinilo). Cada uno tiene características de procesamiento y ventajas de rendimiento propias.
El HDPE es el estándar del sector para la mayoría de las aplicaciones de drenaje y alcantarillado. Ofrece una excelente resistencia química, mantiene su flexibilidad a temperaturas bajo cero y se procesa de forma fiable a temperaturas de fusión de 170–230°C. El PP ofrece una mejor resistencia al calor y se prefiere en entornos industriales con temperaturas elevadas. El PVC, menos común en las líneas modernas, sigue utilizándose en ciertas infraestructuras antiguas y en mercados regionales concretos.
Componentes principales de una máquina de extrusión de tubos corrugados
Una línea completa de extrusión de tubos corrugados integra varios subsistemas esenciales. Cada componente desempeña una función definida en la calidad final del tubo, la precisión dimensional y la eficiencia de producción.
1. Sistema de alimentación de materia prima
2. Extrusora de un solo husillo
3. Cabezal de extrusión
4. Corrugador (máquina de conformado)
5. Sistemas de enfriamiento
6. Unidad de arrastre
7. Corte y bobinado/apilado
8. Sistema de control PLC
Parámetros clave del proceso para una alta eficiencia
La tabla siguiente resume los parámetros de proceso críticos para la extrusión de tubos corrugados y su efecto en la calidad del tubo en la línea de producción.
| Parámetro | Rango típico | Efecto en la calidad del tubo |
|---|---|---|
| Temperatura de fusión | 170–230°C | Afecta al acabado superficial, la uniformidad del flujo y la resistencia mecánica |
| Presión de vacío | −0.03 to −0.08 MPa | Determina la profundidad de las corrugaciones y la precisión dimensional |
| Temperatura del agua de enfriamiento | 10–25°C | Controla la estabilidad dimensional y las tensiones residuales |
| Velocidad de línea | 1–10 m/min | Afecta a la precisión de las corrugaciones y al ritmo de producción |
| Rango de diámetros de tubería | 40–1200 mm | Define el ámbito de aplicación de la línea |
El proceso de producción: paso a paso
Etapa 1 — Preparación del material y fusión
Los pellets de plástico en bruto se cargan en la tolva y se introducen en el cilindro de la extrusora. El husillo giratorio calienta y cizalla progresivamente el material a través de varias zonas calefactadas. Cuando el plástico llega al cabezal, se ha formado una masa fundida homogénea. El control de temperatura en esta etapa es fundamental: si es demasiado alta, el polímero se degrada; si es demasiado baja, la viscosidad de la masa fundida es demasiado elevada para un conformado adecuado.
Etapa 2 — Extrusión de la tubería
El plástico fundido sale del cabezal en forma de tubo liso y circular. En la producción de doble pared, dos corrientes de material fundido salen simultáneamente por un cabezal de coextrusión; la capa exterior está preparada para recibir el corrugado y la interior está diseñada para permanecer lisa.
Etapa 3 — Formación de las corrugaciones
El tubo blando entra en el corrugador inmediatamente después del cabezal. La presión de vacío introduce la pared en las cavidades de los bloques del molde mientras estos avanzan a una velocidad ajustada con precisión al ritmo de extrusión. Aquí se crea el perfil nervado característico y es donde la línea exige el control más preciso del proceso.
Etapa 4 — Enfriamiento y calibrado
El enfriamiento por agua solidifica rápidamente el perfil corrugado. En los tubos de doble pared, pueden utilizarse herramientas de calibrado para mantener el diámetro exterior correcto mientras la pared interior se enfría y se une a la exterior. Una temperatura de enfriamiento y un caudal de agua constantes son esenciales para cumplir las dimensiones en toda la producción.
Etapa 5 — Corte y manipulación posterior
El tubo enfriado pasa por la unidad de arrastre y llega a la estación de corte, donde se divide en las longitudes especificadas. Los tubos flexibles de diámetro pequeño se enrollan; los tubos corrugados rígidos de doble pared y gran diámetro se apilan para su envío.
Aplicaciones de los tubos corrugados
Los tubos corrugados se utilizan en una amplia variedad de aplicaciones de infraestructura y construcción:
- Drenaje subterráneo — gestión de aguas pluviales, drenaje de carreteras y sistemas de escorrentía de aparcamientos
- Alcantarillado y aguas residuales — colectores de alcantarillado por gravedad y conexiones laterales
- Protección de cables y conductores — conductos que protegen cables eléctricos, de telecomunicaciones y de fibra óptica
- Drenaje agrícola y riego — drenaje subterráneo de campos y distribución de agua
- Infraestructura de carreteras y ferrocarriles — alcantarillas bajo carreteras y terraplenes ferroviarios
La selección del diámetro de la tubería depende de la aplicación: los tubos de pequeño diámetro, desde 40mm, se utilizan para proteger cables y para drenajes menores, mientras que los tubos de gran diámetro, de hasta 1200mm, se emplean en infraestructuras principales de alcantarillado y aguas pluviales.
Problemas habituales y cómo resolverlos
Geometría irregular de las corrugaciones suele deberse a una temperatura de fusión inestable, vacío insuficiente o bloques del molde desgastados y desalineados. La solución consiste en estabilizar las zonas de control de temperatura, revisar periódicamente los sellos del sistema de vacío y mantener los bloques del molde alineados y limpios.
Espesor de pared desigual suele deberse a un cabezal mal equilibrado, a fluctuaciones de la presión de salida de la extrusora o a una calidad irregular de la materia prima. El diseño preciso del cabezal y el funcionamiento estable de la extrusora son las principales medidas preventivas.
Rugosidad o defectos en la superficie pueden deberse a material contaminado, polímero degradado por sobrecalentamiento o enfriamiento insuficiente. Es esencial secar correctamente el material antes del procesamiento, establecer un perfil de temperatura preciso y disponer de suficiente capacidad de enfriamiento. Estas medidas resuelven la mayoría de los problemas de calidad superficial.
Cómo elegir la línea de extrusión de tubos corrugados adecuada
Las instalaciones de el rango de diámetros de tubería y el tipo de pared (pared simple o doble) deben ajustarse a la combinación de productos prevista. El diseño del husillo de la extrusora y la relación L/D deben optimizarse para la resina elegida. El sistema de bloques del molde debería permitir cambios rápidos y ofrecer una geometría de corrugado precisa y uniforme, con tratamientos superficiales resistentes al desgaste para prolongar su vida útil.
El rendimiento de los sistemas de vacío y enfriamiento determina directamente la precisión del conformado: busque un control constante de la presión de vacío y una circulación eficiente del agua. Nivel de automatización es importante para reducir la dependencia del operador y lograr la uniformidad del proceso; las líneas modernas con integración PLC completa, medición en línea y registro de datos ofrecen mejor calidad y productividad.
Control de calidad en la producción de tubos corrugados
La calidad uniforme requiere pruebas sistemáticas durante toda la producción. Ensayo de rigidez anular verifica que los tubos puedan soportar las cargas del suelo y la presión externa. Ensayo de resistencia al impacto confirma que el tubo no se agrietará por las tensiones de instalación ni por los ciclos térmicos, de acuerdo con las especificaciones del fabricante. Medición dimensional — el espesor de pared, el diámetro exterior y la profundidad de las corrugaciones deben comprobarse a intervalos regulares.
Actualice su línea de extrusión de tubos corrugados con Jwell
Preguntas frecuentes
¿Qué función tiene el corrugador?
El corrugador utiliza dos cadenas de bloques de molde en movimiento continuo y presión de vacío (normalmente −0.03 to −0.08 MPa) para dar forma nervada al tubo blando recién extruido mientras el plástico aún se puede conformar.
¿Por qué un tubo corrugado es más resistente que uno liso del mismo peso?
La geometría nervada aumenta la rigidez anular —la resistencia del tubo a la deformación bajo cargas externas— sin añadir material. Esta eficiencia estructural explica por qué se prefieren los tubos corrugados para aplicaciones enterradas.
¿Qué causa las corrugaciones desiguales durante la producción?
Las causas más comunes son la falta de sincronización entre la velocidad de extrusión y la del corrugador, una presión de vacío insuficiente o inestable, bloques de molde desgastados o desalineados y una temperatura de fusión irregular procedente de la extrusora.
¿Qué diámetros puede producir una línea de extrusión de tubos corrugados?
La mayoría de las líneas se configuran para cubrir un rango específico de diámetros. Los rangos estándar van desde 40mm hasta 1200mm; la configuración de la línea, el tamaño de la extrusora y el diseño del corrugador se seleccionan para adaptarse a la gama de productos prevista.
¿Qué importancia tiene el sistema de control PLC?
Es fundamental. El PLC coordina en tiempo real todos los parámetros de producción: temperatura de la extrusora, presión de vacío, velocidad de línea y enfriamiento. Los sistemas modernos añaden detección automática de defectos y registro de datos, lo que contribuye directamente a mantener una calidad uniforme y la trazabilidad del producto.





