
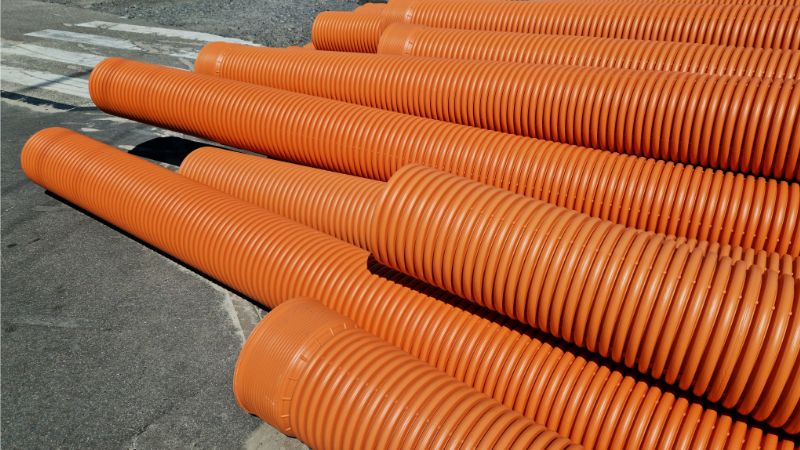
Isang corrugated pipe extrusion line ay isang espesyalisadong sistema ng pagmamanupaktura. Gumagawa ito ng mga plastik na tubong may ribbed na panlabas na ibabaw. Ang resulta ay tubo na magaan, matibay sa estruktura, at lubos na nababaluktot.
Ano ang Corrugated Pipe Extrusion Line?
Tuloy-tuloy na sistema ng produksyon ang corrugated pipe extrusion line. Ginagawa nitong ribbed na tubo ang mga plastik na pellet sa magkakasunod na hakbang ng pagtunaw, paghubog, pag-corrugate, pagpapalamig, at pagputol. Hindi lamang pampaganda ang corrugated profile. Lubhang pinatataas ng hugis-rib nito ang ring stiffness. Binabawasan din nito ang dami ng hilaw na materyal na kailangan at nakakagawa ng tubong mas mahusay kaysa sa solid-wall na alternatibo sa mas mababang gastos sa produksyon.
Mga Single-Wall kumpara sa Double-Wall na Linya
Ang mga single-wall na linya ay gumagawa ng tubong may corrugation sa panloob at panlabas na ibabaw. Magaan at nababaluktot ang mga tubong ito, kaya mainam ang mga ito para sa mga conduit na pananggalang sa kable at magagaang aplikasyon sa drainage. Mas simple ang setup ng kagamitan at mas madali ang pagpapalit ng konfigurasyon.
Mas advanced ang konfigurasyon ng mga double-wall na linya. Gumagawa ang mga ito ng tubo na may corrugated na panlabas na dingding na nakadugtong sa makinis na panloob na dingding, kaya pinagsasama ang tibay ng estruktura at mababang friction sa daloy. Dahil kailangan sa disenyong ito ang dalawang extruder na sabay na gumagana upang i-co-extrude at pagsamahin ang dalawang patong, mas kumplikado at mas mataas ang puhunan para sa mga double-wall na linya.
Mga Materyal na Ginagamit sa Produksyon
Ang tatlong pinakakaraniwang materyal na pinoproseso sa mga linya ng corrugated pipe extrusion ay HDPE (High-Density Polyethylene), PP (Polypropylene), at PVC (Polyvinyl Chloride). May kanya-kanyang katangian sa pagproseso at bentahe sa performance ang bawat isa.
Pamantayan ng industriya ang HDPE para sa karamihan ng mga aplikasyon sa drainage at sewerage. Mahusay itong lumalaban sa kemikal, nananatiling nababaluktot sa temperaturang mas mababa sa zero, at mapagkakatiwalaang napoproseso sa temperaturang tunaw na 170–230°C. Mas mahusay lumaban sa init ang PP at mas pinipili ito sa mga industriyal na kapaligirang mataas ang temperatura. Hindi gaanong karaniwan ang PVC sa mga makabagong linya, ngunit ginagamit pa rin ito sa ilang lumang imprastraktura at partikular na rehiyonal na merkado.
Mga Pangunahing Bahagi ng Corrugated Pipe Extrusion Machine
Pinagsasama ng kumpletong linya ng corrugated pipe extrusion ang ilang mahahalagang subsystem. May nakatalagang papel ang bawat bahagi sa pagtukoy ng kalidad ng pinal na tubo, katumpakan ng sukat, at kahusayan sa produksyon.
1. Sistema ng Pagpapakain ng Hilaw na Materyal
2. Single-Screw Extruder
3. Extrusion Die
4. Corrugator (Makinang Paghubog)
5. Mga Sistema ng Pagpapalamig
6. Haul-Off Unit
7. Pagputol at Pagpaikot/Pagtatambak
8. PLC Control System
Mahahalagang Parameter ng Proseso para sa Mataas na Kahusayan
Binubuod sa talahanayan sa ibaba ang mahahalagang parameter ng proseso para sa corrugated pipe extrusion at ang epekto ng mga ito sa kalidad ng tubo sa linya ng produksyon.
| Parametro | Karaniwang Saklaw | Epekto sa Kalidad ng Tubo |
|---|---|---|
| Temperatura ng tunaw na materyal | 170–230°C | Nakaaapekto sa finish ng ibabaw, pagkakapare-pareho ng daloy, at lakas mekanikal |
| Presyon ng vacuum | −0.03 hanggang −0.08 MPa | Tumutukoy sa lalim ng corrugation at katumpakan ng sukat |
| Temperatura ng pampalamig na tubig | 10–25°C | Kinokontrol ang katatagan ng sukat at natitirang stress |
| Bilis ng linya | 1–10 m/min | Nakaaapekto sa katumpakan ng corrugation at bilis ng output |
| Saklaw ng diyametro ng tubo | 40–1200 mm | Tumutukoy sa saklaw ng aplikasyon ng linya |
Proseso ng Produksyon: Sunod-sunod na mga Hakbang
Yugto 1 — Paghahanda at Pagtunaw ng Materyal
Ipinapasok ang mga hilaw na plastic pellet sa hopper at ipinadadala sa barrel ng extruder. Unti-unting pinaiinit at ginugupit ng umiikot na turnilyo ang materyal sa ilang pinainit na zone. Nagiging homogenous ang tunaw na materyal bago makarating ang plastik sa die. Napakahalaga ng pagkontrol sa temperatura sa yugtong ito: masyadong mataas at masisira ang polymer; masyadong mababa at magiging napakalapot ng tunaw na materyal para mahubog nang maayos.
Yugto 2 — Extrusion ng Tubo
Lumalabas ang tunaw na plastik sa die bilang makinis at bilog na tubo. Sa double-wall na produksyon, sabay na lumalabas ang dalawang daloy ng tunaw na materyal sa co-extrusion die. Nakapuwesto ang panlabas na patong upang lagyan ng corrugation at idinisenyo ang panloob na patong upang manatiling makinis.
Yugto 3 — Pagbuo ng Corrugation
Kaagad na pumapasok sa corrugator ang malambot na tubo pagkalabas sa die. Hinihila ng presyon ng vacuum ang dingding papasok sa mga puwang ng mold block habang gumagalaw ang mga ito sa bilis na eksaktong itinutugma sa bilis ng extrusion. Dito nabubuo ang katangi-tanging ribbed na profile, at dito pinakakailangan ng linya ang napakatumpak na kontrol sa proseso.
Yugto 4 — Pagpapalamig at Pagsukat
Mabilis na pinatitigas ng pagpapalamig gamit ang tubig ang corrugated profile. Para sa mga double-wall na tubo, maaaring gumamit ng mga sizing tool upang mapanatili ang tamang panlabas na diyametro habang lumalamig ang panloob na dingding at dumidikit sa panlabas na patong. Mahalaga ang pare-parehong temperatura ng pagpapalamig at bilis ng daloy ng tubig upang masunod ang mga sukat sa buong takbo ng produksyon.
Yugto 5 — Pagputol at Paghawak sa Downstream
Dumaraan ang pinalamig na tubo sa haul-off unit at pumapasok sa cutting station upang hatiin sa mga itinakdang haba. Iniikot ang maliliit at nababaluktot na tubo; itinatambak naman para ipadala ang malalaki at matitigas na double-wall corrugated pipe.
Mga Aplikasyon ng Corrugated Pipe
Ginagamit ang corrugated pipe sa iba’t ibang aplikasyon sa imprastraktura at konstruksyon:
- Underground drainage — pamamahala ng tubig-ulan, drainage sa kalsada, at mga sistema ng daloy ng tubig mula sa paradahan
- Sewerage at wastewater — mga pangunahing sewer line na umaagos dahil sa grabidad at mga koneksiyong lateral
- Proteksiyon sa kable at wire — mga conduit na nagpoprotekta sa mga kable ng kuryente, telekomunikasyon, at fiber optic
- Drainage at irigasyon sa agrikultura — drainage sa ilalim ng bukirin at pamamahagi ng tubig
- Imprastraktura ng highway at tren — mga culvert sa ilalim ng mga kalsada at pilapil ng riles
Depende sa aplikasyon ang pagpili ng diyametro ng tubo: ginagamit ang maliliit na tubong 40mm para sa proteksiyon ng kable at magaang drainage, samantalang ang malalaking tubong hanggang 1200mm ang ginagamit sa malalaking sewer at imprastraktura ng tubig-bagyo.
Mga Karaniwang Hamon at Paraan ng Pagtugon
Hindi pantay na hugis ng corrugation ay karaniwang sanhi ng hindi matatag na temperatura ng tunaw na materyal, kulang na vacuum, o pudpod at hindi naka-align na mga mold block. Lutasin ito sa pamamagitan ng pagpapatatag ng mga zone ng pagkontrol ng temperatura, regular na pagsusuri sa mga seal ng vacuum system, at pagpapanatili sa alignment at kalinisan ng mga mold block.
Hindi pantay na kapal ng dingding ay kadalasang nagmumula sa die na hindi maayos ang balanse, pabago-bagong presyon ng output ng extruder, o hindi pare-parehong kalidad ng hilaw na materyal. Pangunahing hakbang sa pag-iwas ang tumpak na disenyo ng die at matatag na pagpapatakbo ng extruder.
Magaspang o depektibong ibabaw ay maaaring bunga ng kontaminadong materyal, pagkasira ng polymer dahil sa sobrang init, o kulang na pagpapalamig. Mahalaga ang wastong pagpapatuyo ng materyal bago iproseso, tumpak na pagtatakda ng temperatura, at sapat na kapasidad sa pagpapalamig. Nalulutas ng mga hakbang na ito ang karamihan sa mga problema sa kalidad ng ibabaw.
Pagpili ng Tamang Corrugated Pipe Extrusion Line
Ang Dapat itugma ang saklaw ng diyametro ng tubo at uri ng dingding (single o double wall) sa target mong halo ng produkto. Dapat ding i-optimize ang disenyo ng turnilyo at L/D ratio ng extruder para sa resin na pinili mo. Dapat ding mag-alok ang sistema ng mold block ng mabilis na pagpapalit ng hulma at palaging tumpak na hugis ng corrugation, na may mga pang-ibabaw na proteksiyon laban sa pagkasira upang mapahaba ang buhay ng kagamitan.
Performance ng vacuum at sistema ng pagpapalamig ang direktang tumutukoy sa katumpakan ng paghubog—hanapin ang pare-parehong kontrol sa presyon ng vacuum at mahusay na sirkulasyon ng tubig. Antas ng automation ay mahalaga upang mabawasan ang pagdepende sa operator at mapanatiling pare-pareho ang proseso; mas mahusay ang kalidad at produktibidad ng mga makabagong linyang may ganap na PLC integration, online na pagsukat, at pagtatala ng datos.
Kontrol sa Kalidad sa Produksyon ng Corrugated Pipe
Nangangailangan ng sistematikong pagsusuri sa buong produksyon upang mapanatili ang pare-parehong kalidad. Pagsubok sa ring stiffness Tinitiyak nitong nakakayanan ng mga tubo ang karga ng lupa at panlabas na presyon. Pagsubok sa resistansiya sa impact Kinukumpirma nitong hindi mabibitak ang tubo dahil sa stress habang ini-install o pagbabago-bago ng init, alinsunod sa mga espesipikasyon ng tagagawa. Pagsukat ng sukat — kailangang regular na suriin ang kapal ng dingding, panlabas na diyametro, at lalim ng corrugation.
I-upgrade ang Corrugated Pipe Extrusion Mo sa Jwell
Mga Madalas Itanong
Ano ang ginagawa ng corrugator?
Gumagamit ang corrugator ng dalawang hanay ng mold block na tuloy-tuloy na gumagalaw at presyon ng vacuum (karaniwang −0.03 hanggang −0.08 MPa) upang hilahin ang malambot at bagong-ekstrusyong tubo at bigyan ito ng ribbed na hugis habang nahuhubog pa ang plastik.
Bakit mas matibay ang corrugated pipe kaysa sa makinis na tubo na kapareho ang timbang?
Pinatataas ng ribbed na hugis ang ring stiffness—ang resistansiya ng tubo sa pagbabago ng hugis dahil sa panlabas na karga—nang walang idinadagdag na materyal. Dahil sa kahusayan ng estrukturang ito, mas pinipili ang corrugated pipe para sa mga aplikasyong nakabaon.
Ano ang sanhi ng hindi pantay na corrugation habang nagpoprodyus?
Kabilang sa pinakakaraniwang sanhi ang hindi pagtutugma ng bilis ng extrusion at corrugator, kulang o hindi matatag na presyon ng vacuum, pudpod o hindi naka-align na mold block, at hindi pare-parehong temperatura ng tunaw na materyal mula sa extruder.
Anong mga diyametro ang kayang gawin ng corrugated pipe extrusion line?
Karaniwang kino-configure ang karamihan sa mga linya para masaklaw ang partikular na saklaw ng diyametro. Mula 40mm hanggang 1200mm ang mga karaniwang saklaw; pinipili ang konfigurasyon ng linya, laki ng extruder, at disenyo ng corrugator upang tumugma sa target na hanay ng produkto.
Gaano kahalaga ang PLC control system?
Napakahalaga. Iniuugnay ng PLC ang lahat ng parameter ng produksyon nang real-time: temperatura ng extruder, presyon ng vacuum, bilis ng linya, at pagpapalamig. Nagdaragdag ang mga makabagong sistema ng awtomatikong pagtukoy ng depekto at pagtatala ng datos, na tuwirang sumusuporta sa pare-parehong kalidad at pagsubaybay sa produkto.





