
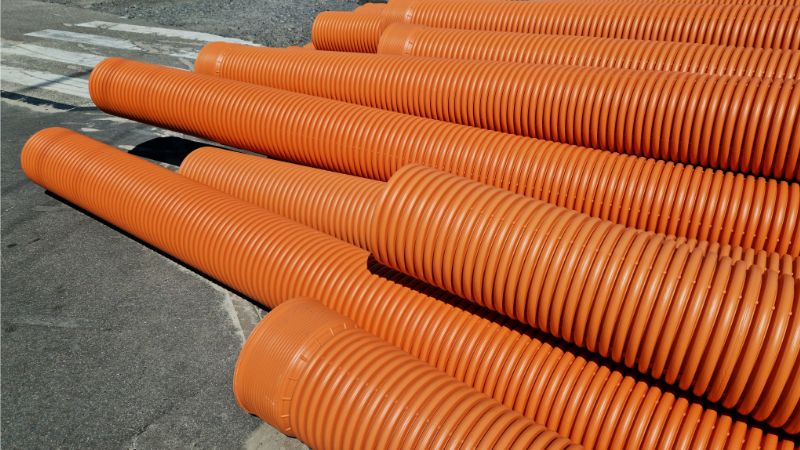
barisan penyemperitan paip beralun ialah sistem pembuatan khusus. Sistem ini menghasilkan paip plastik dengan permukaan luar berusuk. Hasilnya ialah paip yang ringan, kukuh dari segi struktur dan sangat fleksibel pada masa yang sama.
Apakah Barisan Penyemperitan Paip Beralun?
Barisan penyemperitan paip beralun ialah sistem pengeluaran berterusan. Sistem ini menukar pelet plastik menjadi paip berusuk melalui urutan terselaras peleburan, pembentukan, pembentukan alun, penyejukan dan pemotongan. Profil beralun bukan sekadar hiasan. Geometri berusuk meningkatkan kekakuan gelang dengan ketara. Ia juga mengurangkan jumlah bahan mentah yang diperlukan dan menghasilkan paip yang mengatasi alternatif dinding pepejal pada kos pengeluaran lebih rendah.
Barisan Dinding Tunggal berbanding Dinding Berganda
Barisan dinding tunggal menghasilkan paip beralun pada permukaan dalam dan luar. Paip ini ringan dan fleksibel, sesuai untuk konduit perlindungan kabel serta aplikasi saliran ringan. Susunan peralatan lebih mudah dan pertukaran produk agak ringkas.
Barisan dinding berganda ialah konfigurasi yang lebih maju. Barisan ini menghasilkan paip dengan dinding luar beralun yang terikat pada dinding dalam licin, menggabungkan ketegaran struktur dengan prestasi aliran geseran rendah. Oleh sebab reka bentuk ini memerlukan dua penyemperit bekerja serentak untuk mengekstrusi bersama dan mencantumkan kedua-dua lapisan pada masa yang sama, barisan dinding berganda lebih kompleks dan mempunyai kos modal lebih tinggi.
Bahan yang Digunakan dalam Pengeluaran
Tiga bahan paling lazim yang diproses pada barisan penyemperitan paip beralun ialah HDPE (Polietilena Ketumpatan Tinggi), PP (Polipropilena), dan PVC (Polivinil Klorida). Setiap satu mempunyai ciri pemprosesan dan kelebihan prestasi tersendiri.
HDPE ialah piawaian industri untuk kebanyakan aplikasi saliran dan kumbahan. Bahan ini menawarkan rintangan kimia cemerlang, mengekalkan fleksibiliti pada suhu bawah sifar dan diproses dengan andal pada suhu leburan 170–230°C. PP memberikan rintangan haba lebih baik dan digemari dalam persekitaran industri bersuhu tinggi. PVC, yang kurang lazim pada barisan moden, masih digunakan untuk infrastruktur lama tertentu dan pasaran wilayah khusus.
Komponen Utama Mesin Penyemperitan Paip Beralun
Barisan penyemperitan paip beralun lengkap mengintegrasikan beberapa subsistem kritikal. Setiap komponen mempunyai peranan tertentu dalam menentukan kualiti, ketepatan dimensi dan kecekapan pengeluaran paip akhir.
1. Sistem Penyuapan Bahan Mentah
2. Penyemperit Skru Tunggal
3. Dai Penyemperitan
4. Pembentuk Alun (Mesin Pembentukan)
5. Sistem Penyejukan
6. Unit Penarik
7. Pemotongan dan Penggulungan/Penyusunan
8. Sistem Kawalan PLC
Parameter Proses Utama untuk Kecekapan Tinggi
Jadual di bawah merumuskan parameter proses kritikal untuk penyemperitan paip beralun dan kesannya terhadap kualiti paip dalam barisan pengeluaran.
| Parameter | Julat Lazim | Kesan terhadap Kualiti Paip |
|---|---|---|
| Suhu leburan | 170–230°C | Mempengaruhi kemasan permukaan, keseragaman aliran dan kekuatan mekanikal |
| Tekanan vakum | −0.03 hingga −0.08 MPa | Menentukan kedalaman alun dan ketepatan dimensi |
| Suhu air penyejuk | 10–25°C | Mengawal kestabilan dimensi dan tegasan baki |
| Kelajuan barisan | 1–10 m/min | Mempengaruhi ketepatan alun dan kadar pengeluaran |
| Julat diameter paip | 40–1200 mm | Menentukan skop aplikasi barisan |
Proses Pengeluaran: Langkah demi Langkah
Peringkat 1 — Penyediaan dan Peleburan Bahan
Pelet plastik mentah dimuatkan ke corong dan disuap ke silinder penyemperit. Skru berputar memanaskan dan mericih bahan secara beransur-ansur melalui beberapa zon dipanaskan. Ia menghasilkan leburan homogen apabila plastik mencapai dai. Kawalan suhu pada peringkat ini amat penting: terlalu tinggi menyebabkan polimer terurai; terlalu rendah menyebabkan kelikatan leburan terlalu tinggi untuk pembentukan yang betul.
Peringkat 2 — Penyemperitan Paip
Plastik lebur keluar melalui dai sebagai tiub bulat yang licin. Dalam pengeluaran dinding berganda, dua aliran leburan keluar melalui dai koekstrusi secara serentak, dengan lapisan luar diposisikan untuk pembentukan alun dan lapisan dalam direka agar kekal licin.
Peringkat 3 — Pembentukan Alun
Tiub lembut memasuki pembentuk alun sejurus selepas dai. Tekanan vakum menarik dinding ke dalam rongga blok acuan sementara blok bergerak pada kelajuan yang dipadankan tepat dengan kadar penyemperitan. Di sinilah profil berusuk terbentuk dan barisan memerlukan kawalan proses paling tepat.
Peringkat 4 — Penyejukan dan Penentuan Saiz
Penyejukan air memejalkan profil beralun dengan cepat. Untuk paip dinding berganda, alat penentuan saiz boleh digunakan untuk mengekalkan diameter luar yang betul sementara dinding dalam menyejuk dan terikat dengan lapisan luar. Suhu penyejukan dan kadar aliran air yang konsisten penting untuk mencapai pematuhan dimensi sepanjang pengeluaran.
Peringkat 5 — Pemotongan dan Pengendalian Hiliran
Paip sejuk melalui unit penarik dan memasuki stesen pemotongan, tempat ia dibahagikan kepada panjang tertentu. Paip fleksibel berdiameter kecil digulung; paip beralun dinding berganda yang tegar dan berdiameter besar disusun untuk penghantaran.
Aplikasi Paip Beralun
Paip beralun digunakan dalam pelbagai aplikasi infrastruktur dan pembinaan:
- Saliran bawah tanah — pengurusan air hujan, saliran jalan dan sistem air larian tempat letak kereta
- Kumbahan dan air sisa — saluran utama pembetung aliran graviti dan sambungan sisi
- Perlindungan kabel dan wayar — konduit yang melindungi kabel elektrik, telekomunikasi dan gentian optik
- Saliran dan pengairan pertanian — saliran ladang bawah permukaan dan pengagihan air
- Infrastruktur lebuh raya dan rel — pembetung di bawah jalan dan tambak rel
Pemilihan diameter paip bergantung pada aplikasi: paip berdiameter kecil dari 40mm untuk perlindungan kabel dan saliran kecil, manakala paip besar sehingga 1200mm mengendalikan infrastruktur pembetung dan air hujan utama.
Cabaran Lazim dan Cara Mengatasinya
Geometri alun tidak sekata biasanya disebabkan suhu leburan tidak stabil, vakum tidak mencukupi atau blok acuan haus dan tidak sejajar. Penyelesaiannya ialah menstabilkan zon kawalan suhu, mengaudit kedap sistem vakum secara berkala serta mengekalkan penjajaran dan kebersihan blok acuan.
Ketebalan dinding tidak sekata paling kerap berpunca daripada dai yang tidak seimbang, tekanan keluaran penyemperit turun naik atau kualiti bahan mentah tidak konsisten. Reka bentuk dai berketepatan dan operasi penyemperit stabil ialah langkah pencegahan utama.
Kekasaran atau kecacatan permukaan boleh berpunca daripada bahan tercemar, polimer terurai akibat terlalu panas atau penyejukan tidak mencukupi. Pengeringan bahan yang betul sebelum pemprosesan, profil suhu tepat dan kapasiti penyejukan mencukupi amat penting. Langkah ini menangani kebanyakan masalah kualiti permukaan.
Memilih Barisan Penyemperitan Paip Beralun yang Sesuai
julat diameter paip dan jenis dinding (dinding tunggal atau berganda) perlu dipadankan dengan campuran produk sasaran anda. reka bentuk skru penyemperit dan nisbah L/D mesti dioptimumkan untuk resin pilihan anda. sistem blok acuan perlu menawarkan keupayaan pertukaran pantas dan geometri alun yang sentiasa tepat, dengan rawatan permukaan tahan haus untuk memanjangkan jangka hayat.
Prestasi sistem vakum dan penyejukan menentukan ketepatan pembentukan secara langsung — cari kawalan tekanan vakum yang konsisten dan peredaran air cekap. Tahap automasi penting untuk mengurangkan kebergantungan pada pengendali dan mencapai keseragaman proses; barisan moden dengan integrasi PLC penuh, pengukuran dalam talian dan perekodan data memberikan kualiti serta produktiviti lebih baik.
Kawalan Kualiti dalam Pengeluaran Paip Beralun
Kualiti konsisten memerlukan pengujian sistematik sepanjang pengeluaran. Ujian kekakuan gelang mengesahkan bahawa paip boleh menahan beban tanah dan tekanan luar. Ujian rintangan hentaman mengesahkan bahawa paip tidak retak di bawah tegasan pemasangan atau kitaran haba, selaras dengan spesifikasi pengilang. Pengukuran dimensi — ketebalan dinding, diameter luar dan kedalaman alun — mesti diperiksa pada sela berkala.
Tingkatkan Penyemperitan Paip Beralun Anda dengan Jwell
Soalan Lazim
Apakah fungsi pembentuk alun?
Pembentuk alun menggunakan dua rantai blok acuan yang bergerak berterusan dan tekanan vakum (biasanya −0.03 hingga −0.08 MPa) untuk menarik tiub lembut yang baru disemperit menjadi bentuk berusuk sementara plastik masih boleh dibentuk.
Mengapakah paip beralun lebih kuat daripada paip licin dengan berat yang sama?
Geometri berusuk meningkatkan kekakuan gelang — rintangan paip terhadap ubah bentuk di bawah beban luar — tanpa menambah bahan. Kecekapan struktur inilah sebab paip beralun digemari untuk aplikasi tertanam.
Apakah punca alun tidak sekata semasa pengeluaran?
Punca paling lazim ialah ketidakpadanan kelajuan penyemperitan dengan kelajuan pembentuk alun, tekanan vakum tidak mencukupi atau tidak stabil, blok acuan haus atau tidak sejajar, serta suhu leburan penyemperit tidak konsisten.
Apakah diameter yang boleh dihasilkan oleh barisan penyemperitan paip beralun?
Kebanyakan barisan dikonfigurasi untuk meliputi julat diameter tertentu. Julat standard bermula dari 40mm hingga 1200mm, dengan konfigurasi barisan, saiz penyemperit dan reka bentuk pembentuk alun dipilih mengikut rangkaian produk sasaran.
Sejauh manakah pentingnya sistem kawalan PLC?
Amat penting. PLC menyelaraskan semua parameter pengeluaran dalam masa nyata: suhu penyemperit, tekanan vakum, kelajuan barisan dan penyejukan. Sistem moden menambah pengesanan kecacatan automatik serta perekodan data, yang menyokong kualiti konsisten dan kebolehkesanan produk secara langsung.





