
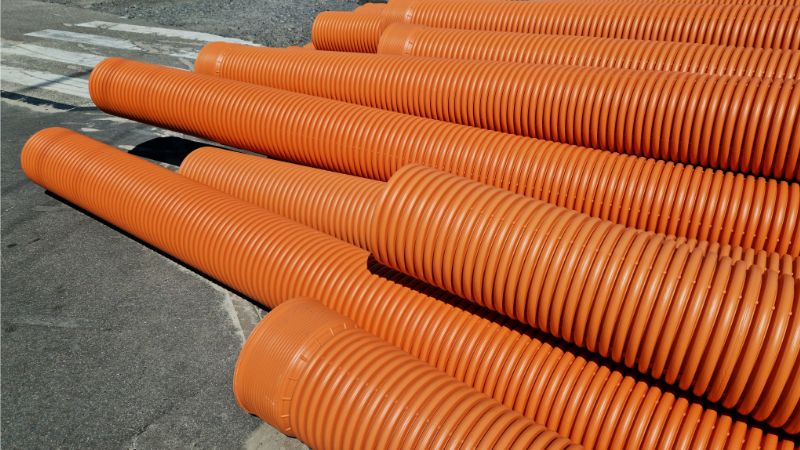
gofrētu cauruļu ekstrūzijas līnija ir specializēta ražošanas sistēma, kas izgatavo plastmasas caurules ar rievotu ārējo virsmu. Rezultātā tiek iegūta vienlaikus viegla, strukturāli izturīga un ļoti elastīga caurule.
Kas ir gofrētu cauruļu ekstrūzijas līnija?
Gofrētu cauruļu ekstrūzijas līnija ir nepārtrauktas ražošanas sistēma. Saskaņotā kausēšanas, formēšanas, gofrēšanas, dzesēšanas un griešanas procesā tā pārveido plastmasas granulas par rievotām caurulēm. Gofrētais profils nav tikai dekoratīvs. Rievotā ģeometrija ievērojami palielina gredzenveida stingrību, samazina nepieciešamo izejmateriāla daudzumu un ļauj iegūt cauruli, kas veiktspējas ziņā pārspēj alternatīvas ar gludu sienu un kuras ražošanas izmaksas ir zemākas.
Vienas sienas un divu sienu līnijas
Vienas sienas līnijas izgatavo caurules ar gofrētu gan iekšējo, gan ārējo virsmu. Tās ir vieglas un elastīgas, tāpēc piemērotas kabeļu aizsargcaurulēm un nelielas slodzes drenāžai. Iekārtas konfigurācija ir vienkāršāka, un pārregulēšana ir salīdzinoši vienkārša.
Divu sienu līnijas ir sarežģītāka konfigurācija. Tās izgatavo caurules ar gofrētu ārējo sienu, kas savienota ar gludu iekšējo sienu, apvienojot konstrukcijas stingrību ar nelielu plūsmas pretestību. Šim risinājumam nepieciešami divi sinhroni strādājoši ekstrūderi, kas vienlaikus koekstrudē un sakausē abus slāņus, tādēļ divu sienu līnijas ir sarežģītākas un to kapitālieguldījumi ir lielāki.
Ražošanā izmantotie materiāli
Trīs visbiežāk izmantotie materiāli gofrētu cauruļu ekstrūzijas līnijās ir HDPE (augsta blīvuma polietilēns), PP (polipropilēns), un PVC (polivinilhlorīds). Katram no tiem ir atšķirīgas apstrādes īpašības un veiktspējas priekšrocības.
HDPE ir nozares standarts lielākajai daļai drenāžas un kanalizācijas lietojumu. Tam ir izcila ķīmiskā izturība, tas saglabā elastību zem nulles temperatūrā un to droši apstrādā kausējuma temperatūrā 170–230°C. PP ir karstumizturīgāks, tāpēc to izvēlas rūpnieciskā vidē ar paaugstinātu temperatūru. PVC mūsdienu līnijās tiek izmantots retāk, taču to joprojām lieto noteiktā novecojušā infrastruktūrā un atsevišķos reģionālajos tirgos.
Gofrētu cauruļu ekstrūzijas iekārtas galvenie komponenti
Pilna gofrētu cauruļu ekstrūzijas līnija apvieno vairākas kritiski svarīgas apakšsistēmas. Katram komponentam ir noteikta loma galīgās caurules kvalitātes, izmēru precizitātes un ražošanas efektivitātes nodrošināšanā.
1. Izejmateriālu padeves sistēma
2. Vienas skrūves ekstrūderis
3. Ekstrūzijas galva
4. Gofrētājs (formēšanas iekārta)
5. Dzesēšanas sistēmas
6. Vilkšanas iekārta
7. Griešana un uztīšana/sakraušana
8. PLC vadības sistēma
Augstas efektivitātes procesa galvenie parametri
Tālāk redzamajā tabulā apkopoti kritiski svarīgie gofrētu cauruļu ekstrūzijas procesa parametri un to ietekme uz cauruļu kvalitāti ražošanas līnijā.
| Parametrs | Tipiskais diapazons | Ietekme uz caurules kvalitāti |
|---|---|---|
| Kausējuma temperatūra | 170–230°C | Ietekmē virsmas apdari, plūsmas vienmērīgumu un mehānisko izturību |
| Vakuuma spiediens | −0.03 to −0.08 MPa | Nosaka gofrējuma dziļumu un izmēru precizitāti |
| Dzesēšanas ūdens temperatūra | 10–25°C | Kontrolē izmēru stabilitāti un atlikušos spriegumus |
| Līnijas ātrums | 1–10 m/min | Ietekmē gofrējuma precizitāti un ražošanas jaudu |
| Caurules diametru diapazons | 40–1200 mm | Nosaka līnijas lietojuma jomu |
Ražošanas process soli pa solim
1. posms — materiāla sagatavošana un kausēšana
Plastmasas granulas ieber piltuvē un padod ekstrūdera cilindrā. Rotējošā skrūve pakāpeniski silda un bīdes spēku ietekmē apstrādā materiālu vairākās apsildāmās zonās. Kad plastmasa sasniedz ekstrūzijas galvu, tā ir homogēns kausējums. Temperatūras kontrole šajā posmā ir izšķiroša: pārāk augstā temperatūrā polimērs noārdās, bet pārāk zemā temperatūrā kausējuma viskozitāte ir pārāk liela, lai to pienācīgi formētu.
2. posms — caurules ekstrūzija
Kausētā plastmasa caur ekstrūzijas galvu izplūst gludas, apaļas caurules veidā. Divu sienu ražošanā vienlaikus no koekstrūzijas galvas izplūst divas kausējuma plūsmas: ārējais slānis tiek veidots gofrēšanai, bet iekšējais slānis paredzēts gluds.
3. posms — gofrējuma veidošana
Mīkstā caurule tūlīt pēc ekstrūzijas galvas nonāk gofrētājā. Vakuuma spiediens ievelk sienu veidņu bloku dobumos, kamēr bloki pārvietojas ātrumā, kas precīzi pielāgots ekstrūzijas ātrumam. Šajā posmā tiek izveidots raksturīgais rievotais profils, un līnijai nepieciešama visprecīzākā procesa kontrole.
4. posms — dzesēšana un kalibrēšana
Ūdens dzesēšana strauji sacietina gofrēto profilu. Divu sienu caurulēm var izmantot kalibrēšanas instrumentus, lai saglabātu pareizo ārējo diametru, kamēr iekšējā siena atdziest un savienojas ar ārējo slāni. Vienmērīga dzesēšanas temperatūra un ūdens plūsmas ātrums ir būtiski, lai visā ražošanas ciklā nodrošinātu atbilstību izmēru prasībām.
5. posms — griešana un turpmākā apstrāde
Atdzesētā caurule virzās caur vilkšanas iekārtu uz griešanas staciju, kur to sagriež noteiktā garumā. Elastīgās maza diametra caurules uztin ruļļos, bet stingrās, liela diametra divu sienu gofrētās caurules sakrauj nosūtīšanai.
Gofrēto cauruļu pielietojums
Gofrētās caurules izmanto daudzos infrastruktūras un būvniecības risinājumos:
- Pazemes drenāža — lietusūdens apsaimniekošanas, ceļu drenāžas un autostāvvietu noteces sistēmas
- Kanalizācija un notekūdeņi — pašteces maģistrālie kanalizācijas cauruļvadi un pievadi
- Kabeļu un vadu aizsardzība — cauruļvadi elektrības, telekomunikāciju un optisko šķiedru kabeļu aizsardzībai
- Lauksaimniecības drenāža un apūdeņošana — pazemes lauku drenāža un ūdens sadale
- Autoceļu un dzelzceļu infrastruktūra — caurtekas zem ceļiem un dzelzceļa uzbērumiem
Caurules diametru izvēle ir atkarīga no pielietojuma: maza diametra caurules no 40mm izmanto kabeļu aizsardzībai un nelielai drenāžai, savukārt liela diametra caurules līdz 1200mm — maģistrālajai kanalizācijai un lietusūdens infrastruktūrai.
Biežākās problēmas un to risinājumi
Neregulāra gofrējuma ģeometrija parasti rodas nestabilas kausējuma temperatūras, nepietiekama vakuuma vai nolietotu un nepareizi novietotu veidņu bloku dēļ. Risinājums: stabilizēt temperatūras kontroles zonas, regulāri pārbaudīt vakuuma sistēmas blīves un uzturēt veidņu bloku novietojumu un tīrību.
Nevienmērīgs sienas biezums visbiežāk rodas slikti līdzsvarotas ekstrūzijas galvas, mainīga ekstrūdera izejas spiediena vai nevienmērīgas izejmateriāla kvalitātes dēļ. Galvenie preventīvie pasākumi ir precīzs ekstrūzijas galvas dizains un stabila ekstrūdera darbība.
Rupja vai bojāta virsma var rasties piesārņota materiāla, pārkaršanas dēļ noārdīta polimēra vai nepietiekamas dzesēšanas dēļ. Būtiska ir pareiza materiāla žāvēšana pirms apstrādes, precīza temperatūras profila iestatīšana un pietiekama dzesēšanas jauda. Šie pasākumi novērš lielāko daļu virsmas kvalitātes problēmu.
Piemērotas gofrētu cauruļu ekstrūzijas līnijas izvēle
caurules diametru diapazons un sienas tips (viena vai divas sienas) jāsaskaņo ar plānoto produktu klāstu. Arī ekstrūdera skrūves konstrukcija un L/D attiecība jāoptimizē izvēlētajam polimēram. Savukārt veidņu bloku sistēmai jānodrošina ātra pārregulēšana un pastāvīgi precīza gofrējuma ģeometrija, kā arī nodilumizturīga virsmas apstrāde ilgākam kalpošanas laikam.
Vakuuma un dzesēšanas sistēmas veiktspēja tieši nosaka formēšanas precizitāti — izvēlieties nemainīgu vakuuma spiediena kontroli un efektīvu ūdens cirkulāciju. Automatizācijas līmenis ir svarīgs, lai mazinātu atkarību no operatora un nodrošinātu procesa stabilitāti; modernas līnijas ar pilnīgu PLC integrāciju, mērījumiem ražošanas gaitā un datu reģistrēšanu nodrošina augstāku kvalitāti un ražīgumu.
Kvalitātes kontrole gofrēto cauruļu ražošanā
Pastāvīgas kvalitātes nodrošināšanai ražošanas gaitā sistemātiski jāveic pārbaudes. Gredzenveida stingrības pārbaude pārliecina, ka caurules izturēs grunts slodzi un ārējo spiedienu. Triecienizturības pārbaude apstiprina, ka caurule saskaņā ar ražotāja specifikācijām neplaisās uzstādīšanas slodzes vai temperatūras ciklu ietekmē. Izmēru mērīšana — sienas biezums, ārējais diametrs un gofrējuma dziļums — regulāri jāpārbauda.
Uzlabojiet gofrēto cauruļu ekstrūziju ar Jwell
Biežāk uzdotie jautājumi
Kāda ir gofrētāja funkcija?
Gofrētājs izmanto divas nepārtraukti kustīgas veidņu bloku ķēdes un vakuuma spiedienu (parasti −0.03 līdz −0.08 MPa), lai ievilktu mīksto, tikko ekstrudēto cauruli rievotā formā, kamēr plastmasa vēl ir formējama.
Kāpēc gofrēta caurule ir izturīgāka par tāda paša svara gludu cauruli?
Rievotā ģeometrija palielina gredzenveida stingrību — caurules izturību pret deformāciju ārējas slodzes ietekmē —, nepalielinot materiāla daudzumu. Pateicoties šādai konstrukcijas efektivitātei, gofrētās caurules ir vēlamā izvēle ierakšanai zemē.
Kas izraisa nevienmērīgu gofrējumu ražošanas laikā?
Visbiežāk to izraisa neatbilstība starp ekstrūzijas ātrumu un gofrētāja ātrumu, nepietiekams vai nestabils vakuuma spiediens, nolietoti vai nepareizi novietoti veidņu bloki, kā arī nevienmērīga kausējuma temperatūra ekstrūderī.
Kādus diametrus var ražot gofrētu cauruļu ekstrūzijas līnija?
Lielākā daļa līniju tiek konfigurētas noteiktam diametru diapazonam. Standarta diapazoni ir no 40mm līdz 1200mm; līnijas konfigurāciju, ekstrūdera izmēru un gofrētāja konstrukciju izvēlas atbilstoši paredzētajam produktu klāstam.
Cik svarīga ir PLC vadības sistēma?
Tā ir kritiski svarīga. PLC reāllaikā koordinē visus ražošanas parametrus: ekstrūdera temperatūru, vakuuma spiedienu, līnijas ātrumu un dzesēšanu. Mūsdienu sistēmās ir arī automātiska defektu noteikšana un datu reģistrēšana, kas tieši palīdz nodrošināt nemainīgu kvalitāti un izstrādājumu izsekojamību.





