
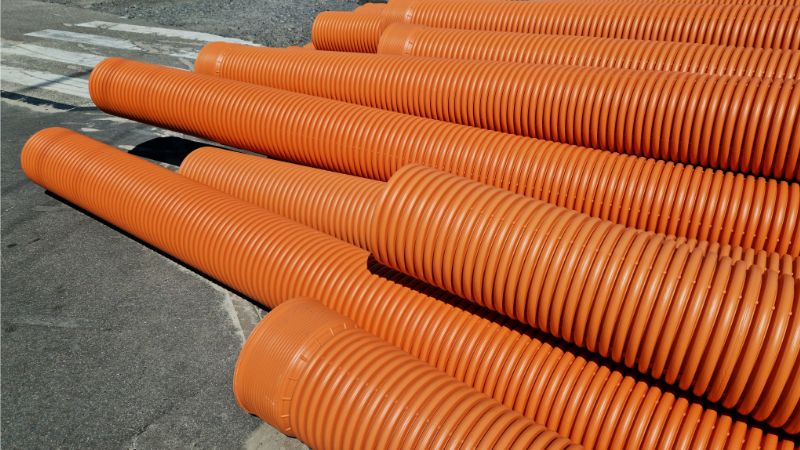
ایک نالیدار پائپ ایکسٹروژن لائن ایک خصوصی مینوفیکچرنگ نظام ہے۔ یہ بیرونی سطح پر ابھری دھاریوں والے پلاسٹک پائپ تیار کرتا ہے۔ نتیجے میں پائپ بیک وقت ہلکا، ساختی طور پر مضبوط اور انتہائی لچکدار ہوتا ہے۔
نالیدار پائپ ایکسٹروژن لائن کیا ہے؟
نالیدار پائپ ایکسٹروژن لائن مسلسل پیداوار کا نظام ہے۔ یہ پلاسٹک دانوں کو پگھلانے، شکل دینے، نالیاں بنانے، ٹھنڈا کرنے اور کاٹنے کے مربوط سلسلے کے ذریعے دھاری دار پائپوں میں تبدیل کرتا ہے۔ نالیدار پروفائل محض ظاہری آرائش نہیں۔ دھاری دار ساخت حلقوی سختی نمایاں طور پر بڑھاتی ہے۔ یہ درکار خام مال کا حجم بھی کم کرتی ہے اور ایسا پائپ دیتی ہے جو کم پیداواری لاگت پر ٹھوس دیوار والے متبادل سے بہتر کارکردگی دکھاتا ہے۔
ایک دیواری بمقابلہ ڈبل وال لائنیں
ایک دیواری لائنیں ایسے پائپ بناتی ہیں جن کی اندرونی اور بیرونی دونوں سطحیں نالیدار ہوتی ہیں۔ یہ پائپ ہلکے اور لچکدار ہوتے ہیں، اور کیبل کے حفاظتی کنڈوئٹس اور ہلکے نکاسی آب کے استعمالات کے لیے موزوں ہیں۔ آلات کی ترتیب آسان ہے اور تبدیلی نسبتاً سہل ہوتی ہے۔
ڈبل وال لائنیں زیادہ جدید ترتیب ہیں۔ یہ نالیدار بیرونی دیوار اور اس سے جڑی ہموار اندرونی دیوار والے پائپ تیار کرتی ہیں، جس سے ساختی سختی اور کم رگڑ والا بہاؤ یکجا ہوتے ہیں۔ چونکہ اس ڈیزائن میں دو ایکسٹروڈرز بیک وقت مل کر دونوں تہوں کو کو ایکسٹروڈ اور جوڑتے ہیں، ڈبل وال لائنیں زیادہ پیچیدہ اور زیادہ سرمایہ جاتی لاگت والی ہیں۔
پیداوار میں استعمال ہونے والے مواد
نالیدار پائپ ایکسٹروژن لائنوں میں پروسیس ہونے والے تین عام ترین مواد ہیں HDPE (ہائی ڈینسٹی پولی ایتھیلین), PP (پولی پروپیلین)، اور PVC (Polyvinyl Chloride)۔ ہر ایک کی پروسیسنگ خصوصیات اور کارکردگی کے فوائد الگ ہیں۔
زیادہ تر نکاسی آب اور سیوریج کے استعمالات کے لیے HDPE صنعتی معیار ہے۔ اس میں بہترین کیمیائی مزاحمت ہے، یہ صفر سے کم درجۂ حرارت پر بھی لچک برقرار رکھتا ہے اور 170–230°C پگھلاؤ کے درجۂ حرارت پر قابلِ اعتماد طریقے سے پروسیس ہوتا ہے۔ PP زیادہ حرارت مزاحمت فراہم کرتا ہے اور بلند درجۂ حرارت والے صنعتی ماحول میں ترجیحی ہے۔ جدید لائنوں میں PVC کم عام ہے، مگر بعض پرانے بنیادی ڈھانچوں اور مخصوص علاقائی مارکیٹوں میں اب بھی استعمال ہوتا ہے۔
نالیدار پائپ ایکسٹروژن مشین کے اہم اجزا
ایک مکمل نالیدار پائپ ایکسٹروژن لائن کئی اہم ذیلی نظاموں کو یکجا کرتی ہے۔ ہر جزو آخری پائپ کے معیار، ابعادی درستگی اور پیداواری کارکردگی کا تعین کرنے میں اپنا متعین کردار ادا کرتا ہے۔
1. خام مال فیڈنگ سسٹم
2. سنگل سکرو ایکسٹروڈر
3. ایکسٹروژن ڈائی
4. کوریگیٹر (تشکیل دینے والی مشین)
5. کولنگ سسٹمز
6. ہال آف یونٹ
7. کٹنگ اور وائنڈنگ/اسٹیکنگ
8. PLC کنٹرول سسٹم
اعلیٰ کارکردگی کے اہم عمل پیرامیٹرز
ذیل کا جدول نالیدار پائپ ایکسٹروژن کے اہم عمل پیرامیٹرز اور پیداوار لائن میں پائپ کے معیار پر ان کے اثرات کا خلاصہ پیش کرتا ہے۔
| پیرامیٹر | عام حد | پائپ کے معیار پر اثر |
|---|---|---|
| پگھلاؤ کا درجۂ حرارت | 170–230°C | سطحی تکمیل، بہاؤ کی یکسانیت اور مکینیکل مضبوطی کو متاثر کرتا ہے |
| ویکیوم دباؤ | −0.03 سے −0.08 MPa | نالیوں کی گہرائی اور ابعادی درستگی کا تعین کرتا ہے |
| کولنگ واٹر کا درجۂ حرارت | 10–25°C | ابعادی استحکام اور باقی ماندہ تناؤ کو کنٹرول کرتا ہے |
| لائن کی رفتار | 1–10 m/min | نالیداری کی درستگی اور پیداوار کی شرح کو متاثر کرتا ہے |
| پائپ کے قطر کی حد | 40–1200 mm | لائن کے استعمالات کا دائرہ متعین کرتا ہے |
پیداوار کا عمل: مرحلہ وار
مرحلہ 1 — مواد کی تیاری اور پگھلانا
خام پلاسٹک دانے ہوپر میں ڈال کر ایکسٹروڈر بیرل میں فیڈ کیے جاتے ہیں۔ گھومتا ہوا سکرو متعدد گرم زونز کے ذریعے مواد کو بتدریج گرم کرتا اور قینچی عمل دیتا ہے۔ پلاسٹک کے ڈائی تک پہنچنے پر یہ یکساں پگھلاؤ بنا دیتا ہے۔ اس مرحلے پر درجۂ حرارت کا کنٹرول اہم ہے: بہت زیادہ ہو تو پولیمر کی تخریب ہوگی؛ بہت کم ہو تو پگھلاؤ کی چپچپاہٹ درست تشکیل کے لیے حد سے زیادہ ہوگی۔
مرحلہ 2 — پائپ ایکسٹروژن
پگھلا پلاسٹک ڈائی سے ہموار، گول ٹیوب کی شکل میں نکلتا ہے۔ ڈبل وال پیداوار میں پگھلے مواد کے دو بہاؤ بیک وقت کو ایکسٹروژن ڈائی سے نکلتے ہیں؛ بیرونی تہہ کو نالیدار بنانے اور اندرونی تہہ کو ہموار رکھنے کے لیے ترتیب دیا جاتا ہے۔
مرحلہ 3 — نالیداری کی تشکیل
نرم ٹیوب ڈائی کے فوراً بعد کوریگیٹر میں داخل ہوتی ہے۔ ویکیوم دباؤ دیوار کو مولڈ بلاک کیویٹیز میں کھینچتا ہے، جبکہ بلاکس ایکسٹروژن کی رفتار سے درست طور پر ہم آہنگ رفتار سے حرکت کرتے ہیں۔ اسی مرحلے پر نمایاں دھاری دار پروفائل بنتا ہے اور لائن کو انتہائی درست عمل کنٹرول درکار ہوتا ہے۔
مرحلہ 4 — کولنگ اور سائزنگ
پانی سے کولنگ نالیدار پروفائل کو تیزی سے ٹھوس کرتی ہے۔ ڈبل وال پائپوں کے لیے اندرونی دیوار کے ٹھنڈا ہوکر بیرونی دیوار سے جڑنے کے دوران درست بیرونی قطر برقرار رکھنے کے لیے سائزنگ ٹولز استعمال کیے جا سکتے ہیں۔ پوری پیداوار میں ابعادی معیارات پورے کرنے کے لیے کولنگ کا یکساں درجۂ حرارت اور پانی کے بہاؤ کی شرح نہایت اہم ہیں۔
مرحلہ 5 — کٹنگ اور بعد از عمل ہینڈلنگ
ٹھنڈا پائپ ہال آف یونٹ سے گزر کر کٹنگ اسٹیشن میں داخل ہوتا ہے، جہاں اسے مقررہ لمبائیوں میں تقسیم کیا جاتا ہے۔ چھوٹے قطر کے لچکدار پائپ کوائلز پر لپیٹے جاتے ہیں؛ بڑے قطر کے سخت ڈبل وال نالیدار پائپ ترسیل کے لیے اسٹیک کیے جاتے ہیں۔
نالیدار پائپوں کے استعمالات
نالیدار پائپ بنیادی ڈھانچے اور تعمیرات کے وسیع استعمالات میں کام آتے ہیں:
- زیرِ زمین نکاسی آب — بارش کے پانی کا انتظام، سڑکوں کی نکاسی اور پارکنگ لاٹ کے بہاؤ کے نظام
- سیوریج اور گندے پانی کی نکاسی — کششِ ثقل سے چلنے والی سیوریج مین لائنیں اور ضمنی کنکشن
- کیبل اور تار کا تحفظ — بجلی، ٹیلی مواصلات اور فائبر آپٹک کیبلز کی حفاظت کرنے والے کنڈوئٹس
- زرعی نکاسی آب اور آبپاشی — زیرِ زمین کھیتوں کی نکاسی اور پانی کی تقسیم
- شاہراہ اور ریلوے کا بنیادی ڈھانچہ — سڑکوں اور ریلوے پشتوں کے نیچے پل نما نکاسی راستے
پائپ کے قطر کا انتخاب استعمال پر منحصر ہے: کیبل کے تحفظ اور معمولی نکاسی کے لیے 40mm سے چھوٹے قطر کے پائپ استعمال ہوتے ہیں، جبکہ 1200mm تک بڑے قطر کے پائپ اہم سیوریج اور طوفانی پانی کے بنیادی ڈھانچے میں کام آتے ہیں۔
عام چیلنجز اور ان کا حل
نالیداری کی بے قاعدہ ساخت عموماً پگھلاؤ کے غیر مستحکم درجۂ حرارت، ناکافی ویکیوم یا گھسے ہوئے اور غلط سیدھ والے مولڈ بلاکس کی وجہ سے ہوتی ہے۔ حل یہ ہے کہ درجۂ حرارت کنٹرول زونز مستحکم رکھیں، ویکیوم سسٹم کی سیلنگ کا باقاعدہ آڈٹ کریں اور مولڈ بلاکس کی سیدھ اور صفائی برقرار رکھیں۔
دیوار کی غیر یکساں موٹائی اکثر غیر متوازن ڈائی، ایکسٹروڈر کے آؤٹ پٹ دباؤ میں اتار چڑھاؤ یا خام مال کے غیر مستقل معیار کا نتیجہ ہوتی ہے۔ درست ڈائی ڈیزائن اور ایکسٹروڈر کا مستحکم آپریشن بنیادی احتیاطی تدابیر ہیں۔
سطح کی کھردراہٹ یا نقائص آلودہ مواد، حد سے زیادہ گرم ہونے پر پولیمر کی تخریب یا ناکافی کولنگ کے باعث پیدا ہو سکتے ہیں۔ پروسیسنگ سے پہلے مواد کو درست طور پر خشک کرنا، درجۂ حرارت کی درست ترتیب اور کافی کولنگ صلاحیت ضروری ہیں۔ یہ اقدامات سطح کے معیار کے زیادہ تر مسائل حل کرتے ہیں۔
درست نالیدار پائپ ایکسٹروژن لائن کا انتخاب
یہ پائپ کے قطر کی حد اور دیوار کی قسم (سنگل یا ڈبل وال) کو آپ کی مطلوبہ مصنوعات کی اقسام کے مطابق ہونا چاہیے۔ ایکسٹروڈر سکرو کا ڈیزائن اور L/D تناسب آپ کی منتخب کردہ ریزن کے مطابق بہتر بنایا جانا چاہیے۔ مولڈ بلاک سسٹم اس میں تیز تبدیلی کی سہولت اور درست، یکساں کوروگیشن جیومیٹری ہونی چاہیے، جبکہ گھساؤ مزاحم سطحی ٹریٹمنٹ سروس لائف بڑھاتی ہے۔
ویکیوم اور کولنگ سسٹم کی کارکردگی فارمنگ کی درستگی کا براہِ راست تعین کرتی ہے—مستحکم ویکیوم پریشر کنٹرول اور مؤثر پانی کی گردش دیکھیں۔ آٹومیشن کی سطح آپریٹر پر انحصار کم کرنے اور عمل میں یکسانیت حاصل کرنے کے لیے اہم ہے؛ مکمل PLC انٹیگریشن، آن لائن پیمائش اور ڈیٹا لاگنگ والی جدید لائنیں بہتر معیار اور پیداواریت دیتی ہیں۔
کوروگیٹڈ پائپ کی تیاری میں کوالٹی کنٹرول
مسلسل معیار کے لیے پیداوار کے دوران منظم جانچ ضروری ہے۔ رِنگ سختی کی جانچ تصدیق کرتی ہے کہ پائپ مٹی کے بوجھ اور بیرونی دباؤ برداشت کر سکتے ہیں۔ اثر برداشت کرنے کی جانچ تصدیق کرتی ہے کہ تنصیب کے دباؤ یا درجہ حرارت کے بار بار بدلنے سے پائپ میں دراڑ نہیں پڑے گی، اور یہ کارخانہ دار کی مقررہ وضاحتوں کے مطابق ہے۔ ابعادی پیمائش — دیوار کی موٹائی، بیرونی قطر اور کوروگیشن کی گہرائی — باقاعدہ وقفوں سے جانچنا ضروری ہے۔
Jwell کے ساتھ اپنی کوروگیٹڈ پائپ ایکسٹروژن لائن کو اپ گریڈ کریں
اکثر پوچھے جانے والے سوالات
کوروگیٹر کیا کام کرتا ہے؟
کوروگیٹر مولڈ بلاکس کی دو مسلسل حرکت کرتی زنجیروں اور ویکیوم پریشر (عام طور پر −0.03 سے −0.08 MPa) کے ذریعے نرم، تازہ ایکسٹروڈ شدہ ٹیوب کو پسلی دار شکل دیتا ہے، جب تک پلاسٹک ابھی قابلِ تشکیل ہوتا ہے۔
کوروگیٹڈ پائپ اسی وزن کے ہموار پائپ سے زیادہ مضبوط کیوں ہوتا ہے؟
پسلی دار ساخت، مواد بڑھائے بغیر، رِنگ سختی یعنی بیرونی بوجھ کے تحت پائپ کی بگڑنے کے خلاف مزاحمت بڑھاتی ہے۔ اسی ساختی افادیت کی وجہ سے کوروگیٹڈ پائپ زیرِ زمین استعمال کے لیے پسند کیے جاتے ہیں۔
پیداوار کے دوران ناہموار کوروگیشن کی کیا وجہ ہوتی ہے؟
عام وجوہ میں ایکسٹروژن کی رفتار اور کوروگیٹر کی رفتار میں عدم مطابقت، ناکافی یا غیر مستحکم ویکیوم پریشر، گھسے ہوئے یا غلط سیدھ میں لگے مولڈ بلاکس، اور ایکسٹروڈر سے پگھلے مادے کے درجہ حرارت میں عدم یکسانیت شامل ہیں۔
کوروگیٹڈ پائپ ایکسٹروژن لائن کن قطروں کے پائپ بنا سکتی ہے؟
زیادہ تر لائنیں ایک مخصوص قطر کی حد کے لیے ترتیب دی جاتی ہیں۔ معیاری حدود 40mm سے 1200mm تک ہوتی ہیں؛ لائن کی ترتیب، ایکسٹروڈر کا سائز اور کوروگیٹر کا ڈیزائن ہدفی مصنوعات کی حد کے مطابق منتخب کیا جاتا ہے۔
PLC کنٹرول سسٹم کتنا اہم ہے؟
انتہائی اہم۔ PLC تمام پیداواری پیرامیٹرز کو حقیقی وقت میں مربوط کرتا ہے: ایکسٹروڈر کا درجہ حرارت، ویکیوم پریشر، لائن کی رفتار اور کولنگ۔ جدید نظام خودکار نقص شناخت اور ڈیٹا لاگنگ بھی فراہم کرتے ہیں، جس سے یکساں معیار اور مصنوعات کو قابلِ سراغ رکھنے میں براہِ راست مدد ملتی ہے۔





