
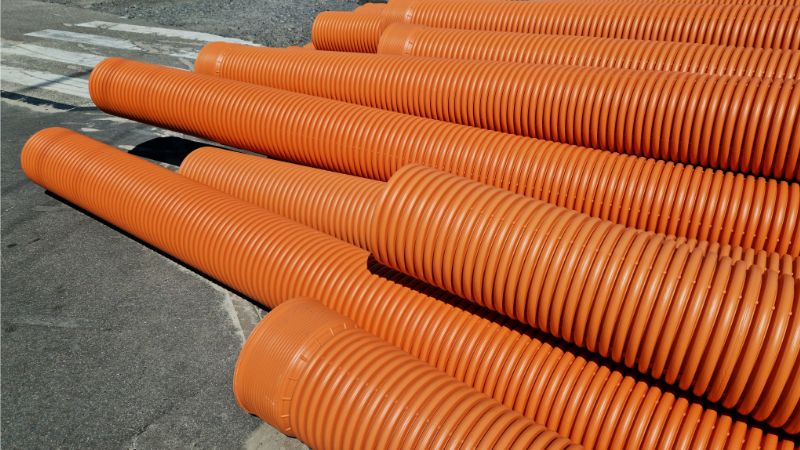
A geribbelde-buisextrusielijn is een gespecialiseerd productiesysteem voor kunststofbuizen met een geribbeld buitenoppervlak. Het resultaat is een buis die tegelijk licht, constructief sterk en zeer flexibel is.
Wat is een geribbelde-buisextrusielijn?
Een geribbelde-buisextrusielijn is een continu productiesysteem dat kunststofkorrels via smelten, vormen, ribbenvorming, koelen en snijden omzet in geribbelde buizen. Het ribprofiel is functioneel: de geometrie vergroot de ringstijfheid aanzienlijk, vermindert de benodigde grondstof en levert tegen lagere productiekosten betere prestaties dan massiefwandige alternatieven.
Enkelwandige versus dubbelwandige lijnen
Enkelwandige lijnen maken buizen met ribben aan binnen- en buitenzijde. Ze zijn licht en flexibel en geschikt voor kabelbescherming en lichte drainage. De apparatuur is eenvoudiger en productwissels zijn relatief gemakkelijk.
Dubbelwandige lijnen vormen de geavanceerdere configuratie. Ze produceren buizen met een geribbelde buitenwand verbonden met een gladde binnenwand, voor constructieve stijfheid en lage stromingswrijving. Twee extruders werken samen om beide lagen tegelijk te co-extruderen en te verbinden, waardoor de lijn complexer en duurder is.
Materialen voor de productie
De drie gangbaarste materialen voor geribbelde-buisextrusie zijn HDPE (polyethyleen met hoge dichtheid), PP (polypropyleen), en PVC (polyvinylchloride). Elk heeft eigen verwerkingskenmerken en prestatievoordelen.
HDPE is de standaard voor de meeste drainage- en riooltoepassingen. Het biedt uitstekende chemische bestendigheid, blijft flexibel onder nul en verwerkt betrouwbaar bij smelttemperaturen van 170–230°C. PP is hittebestendiger en wordt gebruikt in warme industriële omgevingen. PVC komt minder vaak voor op moderne lijnen, maar blijft in gebruik voor bestaande infrastructuur en bepaalde regionale markten.
Belangrijkste onderdelen van een extrusiemachine voor geribbelde buizen
Een complete lijn combineert verschillende cruciale subsystemen. Elk bepaalt mede de buiskwaliteit, maatnauwkeurigheid en productie-efficiëntie.
1. Grondstoftoevoer
2. Enkelschroefextruder
3. Extrusiematrijs
4. Corrugator of vormmachine
5. Koelsystemen
6. Afvoereenheid
7. Snijden en wikkelen of stapelen
8. PLC-besturingssysteem
Belangrijkste procesparameters voor hoge efficiëntie
De volgende tabel vat kritieke parameters voor geribbelde-buisextrusie en hun invloed op buiskwaliteit samen.
| Parameter | Gebruikelijk bereik | Invloed op buiskwaliteit |
|---|---|---|
| Smelttemperatuur | 170–230°C | Beïnvloedt oppervlakteafwerking, stroomconsistentie en mechanische sterkte |
| Vacuümdruk | −0.03 tot −0.08 MPa | Bepaalt ribdiepte en maatnauwkeurigheid |
| Koelwatertemperatuur | 10–25°C | Regelt maatstabiliteit en restspanningen |
| Lijnsnelheid | 1–10 m/min | Beïnvloedt ribnauwkeurigheid en productiecapaciteit |
| Buisdiameterbereik | 40–1200 mm | Bepaalt het toepassingsbereik van de lijn |
Het productieproces: stap voor stap
Fase 1 — materiaalvoorbereiding en smelten
Kunststofkorrels worden via de trechter in de extrudercilinder gevoerd. De roterende schroef verwarmt en schuift het materiaal geleidelijk door meerdere verwarmde zones tot een homogene smelt ontstaat. Temperatuurregeling is cruciaal: bij te hoge temperatuur degradeert het polymeer, bij te lage temperatuur is de viscositeit te hoog voor goede vormgeving.
Fase 2 — buisextrusie
De smelt verlaat de matrijs als een gladde, ronde buis. Bij dubbelwandige productie verlaten twee smeltstromen tegelijk een co-extrusiematrijs. De buitenlaag wordt geribbeld en de binnenlaag blijft glad.
Fase 3 — ribbenvorming
De zachte buis gaat direct na de matrijs de corrugator in. Vacuüm trekt de wand in de vormblokholtes terwijl de blokken met exact op de extrusie afgestemde snelheid bewegen. Hier ontstaat het ribprofiel en is de nauwkeurigste procesregeling nodig.
Fase 4 — koelen en kalibreren
Waterkoeling laat het ribprofiel snel stollen. Bij dubbelwandige buizen houden kalibratiegereedschappen de buitendiameter correct terwijl de binnenwand afkoelt en zich met de buitenlaag verbindt. Constante koeltemperatuur en waterstroming zijn essentieel voor maatvastheid tijdens de volledige productie.
Fase 5 — snijden en verdere verwerking
De gekoelde buis passeert de afvoereenheid en wordt bij het snijstation op lengte gedeeld. Flexibele buizen met kleine diameter worden opgerold; stijve dubbelwandige geribbelde buizen met grote diameter worden voor verzending gestapeld.
Toepassingen van geribbelde buizen
Geribbelde buizen worden gebruikt voor uiteenlopende infrastructuur- en bouwtoepassingen:
- Ondergrondse drainage — regenwaterbeheer, wegafwatering en afvoer van parkeerterreinen
- Riool- en afvalwater — vrijverval-hoofdriolen en zijaansluitingen
- Kabel- en draadbescherming — beschermbuizen voor elektrische, telecom- en glasvezelkabels
- Landbouwdrainage en irrigatie — ondergrondse velddrainage en waterdistributie
- Weg- en spoorinfrastructuur — duikers onder wegen en spoorwegbermen
De buisdiameter hangt af van de toepassing: kleine buizen vanaf 40mm worden gebruikt voor kabelbescherming en lichte drainage, terwijl buizen tot 1200mm grote riool- en regenwaterinfrastructuur bedienen.
Veelvoorkomende problemen en oplossingen
Onregelmatige ribgeometrie wordt doorgaans veroorzaakt door wisselende smelttemperatuur, onvoldoende vacuüm of versleten en verkeerd uitgelijnde vormblokken. Stabiliseer de temperatuurzones, controleer vacuümafdichtingen regelmatig en houd vormblokken uitgelijnd en schoon.
Ongelijke wanddikte komt meestal door een ongebalanceerde matrijs, wisselende extruderdruk of inconsistente grondstoffen. Nauwkeurig matrijsontwerp en stabiele extruderwerking zijn de belangrijkste preventieve maatregelen.
Oppervlakteruwheid of defecten kunnen ontstaan door verontreinigd materiaal, polymeerdegradatie door oververhitting of onvoldoende koeling. Goed drogen, nauwkeurige temperatuurprofielen en voldoende koelcapaciteit verhelpen de meeste oppervlakteproblemen.
De juiste geribbelde-buisextrusielijn kiezen
De het diameterbereik en wandtype met enkele of dubbele wand moeten passen bij uw productassortiment. Het schroefontwerp en de L/D-verhouding moeten worden geoptimaliseerd voor de gekozen kunststof. Het vormbloksysteem moet snel kunnen wisselen en een constant nauwkeurig ribprofiel bieden, met slijtvaste oppervlaktebehandeling voor een langere levensduur.
Prestaties van vacuüm- en koelsysteem bepalen rechtstreeks de vormnauwkeurigheid. Let op constante vacuümregeling en efficiënte watercirculatie. Automatiseringsgraad is belangrijk voor minder operatorafhankelijkheid en consistente processen. Moderne lijnen met volledige PLC-integratie, inline meting en gegevensregistratie bieden betere kwaliteit en productiviteit.
Kwaliteitscontrole bij geribbelde-buisproductie
Constante kwaliteit vereist systematische tests tijdens de productie. Ringstijfheidstests controleren of buizen grondbelasting en externe druk kunnen verdragen. Slagvastheidstests bevestigen dat de buis volgens de specificaties van de fabrikant niet scheurt door installatiebelasting of temperatuurcycli. Maatmetingen van wanddikte, buitendiameter en ribdiepte moeten regelmatig worden uitgevoerd.
Verbeter uw geribbelde-buisextrusie met Jwell
Veelgestelde vragen
Wat doet de corrugator?
De corrugator gebruikt twee continu bewegende vormblokkettingen en vacuüm, doorgaans −0.03 tot −0.08 MPa, om de zachte, pas geëxtrudeerde buis tot een ribprofiel te trekken zolang de kunststof vervormbaar is.
Waarom is een geribbelde buis sterker dan een gladde buis met hetzelfde gewicht?
De ribgeometrie verhoogt de ringstijfheid, de weerstand tegen vervorming door externe belasting, zonder materiaal toe te voegen. Deze constructieve efficiëntie maakt geribbelde buizen geschikt voor ondergrondse toepassingen.
Wat veroorzaakt ongelijke ribben tijdens productie?
De meest voorkomende oorzaken zijn een verschil tussen extrusie- en corrugatorsnelheid, onvoldoende of instabiel vacuüm, versleten of verkeerd uitgelijnde vormblokken en wisselende smelttemperatuur.
Welke diameters kan een geribbelde-buisextrusielijn produceren?
De meeste lijnen zijn ingericht voor een specifiek diameterbereik. Standaardbereiken lopen van 40mm tot 1200mm, waarbij lijnconfiguratie, extrudergrootte en corrugatorontwerp op het gewenste assortiment worden afgestemd.
Hoe belangrijk is het PLC-besturingssysteem?
Cruciaal. De PLC coördineert in realtime extrudertemperatuur, vacuüm, lijnsnelheid en koeling. Moderne systemen voegen automatische defectdetectie en gegevensregistratie toe voor constante kwaliteit en producttraceerbaarheid.





