
Una linea di estrusione di tubi corrugati è un sistema produttivo specializzato. Produce tubi in plastica con una superficie esterna nervata. Il risultato è un tubo contemporaneamente leggero, strutturalmente resistente e molto flessibile.
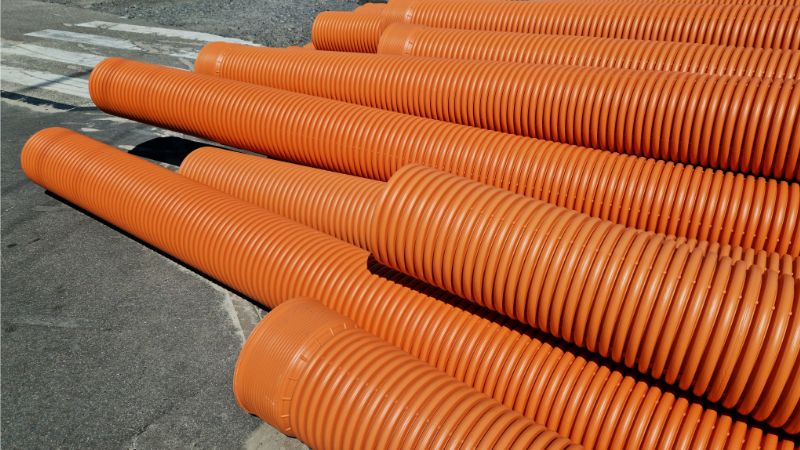
Che cos’è una linea di estrusione di tubi corrugati?
Una linea di estrusione di tubi corrugati è un sistema di produzione continuo. Trasforma i granuli plastici in tubi nervati attraverso una sequenza coordinata di fusione, formatura, corrugazione, raffreddamento e taglio. Il profilo corrugato non è soltanto estetico: la geometria nervata aumenta notevolmente la rigidità anulare. Riduce inoltre la quantità di materia prima necessaria e permette di ottenere un tubo con prestazioni superiori alle alternative a parete piena, a un costo produttivo inferiore.
Linee a parete singola rispetto a linee a doppia parete
Le linee a parete singola producono tubi corrugati sia sulla superficie interna sia su quella esterna. Questi tubi sono leggeri e flessibili, ideali per condotti di protezione dei cavi e applicazioni di drenaggio leggero. La configurazione delle attrezzature è più semplice e i cambi di produzione sono relativamente agevoli.
Le linee a doppia parete sono la configurazione più avanzata. Producono tubi con una parete esterna corrugata unita a una parete interna liscia, combinando rigidità strutturale e prestazioni di flusso a basso attrito. Poiché questa configurazione richiede due estrusori che lavorano insieme per coestrudere e fondere simultaneamente i due strati, le linee a doppia parete sono più complesse e comportano un investimento iniziale maggiore.
Materiali utilizzati nella produzione
I tre materiali più comuni lavorati sulle linee di estrusione di tubi corrugati sono HDPE (polietilene ad alta densità), PP (polipropilene), e PVC (cloruro di polivinile). Ciascuno presenta caratteristiche di lavorazione e vantaggi prestazionali distinti.
L’HDPE è lo standard del settore per la maggior parte delle applicazioni di drenaggio e fognatura. Offre eccellente resistenza chimica, mantiene la flessibilità a temperature sotto zero e si lavora in modo affidabile con temperature del fuso di 170–230°C. Il PP offre una migliore resistenza termica ed è preferito negli ambienti industriali con temperature elevate. Il PVC, meno diffuso nelle linee moderne, resta utilizzato in alcune infrastrutture preesistenti e in determinati mercati regionali.
Componenti principali di una macchina di estrusione di tubi corrugati
Una linea completa di estrusione di tubi corrugati integra diversi sottosistemi fondamentali. Ogni componente ha un ruolo definito nel determinare qualità finale del tubo, precisione dimensionale ed efficienza produttiva.
1. Sistema di alimentazione della materia prima
2. Estrusore monovite
3. Filiera di estrusione
4. Corrugatore (macchina di formatura)
5. Sistemi di raffreddamento
6. Unità di traino
7. Taglio e avvolgimento/impilamento
8. Sistema di controllo PLC
Parametri di processo principali per un’elevata efficienza
La tabella seguente riassume i parametri fondamentali del processo di estrusione di tubi corrugati e il loro effetto sulla qualità del tubo nella linea produttiva.
| Parametro | Intervallo tipico | Effetto sulla qualità del tubo |
|---|---|---|
| Temperatura del fuso | 170–230°C | Influisce sulla finitura superficiale, sulla regolarità del flusso e sulla resistenza meccanica |
| Pressione di vuoto | da −0.03 a −0.08 MPa | Determina la profondità delle corrugazioni e la precisione dimensionale |
| Temperatura dell’acqua di raffreddamento | 10–25°C | Controlla la stabilità dimensionale e le tensioni residue |
| Velocità della linea | 1–10 m/min | Influisce sulla precisione della corrugazione e sulla capacità produttiva |
| Intervallo del diametro dei tubi | 40–1200 mm | Definisce l’ambito applicativo della linea |
Il processo produttivo passo passo
Fase 1 — Preparazione e fusione del materiale
I granuli di plastica grezzi vengono caricati nella tramoggia e alimentati nel cilindro dell’estrusore. La vite rotante riscalda e sottopone progressivamente il materiale a taglio attraverso diverse zone riscaldate, creando un fuso omogeneo prima che la plastica raggiunga la filiera. Il controllo della temperatura in questa fase è fondamentale: se è troppo alta, il polimero degrada; se è troppo bassa, la viscosità del fuso è eccessiva per una formatura corretta.
Fase 2 — Estrusione del tubo
La plastica fusa esce dalla filiera sotto forma di tubo circolare liscio. Nella produzione a doppia parete, due flussi di fuso escono simultaneamente da una filiera di coestrusione: lo strato esterno è predisposto per ricevere la corrugazione e quello interno è progettato per rimanere liscio.
Fase 3 — Formatura della corrugazione
Il tubo morbido entra nel corrugatore subito dopo la filiera. La pressione di vuoto tira la parete nelle cavità dei blocchi stampo, mentre questi avanzano a una velocità esattamente abbinata alla portata di estrusione. Qui si crea il caratteristico profilo nervato e la linea richiede il controllo di processo più preciso.
Fase 4 — Raffreddamento e calibrazione
Il raffreddamento ad acqua solidifica rapidamente il profilo corrugato. Per i tubi a doppia parete, possono essere utilizzati dispositivi di calibrazione per mantenere il diametro esterno corretto, mentre la parete interna si raffredda e si unisce allo strato esterno. Una temperatura di raffreddamento e una portata d’acqua costanti sono fondamentali per ottenere conformità dimensionale nell’intero lotto produttivo.
Fase 5 — Taglio e movimentazione a valle
Il tubo raffreddato attraversa l’unità di traino ed entra nella stazione di taglio, dove viene diviso alle lunghezze specificate. I tubi flessibili di piccolo diametro vengono avvolti in bobine; i tubi corrugati rigidi a doppia parete di grande diametro vengono impilati per la spedizione.
Applicazioni dei tubi corrugati
I tubi corrugati vengono utilizzati in numerose applicazioni infrastrutturali ed edili:
- Drenaggio sotterraneo — gestione delle acque piovane, drenaggio stradale e sistemi di deflusso dei parcheggi
- Fognature e acque reflue — collettori fognari a gravità e collegamenti laterali
- Protezione di cavi e fili — condotti per proteggere cavi elettrici, delle telecomunicazioni e in fibra ottica
- Drenaggio agricolo e irrigazione — drenaggio sotterraneo dei campi e distribuzione dell’acqua
- Infrastrutture stradali e ferroviarie — tombini sotto strade e rilevati ferroviari
La scelta del diametro dipende dall’applicazione: tubi di piccolo diametro a partire da 40mm sono destinati alla protezione dei cavi e al drenaggio minore, mentre tubi di grande diametro fino a 1200mm servono le principali infrastrutture fognarie e per le acque meteoriche.
Criticità comuni e come affrontarle
La geometria irregolare della corrugazione è generalmente causata da temperatura del fuso instabile, vuoto insufficiente o blocchi stampo usurati e disallineati. La soluzione consiste nello stabilizzare le zone di controllo della temperatura, verificare regolarmente le tenute del sistema del vuoto e mantenere allineamento e pulizia dei blocchi stampo.
Lo spessore non uniforme della parete deriva più spesso da una filiera poco bilanciata, oscillazioni della pressione di uscita dell’estrusore o qualità incostante della materia prima. Una progettazione precisa della filiera e il funzionamento stabile dell’estrusore sono le principali misure preventive.
La rugosità o i difetti superficiali possono derivare da materiale contaminato, polimero degradato per surriscaldamento o raffreddamento insufficiente. Sono essenziali l’essiccazione corretta del materiale prima della lavorazione, un profilo termico preciso e una capacità di raffreddamento sufficiente. Questi interventi risolvono la maggior parte dei problemi di qualità superficiale.
Scegliere la linea di estrusione di tubi corrugati giusta
L’intervallo dei diametri dei tubi e il tipo di parete singola o doppia devono corrispondere al mix di prodotti desiderato. La progettazione della vite dell’estrusore e il rapporto L/D devono essere ottimizzati per la resina scelta. Il sistema di blocchi stampo dovrebbe consentire cambi rapidi e una geometria di corrugazione costantemente precisa, con trattamenti superficiali resistenti all’usura per prolungare la durata.
Le prestazioni del sistema di vuoto e raffreddamento determinano direttamente la precisione della formatura: cercate un controllo costante della pressione di vuoto e una circolazione d’acqua efficiente. Il livello di automazione è importante per ridurre la dipendenza dagli operatori e ottenere processi uniformi; le linee moderne con piena integrazione PLC, misurazione in linea e registrazione dei dati offrono qualità e produttività superiori.
Controllo qualità nella produzione di tubi corrugati
Una qualità uniforme richiede prove sistematiche durante tutta la produzione. La prova di rigidità anulare verifica che i tubi possano resistere ai carichi del terreno e alla pressione esterna. La prova di resistenza agli urti conferma che il tubo non si fessuri sotto le sollecitazioni di installazione o i cicli termici, conformemente alle specifiche del produttore. La misurazione dimensionale — spessore della parete, diametro esterno e profondità della corrugazione — deve essere verificata a intervalli regolari.
Migliora l’estrusione dei tuoi tubi corrugati con Jwell
Domande frequenti
Che cosa fa il corrugatore?
Il corrugatore utilizza due catene di blocchi stampo in movimento continuo e una depressione (tipicamente da −0.03 a −0.08 MPa) per modellare il tubo morbido appena estruso in una forma nervata, mentre la plastica è ancora formabile.
Perché un tubo corrugato è più resistente di un tubo liscio dello stesso peso?
La geometria nervata aumenta la rigidità anulare — la resistenza del tubo alla deformazione sotto carichi esterni — senza aggiungere materiale. Questa efficienza strutturale spiega perché i tubi corrugati sono preferiti nelle applicazioni interrate.
Che cosa causa corrugazioni irregolari durante la produzione?
Le cause più comuni sono una mancata corrispondenza tra velocità di estrusione e velocità del corrugatore, depressione insufficiente o instabile, blocchi stampo usurati o disallineati e temperatura del fuso non uniforme proveniente dall’estrusore.
Quali diametri può produrre una linea di estrusione di tubi corrugati?
La maggior parte delle linee è configurata per coprire un intervallo di diametri specifico. Gli intervalli standard vanno da 40mm a 1200mm; configurazione della linea, dimensioni dell’estrusore e progetto del corrugatore sono scelti in funzione della gamma di prodotti prevista.
Quanto è importante il sistema di controllo PLC?
È fondamentale. Il PLC coordina in tempo reale tutti i parametri di produzione: temperatura dell’estrusore, depressione, velocità della linea e raffreddamento. I sistemi moderni aggiungono il rilevamento automatico dei difetti e la registrazione dei dati, contribuendo direttamente sia alla qualità uniforme sia alla tracciabilità del prodotto.





