
Нерівномірна товщина стінок спричиняє слабкі ділянки, втрати матеріалу та низьку якість продукції. Контролюйте однорідність товщини стінки, керуючи температурою паризона, моментом подавання повітря, положенням розтяжного стрижня та конструкцією форми.
Ви дізнаєтеся про практичні рішення, що ґрунтуються на інженерних принципах і реальному досвіді усунення проблем.
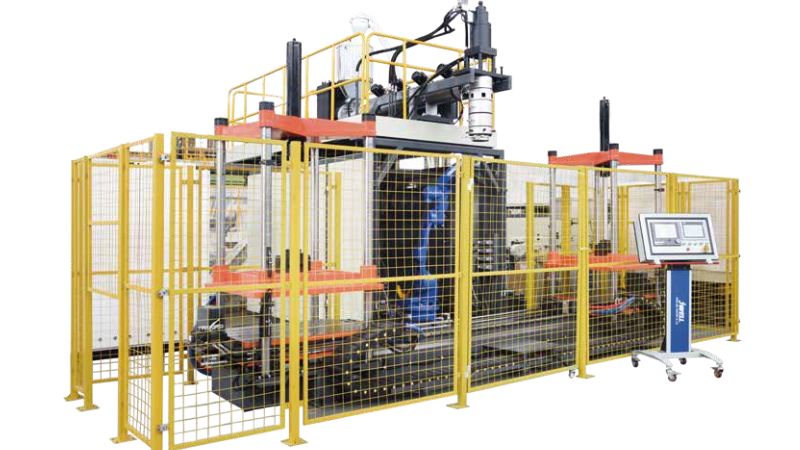
Чинники, що впливають на однорідність товщини стінок
Однорідність товщини стінок визначають три основні чинники: формування паризона, контроль процесу та якість сировини.
Формування паризона та початкова товщина
Паризон є основою контролю товщини стінок. Якщо спочатку товщина паризона нерівномірна, ця різниця зберігається в готовому виробі. Початкову товщину паризона визначає зазор екструзійної головки. Навіть невеликі відхилення створюють слабкі ділянки або потовщення.
Для стабільного паризона потрібен рівномірний потік розплаву та рівномірна температура екструзійної головки. Перегріті ділянки головки спричиняють тонші стінки в цих місцях. Важливу роль відіграє і конструкція екструзійної головки. У сучасних машинах використовуються програмовані системи керування головкою, які в реальному часі регулюють товщину паризона відповідно до форми пляшки.
Вплив параметрів процесу
Налаштування температури впливають на плинність і розтягування матеріалу. За високої температури паризон надмірно провисає, а нижня частина стає тонкою. За низької температури рівномірне розтягування неможливе.
Швидкість екструзії потрібно узгодити з моментом видування. За швидкої екструзії та повільного видування сила тяжіння тягне паризон униз і спричиняє нерівномірну товщину. Важливі також тиск і момент видування. За надто низького тиску залишаються товсті ділянки, оскільки матеріал не повністю розширюється до стінок форми.
Вибір матеріалу та якість заготовки
Смола безпосередньо впливає на однорідність товщини. Матеріали з вузьким діапазоном плинності розплаву забезпечують точніший контроль. Вміст переробленого матеріалу може спричинити зміни в’язкості, що проявлятимуться нерівномірною товщиною стінок.
Під час видувного формування з розтягуванням товщина стінки заготовки має бути однорідною ще до початку видування. Низька якість заготовки ускладнює отримання рівномірних стінок готового виробу.
Інженерні рішення та технології контролю
Сучасні видувні машини мають інтелектуальні функції для точнішого контролю товщини стінок. Серед них — автоматичне регулювання, точний моніторинг і складне програмування паризона.
Передові функції видувних машин
Сучасні видувні машини оснащено автоматизованими системами контролю паризона , які регулюють розподіл матеріалу під час екструзії. Такі системи в реальному часі змінюють зазор головки, компенсуючи провисання та розтягування матеріалу.
Також доступні програмовані екструзійні головки , що дають змогу створити до 100 і більше точок контролю товщини вздовж паризона. Завдяки цьому можна точно керувати розподілом матеріалу в готовому виробі.
Осьовий і радіальний контроль товщини стінки
Осьовий контроль товщини керує розподілом матеріалу вздовж вертикальної довжини паризона. Під час екструзії система регулює отвір головки, додаючи більше матеріалу до ділянок, що потребують високої міцності.
Радіальний контроль відповідає за товщину по колу виробу. Машина використовує кілька точок керування навколо головки, щоб забезпечити рівномірний потік матеріалу в усіх напрямках.
Моніторинг у реальному часі та вимірювання товщини
Ультразвукові товщиноміри вимірюють товщину стінки, не пошкоджуючи виріб. Датчики миттєво передають дані під час виробництва, тож проблеми можна виявити до утворення браку.
Системи реального часу відстежують дані товщини та попереджають про відхилення вимірювань. Це дає змогу негайно скоригувати процес.
Конструкція форми та процесу для забезпечення однорідності
Однорідність товщини стінок залежить від продуманої конструкції форми та точного налаштування процесу. Відповідна геометрія форми, конфігурація охолодження та налаштування тиску працюють разом, забезпечуючи рівномірний розподіл матеріалу по виробу.
Оптимізація геометрії форми
Конструкція форми безпосередньо впливає на потік і розтягування пластику під час формування. Використання зміщеного від центра ливника може поліпшити розподіл матеріалу для певних форм деталей. Глибина порожнини не має перевищувати її ширину, щоб запобігти надмірному стоншенню.
Особливу увагу до розташування лінії роз’єму та зон змикання форми приділяють, щоб паризон правильно захоплювався формою. Для конструкції порожнини необхідно дотримуватися належних коефіцієнтів видування; зазвичай ширина має перевищувати глибину.
Спеціальні екструзійні головки та канали охолодження
A спеціальна екструзійна головка допомагає контролювати товщину паризона до початку формування. Турбулентні канали охолодження рівномірно відводять тепло та запобігають викривленню.
Спрямовуйте охолодження на товстіші ділянки стінки, щоб збалансувати швидкість усадки. Кілька впускних і випускних отворів, розміщених за шаховою схемою, підтримують рівномірну температуру поверхні форми.
Регулювання розтяжних стрижнів і тиску видування
Розтяжні стрижні контролюють видовження заготовки та розподіл матеріалу. Регулювання швидкості розтяжного стрижня змінює схему розподілу товщини стінок.
Тиск видування і його тривалість потрібно узгодити з вимогами до деталі. Видування під високим тиском у потрібний момент проштовхує матеріал у деталі форми, а поступове підвищення тиску запобігає розривам тонких ділянок.
Усунення несправностей і найкращі практики
Раннє виявлення дефектів і регулярна перевірка товщини стінок допомагають підтримувати якість та уникати значних витрат.
Дефекти паризона й заготовки
Стежте за поширеними проблемами паризона, що спричиняють нерівномірну товщину стінок. Якщо паризон провисає або скручується, спершу перевірте температуру. Висока температура розм’якшує пластик і спричиняє провисання.
Тонкі ділянки паризона призводять до слабких місць у готовому виробі. Змініть зазор екструзійної головки, щоб збільшити товщину в проблемних зонах. Використовуйте програмування паризона для контролю товщини по всій довжині.
Чорні вкраплення чи бульбашки в паризоні свідчать про забруднення матеріалу або вологу. Перед переробкою очистьте обладнання та належно висушіть смолу.
Методи перевірки товщини стінок
Регулярно вимірюйте товщину видувних виробів товщиномірами. Ультразвукові прилади швидко й точно вимірюють її, не пошкоджуючи деталі.
Перевіряйте в кожному виробі кілька точок. Вимірюйте товщину у верхній, середній і нижній частинах, щоб виявити характерні відхилення. Записуйте результати, щоб відстежувати тенденції з часом.
Стратегії забезпечення стабільності продукції
Складіть регулярний графік перевірок. Перевіряйте зразки з кожного виробничого циклу, щоб своєчасно виявляти проблеми.
Документуйте параметри успішних процесів: фіксуйте температуру, тиск і час. Навчіть операторів розпізнавати дефекти й оперативно коригувати налаштування.
Покращте контроль товщини стінок завдяки передовим рішенням для видувного формування
Для стабільної товщини стінок потрібні відповідне обладнання, інтелектуальні системи керування та професійна підтримка. У Jwellanhui, ми постачаємо високопродуктивні машини для видувного формування, спроєктовані для точності, стабільності й відтворюваності в складних виробничих умовах. Ознайомтеся з нашими технологіями видувного формування та зв’яжіться з нашими фахівцями, щоб знайти систему для досягнення ваших виробничих цілей.
- Передове програмування паризона для точного розподілу матеріалу
- Високоточне керування екструзійною головкою для мінімізації відхилень товщини
- Системи моніторингу в реальному часі для негайного коригування процесу
- Оптимізована інтеграція форми й охолодження для однорідної якості продукції
- Надійні рішення для складного, багатошарового та великосерійного виробництва
Зв’яжіться з нами сьогодні , щоб обговорити ваше застосування, запросити індивідуальне рішення або отримати професійну технічну консультацію.
Поширені запитання
Які чинники найчастіше спричиняють нерівномірну товщину стінок у видувних деталях?
Коливання температури призводять до нерівномірного розтягування: за неоднорідної температури паризона деякі зони розтягуються сильніше. Надто високий чи низький тиск повітря змінює розподіл матеріалу. Не відцентрований штир видування робить одну сторону тоншою. Зношені компоненти спричиняють нестабільну товщину паризона ще до видування.
Як коригувати налаштування процесу для стабільнішої товщини стінок?
Перевірте температуру розплаву та підтримуйте її однорідність. Змініть час опускання паризона для контролю охолодження: швидше опускання зменшує провисання. Поступово налаштуйте тиск видування: невеликі зміни на 5–10 PSI суттєво впливають на розподіл матеріалу.
Які зміни програмування паризона допомагають зменшити тонкі й товсті ділянки?
Програмування паризона змінює розподіл товщини стінок до початку видування. Зробіть товстішими ділянки, де потрібно більше матеріалу, особливо ті, що найбільше розтягуються під час видування: у нижніх частинах часто потрібен додатковий матеріал.
Як конструктивні особливості форми впливають на розподіл товщини видувного виробу?
Температура форми впливає на охолодження: у холодніших зонах матеріал швидше застигає, що обмежує розтягування. Конструкція зони змикання впливає на потік матеріалу; її недоліки створюють тонкі ділянки біля швів. Геометрія форми визначає схему розтягування — особливої уваги потребують гострі кути та глибокі витяжки.
Які перевірки або вимірювання найкраще підтверджують однорідність товщини стінок?
Ультразвукові прилади миттєво вимірюють товщину без розрізання деталей: достатньо прикласти зонд до поверхні. Для пляшок і тонкостінних деталей підходять товщиноміри на ефекті Холла (невелику сталеву кульку розміщують усередині, а зонд — зовні). Зразки можна розрізати для перевірки в кількох точках, але уникайте вимірювання біля зрізу, де утворюються задирки.
Які проблеми з характеристиками чи зовнішнім виглядом виникають через надмірну нерівномірність товщини стінок?
Тонкі ділянки створюють слабкі місця, що руйнуються під тиском або від удару: пляшки можуть луснути чи тріснути під час наповнення або транспортування. Нерівномірна товщина призводить до викривлення та низької точності розмірів; деталі не складатимуться одна на одну й погано підходитимуть. Видимі дефекти охоплюють хвилясту поверхню, западини та помітні відмінності товщини.





