
Гаряча екструзія підходить для складних сплавів і форм. Холодна забезпечує точніші допуски, кращу поверхню й часто нижче енергоспоживання. Обирайте гарячу екструзію для великих металевих деталей, які важко формувати, та складної геометрії; холодну — коли важливі точність, якість поверхні й зміцнення внаслідок деформації.
У цій статті наведено чіткі визначення обох процесів, порівняння їхньої механіки та компромісів, а також рекомендації щодо вибору з урахуванням матеріалу, форми, вартості й масштабу виробництва.
Визначення: що таке гаряча й холодна екструзія?
Процеси відрізняються температурою, поведінкою матеріалу, вимогами до оснащення й типовими застосуваннями. Ви побачите відмінності в механічних властивостях, якості поверхні та масштабі виробництва.
Гаряча екструзія
- Принцип процесу: Метал проштовхують крізь екструзійну головку, нагріваючи вище температури рекристалізації.
- Основний вплив нагрівання: Знижує опір металу течії, даючи змогу формувати складні сплави (наприклад, сталь і титан) із меншим зусиллям.
- Структура матеріалу: Утворюється крупніше зерно, що підвищує пластичність, але може знизити міцність порівняно з деталями після холодної обробки.
- Вплив на оснащення: Підвищені температури можуть скорочувати строк служби інструменту через посилене зношування й окиснення.
Холодна екструзія:
- Принцип процесу: Метал проштовхують крізь екструзійну головку за кімнатної або близької до неї температури, використовуючи значно вищий тиск. Для запобігання задирам і забезпечення високої якості поверхні необхідне спеціальне змащування (наприклад, фосфатне покриття в поєднанні з мастилом).
- Властивості матеріалу: Холодна обробка зміцнює матеріал, підвищуючи межу текучості й опір втомі. Це особливо корисно для таких компонентів, як кріпильні елементи та шестерні.
- Вимоги до оснащення & змащування: Оснащення має витримувати надзвичайно високі навантаження. Відсутність циклічного нагрівання підвищує розмірну стабільність, однак ефективне змащування (фосфатне покриття + масляна система) критично важливе для контролю тертя, зменшення зношування та забезпечення якості деталей і довговічності оснащення.
Гаряча та холодна екструзія: у чому різниця
Під час гарячої екструзії метали нагрівають, щоб розм’якшити й зменшити зусилля формування; холодна екструзія підтримує температуру близькою до кімнатної, зберігаючи міцність і якість поверхні. Кожен метод по-різному впливає на течію матеріалу, навантаження на інструмент, допуски та потребу в подальшій обробці.
Відмінності в заготовці: стан заготовки й тип енергії (теплова чи механічна)
Для гарячої екструзії металеву заготовку нагрівають, що потребує значної теплової енергії. Попереднє нагрівання розм’якшує матеріал і полегшує деформацію. Холодну екструзію починають із заготовки кімнатної температури, покладаючись лише на інтенсивне механічне зусилля (тиск). Тому матеріал потрібно ретельно вибирати з урахуванням його придатності до холодної обробки.
Відмінності готових деталей: властивості одразу після пресування
Після гарячої екструзії деталі часто потребують подальшої термообробки для досягнення потрібних механічних властивостей; їхня поверхня може бути грубішою й потребувати додаткової механічної обробки. Після холодної екструзії деталі мають кращу поверхню й механічні властивості завдяки зміцненню під час деформації (наприклад, підвищеній міцності на розрив і твердості), а також часто точніші розміри, що зменшує або усуває потребу в подальшому оздобленні.
Швидкість & масштаб: порівняння продуктивності та типових розмірів деталей
Гаряча екструзія, особливо великих профілів, може бути швидшим безперервним процесом, ідеальним для тривалих циклів і великих конструкційних компонентів. Холодна екструзія іноді повільніша за окрему операцію через вищі зусилля, але ефективна у великосерійному виробництві малих складних деталей, для яких критично важливі точність і сталість.
Порівняння робочих процесів
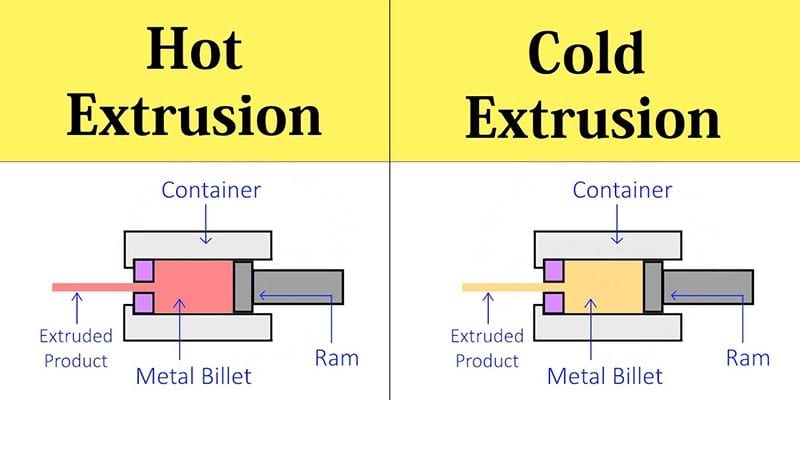
Гаряча екструзія нагріває заготовку — часто до 300–600°C для алюмінію або вище для сталі — перед продавлюванням крізь екструзійну головку. Нагрівання знижує межу текучості й підвищує пластичність, тому можна використовувати вищу швидкість преса й менше зусилля пресування відносно міцності матеріалу. Потрібно контролювати рівномірність температури й окиснення заготовки.
Холодна екструзія починається із заготовки кімнатної або трохи підвищеної температури й потребує більшого тиску формування. Щоб обмежити пошкодження поверхні, часто використовують кілька етапів (пряме, зворотне, комбіноване пресування), змащування та точні допуски матриці.
Після гарячої екструзії зазвичай потрібні відпал, травлення або механічна обробка для усунення надмірного росту зерна чи окалини. Холоднодеформованим деталям потрібно менше механічної обробки, але для більших зусиль потрібні міцні оснащення й преси.
Переваги & обмеження: збалансований огляд
Гаряча екструзія полегшує формування складних сплавів, оскільки висока температура знижує опір течії. Це зменшує зусилля пресування й зношування інструменту та дає змогу надійніше виготовляти складні профілі, тонкі стінки й порожнисті деталі з кількома каналами.
Однак якість поверхні й точність розмірів нижчі. Деталі, виготовлені гарячою екструзією, часто потребують додаткової механічної обробки або термообробки для дотримання жорстких допусків і вимог до поверхні.
Холодна екструзія забезпечує точніші допуски й гладшу поверхню одразу після виходу з головки. Зміцнення під час деформації підвищує міцність; це корисно для малих високоміцних деталей і швидкого виробництва стабільних компонентів.
Холодна обробка потребує більших зусиль формування й міцнішого оснащення. Вона обмежує перелік сплавів, які можна формувати за кімнатної температури, та потребує змащування й обережного поводження для запобігання тріщинам.
Використайте цю коротку порівняльну таблицю, щоб обрати відповідний процес:
| Чинник | Гаряча екструзія | Холодна екструзія |
| Формованість складних сплавів | Відмінні | Обмежена |
| Навантаження на оснащення / зусилля пресування | Нижча | Вища |
| Якість поверхні & допуски | Гірша; часто потрібне фінішне оздоблення | Краща; точніші допуски |
| Вплив на міцність | Може знадобитися термообробка | Зміцнення під час деформації підвищує міцність |
| Типові застосування | Великі складні профілі | Малі прецизійні деталі |
Наступний крок із JWELL
Гаряча екструзія ідеально підходить для формування міцних сплавів у складні профілі, тоді як холодна ефективна для великосерійного виготовлення високоточних деталей, зміцнених деформацією. JWELL — надійний партнер, який перетворює ці виробничі вимоги на ефективні високоякісні рішення для екструзії.
Ознайомтеся з повним асортиментом індивідуальних рішень для екструзії — перейдіть на нашу сторінку продукції зараз, щоб переглянути докладні характеристики виробів, приклади застосувань і зв’яжіться з нами щоб дізнатися більше.





