
Більшість проблем екструзії виникають через взаємодію між властивостями матеріалу, налаштуванням обладнання, та умовами процесу. Незначні зміни температури, тиску чи швидкості подавання можуть спричинити дефекти, що проявляться пізніше у виробництві.
У цьому посібнику розглянуто діагностику поширених дефектів, технологічні змінні, що впливають на продукцію, і способи визначення першопричин у матеріалах, обладнанні чи конструкції лінії.
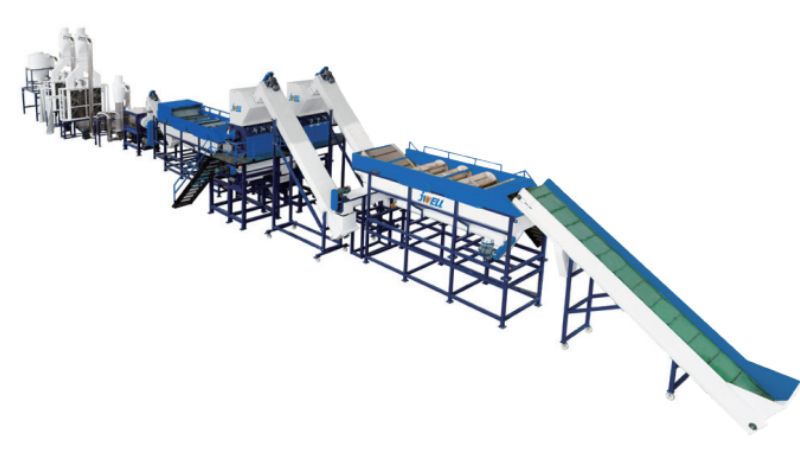
Діагностика поширених дефектів екструзії
Для виявлення дефектів не обмежуйтеся усуненням видимих симптомів. Замість цього проаналізуйте взаємодію поведінки матеріалу, умов процесу та конструкції обладнання. Більшість дефектів указують на певний дисбаланс температури, тиску чи потоку матеріалу, який можна відстежити й усунути.
Нерівномірна товщина стінки та відхилення розмірів
Коливання товщини проявляються як нерівномірні стінки або деталі, розміри яких виходять за допуски. Зазвичай причина — нерівномірна температура розплаву в екструзійній головці або нестабільна швидкість охолодження. Спершу перевірте конструкцію головки. Дисбаланс потоку створює товсті й тонкі ділянки, що повторюються за передбачуваною схемою. Температурні градієнти в циліндрі також призводять до нерівномірного потоку матеріалу.
Поширені причини:
- Незбалансовані температури екструзійної головки
- Зношене або пошкоджене оснащення
- Нестабільна швидкість лінії
- Неналежний контроль температури в зонах охолодження
Властивості матеріалу також мають значення. Якщо MFI змінюється від партії до партії, швидкість потоку змінюватиметься навіть за незмінних налаштувань. З часом це спричиняє відхилення розмірів.
Дефекти поверхні: руйнування розплаву, «акуляча шкіра» та шорсткість
Руйнування розплаву утворює спіральні візерунки або хвилі. Воно виникає, коли швидкість розплаву перевищує граничне значення для полімеру.
«Акуляча шкіра» має вигляд тонких поздовжніх ребер. Цей дефект утворюється на виході з екструзійної головки через надмірні поверхневі напруження. Зазвичай його можна усунути, змінивши температуру головки або знизивши швидкість екструзії.
Шорстка поверхня без чіткого візерунка часто свідчить про забруднення або нестабільну якість розплаву. Нерівності поверхні також можуть виникати через деградацію матеріалу внаслідок надмірного нагрівання.
Бульбашки, сліди підгоряння та пожовтіння
Бульбашки вказують на наявність захопленої вологи чи повітря в матеріалі. Перевірте, чи належно зберігали смолу та чи правильно працює система вентилювання.
Пожовтіння й сліди підгоряння свідчать про термічну деградацію. Це відбувається, якщо матеріал надто довго перебуває за високої температури або в циліндрі є локальні перегріті ділянки. Перевірте час перебування й температурний профіль циліндра.
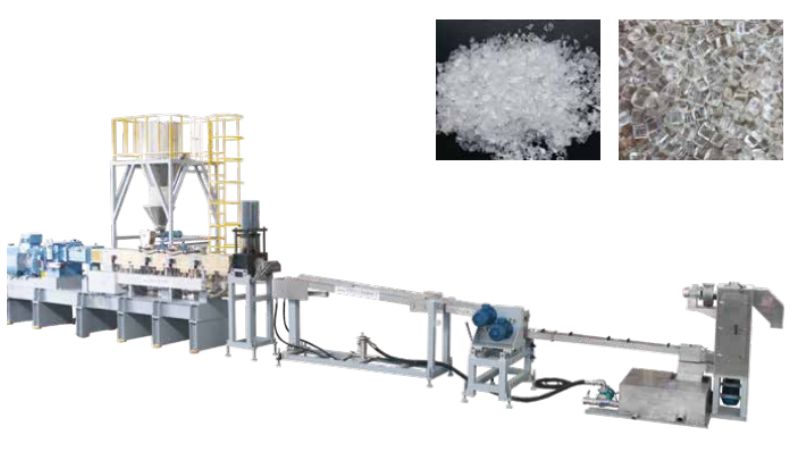
Ключові ознаки:
- Темні вкраплення = деградований матеріал
- Жовтий відтінок = окиснення або перегрівання
- Прозорість бульбашки= вміст вологи
Забруднення матеріалу спричиняє випадкові дефекти без повторюваної закономірності. Ретельно очистьте обладнання та перевірте якість сировини, що надходить.
Нестабільність тиску та продуктивності
Коливання тиску розплаву спричиняють проблеми з якістю на подальших етапах. Стрибки тиску безпосередньо змінюють розміри та якість поверхні.
Під час виробництва стежте за манометрами. Стабільний тиск свідчить про рівномірний потік. Циклічні коливання або поступове відхилення тиску вказують на проблеми з подаванням, дисбаланс температури чи засмічення пакета сіток.
Пульсація продуктивності призводить до втрат матеріалу й утворення браку. Зазвичай її спричиняє нестабільне подавання, забруднений матеріал або неправильні налаштування швидкості шнека відносно в’язкості матеріалу.
Технологічні змінні та їхній вплив
Уміння контролювати технологічні змінні визначає, чи буде виробництво безперебійним, чи доведеться постійно усувати проблеми. Взаємодіють налаштування температури, робота шнека, баланс охолодження, і тривалість циклу. Разом вони визначають якість плівки та стабільність процесу.
Контроль температури циліндра та розплаву
Для належного плавлення полімеру без деградації необхідно ретельно налаштувати температурні зони циліндра. Кожна зона виконує своє завдання: зона подавання забезпечує рух смоли, перехідна зона плавить матеріал, а дозувальна стабілізує температуру розплаву.
У більшості сучасних екструдерів використовуються терморегулятори з термопарами в кожній зоні циліндра. Контролюйте фактичну температуру розплаву біля екструзійної головки, а не лише задані температури циліндра. Термопара розплаву надає реальні дані про процес усередині.
Якщо розплав надто гарячий, є ризик деградації полімеру та невідповідності властивостей специфікації. За надто низької температури змішування погіршується й залишаються нерозплавлені частинки.
Вплив швидкості шнека, обертів за хвилину та протитиску
Частота обертання шнека безпосередньо контролює продуктивність. Вона також впливає на кількість механічної енергії, що передається розплаву. Вища швидкість шнека збільшує продуктивність, але водночас підвищує температуру розплаву через зсувне нагрівання.
Протитиск впливає на якість змішування та температуру розплаву. Він виникає через опір екструзійної головки й гідравлічний опір системи охолодження.
Балансування системи охолодження й температури екструзійної головки
Температура екструзійної головки впливає на розподіл потоку по ширині плівки. Нерівномірна температура головки спричиняє коливання товщини й смуги різної товщини, помітні на подальших етапах.
Система охолодження має симетрично відводити тепло, щоб запобігти викривленню та відхиленням розмірів.
Коригування часу перебування, співвідношення L/D та швидкості лінії
Час перебування залежить від співвідношення L/D екструдера та швидкості лінії. Більший час перебування покращує змішування, але підвищує ризик термічної деградації термочутливих матеріалів.
Першопричини: матеріали, обладнання та конструктивні чинники
Більшість проблем екструзії пов’язані з трьома основними сферами: використовуваними матеріалами, роботою обладнання та конфігурацією лінії.
Якість і забруднення сировини
Якість сировини безпосередньо впливає на готову продукцію. Забруднений матеріал спричиняє такі дефекти, як «риб’ячі очі» та зміна кольору екструдованих деталей. Перед переробкою завжди перевіряйте, чи немає в смолах сторонніх частинок або деградованого полімеру.
Ще одна значна проблема — волога. Якщо сушити смолу не відповідно до специфікацій виробника, з’являться бульбашки та дефекти поверхні. Зберігайте матеріали належним чином, щоб запобігти забрудненню пилом, металевими частинками чи іншими полімерами.
Конструкція шнека та характер зношування
Конструкція шнека має відповідати матеріалу, який ви переробляєте. Неправильне ступінчасте стиснення або глибина каналів призводять до поганого плавлення й змішування. Зношування шнека змінює потік матеріалу крізь екструдер, спричиняючи проблеми з продуктивністю та якістю.
Регулярно перевіряйте шнек на зношення вершин витків і поверхні циліндра. Зношені шнеки знижують ефективність змішування та спричиняють нестабільну температуру розплаву.
Вирівнювання екструзійної головки та налаштування лінії
Вирівнювання головки впливає на розміри виробу та якість поверхні. Якщо головка неправильно відцентрована відносно осі шнека, утворюються нерівномірні товщини стінок і викривлені деталі.
Охолоджувальний бак потрібно розташувати паралельно до виходу екструзійної головки. Неправильне вирівнювання створює внутрішні напруження, що призводять до викривлення чи відхилень розмірів готової продукції.
Змішування, деградація матеріалу та профілактичне обслуговування
Якісне змішування запобігає деградації матеріалу під час переробки. Тривалий час перебування в екструдері призводить до руйнування полімеру й утворення гелевих включень. Щоб захистити цілісність матеріалу, знизьте температуру розплаву й скоротіть час перебування.
Запровадьте графік профілактичного обслуговування екструзійної лінії. Очищуйте обладнання перед виробничими циклами та перевіряйте пакети сіток на наявність деградованого матеріалу. Регулярне обслуговування допомагає усунути незначні проблеми до того, як вони переростуть у серйозні виробничі збої.
Перевірені рішення та найкращі практики
Успішні операції екструзії залежать від інтелектуального контролю процесу, цільової діагностики несправностей і стратегій скорочення відходів.
Контроль і оптимізація процесу в реальному часі
Моніторинг екструзії в реальному часі допомагає виявляти проблеми до того, як вони спричинять значні витрати. Протягом виробничого циклу потрібно відстежувати ключові змінні, як-от температура, тиск і швидкість шнека.
Встановлення цифрових датчиків у критично важливих точках забезпечує миттєвий зворотний зв’язок. Якщо вчасно помітити стрибки температури або падіння тиску, можна швидко скоригувати процес. Такий підхід зменшує кількість дефектів і підтримує стабільність продукції.
Ключові точки моніторингу:
- Температура й тиск в екструзійній головці
- Швидкість обертання шнека та крутний момент
- Стабільність швидкості подавання
- Однорідність температури розплаву
Усунення несправностей екструзії PVC та спеціальних матеріалів
Через чутливість PVC до змін температурипотрібна особлива увага до технології переробки. Слід контролювати проблеми подавання сухої суміші, що спричиняють коливання крутного моменту та погане змішування.
Підтримуйте стабільність системи подавання: регулярно перевіряйте рівень у бункері та забезпечуйте рівномірний потік матеріалу.
Скорочення простоїв виробництва та підвищення ефективності
Скорочення простоїв виробництва починається з профілактичного обслуговування. Щоб уникнути неочікуваних зупинок, вчасно очищуйте сітки й екструзійні головки.
Відстежуйте структуру енергоспоживання, щоб виявляти неефективність.
Запобігання втратам матеріалу та вдосконалення продукції
Втрати матеріалу знижують прибуток. Сушіть смолу відповідно до специфікацій виробника, щоб запобігти дефектам через вологу. Ефективно виконуйте продування для зміни кольору між виробами, щоб зменшити кількість браку.
Усувайте проблеми екструзії в джерелі завдяки інженерній експертизі JWELL
Дефекти екструзії сигналізують про глибші проблеми з матеріалами, обладнанням або контролем процесу. Найшвидший шлях до покращення якості продукції та скорочення простоїв — співпраця з партнером, який розуміє екструзійну систему загалом. У Jwellanhui, ми поєднуємо передове обладнання з реальним інженерним досвідом. Разом ми знайдемо першопричину ваших проблем з екструзією та розробимо довготривалі рішення.
Зв’яжіться з нами сьогодні для професійної консультації, рекомендацій щодо обладнання або індивідуального рішення для екструзії.
Поширені запитання
Які дефекти екструзії трапляються найчастіше та як швидко їх розпізнати?
Поширені дефекти: шорстка поверхня, смуги, бульбашки, викривлення, нерівномірна товщина. Щоб швидко виявити проблеми, огляньте поверхню на дотик і візуально.
Як усунути руйнування розплаву, «акулячу шкіру» та шорсткість поверхні екструдованого виробу?
Для усунення руйнування розплаву знизьте швидкість і підвищте температуру екструзійної головки. Щоб усунути «акулячу шкіру», зменште продуктивність або змініть смолу. Якщо поверхня шорстка, скоригуйте нагрівання.
Що зазвичай спричиняє сліди від головки, коливання товщини та нестабільність розмірів під час екструзії?
Брудна або подряпана головка залишає лінійні сліди. Нестабільні потік і швидкість спричиняють нерівномірну товщину. Нерівномірне охолодження призводить до нестабільних розмірів виробу.
Як визначити, чи пов’язані проблеми екструзії з матеріалом, наприклад вологою, забрудненням або недостатньою міцністю розплаву?
Висушіть вологу сировину, щоб запобігти бульбашкам. Зберігайте матеріали чистими, щоб не з’являлися плями. Використовуйте кваліфіковану смолу для стабільної міцності розплаву.
Які налаштування процесу (температурний профіль, швидкість шнека, протитиск, відведення) коригувати першими, якщо якість екструзії погіршується?
Спершу скоригуйте температуру, потім швидкість шнека та відведення. Налаштуйте протитиск на завершальному етапі.
Які зміни конструкції шнека, екструзійної головки чи системи охолодження/калібрування допоможуть назавжди запобігти повторним дефектам екструзії?
Оптимізуйте конструкцію шнека для кращого змішування. Переробіть головку для рівномірного потоку матеріалу. Модернізуйте охолоджувальні пристрої для стабільності розмірів виробу.





