
Las paradas imprevistas por una matriz obstruida o un husillo desgastado pueden detener la línea de extrusión y elevar los costes. Esta guía breve ofrece comprobaciones diarias prácticas, pasos para desmontar & limpiar la matriz, consejos de purga y acciones para la parada invernal, a fin de mantener en marcha la producción de películas, láminas, perfiles y tubos.
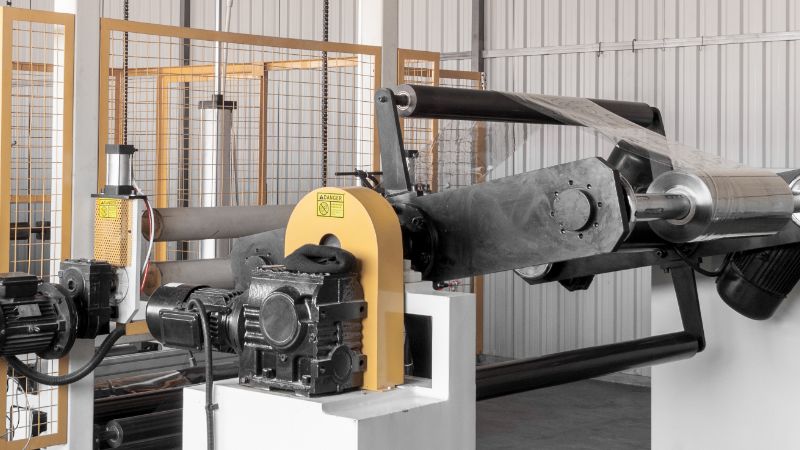
Componentes clave de la extrusión que deben mantenerse
El sistema de alimentación (tolva, garganta de alimentación y manipulación de materiales) deben mantenerse limpios: la contaminación en estos puntos perjudica todo el proceso posterior.
El husillo y el cilindro funden, mezclan y bombean el polímero. El desgaste causa temperaturas de fusión irregulares, menor producción y defectos de calidad.
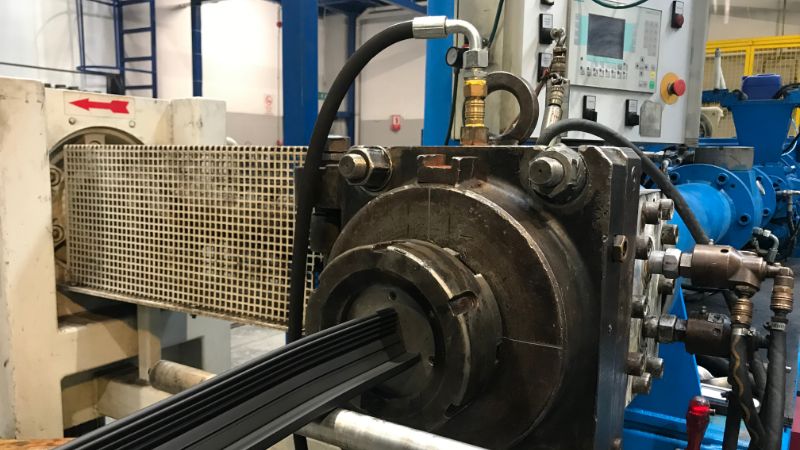
La matriz da forma al producto. Las acumulaciones en las superficies de flujo causan vetas, geles y defectos superficiales que requieren una limpieza profunda periódica.
El control de temperatura (bandas calefactoras, termopares y sistemas de refrigeración) evita la degradación, los cambios de color y los problemas dimensionales.
Los sistemas de accionamiento (reductores, motores, acoplamientos y rodamientos) suelen pasar inadvertidos hasta que fallan, normalmente en el peor momento.
Comprobaciones diarias por turno: detectar problemas a tiempo
Una rápida inspección al inicio del turno previene problemas importantes.
Lista de comprobación de inspección visual:
- Compruebe que la tolva no tenga contaminación, humedad ni formación de puentes
- Busque fugas de material alrededor de la garganta de alimentación y los sellos del cilindro
- Inspeccione los labios de la matriz para detectar acumulaciones o daños
- Compruebe si hay fugas de aceite o grasa alrededor del reductor y de los sistemas hidráulicos
- Verifique el caudal de agua de refrigeración (debe observarse flujo en las salidas de los rodillos de enfriamiento)
Escuche la máquina. Los operarios que conocen sus equipos pueden oír cuándo algo no va bien: un ruido de rozamiento del reductor, cavitación en una bomba o vibraciones en el husillo. Los ruidos inusuales deben investigarse de inmediato.
Supervise la instrumentación:
- Verifique que todas las temperaturas de zona estén en los valores establecidos
- Compruebe el amperaje del motor y compárelo con el valor de referencia habitual (un amperaje mayor puede indicar desgaste del husillo o problemas de material)
- Confirme que la velocidad de línea sea estable
- Busque alarmas o códigos de fallo en el panel de control
Si detecta temperaturas anómalas, una carga alta del motor o degradación del material, actúe de inmediato. No espere al final del turno: en extrusión, los problemas pequeños se agravan rápidamente.
Programa de mantenimiento preventivo
| Tareas semanales (40+ horas de funcionamiento) |
|
| Tareas mensuales |
|
| Tareas anuales o cada 4,000-5,000 horas |
|
Mantenimiento de la matriz: proceso completo de desmontaje & limpieza
La matriz de extrusión es el último elemento que toca la masa fundida antes de convertirse en producto; por ello, su estado controla directamente la calidad de la superficie. Con el tiempo, se acumulan polímero adherido, material degradado y contaminantes en los canales de flujo y los labios de la matriz. ¿El resultado? Vetas, geles, líneas de matriz y productos fuera de especificación.
Cuándo limpiar la matriz
Preste atención a estas señales de calidad:
- Vetas o líneas visibles en la película, la lámina o el perfil
- Acabado superficial rugoso (textura de piel de naranja)
- Puntos de gel o contaminación de carbono
- Espesor o anchura de pared irregulares
Aunque todavía no observe defectos, programe una limpieza profunda cada 3,000 a 5,000 horas de funcionamiento, o al menos una vez al año.
Herramientas necesarias
- Polipasto o elevador superior (las matrices son pesadas)
- Pernos de extracción para separar las mitades
- Rascadores de latón o cobre (nunca de acero: rayan las superficies de flujo)
- Compuesto limpiador de matrices y almohadillas de gasa de cobre
- Compuesto antiagarrotamiento
- Llave dinamométrica
- Guantes resistentes al calor y cubiertas protectoras
- Termómetro infrarrojo
Nota de seguridad: Las matrices conservan el calor residual durante mucho tiempo. Incluso después de apagar los calentadores, el metal interno puede seguir peligrosamente caliente. Antes de tocar nada, compruebe la temperatura de la superficie con un termómetro infrarrojo.
Procedimiento de limpieza de matrices paso a paso
- Afloje los pernos mientras la máquina está en funcionamiento y caliente (afloje 1-2 vueltas)
- Apague la máquina y purgue hasta que la descarga esté limpia; enfríe hasta ~150°F (65°C)
- Retire los pernos y separe las mitades utilizando los pernos de extracción de manera uniforme
- Proteja inmediatamente los labios de la matriz con cartón o tapas
- Raspe y limpie todas las superficies de flujo con rascadores de latón, jabón para matrices y gasa de cobre; inspeccione si hay muescas
- Limpie las superficies de sellado y sustituya las juntas o las juntas tóricas desgastadas
- Sople los conductos con aire comprimido
- Vuelva a montar con compuesto antiagarrotamiento; siga la secuencia de apriete por etapas (30%, 60%, 100%)
- Vuelva a ajustar las separaciones de los labios de la matriz con galgas de espesores
- Ponga en marcha gradualmente; procese material de descarte hasta que el funcionamiento sea estable
Una limpieza adecuada de la matriz lleva 3-6 horas y mejora inmediatamente la calidad.
Mejores prácticas de purga y cambio de material
Una purga deficiente desperdicia material, prolonga el tiempo de inactividad y contamina la siguiente producción.
Antes de purgar, limpie los equipos auxiliares: aspire la tolva, limpie la garganta de alimentación y sople las líneas de material.
Proceso de purga:
- Retire las mallas del paquete de mallas (si procede)
- Aumente las temperaturas del cilindro 10-20°F si lo recomienda el compuesto de purga
- Introduzca el compuesto de purga por la garganta de alimentación; deje funcionar hasta que la descarga esté limpia
- Abra ampliamente las separaciones de la matriz o retire las placas restrictoras para obtener un flujo máximo
- Purgue la matriz/el adaptador por separado si es necesario
- Vuelva a instalar las mallas y reajuste las temperaturas, introduzca la nueva resina y deje funcionar hasta obtener producto conforme a especificación
Consejo profesional: Instale conexiones rápidas en los equipos auxiliares para agilizar los cambios.
Control de temperatura y tiempo de residencia del material
Un control preciso de la temperatura evita la degradación. Incluso una variación de 10°F provoca defectos.
- Calibre los sensores anualmente: los termopares se desajustan con el tiempo
- Verifique el funcionamiento de los calentadores comprobando el consumo de corriente de cada zona
- Supervise la estabilidad de la temperatura de la masa fundida con un pirómetro o mediante el muestreo de la masa fundida
- Adapte el caudal a la configuración del husillo: un caudal demasiado bajo aumenta el tiempo de residencia; uno demasiado alto causa una fusión incompleta
Lubricación, reductores y rodamientos
Las averías mecánicas pueden detener la producción durante días y costar decenas de miles.
- Siga el programa de lubricación del reductor: cambie el aceite cada 2,000-5,000 horas e inspeccione si contiene partículas metálicas
- No engrase en exceso los rodamientos: el exceso de grasa genera calor y atrae contaminantes
- Preste atención a ruidos o vibraciones inusuales: las señales tempranas evitan daños en los reductores
- Compruebe la alineación de los acoplamientos anualmente con un reloj comparador o una herramienta láser
Sistemas de refrigeración y desincrustación
La refrigeración determina las dimensiones finales y la cristalinidad.
- Desincruste los circuitos de refrigeración cada 6-12 meses si utiliza agua dura
- Drene las tuberías de agua antes de las heladas; sople con aire comprimido
- Añada anticongelante de propilenglicol si no puede drenar por completo
- Analice la calidad del agua para elegir los aditivos adecuados (inhibidores, biocidas y reguladores del pH)
Mantenimiento del armario eléctrico
- Limpie los armarios anualmente: elimine el polvo con aire y aspire los residuos (primero desconecte la alimentación)
- Compruebe el apriete de los terminales: las vibraciones aflojan las conexiones
- Inspeccione los variadores, PLC y contactores para detectar indicios de sobrecalentamiento
- Mantenga un registro digital de los valores establecidos, las recetas y el historial de alarmas
Solución de defectos habituales de extrusión
Terminemos con una guía rápida para los operarios. Si observa estos problemas, aquí tiene los primeros puntos que debe revisar.
Vetas o líneas de matriz en películas/láminas:
- Causa probable: acumulación en la matriz o daños en los labios
- Medida inmediata: inspeccione los labios de la matriz, límpielos si es posible sin detener la línea o programe el desmontaje y la limpieza
Superficie rugosa o con piel de naranja:
- Causa probable: temperatura de la masa fundida demasiado baja, temperatura irregular de la matriz o humedad en la resina
- Medida inmediata: verifique que todas las zonas estén en el valor establecido y compruebe que el material esté seco
Geles o puntos negros:
- Causa probable: material degradado en zonas muertas, husillo desgastado o contaminación
- Medida inmediata: purgue a fondo; si persiste, inspeccione el husillo y el cilindro para detectar desgaste o daños
Variaciones dimensionales (espesor, anchura):
- Causa probable: fluctuaciones del caudal o la temperatura del agua de refrigeración, variaciones de la velocidad de línea
- Medida inmediata: compruebe el caudal y la temperatura del agua de los rodillos de enfriamiento y verifique la estabilidad de la velocidad de arrastre
Fractura de la masa fundida o piel de tiburón:
- Causa probable: velocidad de cizallamiento demasiado alta (caudal excesivo para el diseño de la matriz) o temperatura de fusión demasiado baja
- Medida inmediata: reduzca la velocidad de línea o aumente la temperatura de fusión
Si los defectos persisten después de estas comprobaciones, consulte al ingeniero de procesos o al proveedor del equipo. Algunos problemas, como el desgaste del husillo o las incompatibilidades del diseño de la matriz, requieren intervención de ingeniería.
Registros y formación de operarios
- Mantenga registros de mantenimiento en los que anote cuándo, quién y qué trabajo se realizó, así como los resultados. Los patrones permiten detectar tendencias de desgaste y optimizar la programación.
- Forme a los operarios en limpieza de matrices, técnicas de purga, elevación segura, bloqueo y etiquetado, y señales de alerta temprana.
Lista de comprobación para la parada invernal
- Drene completamente todas las tuberías de agua: sople con aire comprimido para evitar daños por congelación
- Retire el material del husillo y del cilindro: haga pasar compuesto de purga hasta que queden limpios
- Recubra el metal expuesto con aceite antioxidante y cubra el equipo
- Desconecte y bloquee la alimentación eléctrica; etiquete todos los puntos de desconexión
- Proteja el armario eléctrico contra la condensación con desecante o un calentador
Modernice su extrusión de plásticos con Jwell
Con un equipo dedicado de I&D y un soporte técnico integral, Jwell garantiza que su maquinaria funcione al máximo rendimiento, minimizando el tiempo de inactividad y maximizando la producción. Póngase en contacto con nosotros hoy mismo y descubra nuestras soluciones para preparar sus procesos de extrusión para el futuro.





