
La géométrie des éléments de la vis détermine à la fois le degré de désagrégation des additifs et leur répartition homogène dans le matériau. Les différentes conceptions de vis produisent des effets de mélange différents. Certaines servent principalement à désagréger les amas d’additifs, tandis que d’autres favorisent leur dispersion uniforme.
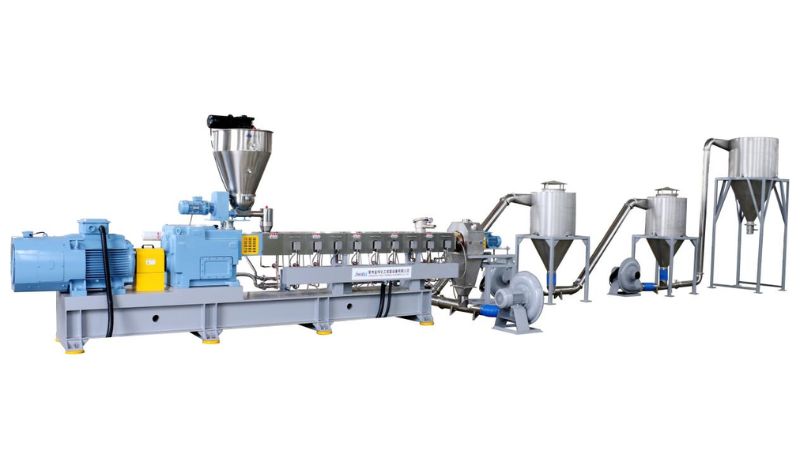
Principaux mécanismes de mélange dans l’extrusion à vis
L’extrusion à vis fait appel à deux mécanismes principaux de mélange. Le mélange dispersif désagrège les particules. Le mélange distributif les répartit uniformément.
Mélange dispersif et effets associés
Le mélange dispersif applique des forces de cisaillement élevées pour désagréger les particules agglomérées dans la matière fondue polymère. Ce mécanisme est essentiel lors de la transformation d’additifs qui ont tendance à s’agglomérer, tels que les pigments et les charges.
Les éléments de mélange de la vis génèrent des contraintes intenses qui désagrègent ces amas. Ce processus détermine la qualité finale de la matière fondue. Une mauvaise dispersion des particules crée des points faibles et des propriétés irrégulières.
Le mélange dispersif est particulièrement efficace dans les blocs de malaxage et les autres éléments de vis restrictifs. Ces zones génèrent les forces de cisaillement nécessaires pour réduire la taille des particules et améliorer l’efficacité du mélange.
Mélange distributif dans les polymères fondus
Le mélange distributif déplace les matériaux afin d’obtenir une composition uniforme dans toute la matière fondue. Contrairement au mélange dispersif, ce procédé utilise un étirage et un pliage doux plutôt qu’un cisaillement intense.
La conception de la vis doit intégrer des éléments qui divisent et recombinent de manière répétée le flux de matière fondue. Cette répartition permet aux additifs d’atteindre uniformément toutes les parties de la matrice polymère.
Un bon mélange distributif évite les stries et garantit une couleur et des propriétés constantes. L’efficacité du mélange dépend du nombre de divisions et de redistributions le long de l’extrudeuse.
Zones de mélange et dynamique de l’écoulement de la matière fondue
Les zones de mélange sont des sections spécifiques de la vis dans lesquelles différents éléments contrôlent les profils d’écoulement de la matière fondue. Chaque zone remplit une fonction distincte dans la stratégie globale de mélange.
Fonctions principales des zones de mélange :
Zone de fusion: transforme les granulés solides en matière fondue polymère
Zone de mélange: associe des éléments de mélange dispersif et distributif
Zone de dosage: homogénéise la matière fondue finale avant son évacuation
La dynamique d’écoulement de la matière fondue varie selon la géométrie de la vis, sa vitesse de rotation et les propriétés des matériaux. Une conception adaptée des zones équilibre le temps de séjour et l’intensité du mélange pour obtenir une qualité optimale sans dégrader le polymère.
Caractéristiques de la vis qui influent sur la dispersion des additifs
La géométrie et la disposition des éléments de la vis contrôlent directement le mélange des additifs dans la matière fondue polymère. Chaque zone et chaque composant jouent un rôle spécifique pour obtenir une répartition uniforme.
Configurations de vis et types d’éléments
Le choix entre une extrudeuse monovis et une extrudeuse bivis influe sur la manière dont les additifs se mélangent au plastique. Les extrudeuses bivis assurent un meilleur mélange : les matériaux passent entre deux vis rotatives, ce qui augmente le cisaillement et les mouvements.
Les différents éléments de vis remplissent des fonctions spécifiques. Les éléments de transport font avancer le matériau dans le fourreau. Les éléments de mélange créent des turbulences et du cisaillement qui désagrègent les amas d’additifs. La vitesse de rotation des vis détermine l’intensité des mélanges dispersif et distributif.
Blocs de malaxage et éléments de mélange
Les blocs de malaxage sont des composants essentiels qui plient et réorientent la matière fondue polymère. Ils génèrent des forces de cisaillement élevées qui désagrègent les particules agglomérées. L’angle et le décalage des disques de malaxage déterminent l’intensité du mélange.
Rôle des zones de compression, d’alimentation et de dosage
La vis est divisée en trois zones principales. La zone d’alimentation reçoit les matières premières. La zone de compression réduit les poches d’air et fait fondre le polymère. La zone de dosage contrôle le débit et la qualité finale de la matière fondue.
Conception de vis pour polymères chargés et renforcés
Les matériaux contenant des fibres de verre ou des charges minérales nécessitent des configurations de vis spécialisées. Il faut une transformation en douceur pour éviter de casser les fibres tout en obtenant une bonne dispersion des fibres.
Optimisation du procédé par simulation et contrôle qualité
Les outils de simulation aident à prévoir les performances de la vis avant sa fabrication. Les mesures de qualité indiquent l’efficacité du mélange des additifs et la stabilité de la température du système.
Simulation numérique de la conception de vis
Les simulations numériques permettent de tester différentes conceptions de vis sur ordinateur avant d’investir dans des prototypes physiques. Ces programmes montrent comment le plastique s’écoule dans les canaux de la vis et où des points chauds ou froids peuvent se former.
La simulation permet de comparer rapidement plusieurs géométries de vis. Le logiciel calcule l’efficacité du mélange et prévoit les profils thermiques de la matière fondue. Il aide ainsi à détecter dès la conception les problèmes de fusion incomplète ou de mauvaise répartition des additifs.
Mesure et amélioration de la qualité du mélange
Suivez la dispersion des additifs et l’uniformité de la température. Un meilleur mélange produit des pièces plus régulières aux propriétés fiables.
Les méthodes d’essai comprennent la vérification de la concentration des additifs dans les échantillons de matière fondue et la mesure des variations de température. Si vous repérez des points faibles, ajustez des caractéristiques de la vis comme la profondeur des filets ou ajoutez des éléments de mélange.
Conductivité thermique et régularité de la matière fondue
Une bonne conductivité thermique de la vis aide à uniformiser les différences de température dans le plastique en fusion. Les points chauds peuvent dégrader les matériaux, tandis que les points froids laissent des morceaux non fondus.
La qualité de la matière fondue doit rester constante du début à la fin. Surveillez les températures du fourreau et ajustez les zones de chauffage en fonction des prévisions de votre simulation et des résultats réels.
Progrès de l’impression 3D par extrusion
Les innovations récentes des systèmes d’extrusion à vis améliorent le mélange et l’adhérence des matériaux pendant l’impression, tandis que les nouvelles conceptions de vis augmentent le débit et la qualité des matériaux.
Systèmes d’impression 3D par extrusion à vis
L’impression 3D par extrusion à vis permet d’utiliser des granulés plastiques plutôt que du filament. Cette approche offre un plus grand choix de matériaux et réduit les coûts.
Le système alimente un fourreau chauffé en granulés. Une vis rotative fait fondre le matériau et le pousse à travers une buse. La maîtrise de la température et de la pression est meilleure qu’avec les méthodes traditionnelles.
Les extrudeuses bivis offrent encore plus d’avantages. Elles assurent un meilleur mélange et peuvent traiter des matériaux composites renforcés de fibres. Le fonctionnement conjoint des deux vis produit une matière fondue plus homogène et des pièces imprimées plus solides et plus régulières.
Optimisation de la dispersion des fibres et de l’adhérence inter-couches
Un bon mélange dans la zone de mélange est essentiel pour les pièces renforcées de fibres. Les nouvelles conceptions de vis répartissent uniformément les fibres dans le matériau.
Une meilleure dispersion des fibres renforce les pièces. Une bonne répartition des fibres améliore les propriétés mécaniques dans toutes les directions.
L’adhérence des couches s’améliore également avec des systèmes de vis optimisés. La température et la pression constantes permettent à chaque couche de mieux adhérer à celle qui se trouve en dessous.
Tendances de la fabrication additive par extrusion à vis
Les fabricants développent des géométries de vis spécialisées pour des matériaux spécifiques. Ces conceptions visent à améliorer le débit sans sacrifier la qualité.
L’assistance ultrasonique émerge comme une solution pour réduire les obstructions et améliorer l’écoulement des matériaux.
On trouve également davantage de systèmes capables de passer rapidement d’un matériau à un autre, ce qui facilite l’impression multi-matériaux en environnement de production.
Prêt à moderniser votre ligne d’extrusion ?
Jwellanhui Nos ingénieurs conçoivent avec précision des systèmes d’extrusion monovis et bivis, optimisés pour une dispersion supérieure des additifs, une qualité constante de la matière fondue et un débit maximal. Les fabricants du monde entier leur font confiance pour les applications de tubes, feuilles, panneaux, profilés et recyclage. Contactez-nous dès aujourd’hui pour vos solutions d’extrusion.
Questions fréquentes
Comment le choix de la géométrie de la vis influe-t-il sur l’uniformité de la répartition des additifs dans la matière fondue ?
La géométrie de la vis contrôle le cisaillement et l’écoulement. Des jeux plus serrés désagrègent les amas grâce à un cisaillement élevé. Des canaux plus larges répartissent doucement les additifs. L’espacement et l’angle des filets influent sur le déplacement du matériau et le temps de séjour, ce qui modifie le nombre de passages des additifs dans les zones de mélange.
Quels éléments de vis améliorent le mélange sans provoquer de chaleur excessive ni de dégradation ?
Les éléments de mélange distributif répartissent les additifs en produisant peu de chaleur. Ils divisent et recombinent doucement la matière fondue. Les blocs de malaxage à angle neutre ou légèrement positif assurent un mélange modéré, équilibrant la dispersion et la chaleur. Évitez les éléments inversés agressifs pour les additifs sensibles à la chaleur.
Comment les réglages de vitesse de vis et de débit influent-ils sur la régularité de la distribution des additifs ?
Une vitesse de vis plus élevée augmente le cisaillement et la température de la matière fondue. Adaptez la vitesse à la capacité de refroidissement. Un débit plus faible accroît le temps de séjour et laisse davantage de temps aux additifs pour se mélanger complètement.





