
Sebagai pedoman awal perencanaan, sediakan sekitar 300–500 m² untuk lini komersial kecil berupa lini ekstrusi, 450–750 m² untuk lini kelas 500 kg/h, dan 700–1,200 m² untuk lini kelas 1,000 kg/h setelah memperhitungkan penyimpanan bahan baku, produk jadi, utilitas, dan lorong. Beban listrik terpasang umumnya berada pada kisaran luas 150–250 kW, 250–450 kW, dan 450–750 kW, sedangkan tenaga kerja operasi langsung biasanya sekitar 2–4, 3–5, dan 5–8 orang per giliran kerja.
Ini adalah kisaran untuk penganggaran, bukan jaminan; produk, resin, peralatan hilir, otomatisasi, dan kode bangunan setempat menentukan kebutuhan akhir.
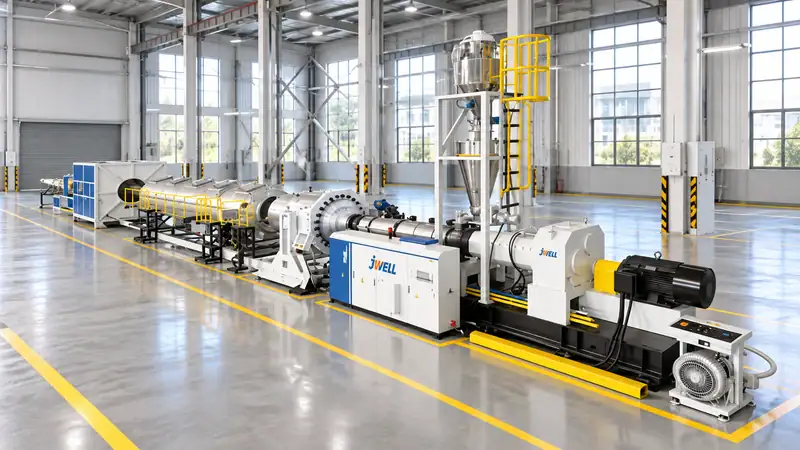
Ruang: hitung area operasi, bukan hanya panjang mesin
Lini ekstrusi mungkin hanya menempati bidang persegi panjang yang sempit, tetapi pabrik yang aman memerlukan ruang di sekelilingnya. Perhitungkan ekstruder dan die, peralatan kalibrasi atau pendinginan, penarik, pemotong atau penggulung, kabinet kontrol, akses operator, area penarikan untuk perawatan, dan keluaran produk. Lalu tambahkan area penempatan bahan, penyimpanan produk jadi, inspeksi mutu, pengemasan, utilitas, dan lorong forklift.
| Item perencanaan | Kelas 300 kg/h | Kelas 500 kg/h | Kelas 1,000 kg/h |
| Zona lini proses | 120–200 m² | 180–300 m² | 280–500 m² |
| Alokasi utilitas dan perawatan | 40–80 m² | 60–120 m² | 100–180 m² |
| Alokasi bahan, pengemasan, dan lorong | 140–220 m² | 210–330 m² | 320–520 m² |
| Alokasi awal total yang praktis | 300–500 m² | 450–750 m² | 700–1,200 m² |
Lini pipa panjang memerlukan jalur lurus serta ruang bebas yang cukup di ujung penarik dan pemotong. Lini lembaran dan profil memerlukan ruang untuk penumpukan, pemangkasan tepi, atau penggulungan. Lini granulasi memerlukan ruang untuk silo, pengantongan, dan pengumpulan debu. Mintalah pemasok memberikan gambar tata letak umum berdimensi, baik dalam sistem metrik maupun dengan ketentuan jalur evakuasi kebakaran setempat.
Ketinggian bangunan, beban lantai, dan pergerakan
Periksa tinggi bebas sebelum menyetujui bangunan. Hopper loader, silo, bag filter, balok pengangkat, dan saluran udara di atas kepala mungkin lebih tinggi daripada ekstrudernya. Sediakan jalur pengangkatan untuk sekrup, barrel, die, chiller, dan gearbox. Beban lantai harus memperhitungkan rangka mesin, hopper penuh, tangki air, silo, dan forklift; jangan hanya mengandalkan label umum “lantai industri”.
Pisahkan pergerakan pejalan kaki dan forklift. Jauhkan penerimaan resin dari penyimpanan produk jadi yang bersih, dan sediakan area karantina untuk material yang menunggu persetujuan mutu. Sedikit ruang kosong yang direncanakan dapat mencegah kerugian besar di kemudian hari ketika feeder kedua, chiller yang lebih besar, atau mesin pengemas baru ditambahkan.
Daya: bedakan beban terhubung dari konsumsi aktual
Beban terpasang atau beban terhubung dari pemasok merupakan jumlah motor, pemanas, pompa, kipas, chiller, pengering, konveyor, dan kontrol. Kebutuhan aktual pabrik lebih rendah dan berubah menurut produk serta siklus kerja. Kajian utilitas harus mencakup:
- daya motor ekstruder dan efisiensi penggerak;
- zona pemanas barrel, die, dan adaptor;
- pompa vakum, pompa pendingin, dan chiller;
- motor penarik, pemotong, penggulung, atau granulator;
- pengering, loader material, dan pengumpul debu;
- penerangan, HVAC, laboratorium, dan udara bertekanan;
- arus awal, faktor daya, dan margin transformator.
Untuk penganggaran awal, sebuah mesin ekstrusi kelas 300 kg/h mungkin memerlukan beban terhubung 150–250 kW; lini kelas 500 kg/h mungkin memerlukan 250–450 kW; dan lini kelas 1,000 kg/h mungkin memerlukan 450–750 kW. Konsumsi energi spesifik lebih tepat dinyatakan dalam kWh per kilogram produk yang dapat dijual. Nilainya bervariasi menurut resin, keluaran, suhu, desain sekrup, kebutuhan pendinginan, dan tingkat pemanfaatan. Mintalah beban terhubung maksimum dan perkiraan beban operasi pada laju produksi produk sasaran Anda.
Jangan menentukan ukuran transformator persis sebesar kapasitas pada pelat nama. Koordinasikan dengan insinyur listrik mengenai faktor kebutuhan, kapasitas cadangan, harmonik, penghentian darurat, dan persyaratan utilitas setempat. Generator atau sistem cadangan dapat menjaga keamanan kontrol dan pendinginan, tetapi kapasitasnya mungkin tidak cukup untuk menjalankan seluruh beban pemanas dan penggerak.
Air, udara bertekanan, dan drainase
Lini pipa, profil, dan lembaran sering memerlukan air pendingin secara kontinu. Perhitungkan persyaratan chiller, pompa, tangki, filtrasi, pembuangan panas, dan pengolahan air. Air sirkulasi tertutup mengurangi konsumsi, tetapi tetap memerlukan air pengganti dan pembersihan berkala. Sediakan saluran lantai dan penampungan tumpahan tanpa mengalirkan air proses kotor ke sistem air hujan yang bersih.
Udara bertekanan digunakan untuk katup, pemotong, aktuator, dan pembersihan. Tentukan persyaratan tekanan, aliran, titik embun, dan udara bebas minyak, bukan sekadar memasang kompresor dengan label daya kuda besar. Tangki penerima dan jaringan pipa cincin dapat menstabilkan tekanan saat beberapa mesin beroperasi bersamaan.
Tenaga kerja: hitung peran, bukan hanya operator
Jumlah personel langsung bergantung pada otomatisasi, kompleksitas produk, dan jumlah giliran kerja. Kisaran awal yang praktis untuk setiap giliran kerja adalah:
| Ukuran lini | Tim operasi langsung per giliran kerja | Peran yang umum |
| Kelas 300 kg/h | 2–4 | Operator lini, operator material/pengemasan, tenaga bantu bersama |
| Kelas 500 kg/h | 3–5 | Operator utama, operator hilir, operator material/pengemasan, tenaga bantu bersama |
| Kelas 1,000 kg/h | 5–8 | Operator ekstruder, operator hilir, tim material, dukungan pengemasan dan mutu |
Angka tersebut tidak mencakup personel perawatan, teknik, manajemen gudang, dan supervisor yang berbagi tugas antar-giliran kerja. Lini yang sangat otomatis mungkin memerlukan lebih sedikit personel saat beroperasi stabil, tetapi tetap membutuhkan tenaga terlatih untuk startup, pergantian mutu, penggantian saringan, penanganan alarm, dan pemeriksaan kualitas.
Tata letak untuk produksi yang aman dan stabil
Tempatkan kabinet kontrol agar operator dapat melihat zona kritis tanpa berdiri di jalur lalu lintas. Lindungi permukaan panas dan sediakan akses lockout/tagout. Pastikan screen changer, pisau, die, filter, dan pompa vakum dapat diservis tanpa membongkar peralatan lain yang tidak terkait. Sediakan titik pengambilan sampel untuk pemeriksaan dimensi dan kualitas lelehan di dekat lini, bukan hanya di laboratorium yang jauh.
Aliran material sebaiknya satu arah: penerimaan, karantina, pengeringan atau pencampuran, pengumpanan, ekstrusi, pembentukan hilir, inspeksi, pengemasan, dan pelepasan produk jadi. Pergerakan silang meningkatkan risiko tertukar dan risiko forklift. Tandai utilitas, penghentian darurat, peralatan kebakaran, dan area bahan kimia sebelum commissioning.
Daftar periksa sederhana sebelum pemesanan
Sebelum menandatangani pesanan pembelian, buat ringkasan utilitas dan tata letak satu halaman yang memuat dimensi produk, jenis resin, keluaran maksimum dan normal, jam kerja, dimensi bangunan, kapasitas transformator, suhu air pendingin, data udara bertekanan, rencana tenaga kerja, dan asumsi ekspansi. Kirimkan kepada pemasok peralatan dan kontraktor teknik setempat.
Rencana pabrik terbaik menyediakan ruang untuk perawatan dan perubahan di masa depan. Lini yang muat di atas kertas tetapi tidak memiliki akses untuk mengeluarkan sekrup, tempat penyimpanan resin, atau margin transformator akan lebih mahal daripada tambahan beberapa meter persegi yang direncanakan sejak awal.
Sebelum menyelesaikan sewa bangunan atau pemesanan transformator, mintalah Jwell Anhui menyiapkan tata letak berdimensi dan jadwal utilitas yang disesuaikan dengan produk, keluaran, dan tingkat otomatisasi Anda.
Rencanakan pabrik ekstrusi Anda bersama Jwell
Sebelum menandatangani sewa atau memesan transformator, kirim dimensi produk, target kapasitas produksi, jenis resin, dan gambar bangunan Anda kepada Jwell Anhui. Insinyur kami dapat menyiapkan tata letak lini, jadwal utilitas, dan rekomendasi tenaga kerja khusus untuk proyek lini ekstrusi pipa.
Pertanyaan Umum
Apakah angka luas ini mencakup gudang?
Angka tersebut mencakup alokasi terbatas untuk material, pengemasan, dan lorong, tetapi tidak mencakup gudang besar untuk produk jadi atau gudang bahan baku bertingkat tinggi.
Bagaimana cara mengurangi kebutuhan daya?
Tingkatkan pemanfaatan, gunakan penggerak dan pemanas yang efisien, pulihkan panas jika praktis, kendalikan air pendingin, dan hindari menjalankan peralatan berukuran terlalu besar pada beban rendah.
Bisakah satu operator menjalankan seluruh lini?
Kadang-kadang bisa saat kondisi operasi stabil, tetapi jumlah personel yang aman harus mencakup startup, pemeriksaan mutu, penanganan material, pergantian, dan keadaan darurat.
Informasi apa yang sebaiknya saya minta dari pemasok?
Mintalah gambar tata letak umum, beban terhubung, perkiraan kWh/kg, kebutuhan air dan udara, data kebisingan, ruang bebas untuk perawatan, serta rekomendasi jumlah personel berdasarkan campuran produk Anda.





