
Pareti irregolari causano punti deboli, sprechi di materiale e prodotti di scarsa qualità. Puoi controllare l’uniformità dello spessore gestendo la temperatura del parison, la temporizzazione della pressione dell’aria, il posizionamento dell’asta di stiro e la progettazione dello stampo.
Scoprirai soluzioni pratiche basate su principi ingegneristici e interventi collaudati sul campo.
Fattori che influenzano l’uniformità dello spessore della parete
Tre fattori principali influenzano l’uniformità dello spessore della parete: formazione del parison, controllo del processo e qualità delle materie prime.
Formazione del parison e spessore iniziale
Il parison è la base del controllo dello spessore della parete. Se lo spessore iniziale del parison è irregolare, la variazione si trasferisce al prodotto finito. La luce della filiera determina lo spessore iniziale del parison. Anche piccole incoerenze creano punti deboli o sezioni troppo spesse.
Un parison uniforme richiede un flusso del fuso costante e una temperatura uniforme della filiera. I punti caldi nella filiera rendono più sottili le pareti in quelle zone. Anche la progettazione della testa di estrusione ha un ruolo importante. Le macchine moderne utilizzano sistemi programmabili della filiera per regolare in tempo reale lo spessore del parison in base alla forma della bottiglia.
Impatto dei parametri di processo
Le impostazioni della temperatura influiscono sul flusso e sullo stiramento del materiale. Una temperatura elevata del parison causa un cedimento eccessivo e sezioni inferiori troppo sottili. Una temperatura bassa impedisce uno stiramento uniforme.
La velocità di estrusione deve essere sincronizzata con il soffiaggio. Un’estrusione veloce con un soffiaggio lento causa variazioni di spessore perché la gravità tira verso il basso il parison. Contano anche pressione e tempistiche di soffiaggio. Una pressione insufficiente lascia punti spessi perché il materiale non si espande completamente contro lo stampo.
Scelta dei materiali e qualità della preforma
La resina influisce direttamente sull’uniformità dello spessore. I materiali con intervalli di flusso del fuso ristretti sono più facili da controllare. Il contenuto riciclato può introdurre variazioni di viscosità che si manifestano come pareti irregolari.
Nello stampaggio a soffiaggio con stiro, lo spessore della parete della preforma deve essere uniforme prima ancora che inizi il soffiaggio. Una preforma di scarsa qualità rende molto più difficile ottenere pareti finali uniformi.
Soluzioni ingegneristiche e tecnologie di controllo
Le moderne macchine per lo stampaggio a soffiaggio integrano funzioni intelligenti per controllare meglio lo spessore della parete, tra cui regolazioni automatizzate, monitoraggio preciso e programmazione sofisticata del parison.
Funzioni avanzate delle macchine per stampaggio a soffiaggio
Le macchine moderne per lo stampaggio a soffiaggio includono sistemi di controllo automatizzato del parison che regolano la distribuzione del materiale durante l’estrusione. Questi sistemi modificano in tempo reale la luce della filiera per compensare il cedimento e lo stiramento del materiale.
Sono disponibili teste di filiera programmabili che possono creare fino a 100 o più punti di spessore lungo il parison. In questo modo puoi controllare con precisione la distribuzione del materiale nel prodotto finale.
Controllo dello spessore della parete assiale e radiale
Il controllo assiale dello spessore gestisce la distribuzione del materiale lungo l’altezza del parison. Durante l’estrusione, il sistema regola l’apertura della filiera e aggiunge materiale nelle aree che richiedono maggiore resistenza.
Il controllo radiale gestisce lo spessore lungo la circonferenza. La macchina utilizza più punti di controllo attorno alla filiera per assicurare un flusso uniforme del materiale in tutte le direzioni.
Monitoraggio in tempo reale e misurazione dello spessore
I misuratori ultrasonici di spessore rilevano lo spessore della parete senza danneggiare i prodotti. Durante la produzione, questi sensori forniscono un riscontro immediato e consentono di individuare i problemi prima che generino scarti.
I sistemi in tempo reale registrano i dati di spessore e segnalano eventuali derive. Ciò permette di correggere subito il processo.
Progettazione dello stampo e del processo per ottenere uniformità
Uno spessore uniforme dipende da una progettazione intelligente dello stampo e da attente regolazioni di processo. La geometria corretta dello stampo, la configurazione del raffreddamento e le impostazioni della pressione collaborano per distribuire uniformemente il materiale in tutto il componente.
Ottimizzazione della geometria dello stampo
La progettazione dello stampo influisce direttamente sul modo in cui la plastica scorre e si stira durante lo stampaggio. L’uso di un punto di iniezione decentrato può migliorare la distribuzione del materiale in alcune forme di componenti. Per evitare un assottigliamento eccessivo, la profondità della cavità non dovrebbe superare la larghezza.
Prestare particolare attenzione alla posizione della linea di divisione e alle zone di chiusura assicura la corretta presa del parison. Occorre mantenere rapporti di soffiaggio adeguati, in genere con la larghezza maggiore della profondità nei progetti delle cavità.
Filiere di forma speciale e canali di raffreddamento
Una filiera di forma speciale aiuta a controllare lo spessore del parison prima dell’inizio dello stampaggio. I canali di raffreddamento turbolenti rimuovono il calore in modo uniforme e prevengono le deformazioni.
Concentra il raffreddamento vicino alle sezioni con pareti più spesse per bilanciare i ritiri. Più ingressi e uscite disposti secondo uno schema alternato mantengono costante la temperatura su tutta la superficie dello stampo.
Aste di stiro e regolazione della pressione di soffiaggio
Le aste di stiro controllano l’allungamento della preforma per distribuire il materiale. La regolazione della velocità dell’asta di stiro modifica la distribuzione dello spessore della parete.
La pressione di soffiaggio e la temporizzazione devono essere adeguate ai requisiti del componente. Un soffiaggio ad alta pressione al momento giusto spinge il materiale nei dettagli dello stampo; una pressione graduale previene invece rotture nelle sezioni sottili.
Risoluzione dei problemi e migliori pratiche
Rilevare presto i difetti ed eseguire regolarmente controlli dello spessore della parete mantiene la qualità e previene problemi costosi.
Difetti del parison e della preforma
Controlla i problemi comuni del parison che causano uno spessore irregolare della parete. Se il parison cede o si arriccia, verifica prima le impostazioni della temperatura. Temperature elevate ammorbidiscono la plastica e ne causano la flessione.
Le zone sottili del parison diventano punti deboli nel prodotto finito. Regola la luce della filiera per aumentare lo spessore nelle zone problematiche. Utilizza la programmazione del parison per controllare lo spessore lungo tutta la sua lunghezza.
Puntini neri o bolle nel parison indicano contaminazione o umidità nel materiale. Prima della lavorazione, pulisci le attrezzature ed essicca correttamente la resina.
Metodi di controllo dello spessore della parete
Misura regolarmente i prodotti stampati a soffiaggio con misuratori di spessore. I misuratori ultrasonici forniscono letture rapide e precise senza danneggiare i componenti.
Controlla più punti su ogni prodotto. Misura in alto, al centro e in basso per individuare eventuali schemi di variazione dello spessore. Registra le misurazioni per monitorare le tendenze nel tempo.
Strategie per garantire la costanza del prodotto
Definisci un programma regolare di ispezione. Controlla campioni di ogni ciclo di produzione per rilevare i problemi tempestivamente.
Documenta i parametri dei cicli riusciti e registra impostazioni di temperatura, pressione e temporizzazione. Forma gli operatori affinché riconoscano i difetti e intervengano rapidamente.
Migliora il controllo dello spessore della parete con soluzioni avanzate di stampaggio a soffiaggio
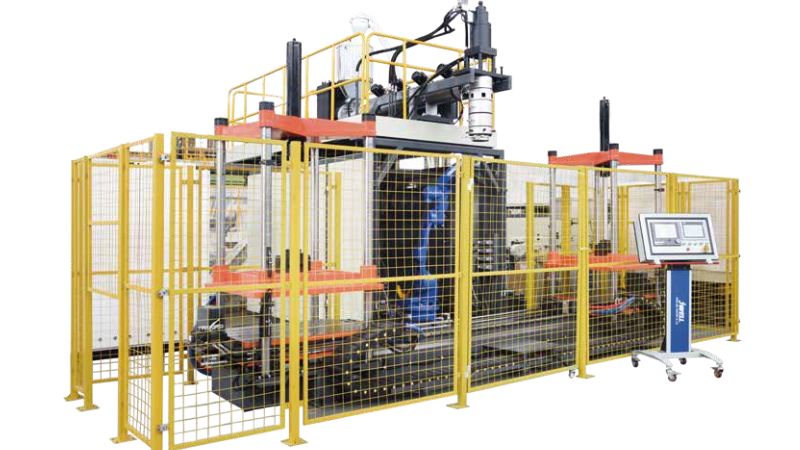
Uno spessore costante richiede attrezzature adeguate, sistemi di controllo intelligenti e supporto specialistico. Per Jwellanhui, forniamo macchine per lo stampaggio a soffiaggio ad alte prestazioni, progettate per offrire precisione, stabilità e ripetibilità anche negli ambienti produttivi più impegnativi. Scopri le nostre tecnologie di stampaggio a soffiaggio e contatta i nostri specialisti per trovare il sistema giusto per i tuoi obiettivi di produzione.
- Programmazione avanzata del parison per una distribuzione precisa del materiale
- Controllo della testa di filiera ad alta precisione per ridurre al minimo le variazioni di spessore
- Sistemi di monitoraggio in tempo reale per correzioni immediate del processo
- Integrazione ottimizzata di stampo e raffreddamento per una qualità uniforme del prodotto
- Soluzioni affidabili per applicazioni complesse, multistrato e ad alto volume
Contattaci oggi per discutere la tua applicazione, richiedere una soluzione personalizzata o ricevere una consulenza tecnica specialistica.
Domande frequenti
Quali sono le cause più comuni dello spessore irregolare della parete nei componenti stampati a soffiaggio?
Le variazioni di temperatura causano uno stiramento non uniforme: se la temperatura del parison varia, alcune zone si stirano maggiormente. Una pressione dell’aria troppo alta o troppo bassa altera la distribuzione del materiale. Un perno di soffiaggio decentrato rende più sottile un lato. I componenti usurati rendono incoerente lo spessore del parison prima ancora del soffiaggio.
Come posso regolare i parametri di processo per ottenere uno spessore della parete più uniforme?
Controlla la temperatura del fuso e mantienila uniforme. Regola il tempo di caduta del parison per controllare il raffreddamento: una caduta più rapida riduce il cedimento. Affina gradualmente la pressione di soffiaggio: piccole variazioni di 5–10 PSI possono modificare notevolmente la distribuzione del materiale.
Quali modifiche alla programmazione del parison aiutano a ridurre punti troppo sottili o troppo spessi?
La programmazione del parison varia lo spessore della parete prima del soffiaggio. Rendi più spesse le sezioni che richiedono più materiale, soprattutto quelle maggiormente soggette a stiramento durante il soffiaggio: spesso le sezioni inferiori richiedono materiale aggiuntivo.
In che modo le caratteristiche di progettazione dello stampo influiscono sulla distribuzione dello spessore del prodotto stampato a soffiaggio?
La temperatura dello stampo influisce sul raffreddamento: le sezioni più fredde solidificano prima e limitano lo stiramento. Il design della chiusura influenza il flusso del materiale; una chiusura progettata male crea punti sottili vicino alle giunzioni. La geometria dello stampo determina gli schemi di stiramento: gli angoli acuti e le cavità profonde richiedono particolare attenzione.
Quali controlli o misurazioni sono più adatti a verificare la costanza dello spessore della parete?
I misuratori ultrasonici forniscono letture immediate senza tagliare i componenti: basta appoggiare la sonda sulla superficie. I misuratori a effetto Hall sono adatti a bottiglie e componenti sottili (una piccola sfera d’acciaio all’interno e la sonda all’esterno). È possibile tagliare campioni per controllare più punti, evitando però i bordi di taglio, dove si formano bave.
Quali problemi di prestazioni o di aspetto possono verificarsi quando lo spessore della parete varia eccessivamente?
Le sezioni sottili creano punti deboli che cedono sotto pressione o urto: le bottiglie possono scoppiare o incrinarsi durante il riempimento o la spedizione. Uno spessore irregolare causa deformazioni e scarsa precisione dimensionale; i componenti non si impilano né si adattano correttamente. I difetti visivi includono superfici ondulate, zone infossate e variazioni di spessore visibili.





