
L’estrusione a caldo è adatta a leghe difficili e forme complesse. L’estrusione a freddo garantisce tolleranze più strette, una migliore finitura superficiale e spesso consumi energetici inferiori. Scegli l’estrusione a caldo per metalli grandi e difficili da formare e per geometrie complesse; scegli quella a freddo quando sono importanti precisione, qualità superficiale e resistenza ottenuta per incrudimento.
Questo articolo presenta definizioni chiare dei due processi, ne confronta meccanismi e compromessi e ti guida nella scelta in base a materiale, forma, costo e scala produttiva.
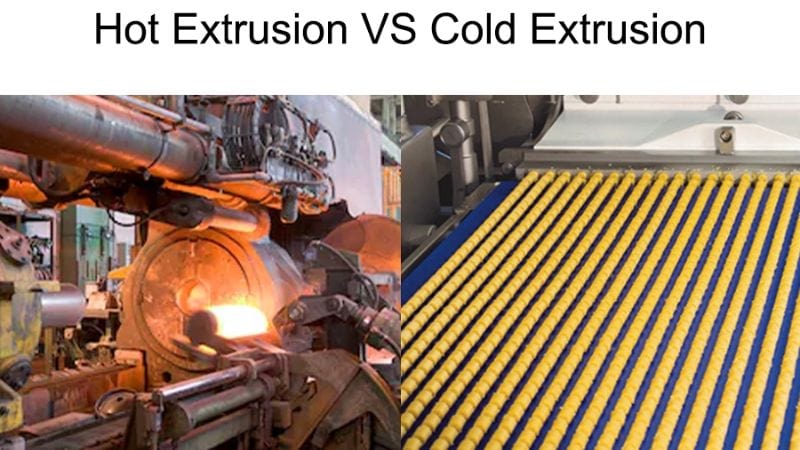
Definizioni: che cosa sono l’estrusione a caldo e l’estrusione a freddo?
I due processi differiscono per temperatura, comportamento del materiale, requisiti degli utensili e applicazioni tipiche. Cambiano le proprietà meccaniche, la finitura superficiale e la scala produttiva.
Estrusione a caldo
- Principio del processo: Il metallo viene spinto attraverso una filiera mentre è riscaldato oltre la temperatura di ricristallizzazione.
- Effetto principale del calore: Riduce la tensione di flusso del metallo, consentendo di formare leghe resistenti (ad es. acciaio e titanio) applicando forze inferiori.
- Struttura del materiale: Si ottiene una struttura a grana più grossa che migliora la duttilità, ma può ridurre la resistenza rispetto ai componenti lavorati a freddo.
- Impatto sugli utensili: Le temperature elevate possono ridurre la durata degli utensili a causa dell’aumento di usura e ossidazione.
Estrusione a freddo:
- Principio del processo: Il metallo viene spinto attraverso una filiera a temperatura ambiente o prossima a quella ambiente, usando pressioni decisamente più elevate. È essenziale un processo di lubrificazione dedicato (ad es. rivestimento fosfatico combinato con olio lubrificante) per prevenire il grippaggio e garantire una qualità superficiale superiore.
- Proprietà del materiale: La lavorazione a freddo incrudisce il materiale, aumentandone il carico di snervamento e la resistenza alla fatica. Ciò è particolarmente utile per componenti come elementi di fissaggio e ingranaggi.
- Requisiti per utensili & lubrificazione: Gli utensili devono sopportare sollecitazioni estremamente elevate. L’assenza di cicli termici offre maggiore stabilità dimensionale, ma una lubrificazione efficace (rivestimento fosfatico e sistema a olio) è essenziale per controllare l’attrito, ridurre l’usura e garantire sia la finitura del componente sia la durata degli utensili.
Estrusione a caldo e a freddo: quali sono le differenze?
L’estrusione a caldo usa temperature elevate per ammorbidire i metalli e ridurre le forze di formatura; quella a freddo mantiene temperature prossime all’ambiente per preservare resistenza e finitura superficiale. Ciascun metodo modifica in modo diverso il flusso del materiale, le sollecitazioni sugli utensili, le tolleranze e le esigenze di post-lavorazione.
Differenze di input: stato della billetta, tipo di energia (termica o meccanica)
Nell’estrusione a caldo, la billetta viene riscaldata e richiede una notevole energia termica. Il preriscaldamento ammorbidisce il materiale e ne facilita la deformazione. L’estrusione a freddo, invece, inizia con una billetta a temperatura ambiente e si affida esclusivamente a forze meccaniche intense (pressione). Per questo il materiale deve essere scelto con attenzione in base alle sue proprietà di lavorazione a freddo.
Differenze di output: proprietà del componente appena uscito dalla pressa
I pezzi estrusi a caldo spesso richiedono un successivo trattamento termico per ottenere le proprietà meccaniche desiderate; la finitura superficiale può essere più ruvida e richiedere lavorazioni secondarie. I pezzi estrusi a freddo presentano una finitura superficiale migliore e proprietà meccaniche superiori grazie all’incrudimento (ad esempio, maggiore resistenza a trazione e durezza), oltre a tolleranze dimensionali spesso più strette, che riducono o eliminano ulteriori finiture.
Velocità & scala: confronto tra tassi di produzione e dimensioni tipiche dei pezzi
L’estrusione a caldo, soprattutto per profili grandi, può essere un processo continuo più rapido, ideale per produzioni lunghe e grandi componenti strutturali. L’estrusione a freddo, talvolta più lenta per singola operazione a causa delle forze elevate, eccelle nelle produzioni in grandi volumi di pezzi più piccoli e complessi, dove precisione e uniformità sono fondamentali.
Confronto dei flussi di processo
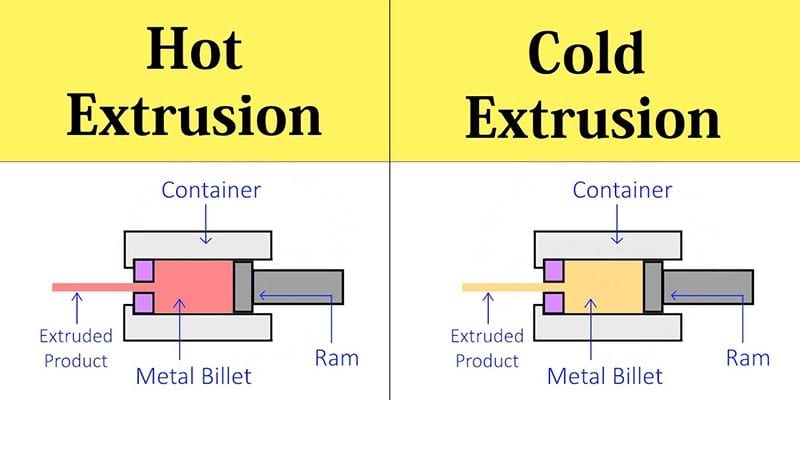
L’estrusione a caldo riscalda la billetta, spesso a 300–600°C per l’alluminio o a temperature superiori per l’acciaio, prima di spingerla attraverso una filiera. Il riscaldamento riduce il carico di snervamento e aumenta la duttilità, consentendo velocità del pistone maggiori e una forza della pressa inferiore rispetto alla resistenza del materiale. È necessario controllare l’uniformità della temperatura e l’ossidazione della billetta.
L’estrusione a freddo inizia con una billetta a temperatura ambiente o leggermente riscaldata e si basa su pressioni di formatura più elevate. Spesso prevede più fasi (diretta, inversa o combinata), con lubrificazione e tolleranze strette della filiera per limitare i danni superficiali.
Dopo l’estrusione a caldo possono essere necessari ricottura, decapaggio o lavorazione meccanica per correggere la crescita dei grani o gli ossidi superficiali. I pezzi estrusi a freddo richiedono di norma meno lavorazioni, ma necessitano di utensili e presse robuste per sopportare le forze maggiori.
Vantaggi & limiti: una valutazione equilibrata
L’estrusione a caldo facilita la formatura delle leghe resistenti perché le temperature elevate riducono la tensione di flusso. Ciò riduce la forza richiesta alla pressa e l’usura degli utensili, consentendo di produrre profili complessi, pareti sottili e cavità multiple con maggiore affidabilità.
Tuttavia, la finitura superficiale e la precisione dimensionale sono inferiori. I pezzi estrusi a caldo spesso richiedono lavorazioni meccaniche secondarie o trattamenti termici per soddisfare requisiti rigorosi di tolleranza e finitura superficiale.
L’estrusione a freddo ottiene tolleranze più strette e una superficie più liscia già all’uscita della filiera. La resistenza aumenta grazie all’incrudimento, utile per produrre rapidamente pezzi piccoli e robusti e componenti uniformi.
La lavorazione a freddo richiede carichi di formatura più elevati e utensili più resistenti. Limita la gamma di leghe lavorabili a temperatura ambiente e richiede lubrificazione e manipolazione accurata per evitare crepe.
Usa questa tabella comparativa rapida per scegliere il processo più adatto alle tue esigenze:
| Fattore | Estrusione a caldo | Estrusione a freddo |
| Formabilità delle leghe difficili | Eccellenti | Limitata |
| Sollecitazioni sugli utensili / forza della pressa | Minore | Maggiore |
| Finitura superficiale & tolleranze | Inferiori; spesso richiede finitura | Migliori; tolleranze più strette |
| Effetti sulla resistenza | Può richiedere un trattamento termico | L’incrudimento aumenta la resistenza |
| Applicazioni tipiche | Profili grandi e complessi | Pezzi di precisione piccoli |
Fai il prossimo passo con JWELL
L’estrusione a caldo è ideale per formare leghe resistenti in profili complessi, mentre quella a freddo eccelle nella produzione su larga scala di pezzi ad alta precisione e incruditi. JWELL è un partner affidabile che traduce questi requisiti produttivi in soluzioni di estrusione affidabili e di alta qualità.
Non perdere l’occasione di scoprire la gamma completa di soluzioni di estrusione su misura: visita la nostra pagina dei prodotti per consultare specifiche dettagliate dei prodotti, casi applicativi e contattateci per maggiori informazioni.





