
コルゲートパイプ押出ライン は、特殊な製造システムです。外面にリブのあるプラスチックパイプを生産します。その結果、軽量でありながら構造強度と柔軟性を兼ね備えたパイプが得られます。
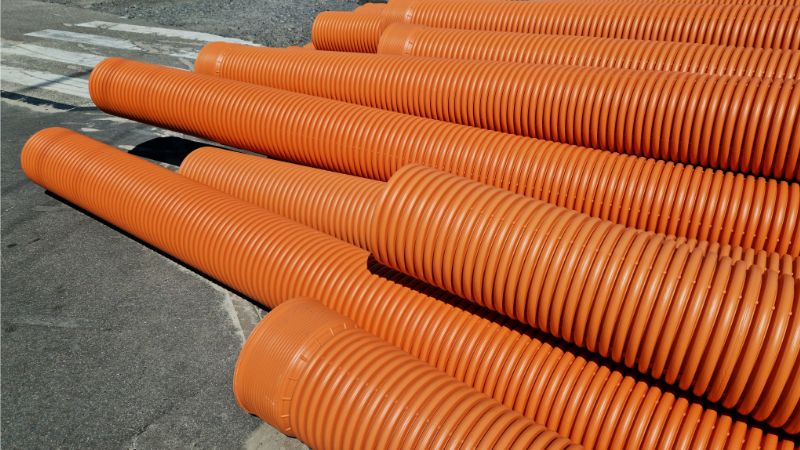
コルゲートパイプ押出ラインとは?
コルゲートパイプ押出ラインは、プラスチックペレットを溶融、成形、コルゲート加工、冷却、切断の一連の工程を通じてリブ付きパイプに変える連続生産システムです。コルゲート形状は単なる装飾ではありません。リブ構造によってリング剛性が大幅に高まります。また、必要な原材料の量を減らし、無垢壁の代替品より低い生産コストで優れた性能を発揮するパイプを実現します。
単層ラインと二層ラインの違い
単層ライン は内面と外面の両方にコルゲート加工を施したパイプを生産します。軽量で柔軟性があり、ケーブル保護管や軽負荷の排水用途に適しています。装置構成が簡素で、段取り替えも比較的容易です。
二層ライン は、より高度な構成です。コルゲート加工した外壁を滑らかな内壁に接合したパイプを生産し、構造剛性と低摩擦の流動性能を両立します。この設計では、二台の押出機を連動させて二層を同時に共押出し・融着する必要があるため、二層ラインはより複雑で、初期投資も高くなります。
生産に使用される材料
コルゲートパイプ押出ラインで加工される最も一般的な材料は、次の三種類です。 HDPE(高密度ポリエチレン), PP(ポリプロピレン)、そして PVC(ポリ塩化ビニル)。それぞれに異なる加工特性と性能上の利点があります。
HDPEは、ほとんどの排水・下水用途で業界標準となっています。優れた耐薬品性を備え、氷点下でも柔軟性を保ち、溶融温度170–230°Cで安定して加工できます。PPは耐熱性に優れ、高温環境の産業用途で選ばれています。PVCは現代のラインではあまり一般的ではありませんが、既存インフラの一部や特定地域の市場で引き続き使用されています。
コルゲートパイプ押出機の主な構成部品
コルゲートパイプ押出ライン一式は、複数の重要なサブシステムで構成されます。各構成部品は、最終製品の品質、寸法精度、生産効率を左右する明確な役割を担います。
1. 原料供給システム
2. 単軸押出機
3. 押出ダイ
4. コルゲーター(成形機)
5. 冷却システム
6. 引取装置
7. 切断・巻取り/積載
8. PLC制御システム
高効率を実現する主なプロセスパラメーター
以下の表は、コルゲートパイプ押出における重要なプロセスパラメーターと、それらが生産ラインでのパイプ品質に与える影響をまとめたものです。
| 項目 | 一般的な範囲 | パイプ品質への影響 |
|---|---|---|
| 溶融温度 | 170–230°C | 表面仕上げ、流動の安定性、機械的強度に影響します |
| 真空圧 | −0.03~−0.08 MPa | コルゲートの深さと寸法精度を決定します |
| 冷却水温度 | 10–25°C | 寸法安定性と残留応力を制御します |
| ライン速度 | 1~10 m/min | コルゲート精度と生産量に影響します |
| パイプ径の範囲 | 40~1200 mm | ラインの適用範囲を定めます |
生産工程:ステップごとの解説
ステージ1 — 材料の準備と溶融
プラスチックペレットをホッパーに投入し、押出機シリンダーへ送り込みます。回転するスクリューが複数の加熱ゾーンを通じて材料を段階的に加熱・せん断します。樹脂がダイに到達するまでに均質な溶融物が形成されます。この段階では温度管理が重要です。高すぎるとポリマーが劣化し、低すぎると溶融粘度が高くなりすぎて適切に成形できません。
ステージ2 — パイプの押出
溶融プラスチックはダイを通り、滑らかな円筒チューブとして押し出されます。二層生産では、共押出ダイから二つの溶融樹脂の流れが同時に出て、外層にはコルゲート加工を施し、内層は滑らかなままにします。
ステージ3 — コルゲート成形
柔らかいチューブはダイを出た直後にコルゲーターへ入ります。金型ブロックが押出速度に正確に合わせて移動する間、真空圧でチューブの壁を金型キャビティに引き込みます。ここで特徴的なリブ形状が作られ、ラインには最も精密な工程管理が求められます。
ステージ4 — 冷却と寸法調整
水冷によってコルゲート形状を急速に固化させます。二層パイプでは、内壁が冷えて外層と接合する間、寸法調整工具を使って外径を適正に保つ場合があります。生産全体で寸法規格を満たすには、冷却温度と水流量を一定に保つことが不可欠です。
ステージ5 — 切断と後工程での取り扱い
冷却されたパイプは引取装置を通って切断ステーションに入り、指定の長さに切り分けられます。小径で柔軟なパイプはコイルに巻き取り、大径で剛性のある二層コルゲートパイプは出荷用に積み重ねます。
コルゲートパイプの用途
コルゲートパイプは、幅広いインフラ・建設用途で使用されています。
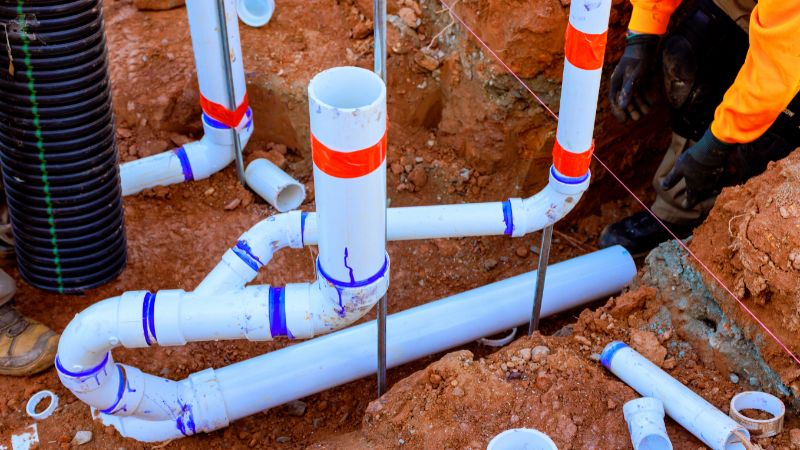
- 地下排水 — 雨水管理、道路排水、駐車場の雨水排出システム
- 下水・廃水 — 重力式下水本管と枝管接続
- ケーブル・電線の保護 — 電力、通信、光ファイバーケーブルを保護する管路
- 農業用排水・灌漑 — 地下圃場排水と水の分配
- 道路・鉄道インフラ — 道路や鉄道の盛土下に設ける暗渠
パイプ径は用途に応じて選びます。40mmの小径パイプはケーブル保護や小規模な排水に使用され、最大1200mmの大径パイプは主要な下水・雨水インフラに対応します。
よくある課題と対処方法
コルゲート形状の不均一 は、通常、溶融温度の不安定、真空不足、または金型ブロックの摩耗・位置ずれが原因です。温度制御ゾーンを安定させ、真空システムのシールを定期点検し、金型ブロックの位置合わせと清潔さを維持してください。
壁厚の不均一 の主な原因は、ダイのバランス不良、押出機の吐出圧力の変動、または原材料品質のばらつきです。精密なダイ設計と安定した押出機の運転が、主な予防策となります。
表面の粗さや欠陥 は、材料の汚染、過熱によるポリマーの劣化、または冷却不足で生じることがあります。加工前の適切な材料乾燥、正確な温度プロファイル、十分な冷却能力が不可欠です。これらの対策で、表面品質に関する大半の問題に対処できます。
適切なコルゲートパイプ押出ラインの選び方
JWELLの パイプ径の範囲と壁の種類 (単層または二層)を、目標とする製品構成に合わせる必要があります。 押出機のスクリュー設計とL/D比 は、選定した樹脂に合わせて最適化する必要があります。 金型ブロックシステム には、耐摩耗性の表面処理で長寿命を確保しながら、迅速な段取り替えと一貫して精密なコルゲート形状を実現できる性能が求められます。
真空・冷却システムの性能 は成形精度を直接左右します。一貫した真空圧制御と効率的な水循環を確認してください。 自動化レベル はオペレーターへの依存を減らし、工程の一貫性を高めるうえで重要です。PLCの全面統合、オンライン測定、データ記録を備えた最新ラインは、品質と生産性を向上させます。
コルゲートパイプ生産における品質管理
安定した品質を確保するには、生産工程全体を通じた体系的な検査が必要です。 リング剛性試験 パイプが土圧や外圧に耐えられることを確認します。 耐衝撃試験 メーカー仕様に準拠し、据付時の負荷や温度サイクルによってパイプに亀裂が生じないことを確認します。 寸法測定 — 壁厚、外径、コルゲート深さを定期的に確認する必要があります。
Jwellでコルゲートパイプ押出をアップグレード
よくある質問
コルゲーターの役割は何ですか?
コルゲーターは、連続して動く二本の金型ブロックチェーンと真空圧(通常−0.03~−0.08 MPa)を使い、押出直後でまだ成形可能な柔らかいチューブをリブ形状に引き込みます。
同じ重量なら、なぜコルゲートパイプは滑らかなパイプより強いのですか?
リブ形状は材料を増やすことなくリング剛性、つまり外部荷重による変形への抵抗力を高めます。この構造効率の高さから、埋設用途ではコルゲートパイプが選ばれています。
生産中にコルゲートが不均一になる原因は何ですか?
最も一般的な原因は、押出速度とコルゲーター速度の不一致、不十分または不安定な真空圧、金型ブロックの摩耗や位置ずれ、押出機の溶融温度のばらつきです。
コルゲートパイプ押出ラインで製造できる径はどのくらいですか?
多くのラインは特定の径範囲をカバーする構成です。標準範囲は40mm~1200mmで、対象製品に合わせてライン構成、押出機サイズ、コルゲーター設計を選定します。
PLC制御システムはどの程度重要ですか?
非常に重要です。PLCは押出機温度、真空圧、ライン速度、冷却などすべての生産パラメーターをリアルタイムで調整します。最新システムには自動欠陥検出とデータ記録も加わり、安定した品質と製品トレーサビリティを直接支えます。





