
A was- en pelletiseerlijn voor PET-flessen verwerkt balen met gebruikte flessen tot een stabiele grondstof van gerecycled PET. Het volledige proces bestaat uit het openen van balen, voorsorteren, scheiden van etiketten en doppen, verkleinen, warm en koud wassen, wrijvingsreiniging, spoelen, mechanisch drogen, thermisch drogen, extrusie, smeltfiltratie, streng- of waterringpelletiseren en de uiteindelijke kwaliteitscontrole.
Schone vlokken zijn geschikt voor bepaalde toepassingen; pelletiseren voegt een beheerste smeltverwerkingsstap toe voor een consistentere verwerking en menging.
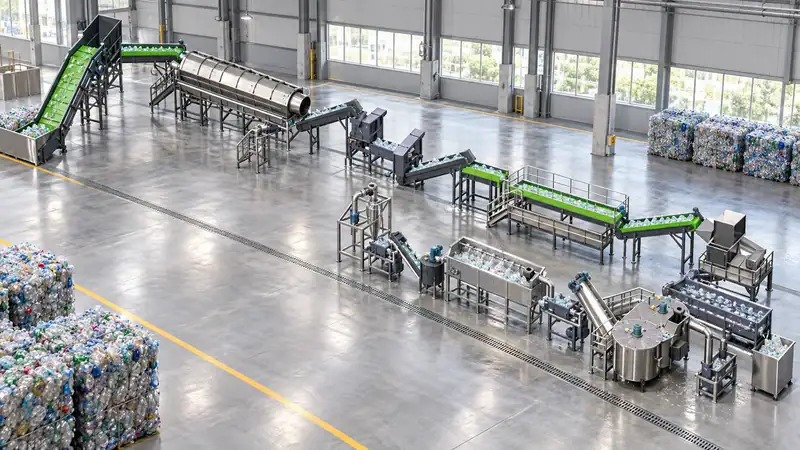
1. Balen openen en voorsorteren
Het proces begint met samengeperste balen flessen. Een balenbreker maakt het materiaal los, zodat medewerkers en automatische scheiders verontreinigingen kunnen verwijderen voordat deze de maalmachine bereiken. De belangrijkste keuzes voor sortering worden vroeg in het proces gemaakt: helder PET, lichtblauw PET, gekleurd PET, PVC-flessen, metalen, papier, stenen en organische resten moeten worden gescheiden voor zover de productspecificatie dat vereist.
PVC is bijzonder belangrijk, omdat zelfs een kleine hoeveelheid PVC PET kan verkleuren of tijdens verhitting kan afbreken. Metaaldetectie en magnetische scheiding beschermen messen, filters en de extruder. Vermeld in de projectspecificatie de verwachte samenstelling van de balen, het vochtgehalte, het percentage niet-PET en de kleurverdeling; de prestaties van de apparatuur hangen af van het inkomende materiaal.
2. Etiketten, doppen en vreemde materialen scheiden
Lijnen voor hele flessen combineren doorgaans handmatige sortering, luchtscheiding, etikettenverwijdering, magnetische scheiding en optische sortering. Doppen en ringen van polyolefinen zijn waardevolle bijproducten, maar mogen niet als PET worden behandeld. Luchtscheiders verwijderen lichte etiketten en folie; optische sorteerders herkennen kleur- of polymeerverschillen bij hogere productievolumes.
Het doel is niet om met één machine ieder etiket te verwijderen. Het gaat om een gefaseerd scheidingssysteem dat elke volgende machine een gelijkmatiger materiaalstroom levert. Dit vermindert messlijtage, het verbruik van waschemicaliën en de hoeveelheid vlokken die niet aan de specificatie voldoen.
3. Malen en verkleinen
Een natte of droge granulator verkleint flessen tot vlokken. Nat granuleren vermindert stof en begint met reinigen; droog granuleren kan het waterbeheer vereenvoudigen. De mesgeometrie, zeefgrootte en rotorsnelheid beïnvloeden de vlokafmetingen en de vorming van fijn materiaal. Te veel fijn materiaal verhoogt de droogbelasting en kan met het afvalwater verloren gaan; te grote stukken verminderen de wasefficiëntie.
Plaats vóór de granulator een metaaldetector en plan een goed toegankelijke zone voor het vervangen van messen. Neem messpeling, rotorbalans en zeefconditie op in het preventief onderhoud, omdat slechte snijkwaliteit al snel leidt tot een instabiele stortdichtheid en meer stof.
4. Warm wassen en intensief reinigen
Koud wrijven verwijdert los vuil en resten van dranken. Bij warm wassen wordt een beheerste temperatuur gebruikt, samen met reinigingsmiddel of alkalische chemicaliën, om lijm, olie en organische resten los te maken. Het precieze recept hangt af van de ouderdom van de flessen, de etikettenlijm, de verontreiniging en de vereiste intrinsieke viscositeit of kleurkwaliteit.
Verblijftijd, temperatuur, concentratie van chemicaliën en mechanische wrijving moeten gezamenlijk worden beheerst. Meer warmte is niet automatisch beter: onder zware omstandigheden kan de hydrolyse van PET toenemen wanneer vocht en verblijftijd niet goed worden beheerd. Een moderne lijn omvat daarom temperatuurregeling, filtratie, watercirculatie en een duidelijk plan voor afvalwaterbehandeling.
5. Spoelen, ontwateren en drogen
Na het wassen gaan de vlokken door spoeltanks en wrijvingswassers om achtergebleven chemicaliën en vuil te verwijderen. Mechanische ontwatering verwijdert vrij water; thermisch drogen verlaagt het vocht aan het oppervlak tot het niveau dat de volgende processtap vereist.
Vocht is een kritieke kwaliteitsvariabele. Als nat PET de extruder ingaat, kan hydrolyse het molecuulgewicht en de intrinsieke viscositeit verlagen. Meet het vochtgehalte na het drogen in plaats van alleen op de instellingen van de droger te vertrouwen. Registreer het vochtgehalte per batch en koppel dit aan de uiteindelijke pelletkwaliteit. Warmteterugwinning uit het droog- en extrusiesysteem kan de bedrijfskosten verlagen, maar de luchtbalans en stofbeheersing moeten op peil blijven.
6. Kwaliteitscontrole van vlokken
Controleer vóór het pelletiseren de zuiverheid, kleur, vochtigheid en stortdichtheid van de vlokken, evenals PVC- en polyolefineresten, metaalgehalte en intrinsieke viscositeit. Een basisplan voor laboratoriumcontroles kan metingen omvatten van vocht, as of verontreiniging, kleur en IV. De juiste grenswaarden hangen af van het eindgebruik: vezels, omsnoeringsband, plaat, thermovormen en toepassingen met voedselcontact stellen verschillende eisen.
Beloof geen geschiktheid voor voedselcontact of verwerking van fles tot fles alleen omdat het materiaal rPET heet. Dergelijke claims vereisen een passend ontsmettingsproces, traceerbaarheid, tests en wettelijke goedkeuringen voor de doelmarkt.
7. Extrusie, smeltfiltratie en pelletiseren
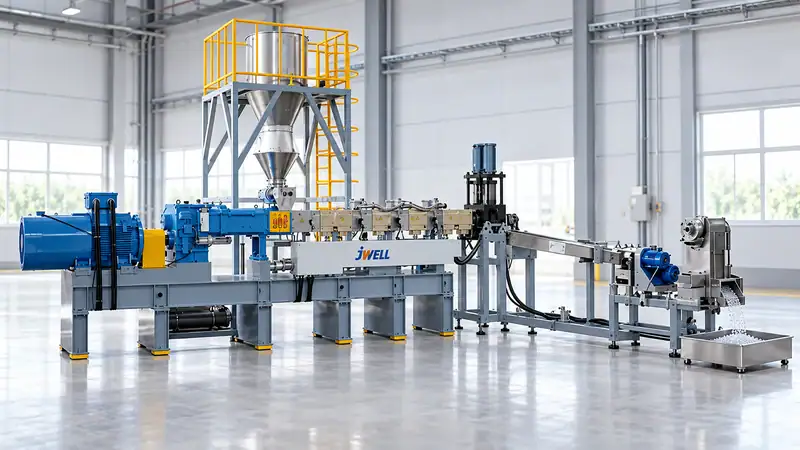
Pelletiseren begint met een gecontroleerd toevoersysteem. Een voor PET geschikte extruder smelt de gedroogde vlokken en eventuele goedgekeurde additieven of mengcomponenten. Vacuümontgassing helpt vocht en vluchtige verontreinigingen te verwijderen. Een continue zeefwisselaar filtert vaste deeltjes; het filteroppervlak, de maaswijdte en de wisselmethode beïnvloeden de drukstabiliteit en het polymeerverlies.
Daarna wordt de smelt gepelletiseerd met streng-, waterring- of onderwatertechnologie, afhankelijk van productievolume, pelletspecificatie en automatiseringsdoelen. De pellets worden gekoeld, gedroogd, gezeefd om fijn materiaal te verwijderen en verpakt in schone, gelabelde zakken of silo’s. De pelletiseermachine moet zijn afgestemd op de stabiele productie van de extruder; een mismatch veroorzaakt schommelingen, natte pellets of te veel fijn materiaal.
8. Voorzieningen die in een project moeten worden opgenomen
Een complete lijn voor het wassen en pelletiseren van PET-flessen vereist meer dan de machines in een brochure. Reserveer budget voor elektrische stroom, proceswater, warmwaterproductie, perslucht, afvalwaterbehandeling, stofafzuiging, ventilatie, afvoer, opslag van hars en laboratoriumapparatuur.
Bekijk ook het bredere geheel assortiment kunststofrecyclingmachines bij het bepalen van voorsortering en granulering stroomafwaarts. De waterbalans is bijzonder belangrijk. Bepaal vóór de definitieve inrichting van het wasgedeelte de behoefte aan vers water, de recirculatiesnelheid, slibverwijdering en lozingsgrenzen.
Houd bij de indeling de vuile verwerking van balen gescheiden van de zones voor schone vlokken en pellets. Voorzie routes voor heftrucks, onderhoudsruimte, veilige opslag van chemicaliën, geluidsbeheersing en toegang tot zeven, messen, filters en drogers. De schone productzone moet eigen regels hebben voor schoonmaak en verpakking.
9. Een leverancier beoordelen
Stuur representatieve balen of een gedetailleerde specificatie van de grondstof en vraag om een testrapport. Vergelijk het rendement van teruggewonnen PET, vochtgehalte en kleur van de vlokken, verwijdering van PVC, waterverbruik, energieverbruik, IV van de pellets en totale uitval, niet alleen de nominale tonnen per uur. Leg in de acceptatietest de materiaalkwaliteit, bedrijfscondities, productgrenzen en methode voor het berekenen van het rendement vast.
De betrouwbaarste projecten behandelen wassen en pelletiseren als één proces. Als het wasgedeelte vocht of verontreiniging niet consistent beheerst, kan de extruder dat niet onbeperkt compenseren. Omgekeerd kan een goed ontworpen extruder- en filtersysteem een materiaalstroom met ongecontroleerd PVC of te veel fijn materiaal niet redden.
Jwell Anhui kan helpen de lijnconfiguratie te bepalen op basis van de kwaliteit van de balen en de gewenste vlok- of pelletspecificatie, tot en met water, stroom, indeling en inbedrijfstelling. Vraag om een processtroomdiagram en testplan op basis van representatieve PET-grondstof.
Vraag een voorstel aan voor een PET-recyclinglijn
Deel de samenstelling van uw flessenbalen, gewenste capaciteit, vlok- of pelletspecificaties en lokale eisen voor waterbehandeling via de contactpagina van Jwell. Jwell kan de waslijn voor PET-flessen afstemmen op uw werkelijke grondstof en eindproduct.
Veelgestelde vragen
Is pelletiseren altijd nodig?
Nee. Schone, droge vlokken kunnen voor sommige toepassingen direct worden verkocht of gebruikt. Pelletiseren verbetert de toevoer, menging, opslag en consistentie wanneer het downstreamproces baat heeft bij een gelijkmatige, smeltverwerkte grondstof.
Wat is het grootste risico bij een PET-waslijn?
Wisselende kwaliteit van de balen. Ontwerp de lijn op basis van werkelijke verontreiniging, kleurverdeling en vochtigheid, niet op een geïdealiseerd monstermateriaal.
Hoe behoud ik de intrinsieke viscositeit van PET?
Beheers het vocht vóór de extrusie, vermijd onnodig lange verblijftijd en hoge temperaturen en controleer de IV vóór en na de verwerking.
Kunnen doppen en etiketten ook worden gerecycled?
Ja, maar sorteer ze als polyolefine- of gemengde lichte fracties en verwerk ze als afzonderlijke producten in plaats van ze met PET te mengen.





