
Beperk doorhang van de parison door een HDPE-kwaliteit met voldoende smeltsterkte te gebruiken, de werkelijke smelttemperatuur te beheersen, de onbelemmerde hangtijd te verkorten en op de plekken met de grootste uitrekking extra wanddikte te programmeren. Bij grote vaten, tanks en technische onderdelen is een accumulatorkop vaak de doorslaggevende keuze: deze perst de shot snel uit in plaats van een lange, hete parison tijdens continue extrusie te laten hangen.
Begin niet met het verhogen van het onderdeelgewicht of het aanpassen van veel programmapunten. Stabiliseer eerst de hars, smelttemperatuur en machinevolgorde. Meet daarna de parison tijdens het blaasvormen over een bepaalde tijd en pas telkens één variabele aan.
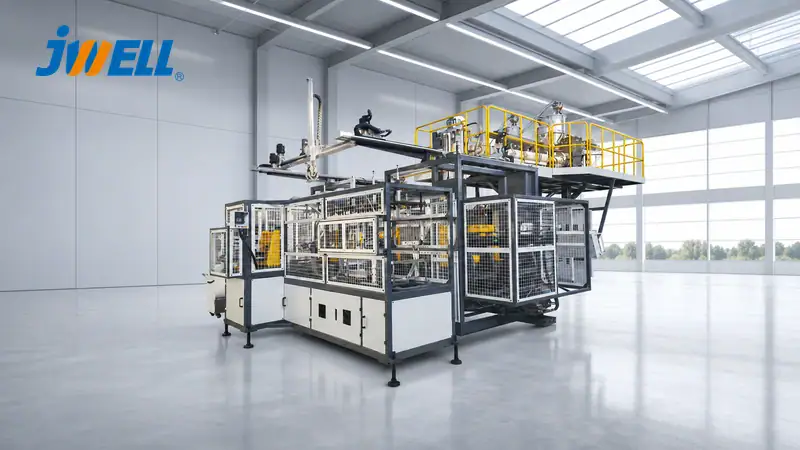
Wat is doorhang van de parison?
De parison is de hete holle buis die wordt geëxtrudeerd voordat de matrijs eromheen sluit. Terwijl deze vrij hangt, rekt de smelt uit onder invloed van de zwaartekracht. Deze tijdsafhankelijke verlenging wordt ook parison drawdown genoemd. Hierdoor kan het bovenste of schoudergedeelte dun worden, het gewicht aan de onderkant te hoog uitvallen, de knijpnaad wisselend zijn en de wanddikte ongelijk worden verdeeld.
Doorhang is niet hetzelfde als matrijszwelling. Doorhang is vervorming door zwaartekracht nadat de smelt de matrijs heeft verlaten; matrijszwelling is elastisch herstel waardoor de afmetingen van de parison toenemen. Beide beïnvloeden lengte, diameter en wanddikte en veranderen mee wanneer de hars, temperatuur, matrijsspleet of extrusiesnelheid verandert.
1. Gebruik een HDPE-kwaliteit met voldoende smeltsterkte
Voor grote HDPE-onderdelen is bij blaasvormen doorgaans een kwaliteit met hoog molecuulgewicht nodig die een zware parison kan dragen. De smeltindex helpt materialen onder vastgelegde testcondities te vergelijken, maar beschrijft extensional viscositeit, molecuulgewichtsverdeling, matrijszwelling of gedrag bij langdurige doorhang niet volledig.
Vergelijk kandidaat-harsen bij dezelfde smelttemperatuur, shotgewicht en uitperstijd. Vraag de harsleverancier om aanbevelingen voor blaasvormen, gegevens over zwelling en doorhang, weerstand tegen spanningsscheuren en eventuele grenzen voor gerecycled materiaal.
Beheers bij gebruik van regranulaat de herkomst, deeltjesgrootte, verontreiniging, vochtigheid en mengverhouding. Variabele reologie van regranulaat kan ervoor zorgen dat een eerder stabiel parisonprogramma per batch gaat afwijken. Voeg niet alleen om doorhang te verminderen een onbekend additief toe zonder de slagvastheid, chemische bestendigheid, lassterkte en geschiktheid voor regelgeving opnieuw te valideren.
2. Beheers de werkelijke smelttemperatuur
Heter HDPE heeft doorgaans een lagere smeltviscositeit en hangt sneller door. Beperk onnodige warmtebelasting terwijl u volledig smelten, stabiele druk en aanvaardbare oppervlaktekwaliteit behoudt. De relevante waarde is de temperatuur van het polymeer dat de kop verlaat, niet alleen de ingestelde waarden van de cilinderregeling.
Controleer:
- de werkelijke smelttemperatuur met een geschikte meetmethode
- de stabiliteit van de temperatuurzones in cilinder, adapter en kop
- de positie en kalibratie van thermokoppels
- het contact en de isolatie van verwarmingsbanden
- het schroeftoerental, de motorbelasting en de warmte door afschuiving
- de stabilisatietijd na een grote temperatuurwijziging
Een warme zone rondom de kop kan één zijde dun maken en daardoor op algemene doorhang lijken. Herstel de onbalans in verwarming of stroming voordat u de axiale parisonprogrammering aanpast. Verlaag niet alle zones totdat ongesmolten materiaal, hoge motorbelasting, smeltbreuk of zwakke lasnaden ontstaan. Het doel is de laagste stabiele thermische conditie, niet de laagst mogelijke instelling.
3. Beperk de onbelemmerde hangtijd
Doorhang hangt af van zowel temperatuur als tijd. Registreer de tijd vanaf het moment dat de eerste smelt de matrijs verlaat totdat de matrijs de parison opvangt of dichtknijpt. Trage extrusie, verplaatsing van de slede, het sluiten van de matrijs en vertragingen in de besturingssequentie verlengen allemaal de uitrektiijd.
Bij kleinere onderdelen die continu worden geëxtrudeerd, kan een gecontroleerde productieverhoging de tijd verkorten. Een hoger schroeftoerental kan echter extra afschuivingswarmte veroorzaken en de situatie verergeren. Grote producten vereisen een zware shot, waardoor de machineopbouw belangrijker wordt.
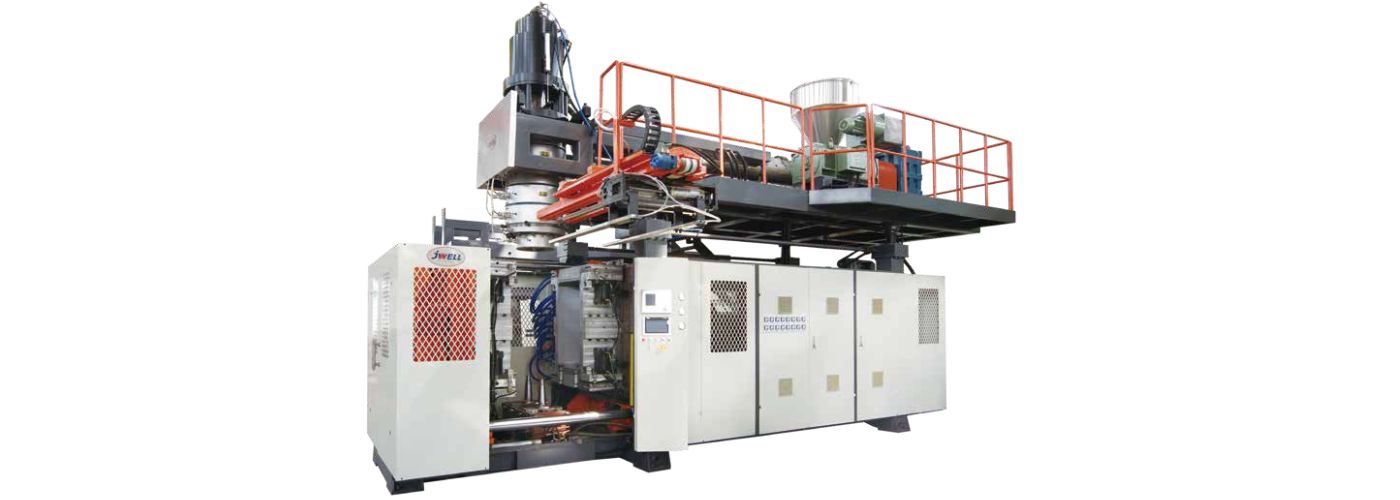
Een accumulatorkop plastificeert materiaal tijdens andere delen van de cyclus en perst de opgeslagen shot vervolgens snel door de matrijs. De blaasvormmachine JWELL JWZ-BM160/230 gebruikt voor grote industriële containers een accumulatorkop.
4. Meet de parison drawdown voordat u deze aanpast
Voer bij stabiele productie een herhaalbare doorhangtest uit:
- gebruik dezelfde harspartij, dezelfde verhouding regranulaat en hetzelfde shotgewicht.
- Markeer een vast referentiepunt onder de matrijs.
- Registreer de parisonlengte met gelijke tussenpozen.
- Registreer de totale uitperstijd en de tijd tot de matrijs de parison opvangt.
- Meet waar praktisch de diameter of platgelegde breedte van het bovenste, middelste en onderste deel van de parison.
- Vorm onderdelen en breng de wanddikte op vaste meetpunten in kaart.
Een bruikbare vergelijking is de verandering in parisonlengte per tijdseenheid. Video met een zichtbare tijdsreferentie kan laten zien wanneer de uitrekking versnelt, wanneer de buis slingert en of beweging van de matrijs vermijdbare vertraging veroorzaakt. Herhaal dezelfde meting na elke grote wijziging van hars, temperatuur of kop.
5. Programmeer de wanddikte van de parison
Bij parisonprogrammering wordt de matrijsspleet tijdens de shot aangepast. Zo wordt meer materiaal aangebracht op plekken die in de matrijs verder worden uitgerekt of door doorhang dunner worden, terwijl overtollig materiaal in zones met weinig uitrekking wordt verminderd.
Stel het programma op aan de hand van metingen van het eindproduct:
- Begin met een voorzichtig, vrijwel gelijkmatig profiel.
- Laat het proces het thermisch evenwicht bereiken.
- Breng de minimale en gemiddelde wanddikte op herhaalbare meetpunten in kaart.
- Koppel elke locatie op het onderdeel aan het bijbehorende tijdstip van de parison.
- Pas slechts een beperkte groep programmapunten aan.
- Gebruik vloeiende overgangen en herhaal de proef.
Een abrupte grote stap kan instabiele stroming, omvouwen of een zichtbare overgang in de dikte veroorzaken. Controleer of de matrijsspleetactuator de opdracht uitvoert bij de werkelijke druk in de kop. Bekijk voor verwante controles de gids van JWELL over uniforme wanddikte bij blaasvormen.
6. Breng matrijsspleet, diameter en shotgewicht in balans
Een grotere matrijsspleet levert een dikkere parison op, maar verhoogt ook het shotgewicht en de zwaartekrachtbelasting op het bovenste gedeelte. Een kleinere spleet verhoogt de afschuiving en kan de zwelling veranderen. De matrijsspleet is dus geen afzonderlijke oplossing tegen doorhang.
De matrijsdiameter moet voldoende omtrek bieden voor de matrijs zonder overmatige expansie of bramen. Centreer de doorn, inspecteer de matrijsoppervlakken en controleer of de verwarming gelijkmatig is. Blijft één zijde dun, corrigeer dan eerst de centrering, temperatuur of stromingsverdeling van de matrijs voordat u het defect met een axiaal programma probeert te verbergen.
7. Stem de timing van matrijs en machine op elkaar af
De matrijs moet de parison telkens op dezelfde lengte en positie opvangen. Controleer de sluitsnelheid van de matrijs, sledetiming, voorbeknelling, beweging van de blaaspen en ontluchting. Luchtstroming kan een lange parison laten slingeren; afscherming kan helpen zolang hierdoor geen onveilige warmteopbouw ontstaat.
Voorblazen kan de buis openhouden, maar te hoge druk of een verkeerde timing kan vervorming veroorzaken. Voor zeer lange of asymmetrische onderdelen zijn mogelijk parisonsteunen, robotbehandeling, vacuümvoorvormen of driedimensionaal blaasvormen nodig in plaats van een verticaal vrijhangende parison.
Tabel voor het oplossen van problemen met parisondoorhang
| Symptoom | Eerste controle | Vermijd als eerste reactie |
|---|---|---|
| De parison wordt te lang | Smelttemperatuur, harsspecificatie, uitperstijd | Het totale shotgewicht verhogen |
| Dunne bovenwand en zwaar onderste deel | Uitrektijd en timing van het programma | Elk programmapunt aanpassen |
| Eén zijde is steeds dunner | Matrijscentrering en gelijkmatigheid van de verwarming | Axiale compensatie |
| Variatie tussen opeenvolgende shots | Regranulaat, smelttemperatuur en accumulatorregeling | Het schroeftoerental blind verhogen |
| Omvouwen tijdens het sluiten | Diameter, zwelling, matrijstiming en voorblazen | Alle temperaturen verlagen |
| Alleen een dunne hoek van het gevormde product | Plaatselijke rekverhouding en programma | Het uitsluitend als doorhang behandelen |
Veelgestelde vragen
Vermindert een lagere smelttemperatuur altijd de doorhang van de parison?
Meestal wel, maar alleen binnen een stabiel procesvenster. Een te lage temperatuur kan slecht smelten, hoge motorbelasting, ruwe oppervlakken en zwakke lasnaden veroorzaken.
Kan parisonprogrammering een lage smeltsterkte volledig compenseren?
Nee. Met programmering wordt materiaal herverdeeld, maar instabiliteit door ongeschikte hars, te hoge smelttemperatuur of een trage shot wordt er niet mee weggenomen.
Is een accumulatorkop nodig voor elk HDPE-product?
Nee. Deze is vooral nuttig wanneer een grote shot sneller moet worden geleverd dan een continu extruderende schroef kan produceren zonder dat de hangtijd te lang wordt.
Stem het proces af op het product
Betrouwbare beheersing van de parison combineert reologie van de hars, gelijkmatig smelten, snelle shotlevering, de juiste geometrie van de kop, herhaalbare matrijstiming en programmering op basis van meetgegevens. Bespreek uw proces met Het assortiment blaasvormmachines van JWELL of JWELL met de producttekening, HDPE-kwaliteit, verhouding nieuw materiaal/regranulaat, beoogd gewicht, afmetingen, kaart van de wanddikte en gewenste cyclustijd. Op basis hiervan kunnen de kop, accumulatiecapaciteit en besturing op het daadwerkelijke product worden afgestemd.





