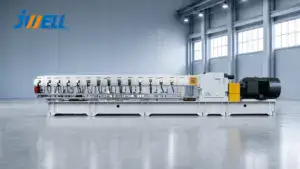
Paradas não planejadas devido a uma matriz entupida ou um parafuso desgastado podem interromper sua linha de extrusão e aumentar os custos. Este guia conciso fornece verificações diárias práticas, etapas de desmontagem e limpeza da matriz, dicas de purga e ações para a parada de inverno, a fim de manter a produção de filmes, chapas, perfis e tubos funcionando sem problemas.
Componentes-chave de extrusão para manutenção
O sistema de alimentação (tremonha, garganta de alimentação, manuseio de materiais) deve permanecer limpo — a contaminação aqui prejudica todo o processo subsequente.
A rosca e o cilindro derretem, misturam e bombeiam o polímero. O desgaste causa temperatura de fusão inconsistente, redução da produção e defeitos de qualidade.
A matriz molda o seu produto. O acúmulo de resíduos nas superfícies de fluxo causa estrias, gelificação e defeitos superficiais que exigem limpeza profunda periódica.
O controle de temperatura (bandas de aquecimento, termopares, sistemas de refrigeração) evita degradação, alterações de cor e problemas dimensionais.
Os sistemas de transmissão (caixas de engrenagens, motores, acoplamentos, rolamentos) raramente recebem atenção até que apresentem falhas — geralmente no pior momento possível.
Verificações diárias de turno: Identifique problemas precocemente
Uma rápida inspeção ao redor do veículo no início do turno evita problemas maiores.
Lista de verificação de inspeção visual:
- Verifique se há contaminação, umidade ou obstrução na tremonha.
- Procure por vazamentos de material ao redor da entrada de alimentação e das vedações do cilindro.
- Inspecione os lábios da matriz para verificar se há acúmulo de material ou danos.
- Verifique se há vazamentos de óleo ou graxa ao redor da caixa de câmbio e dos sistemas hidráulicos.
- Verifique o fluxo de água de refrigeração (você deve ver o fluxo nas saídas do cilindro de resfriamento).
Preste atenção à sua máquina. Operadores experientes conseguem perceber quando algo está errado — um ruído de engrenagem, cavitação em uma bomba ou vibração na rosca. Sons incomuns exigem investigação imediata.
Monitore seus instrumentos:
- Verifique se todas as temperaturas das zonas estão no ponto de ajuste.
- Verifique a amperagem do motor e compare com a amperagem normal (amperagens mais altas podem indicar desgaste dos parafusos ou problemas com o material).
- Confirme se a velocidade da linha está estável.
- Procure por alarmes ou códigos de erro no seu painel de controle.
Se você detectar temperaturas anormais, alta carga do motor ou degradação do material, resolva o problema imediatamente. Não espere até o final do turno — pequenos problemas se acumulam rapidamente em processos de extrusão.
Cronograma de manutenção preventiva
| Tarefas semanais (mais de 40 horas de trabalho) |
|
| Tarefas mensais |
|
| Tarefas anuais ou de 4,000 a 5,000 horas |
|
Manutenção de Matrizes: O Processo Completo de Divisão e Limpeza
A matriz de extrusão é o último componente que o material fundido toca antes de se transformar em produto, portanto, sua condição controla diretamente a qualidade da superfície. Com o tempo, o acúmulo de polímero, material degradado e contaminação se acumulam nos canais de fluxo e nas bordas da matriz. O resultado? Listras, gelificação, marcas na matriz e produto fora das especificações.
Quando limpar seu molde
Fique atento a estes sinais de qualidade:
- Listras ou linhas visíveis no filme, folha ou perfil.
- Acabamento de superfície áspero (textura de casca de laranja)
- Partículas de gel ou contaminação por carbono
- Espessura ou largura da parede irregular
Mesmo que ainda não veja defeitos, planeje uma limpeza profunda a cada 3,000 a 5,000 horas de operação, ou pelo menos anualmente.
Ferramentas Necessárias
- Guindaste ou elevador suspenso (as matrizes são pesadas)
- Parafusos de ajuste para separar metades
- Raspadores de latão ou cobre (nunca de aço, pois risca as superfícies de fluxo).
- Composto para limpeza de matrizes e almofadas de gaze de cobre
- Composto antiaglomerante
- Chave de torque
- Luvas resistentes ao calor e capas protetoras
- Termômetro infravermelho
Nota de segurança: Os moldes retêm calor residual por um longo período. Mesmo após o desligamento dos aquecedores, o metal interno pode permanecer perigosamente quente. Verifique a temperatura da superfície com um termômetro infravermelho antes de tocar em qualquer componente.
Procedimento passo a passo para limpeza de matrizes
- Solte os parafusos enquanto estiver online e quente. (Recuar 1-2 voltas)
- Desligue e limpe até que a descarga esteja limpa; resfrie até aproximadamente 65°C (150°F).
- Remova os parafusos e separe as metades. usando parafusos de ajuste uniformemente
- Proteja os lábios imediatamente com papelão ou tampas
- Raspe e limpe todas as superfícies de fluxo. Com raspadores de latão, sabão para matrizes e tela de cobre; inspecione em busca de entalhes.
- Limpe as superfícies de vedação. e substituir juntas/anéis de vedação desgastados
- Explodir passagens com ar comprimido
- Remonte com pasta antiengripante.; siga a sequência de torque em etapas (30%, 60%, 100%)
- Reajustar as folgas dos lábios da matriz com calibradores de folga
- Comece gradualmente; execute o processo de sucata até que esteja estável
Uma limpeza adequada da matriz leva de 3 a 6 horas e proporciona uma melhoria imediata na qualidade.
Melhores práticas para limpeza e transição de sistemas
Uma purga inadequada desperdiça material, prolonga o tempo de inatividade e contamina a próxima operação.
Antes de purgar, limpe os equipamentos auxiliares: aspire a tremonha, limpe a entrada de alimentação e sopre as linhas de material.
Processo de Purga:
- Remover telas do pacote de telas (se aplicável)
- Aumentar a temperatura do barril 10-20°F se o composto de purga recomendar.
- Introduzir composto de purga através da garganta de alimentação; deixe funcionar até que a descarga esteja limpa.
- Abertura ampla das folgas da matriz ou remova as placas restritoras para obter o fluxo máximo.
- Limpe o chip/adaptador separadamente. se necessário
- Reinstale as telas, redefina as temperaturas.Introduzir nova resina; executar até atingir as especificações.
Dica profissional: Mantenha conexões de engate rápido em equipamentos auxiliares para trocas rápidas.
Controle de temperatura e residência de materiais
O controle preciso da temperatura evita a degradação. Mesmo uma variação de 10°F causa defeitos.
- Calibre os sensores anualmente—os termopares sofrem deriva ao longo do tempo
- Verifique o funcionamento do aquecedor. verificando o consumo de corrente em cada zona
- Monitorar a estabilidade da temperatura de fusão com pirômetro ou amostragem de fusão
- Ajuste a capacidade de produção ao projeto da rosca.—muito lento aumenta o tempo de residência; muito rápido causa derretimento incompleto
Lubrificação, caixas de engrenagens e rolamentos
Falhas mecânicas podem paralisar suas atividades por dias e custar dezenas de milhares.
- Siga o cronograma de lubrificação da caixa de câmbio.Troca de óleo a cada 2,000-5,000 horas; inspecionar a presença de partículas metálicas.
- Não lubrifique os rolamentos em excesso.—O excesso de gordura gera calor e atrai contaminantes.
- Preste atenção a ruídos ou vibrações incomuns.—avisos precoces salvam caixas de câmbio
- Verifique o alinhamento do acoplamento anualmente. com indicador de mostrador ou ferramenta a laser
Sistemas de refrigeração e descalcificação
O resfriamento determina as dimensões finais e a cristalinidade.
- Desincrustar circuitos de refrigeração A cada 6 a 12 meses se você tiver água dura.
- Esvazie os canos de água antes do tempo congelante.; sopre com ar comprimido
- Adicione anticongelante à base de propilenoglicol. se você não conseguir drenar completamente
- Testar a qualidade da água Escolher os aditivos corretos (inibidores, biocidas, reguladores de pH)
Manutenção de painéis elétricos
- Limpe os armários anualmente.Soprar para remover a poeira e aspirar os detritos (desligue a energia primeiro).
- Verifique o aperto do terminal.—a vibração afrouxa as conexões
- Inspecionar inversores, PLCs e contatores. para sinais de superaquecimento
- Manter registro digital de pontos de ajuste, receitas e histórico de alarmes
Solução de problemas em defeitos comuns de extrusão
Para finalizar, vamos apresentar uma breve referência para os operadores. Se você se deparar com esses problemas, veja por onde começar.
Listras ou riscos na película/folha:
- Causa provável: Acúmulo de corante ou danos no lábio.
- Ação imediata: Inspecione as bordas do molde, limpe-as se possível online ou agende uma separação e limpeza.
Casca de laranja ou superfície áspera:
- Causa provável: temperatura de fusão muito baixa, temperatura irregular da matriz ou umidade na resina.
- Ação imediata: Verificar todas as zonas no ponto de ajuste, verificar a secura do material.
Géis ou manchas pretas:
- Causa provável: Material degradado em pontos mortos, parafuso desgastado ou contaminação.
- Ação imediata: Limpe bem o local; se o problema persistir, inspecione o parafuso e o cano quanto a desgaste ou danos.
Variação dimensional (espessura, largura):
- Causa provável: Flutuação no fluxo ou na temperatura da água de refrigeração, variação na velocidade da linha.
- Ação imediata: Verificar o fluxo e a temperatura da água do cilindro de resfriamento e verificar a estabilidade da velocidade de tração.
Fratura por fusão ou pele de tubarão:
- Causa provável: Taxa de cisalhamento muito alta (taxa de produção muito alta para o projeto da matriz) ou temperatura de fusão muito baixa.
- Ação imediata: Reduza a velocidade da linha ou aumente a temperatura de fusão.
Se os defeitos persistirem após essas verificações, entre em contato com seu engenheiro de processos ou fornecedor de equipamentos. Alguns problemas — como desgaste de parafusos ou incompatibilidades no projeto da matriz — exigem intervenção de engenharia.
Registro de dados e treinamento de operadores
- Manter registros de manutenção Registrar quando, quem, o que foi feito e as conclusões. Os padrões revelam tendências de desgaste e otimizam o planejamento.
- Operadores de trem sobre limpeza de matrizes, técnica de purga, levantamento seguro, bloqueio/etiquetagem e sinais de alerta precoce.
Lista de verificação para o período de recesso de inverno
- Esvazie completamente todos os canos de água.—Sopre com ar comprimido para evitar danos causados pelo congelamento.
- Remova o material do parafuso e do cilindro.—execute o composto de purga até que esteja limpo.
- Revestir o metal exposto com óleo antiferrugem; cubra o equipamento.
- Desconecte e bloqueie a energia.; marcar todas as desconexões
- Armário elétrico seguro Para evitar a condensação, utilize um dessecante ou um aquecedor.
Melhore sua extrusão de plástico com a Jwell.
Com uma equipe dedicada de P&D e suporte técnico completo, a Jwell garante que suas máquinas operem com desempenho máximo, minimizando o tempo de inatividade e maximizando a produção. Entre em contato conosco hoje mesmo e explore nossas soluções para preparar seus processos de extrusão para o futuro.