
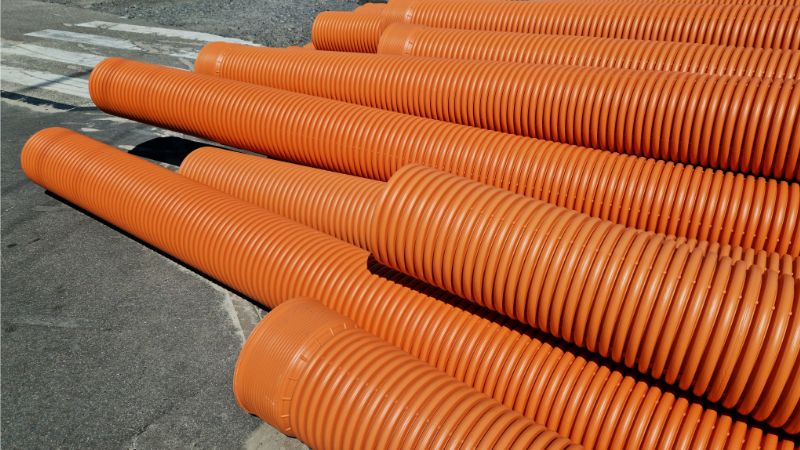
линия экструзии гофрированных труб — специализированная производственная система. Она выпускает пластиковые трубы с ребристой наружной поверхностью. Получается труба, одновременно лёгкая, конструктивно прочная и очень гибкая.
Что такое линия экструзии гофрированных труб?
Линия экструзии гофрированных труб — система непрерывного производства. Она превращает пластиковые гранулы в ребристые трубы посредством согласованной последовательности плавления, формования, гофрирования, охлаждения и резки. Гофрированный профиль выполняет не только декоративную функцию. Ребристая геометрия значительно повышает кольцевую жёсткость, уменьшает расход сырья и обеспечивает преимущества перед гладкостенными трубами при меньшей себестоимости.
Линии однослойных и двухслойных труб
Линии однослойных труб производят трубы с гофрированной внутренней и наружной поверхностью. Такие трубы лёгкие и гибкие, подходят для защиты кабелей и дренажа с небольшими нагрузками. Компоновка оборудования проще, а переналадка сравнительно несложна.
Линии двухслойных труб представляют собой более сложную конфигурацию. Они производят трубы с гофрированной наружной стенкой, соединённой с гладкой внутренней стенкой, сочетая конструкционную жёсткость с низким сопротивлением потоку. Поскольку два экструдера должны совместно коэкструдировать и сплавлять оба слоя, такие линии сложнее и требуют больших капитальных вложений.
Материалы для производства
Три наиболее распространённых материала для линий экструзии гофрированных труб — HDPE (полиэтилен высокой плотности), PP (полипропилен), а также PVC (поливинилхлорид). Каждый отличается характеристиками переработки и эксплуатационными преимуществами.
HDPE является отраслевым стандартом для большинства дренажных и канализационных применений. Он обладает высокой химической стойкостью, сохраняет гибкость при отрицательных температурах и надёжно перерабатывается при температуре расплава 170–230°C. PP имеет более высокую теплостойкость и востребован в промышленных условиях с повышенной температурой. PVC реже используется на современных линиях, но сохраняет применение в некоторых старых инфраструктурных системах и отдельных региональных рынках.
Основные компоненты машины для экструзии гофрированных труб
Полная линия экструзии гофрированных труб объединяет несколько критически важных подсистем. Каждый компонент влияет на качество готовой трубы, точность размеров и эффективность производства.
1. Система подачи сырья
2. Одношнековый экструдер
3. Экструзионная головка
4. Гофратор (формующая машина)
5. Системы охлаждения
6. Тянущее устройство
7. Резка и намотка/укладка
8. Система управления PLC
Основные параметры процесса для высокой эффективности
В таблице ниже приведены критически важные параметры экструзии гофрированных труб и их влияние на качество труб на производственной линии.
| Параметр | Типичный диапазон | Влияние на качество трубы |
|---|---|---|
| Температура расплава | 170–230°C | Влияет на качество поверхности, стабильность течения и механическую прочность |
| Вакуумное давление | −0.03 до −0.08 MPa | Определяет глубину гофры и точность размеров |
| Температура охлаждающей воды | 10–25°C | Контролирует стабильность размеров и остаточные напряжения |
| Скорость линии | 1–10 m/min | Влияет на точность гофрирования и производительность |
| Диапазон диаметров трубы | 40–1200 mm | Определяет область применения линии |
Производственный процесс: шаг за шагом
Этап 1 — Подготовка и плавление материала
Пластиковые гранулы загружают в бункер и подают в цилиндр экструдера. Вращающийся шнек постепенно нагревает и подвергает материал сдвиговой обработке в нескольких нагреваемых зонах. К моменту достижения головки пластик превращается в однородный расплав. Контроль температуры на этом этапе важен: слишком высокая температура вызывает деградацию полимера, а слишком низкая приводит к чрезмерной вязкости, мешающей правильному формованию.
Этап 2 — Экструзия трубы
Расплавленный пластик выходит из головки в виде гладкой круглой трубы. При производстве двухслойных труб два потока расплава одновременно выходят из коэкструзионной головки: наружный слой предназначен для гофрирования, а внутренний должен оставаться гладким.
Этап 3 — Формирование гофры
Мягкая труба сразу после головки поступает в гофратор. Вакуум втягивает стенку в полости формующих блоков, которые движутся со скоростью, точно согласованной с экструзией. Здесь формируется характерный ребристый профиль, и именно на этом этапе требуется наиболее точный контроль процесса.
Этап 4 — Охлаждение и калибровка
Водяное охлаждение быстро отверждает гофрированный профиль. Для двухслойных труб могут применяться калибрующие инструменты, поддерживающие правильный наружный диаметр, пока внутренняя стенка охлаждается и соединяется с наружным слоем. Стабильные температура охлаждения и расход воды необходимы для соответствия размеров на протяжении всего выпуска.
Этап 5 — Резка и обработка после экструдера
Охлаждённая труба проходит через тянущее устройство и поступает на резку на заданные длины. Гибкие трубы небольшого диаметра наматывают в бухты; жёсткие двухслойные гофрированные трубы большого диаметра укладывают для отправки.
Применения гофрированных труб
Гофрированные трубы используются во множестве инфраструктурных и строительных задач:
- Подземный дренаж — управление дождевыми водами, дорожный дренаж и системы отвода стоков с парковок
- Канализация и сточные воды — самотечные канализационные магистрали и боковые подключения
- Защита кабелей и проводов — каналы для электрических, телекоммуникационных и оптоволоконных кабелей
- Сельскохозяйственный дренаж и орошение — подземный дренаж полей и распределение воды
- Дорожная и железнодорожная инфраструктура — водопропускные трубы под дорогами и железнодорожными насыпями
Диаметр трубы выбирают по применению: небольшие трубы от 40mm используют для защиты кабелей и малого дренажа, а крупные трубы до 1200mm — для основных канализационных и ливневых систем.
Распространённые сложности и их решения
Неравномерная геометрия гофры обычно связана с нестабильной температурой расплава, недостаточным вакуумом, износом или смещением формующих блоков. Для решения необходимо стабилизировать температурные зоны, регулярно проверять герметичность вакуумной системы и поддерживать чистоту и соосность блоков.
Неравномерная толщина стенки чаще всего возникает из-за плохо сбалансированной головки, колебаний давления на выходе экструдера или нестабильного качества сырья. Основные меры профилактики — точное проектирование головки и стабильная работа экструдера.
Шероховатость поверхности или дефекты могут быть следствием загрязнения материала, деградации полимера из-за перегрева или недостаточного охлаждения. Необходимы правильная сушка сырья, точный температурный профиль и достаточная мощность охлаждения. Эти меры устраняют большинство проблем с качеством поверхности.
Выбор подходящей линии экструзии гофрированных труб
Предприятие диапазон диаметров трубы и тип стенки (одинарная или двойная) должны соответствовать целевой линейке продукции. При этом конструкция шнека экструдера и отношение L/D должны быть оптимизированы для выбранного полимера. А система формующих блоков должна обеспечивать быструю переналадку и стабильно точную геометрию гофры, а износостойкая обработка поверхности — увеличивать срок службы.
Производительность вакуумной системы и системы охлаждения непосредственно определяет точность формования: выбирайте стабильный контроль вакуума и эффективную циркуляцию воды. Уровень автоматизации важен для снижения зависимости от операторов и стабильности процесса; современные линии с полной интеграцией PLC, измерениями на линии и регистрацией данных обеспечивают более высокое качество и производительность.
Контроль качества при производстве гофрированных труб
Стабильное качество требует систематических испытаний в течение всего производства. Испытание кольцевой жёсткости подтверждает способность труб выдерживать нагрузки грунта и внешнее давление. Испытание ударной стойкости подтверждает, что труба не растрескивается под монтажными нагрузками или при термоциклировании в соответствии с требованиями производителя. Контроль размеров — толщины стенки, наружного диаметра и глубины гофры — должен проводиться регулярно.
Усовершенствуйте экструзию гофрированных труб с Jwell
Часто задаваемые вопросы
Что делает гофратор?
Гофратор использует две непрерывно движущиеся цепи формующих блоков и вакуумное давление, обычно от −0.03 до −0.08 MPa, чтобы придать мягкой свежеэкструдированной трубе ребристую форму, пока пластик ещё поддаётся формованию.
Почему гофрированная труба прочнее гладкой трубы того же веса?
Ребристая геометрия повышает кольцевую жёсткость — сопротивление трубы деформации под внешними нагрузками — без увеличения количества материала. Благодаря этой конструкционной эффективности гофрированные трубы предпочитают для подземного применения.
Что вызывает неравномерную гофру при производстве?
Чаще всего это несоответствие скорости экструзии и гофратора, недостаточное или нестабильное вакуумное давление, изношенные или смещённые формующие блоки и нестабильная температура расплава экструдера.
Какие диаметры может выпускать линия экструзии гофрированных труб?
Большинство линий рассчитано на определённый диапазон диаметров. Стандартные диапазоны составляют от 40mm до 1200mm. Компоновку линии, размер экструдера и конструкцию гофратора выбирают под целевую линейку продукции.
Насколько важна система управления PLC?
Она критически важна. PLC координирует все параметры производства в реальном времени: температуру экструдера, вакуумное давление, скорость линии и охлаждение. Современные системы дополняются автоматическим обнаружением дефектов и регистрацией данных, обеспечивая стабильное качество и прослеживаемость продукции.





