
Большинство проблем экструзии вызвано взаимодействием между свойствами материалов, настройки оборудования, а также условий процесса. Небольшие изменения температуры, давления или скорости подачи могут вызывать дефекты, которые проявятся позднее в ходе производства.
В этом руководстве описано, как диагностировать распространённые дефекты, определить влияющие на выпуск параметры процесса и найти первопричины в сырье, оборудовании или конструкции линии.
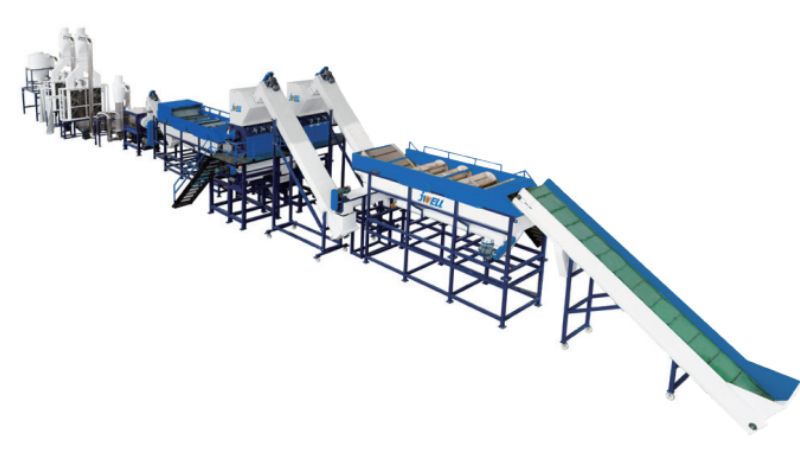
Диагностика распространённых дефектов экструзии
Чтобы выявить дефекты, важно устранять не только внешние проявления. Необходимо учитывать совместное влияние свойств материала, условий процесса и конструкции оборудования. Большинство дефектов указывает на конкретный дисбаланс температуры, давления или потока материала, который можно отследить и устранить.
Неравномерная толщина стенок и отклонение размеров
Колебания толщины проявляются в виде неравномерных стенок или деталей, размеры которых выходят за допуски. Обычно это происходит из-за неодинаковой температуры расплава по ширине головки или нестабильного охлаждения. Сначала проверьте конструкцию головки. Нарушение распределения потока создаёт повторяющиеся толстые и тонкие участки. Перепады температуры в цилиндре также вызывают неравномерное течение материала.
Распространённые причины:
- Несбалансированная температура фильеры
- Изношенная или повреждённая оснастка
- Нестабильная скорость линии
- Недостаточный контроль температуры в зонах охлаждения
Важны и свойства материала. Если показатель MFI различается между партиями, скорость потока меняется даже при неизменных настройках. Со временем это приводит к отклонениям размеров.
Дефекты поверхности: разрушение расплава, «акулья кожа» и шероховатость
Разрушение расплава вызывает спиралевидные узоры или волны и возникает, когда скорость расплава превышает предел полимера.
«Акула кожа» выглядит как мелкие продольные бороздки. Дефект возникает на выходе из головки из-за чрезмерного напряжения поверхности. Обычно его можно устранить регулировкой температуры головки или снижением скорости экструзии.
Шероховатая поверхность без чёткого рисунка часто указывает на загрязнение или нестабильное качество расплава. Неровности также могут возникать из-за разрушения материала при чрезмерном нагреве.
Пузыри, следы пригорания и пожелтение
Пузыри указывают на захваченную в материале влагу или воздух. Проверьте, правильно ли хранилась смола и исправно ли работает система дегазации.
Пожелтение и следы пригорания сигнализируют о термическом разрушении. Оно возникает, если материал слишком долго находится при высокой температуре или в цилиндре имеются локальные перегретые зоны. Проверьте время пребывания материала и температурный профиль цилиндра.
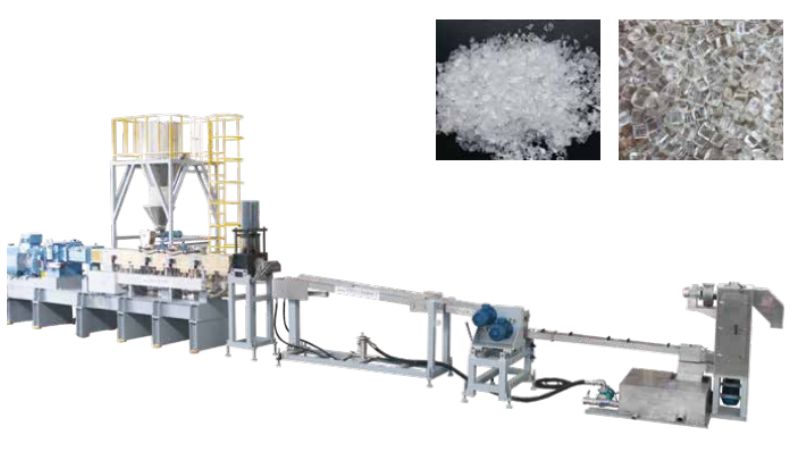
Ключевые показатели:
- Темные вкрапления = деградировавший материал
- Жёлтый оттенок = окисление или перегрев
- Прозрачный пузыри= содержание влаги
Загрязнение материала вызывает случайные дефекты без повторяющегося рисунка. Тщательно очистите оборудование и проверьте качество поступающего сырья.
Нестабильность давления и производительности
Колебания давления расплава ухудшают качество последующих операций. Скачки давления напрямую меняют размеры и качество поверхности.
Во время производства следите за показаниями манометров. Постоянное давление означает стабильный поток. Циклические или постепенно нарастающие колебания указывают на проблемы подачи, температурный дисбаланс или засорение пакета сеток.
Скачки производительности приводят к расходу материала и браку. Обычно их вызывают неравномерная подача материала, загрязнённый материал или неверная скорость вращения шнека настройки с учётом вязкости материала.
Параметры процесса и их влияние
Как контролировать ваши параметры процесса определяет разницу между стабильным производством и постоянным устранением неисправностей. Настройки температуры, работа шнека, баланс охлаждения, и временные параметры взаимосвязаны. Они определяют качество плёнки и стабильность процесса.
Контроль температуры цилиндра и расплава
Температурные зоны цилиндра нужно точно настроить, чтобы расплавить полимер без его разрушения. Каждая зона выполняет свою задачу: зона загрузки обеспечивает движение смолы, переходная зона расплавляет материал, а дозирующая стабилизирует температуру расплава.
В большинстве современных экструдеров в каждой зоне цилиндра установлены терморегуляторы и термопары. Контролируйте фактическую температуру расплава у головки экструдера, а не только заданные значения температуры цилиндра. Термопара расплава показывает, что происходит внутри оборудования.
При слишком высокой температуре расплава полимер может разрушиться, а его свойства выйти за спецификацию. При слишком низкой температуре ухудшается смешивание и остаются нерасплавленные частицы.
Влияние скорости шнека (rpm) и противодавления
Скорость шнека в rpm напрямую определяет производительность и влияет на количество механической энергии, поступающей в расплав. Повышение скорости шнека увеличивает производительность, но также повышает температуру расплава из-за сдвигового нагрева.
Противодавление влияет на качество смешивания и температуру расплава. Оно возникает из-за сопротивления головки и гидравлического сопротивления системы охлаждения.
Балансировка системы охлаждения и температуры фильеры
Температура головки влияет на распределение потока по ширине плёнки. Неравномерный нагрев головки вызывает колебания поверхностной плотности и полосы разной толщины, заметные на последующих этапах.
Система охлаждения должна симметрично отводить тепло, чтобы избежать коробления и отклонений размеров.
Корректировка времени пребывания, отношения L/D и скорости линии
Время пребывания зависит от отношения L/D экструдера и скорости линии. Более длительное пребывание улучшает смешивание, но повышает риск термического разрушения термочувствительных материалов.
Первопричины: материалы, оборудование и конструкция
Большинство проблем экструзии связано с тремя основными факторами: используемыми материалами, работой оборудования и конфигурацией линии.
Качество сырья и загрязнения
Качество сырья напрямую влияет на конечное изделие. Загрязнённый материал вызывает такие дефекты, как «рыбий глаз» и изменение цвета экструдированных деталей. Перед переработкой всегда проверяйте поступающие смолы на посторонние частицы и разрушение полимера.
Ещё одна серьёзная проблема — влага. Если не высушить смолу в соответствии с рекомендациями производителя, появятся пузыри и дефекты поверхности. Правильно храните материалы, чтобы предотвратить загрязнение пылью, металлическими частицами или смешанными полимерами.
Конструкция шнека и характер износа
Конструкция шнека должна соответствовать перерабатываемому материалу. Неправильные коэффициенты сжатия или глубина каналов ухудшают плавление и смешивание. Износ шнека меняет течение материала в экструдере, что приводит к проблемам производительности и качества.
Регулярно проверяйте витки шнека и поверхности цилиндра на износ. Изношенные шнеки снижают эффективность смешивания и вызывают колебания температуры расплава.
Центровка головки и настройка экструзионной линии
Центровка головки влияет на размеры изделия и качество поверхности. Если головка неправильно совмещена с осью шнека, возникает неравномерность толщина стенки и коробление деталей.
Охлаждающая ванна должна располагаться параллельно выходу головки. Неправильная центровка создаёт внутренние напряжения, которые проявляются короблением или отклонениями размеров готового изделия.
Смешивание, разрушение материала и профилактическое обслуживание
Хорошее смешивание предотвращает разрушение материала при переработке. Длительное пребывание в экструдере приводит к распаду полимера и образованию геля. Снизьте температуру расплава и время пребывания, чтобы защитить целостность материала.
Составьте график профилактического обслуживания экструзионной линии. Очищайте оборудование перед производственными циклами и проверяйте пакеты сеток на наличие разрушенного материала. Регулярное обслуживание помогает устранить небольшие проблемы до того, как они приведут к серьёзным сбоям производства.
Проверенные решения и передовые методы
Успешные экструзионные процессы зависят от интеллектуального управления процессом, целевых методов диагностики и стратегий сокращения отходов.
Управление и оптимизация процесса в реальном времени
Мониторинг экструзионного процесса в реальном времени помогает обнаруживать проблемы до того, как они приведут к затратам. На протяжении производственного цикла отслеживайте ключевые параметры, например температуру, давление и скорость шнека.
Настройка цифровые датчики в критических точках обеспечивают мгновенную обратную связь. Когда вы замечаете скачки температуры или раннее обнаружение падения давления позволяет быстро внести корректировки. Такой подход сокращает число дефектов и обеспечивает стабильную производительность.
Ключевые параметры мониторинга:
- Температура и давление в фильере
- Скорость вращения шнека и крутящий момент
- Стабильность скорости подачи
- Равномерность температуры расплава
Диагностика проблем экструзии PVC и специальных материалов
Экструзия PVC требует особого внимания к технологии переработки, поскольку материал чувствителен к изменения температуры. Следите за подачей сухой смеси: её нестабильность вызывает колебания крутящего момента и ухудшает смешивание.
Поддерживайте стабильную подачу, регулярно проверяя уровень материала в бункере и обеспечивая равномерный поток.
Сокращение простоев и повышение эффективности производства
Сокращение простоев начинается с профилактического обслуживания. Регулярно очищайте фильтры и головки, чтобы избежать внезапных остановок.
Отслеживайте энергопотребление, чтобы выявлять неэффективность.
Сокращение отходов материала и совершенствование продукции
Отходы материала снижают прибыль. Сушите смолу согласно спецификациям производителя, чтобы избежать дефектов из-за влаги. Эффективно выполняйте промывку цвета при смене продукции, чтобы сократить брак.
Устраняйте причины проблем экструзии с инженерной экспертизой JWELL
Дефекты экструзии указывают на более глубокие проблемы с материалом, оборудованием или управлением процессом. Быстрее всего повысить качество продукции и сократить простои помогает сотрудничество с партнёром, который понимает всю экструзионную систему. В Jwellanhui, мы объединяем современное оборудование с реальным инженерным опытом. Вместе мы найдём первопричину проблем экструзии и разработаем долговечные решения.
Свяжитесь с нами сегодня для экспертной консультации, рекомендаций по оборудованию или индивидуального экструзионного решения.
Часто задаваемые вопросы
Каковы наиболее распространённые дефекты экструзии и как быстро их распознать?
К типичным дефектам относятся шероховатость поверхности, полосы, пузыри, коробление и неравномерная толщина. Быстро выявить проблемы поможет проверка поверхности на ощупь и визуально.
Как диагностировать разрушение расплава, эффект «акульей кожи» и шероховатость экструдированного изделия?
При разрушении расплава снизьте скорость и повысьте температуру головки. Чтобы устранить эффект «акульей кожи», уменьшите производительность или смените смолу. При шероховатой поверхности отрегулируйте нагрев.
Что обычно вызывает линии от головки, колебания поверхностной плотности и нестабильность размеров при экструзии?
Загрязнённая или поцарапанная головка оставляет линии. Нестабильный поток и скорость вызывают неравномерную толщину. Неравномерное охлаждение приводит к нестабильным размерам изделия.
Как определить, связаны ли проблемы экструзии с сырьём — например, с влагой, загрязнением или низкой прочностью расплава?
Высушите влажное сырьё, чтобы предотвратить пузыри. Содержите материалы в чистоте, чтобы избежать пятен. Используйте квалифицированную смолу для стабильной прочности расплава.
Какие параметры процесса (температурный профиль, скорость шнека, противодавление, скорость отвода) следует корректировать в первую очередь при ухудшении качества экструзии?
Сначала отрегулируйте температуру, затем скорость шнека и скорость отвода. Противодавление настройте в последнюю очередь.
Какие инженерные изменения шнека, фильеры или системы охлаждения и калибровки могут навсегда предотвратить повторяющиеся дефекты экструзии?
Оптимизируйте конструкцию шнека для улучшения смешивания. Измените конструкцию головки для равномерного потока материала. Модернизируйте охлаждающие устройства, чтобы стабилизировать размеры изделия.





